
Le tombstoning — aussi appelé effet Manhattan ou effet pont-levis — se produit en refusion SMT : un composant chip à deux terminaisons (résistances/condensateurs 0603, 0402, 0201, 01005) se soulève d'un pad et reste dressé verticalement ou en biais sur l'autre. Le défaut final paraît mécanique, mais le véritable déclencheur est un déséquilibre temporel des couples de mouillage entre les deux extrémités du composant au moment de la transition solide-liquide de la brasure.
Tant qu'on n'a pas établi si le déséquilibre vient du design des pads en CAO, de l'impression de la pâte (SPI 3D), du décalage de placement ou de la masse thermique du cuivre local, modifier aveuglément le profil de refusion sur toute la carte ne fait souvent que déplacer le défaut d'une famille de boîtiers à une autre. Les points de contrôle en impression et les bases du profil sont couverts par nos guides inspection de pâte à braser (SPI) et fondamentaux du profil de refusion.
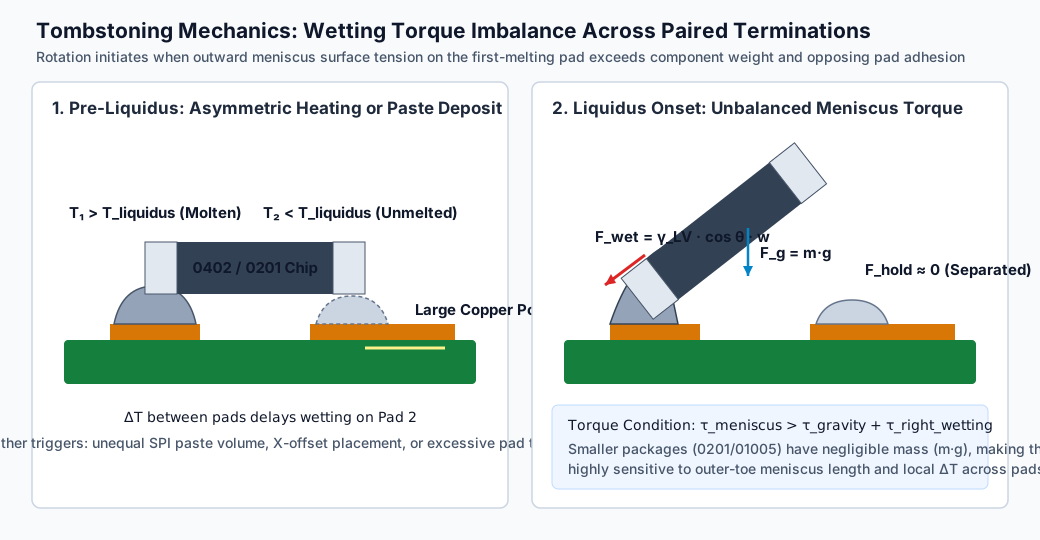
1. La physique du tombstoning : couple de mouillage vs forces de rappel
Quand un composant chip entre dans la zone de liquidus du reflow, la brasure fondue mouille à la fois les pads cuivre et les métallisations de terminaison. Autour du pivot sur le premier pad mouillé (pad 1), trois forces agissent sur le composant :
- Couple de rappel gravitaire (τg) : le poids du composant (Fg = m · g) agissant au centre de masse (L/2) maintient le composant à plat sur les deux pads.
- Couple de retenue par mouillage de l'autre côté (τhold,2) : la tension superficielle de la brasure fondue sur le pad 2 tire la terminaison 2 vers le bas — mais seulement si le pad 2 a déjà atteint le liquidus et mouillé la terminaison.
- Couple de soulèvement du ménisque externe (τwet,1) : quand le pad 1 fond le premier et que la brasure grimpe sur la face externe de la terminaison 1, la tension superficielle (γLV) tire vers l'extérieur et vers le haut selon l'angle de contact du ménisque (θ), produisant un couple de levage d'environ γLV · \cosθ · w · hterm.
Le basculement se produit dès que le couple du ménisque du côté fondu en premier dépasse les couples de rappel :
Cette équation explique deux faits de production (voir l'analyse du tombstoning d'Indium Corporation) :
- Pourquoi les 0201/01005 sont extrêmement sensibles au tombstoning : quand le composant rétrécit d'un facteur k, sa masse (m · g) diminue avec le volume k3, tandis que la tension superficielle de la brasure ne diminue qu'avec la largeur de terminaison k1. Un condensateur 0201/01005 n'a presque aucun couple de rappel gravitaire ; un décalage de fusion de seulement 0,5--1,5 s (τhold,2 ≈ 0) suffit à le dresser.
- Pourquoi la photo post-reflow ne dit pas quel côté a fondu en premier : il ne faut pas en déduire que le côté dressé « manquait de pâte ». Le côté dressé est celui qui a fondu plus tard (ou a perdu le contact), tandis que le pivot resté soudé est celui qui a fondu et mouillé en premier. Volume de pâte inégal, décalage de placement et masses thermiques de cuivre différentes produisent la même posture finale.
2. Quatre causes techniques du déséquilibre de mouillage
A. Masse thermique asymétrique des deux pads (Δ T)
Si le pad 1 n'est relié qu'à une piste de signal isolée tandis que le pad 2 entre directement dans un plan de masse massif, une alimentation ou des vias non découplés thermiquement, le pad 2 agit comme un dissipateur pendant la montée en température. Le pad 1 franchit le liquidus de l'alliage en premier (SAC305, environ 217--220°C) ; pendant que le ménisque externe soulève le composant, le pad 2 contient encore une brique de pâte solide sans aucune retenue de mouillage. De même, un chip orienté dans le sens de défilement du convoyeur voit une extrémité chauffer avant l'autre à l'entrée d'une zone de rampage raide (voir analyse des phases de reflow d'Indium II).
B. Géométrie des pads et toe externe trop long
Quand le pad dépasse largement le corps du composant (toe trop grand), le ménisque de brasure fondue tire horizontalement plus loin à l'extérieur, et le bras de levier du couple augmente. De même, un interstice interne trop étroit ou trop large par rapport à la largeur de terminaison (T), ou la combinaison pad défini par le masque (SMD) d'un côté et pad non défini par le masque (NSMD) de l'autre, crée une géométrie de mouillage intrinsèquement asymétrique, même avec impression et chauffage parfaits.
C. Volume de pâte en SPI 3D et décalage d'impression
Une ouverture de pochoir partiellement bouchée d'un côté, ou un décalage global X/Y d'impression dans l'axe du composant, produit deux déséquilibres à la fois :
- Une brique de pâte est plus haute ou plus large que l'autre, avec masse thermique et quantité de flux locales différentes ;
- Le décalage pousse la brique 1 vers le toe externe du pad (couple de levage accru) et la brique 2 vers l'interstice interne (contact affaibli avec la terminaison 2).
D. Décalage de placement, tolérances des terminaisons et effet de l'azote (N2)
Une buse usée ou un décalage de vision mal enseigné dépose le composant de biais ou déplacé vers le pad 1 ; la terminaison 2 ne touche alors sa brique de pâte qu'à peine. Autre point : le reflow sous azote améliore la mouillabilité, mais aggrave le tombstoning quand un Δ T existe déjà — la moindre oxydation laisse la brasure du côté chaud monter plus vite et plus fort, dressant le composant avant que le côté froid n'atteigne le liquidus.
3. Diagnostic par étapes et cas NPI réel
Avant le fer à souder ou toute modification du profil : conserver la carte, noter la référence du composant, sa position dans le panneau et son orientation (0°/90°/180°/270°), et classer strictement le défaut (tombstone dressé, « billboard » pivoté à plat, joint ouvert — ne pas les mélanger).
Utiliser notre matrice de diagnostic en 8 étapes (02-tombstoning-diagnostic.csv) pour trier selon les preuves de process :
| Étape de contrôle | Preuve observée | Hypothèse principale | Action corrective ciblée | Vérification inverse obligatoire avant libération |
|---|---|---|---|---|
| 1. Avant reflow (SPI 3D) | Un pad durablement <75% de volume, l'autre >95% | Mouillage retardé du côté faible | Nettoyer la face inférieure du pochoir ; vérifier les parois d'ouvertures ; ajuster le ratio de surface (≥ 0,66) | Congés pied/pointe des deux extrémités conformes et pas de pont entre voisins |
| 2. Avant reflow (SPI 3D) | Décalage X/Y global le long de l'axe du composant | Dépôt vers le toe externe du pad A / bord interne du pad B | Recalibrer fiducials imprimante, course de la raclette, broches de support | Revérifier le registre aux quatre coins du panneau sur 5 impressions |
| 3. Après placement (AOI) | Composant déjà de biais ou un côté en l'air avant le four | Usure du vide de buse, épaisseur de boîtier erronée, décalage vision | Mettre à jour la bibliothèque de boîtiers ; vérifier la planéité des buses ; centrer sur les dépôts | Revérifier le Cpk de toutes les orientations 0201/0402 |
| 4. Rampe/palier de reflow | Tombstones concentrés dans le sens du convoyeur ou près de cuivre massif / écrans | Δ T entre les pads à l'entrée du liquidus | Ajouter/allonger un palier 150--180°C, 60--90 s, adoucir la montée au pic | Vérifier que le palier n'épuise pas le flux et ne produit pas de billes (grapeshot) sur les joints fins |
| 5. Revue cuivre CAO | Pad pivot relié à une piste ; pad dressé direct sur le plan de masse | Le plan de masse comme dissipateur retarde le liquidus du côté opposé | Prochaine révision : dégagement thermique en roue sur le pad de masse ; série en cours : ouvertures inversées / home-plate | Vérifier que les rayons thermiques supportent le courant DC et l'inductance du retour RF |
| 6. Géométrie des pads | Toe 0402/0201 >0,35 mm, ou mélange SMD/NSMD | Ménisque externe trop grand amplifiant la force de levage | Rentrer le bord externe de l'ouverture de 10--15% (corriger le toe CAO à la prochaine révision) | Le mouillage des terminaisons reste conforme à la hauteur minimale IPC-A-610 Classe 2/3 |
Cas NPI réel : le tombstoning répété de R18
Un lot pilote portait 40 résistances 0402 par carte ; R18 a produit 6 tombstones sur 50 panneaux — toujours pivoté autour de la broche 1 (broche 2 en l'air). Les 39 autres pièces de la même bobine : zéro défaut. La première réaction de la ligne fut d'ajouter +15°C de palier de préchauffage à tout le four.
L'ingénieur NPI n'a pas touché le profil global et a sorti les quatre enregistrements locaux de R18 :
Preuve à R18 |
Enregistrement | Conclusion |
|---|---|---|
| Carte des défauts | Seul R18 échoue ; 39 autres 0402 de la même bobine sans défaut |
Problème de lot composant et de profil global exclus |
| Revue cuivre CAO | Broche 1 sur piste 0,15 mm ; broche 2 reliée par un isthme massif 0,50 mm directement au plan de masse 2 oz | Broche 2 = dissipateur ; la broche 1 fond en premier |
| Volumes SPI 3D en paires | Une modification locale de l'ouverture décale l'impression de R18 de +0,045 mm vers le toe externe de la broche 1 |
Dépôt accru sur le toe extérieur augmente τwet,1 ; la broche 2 traîne thermiquement |
| AOI après placement | Centre du composant à ± 0,015 mm du centre de gravité du boîtier | Le décalage de placement n'est pas la cause |
Vérification contrôlée et résolution :
- Contre-mesure process sur le même lot : décalage d'impression corrigé et ouverture de
R18passée en forme inversée / home-plate — bord externe rentré de 0,05 mm pour réduire le couple du ménisque au toe, tout en conservant 85 % de la surface dans la zone interne. - Vérification inverse : après correction du décalage et de la forme d'ouverture, le lot suivant de 50 cartes a montré zéro tombstone à
R18avec des congés conformes IPC-A-610 ; version du pochoir gelée. SiR18avait continué à se dresser malgré des dépôts équilibrés, un palier court ciblant le Δ T du plan 2 oz aurait été la suite — plus un ECR pour ajouter des rayons thermiques à la broche 2 deR18à la prochaine révision PCB.
4. Checklist NPI et achats pour cartes riches en chips
Avant de chiffrer ou de transférer en série une carte contenant des 0402/0201/01005 :
- Revue DFM des pads et du pochoir : faire vérifier par l'équipe NPI de l'assembleur les pads de chips contre IPC-7351 et les fiches composants ; signaler le cuivre asymétrique, la proximité via-in-pad et les mélanges SMD/NSMD.
- Règles SPI 3D en paires : en plus des seuils volume/hauteur par pad, configurer des alarmes de différentiel de volume et de décalage X/Y par paire pour les 0201/0402.
- Vérification contrôlée et traçabilité : enregistrer les cartes tombstonées par référence et lot avant reprise, pour préserver les données FPY et les preuves CAPA.
- Table de diagnostic téléchargeable : utiliser 02-tombstoning-diagnostic.csv pour cadrer les analyses de défaillance et les signatures correctives.
Le montage SMT de HILPCB maîtrise les 0201 en standard, les 01005/008004 après revue, avec plateformes de placement de précision (±25 µm standard / ±8 µm avancé, référence 3σ), SPI 3D 100 % en ligne, profils de refusion à air forcé multizones et AOI 2D/3D. Demander un devis avec Gerber, BOM et CPL — nos ingénieurs procédé auditeront le design des pads de chips et du pochoir avant la première série.
Questions fréquentes
Quel côté du composant fond en premier dans un tombstone ?
Le côté resté soudé (le pivot) a fondu et mouillé en premier. Quand la brasure fondue grimpe sur la face externe de sa terminaison, la tension superficielle dresse le composant — parce que le côté levé n'avait pas encore atteint le liquidus, avait un contact flux/brasure insuffisant ou avait perdu le contact par décalage de placement.
Pourquoi le reflow sous azote aggrave-t-il parfois le tombstoning ?
L'azote réduit l'oxydation superficielle des pads et terminaisons ; l'angle de contact (θ) diminue et la force comme la vitesse de mouillage augmentent. S'il existe déjà un écart thermique Δ T entre les extrémités, l'azote laisse le côté chaud mouiller plus agressivement et dresser le composant avant que le côté froid n'atteigne le liquidus — le couple net de levage augmente.
Pourquoi les ouvertures de pochoir « home-plate » ou rentrées aident-elles ?
Le couple de levage vient principalement du ménisque au bord externe (toe) du pad, qui tire vers l'extérieur. Une ouverture home-plate, ou un bord externe rentré de 0,03--0,06 mm, déplace la pâte vers l'interstice interne et sous le corps du composant — augmentant la retenue descendante (τhold) tout en réduisant le couple externe (τwet).
Les pads de masse doivent-ils toujours avoir des rayons thermiques ?
Pour les 0603/0402/0201/01005 reliés d'un côté à une piste de signal et de l'autre à un plan massif, des rayons thermiques (ou un cuivre d'entrée symétrique) empêchent le plan de servir de dissipateur en refusion. Mais pour les condensateurs de découplage RF ou les résistances de mesure fort courant exigeant une liaison directe au plan pour l'inductance, il vaut mieux symétriser l'entrée du cuivre ou compenser par un palier avant liquidus et des ouvertures dédiées.