
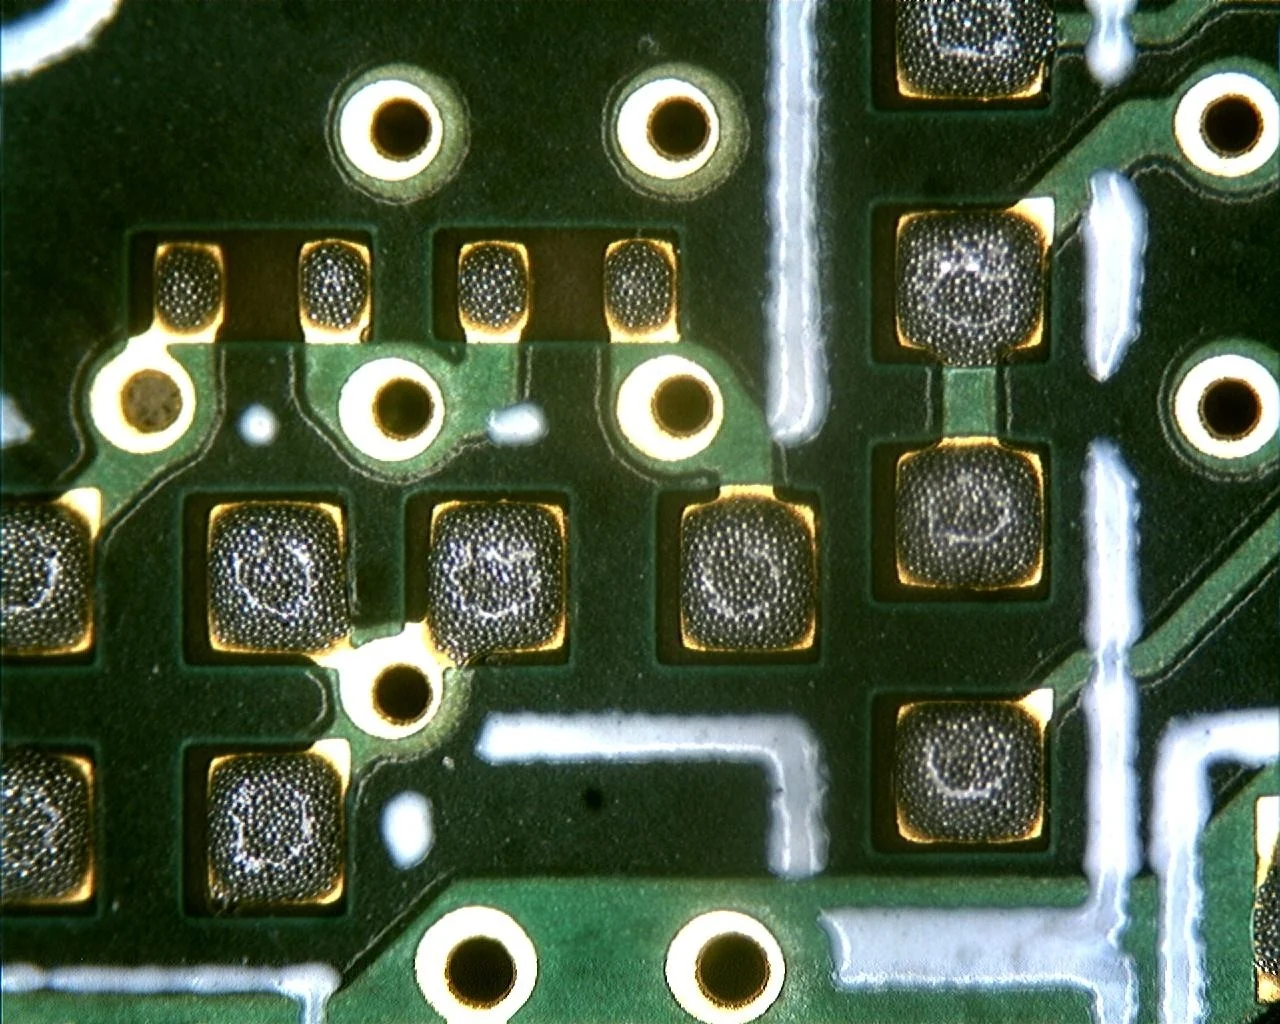
L'inspection de pâte à braser (Solder Paste Inspection, SPI) consiste à mesurer les dépôts de pâte déposés sur un circuit imprimé avant l'implantation des composants électroniques. Un résultat SPI pertinent identifie le dépôt, confronte sa géométrie réelle aux tolérances d'une recette validée et indique à l'opérateur s'il convient de libérer la carte ou d'arrêter la machine de sérigraphie pour réglage. Un contrôle conforme valide la conformité du dépôt de pâte, mais ne préjuge pas de la qualité métallurgique du joint brasé après refusion.
Pour toute nouvelle fabrication (NPI), la couverture d'inspection, les seuils par famille d'empreintes et la gestion des rebuts de sérigraphie doivent être contractualisés avant le lancement série. La conception du pochoir CMS fixe la géométrie nominale du dépôt ; la machine SPI contrôle ce que la sérigraphie a effectivement déposé. L'inspection optique automatisée (AOI) prend ensuite le relais pour vérifier l'alignement des composants et les caractéristiques visibles du brasage.
Quels paramètres mesure une machine SPI ?
Dans l'industrie d'assemblage CMS (SMT), le sigle SPI désigne le contrôle de la pâte à braser (Solder Paste Inspection) et non le protocole de communication informatique Serial Peripheral Interface. La machine SPI est intercalée sur la ligne entre la sérigraphie et la machine de placement des composants. Elle détecte les défauts d’impression pendant que la carte peut encore être nettoyée et réimprimée selon une procédure approuvée.
Un équipement SPI 3D reconstruit la surface topologique du dépôt pour en déduire sa hauteur et son volume. L'évaluation de la surface, de la position et de la morphologie complète l'analyse. À titre d’exemple, les critères de mesure Vario Line de GÖPEL incluent hauteur, surface, volume, décalage, forme, ponts et coplanarité. Les mesures disponibles dépendent de l’équipement et des zones d’inspection (ROI) programmées.
| Paramètre mesuré | Question industrielle résolue | Point de contrôle complémentaire |
|---|---|---|
| Volume | Quel volume de brasure est contenu dans la fenêtre d'inspection ? | Référence nominale CAO, révision du pochoir et débordements éventuels hors de la plage |
| Hauteur | Quelle est la hauteur de crête du dépôt par rapport au plan zéro ? | Maintien mécanique du circuit, référence locale du cuivre et profil d'arrondi |
| Surface | Quelle proportion de l'empreinte programmée est couverte de pâte ? | Un dépôt étalé peut couvrir la surface requise tout en manquant cruellement de volume |
| Déport X/Y | De combien le centre du dépôt s'écarte-t-il du centre théorique ? | Précision d'alignement du panneau, reconnaissance des mires (fiducials) et tolérances du circuit |
| Forme et pontage | La pâte respecte-t-elle les contours sans bavure ? | Deux plages voisines ne doivent pas être acceptées au seul motif que leur volume combiné semble correct |
Quelles différences entre l'inspection SPI 2D et 3D ?
Une image bidimensionnelle 2D compare la surface couverte et la position dans le plan, mais ne dispose d'aucune information sur la hauteur du dépôt. L'inspection SPI 3D intègre la mesure de hauteur, rendant possible le calcul précis du volume. L’information de hauteur est utile lorsque des vues similaires masquent des volumes différents.
Certains systèmes utilisent des franges projetées et une reconstruction optique. Plusieurs directions de projection peuvent réduire les ombres ; la compensation du plan de référence et du gauchissement peut traiter les erreurs dues à la surface du circuit. Ce sont des fonctions à vérifier sur l’équipement, et non une garantie d’exactitude absolue. Koh Young décrit ces effets pour ses systèmes.
Pour des assemblages complexes, exigez du sous-traitant des données de capabilité et de répétabilité (R&R) sur les tailles d'empreintes et finitions de surface (OSP, ENIG, étain chimique) concernées. La résolution nominale de la caméra ne prouve pas à elle seule que le système distingue de manière répétable une impression acceptable de la plus petite impression à rejeter.
Pourquoi un pochoir plus épais peut-il dégrader la qualité d'impression ?
Augmenter l'épaisseur de la feuille du pochoir accroît le volume géométrique de l'ouverture, mais augmente également la surface des parois latérales sur lesquelles la pâte tend à adhérer lors du démoulage. Ces deux facteurs doivent être arbitrés conjointement.
Pour une ouverture rectangulaire à parois droites, le rapport d'ouverture (Area Ratio, AR) est défini comme la surface de l'ouverture divisée par la surface des parois internes :
Rapport d’ouverture = W × L / [2 × (W + L) × T]
Où W et L représentent la largeur et la longueur de l'ouverture, et T l'épaisseur du pochoir. Pour une ouverture carrée, l'équation se simplifie en W / (4 × T) ; une ouverture circulaire de diamètre D donne un rapport de surface de D / (4 × T). Indium cite environ 0,66 comme repère conventionnel de démoulage : en dessous, le transfert peut être faible ou variable, mais l’évolution des pâtes peut modifier ce comportement. Ce n’est pas un seuil universel d’acceptation SPI. Indium : Minimizing Graping.
L’exemple calculé ci-dessous conserve une ouverture carrée de 0,30 × 0,30 mm et ne change que l’épaisseur de tôle. Il suppose des parois droites et ne représente pas une mesure de production :
| Épaisseur de pochoir | Volume théorique de l’ouverture (W × L × T) | Rapport d'ouverture (Area Ratio) | Décision de validation procédé |
|---|---|---|---|
| 0,100 mm (100 µm) | 0,00900 mm³ | 0,75 | Vérifier que le volume déposé répond aux exigences du joint ; le rapport seul ne vaut pas approbation |
| 0,125 mm (125 µm) | 0,01125 mm³ | 0,60 | Rapport 0,60 ; vérifier le transfert réel et sa variation. Un volume théorique supérieur ne garantit pas plus de pâte utilisable |
La tôle de 0,125 mm apporte 25 % de volume théorique supplémentaire, mais une baisse du transfert (volume déposé divisé par volume d’ouverture) peut annuler ce gain. Comparez les distributions SPI et les résultats après refusion avant de choisir l’épaisseur. Pour les assemblages mixtes, évaluez des changements d’ouverture, de pâte ou un pochoir étagé ; une réduction globale peut laisser les gros joints sans assez de brasure.
Comment calibrer les seuils d'inspection SPI pour un nouveau produit ?
Définissez formellement ce que représente « 100 % de volume » dans la recette de contrôle. Cette valeur peut correspondre à la surface de l’ouverture multipliée par l’épaisseur nominale du pochoir, mais il faut nommer le seuil convenu ou la référence apprise. Les pourcentages de fabricants différents ne sont pas comparables si leurs dénominateurs diffèrent.
Regroupez les plages d'accueil par typologie : billes de BGA, plages périphériques de QFN, dissipateurs thermiques segmentés, composants passifs et connecteurs nécessitent des tolérances distinctes. Pour un plan thermique divisé en fenêtres, spécifiez si la recette évalue chaque dépôt unitaire, le motif global ou les deux.
La qualification NPI comprend :
- La cohérence des indices de révision : concordance parfaite entre fichiers d'ouverture de pâte, plan du pochoir, indice du PCB et empreintes des composants.
- La validation métrologique : vérification du calage mécanique, de la référence locale de zéro et de la répétabilité avant d'imputer un écart au procédé de sérigraphie.
- La fenêtre opérationnelle : analyse statistique de séries d'impressions et corrélation des dépôts critiques avec les observations d'AOI post-refusion.
- La règle de réaction : distinguer une tendance d’alerte d’une impression rejetée, préciser qui peut autoriser une disposition et conserver le résultat initial après tout réglage.
IPC-7527 traite de l’impression de pâte ; IPC-A-610 concerne l’acceptation des assemblages. Le périmètre public d’IPC-7527 reconnaît que certaines applications nécessitent des critères d’acceptation spécifiques. Précisez les révisions contractuelles et les exigences client ; une classe IPC seule ne définit pas la recette SPI.
Conduite à tenir lors d'une alerte SPI
Analysez la signature spatiale du défaut pour guider le diagnostic. Un manque de pâte isolé n'indique pas nécessairement une cause globale.
| Constat d'inspection | Vérification préalable sur la machine SPI | Action corrective sur la sérigraphie | Preuve qualité à consigner |
|---|---|---|---|
| Sous-dosage récurrent sur les mêmes petites ouvertures | Exactitude de la cote CAO nominale et du cadrage ROI | Obstruction de l'ouverture, assèchement de la pâte, vitesse de démoulage | Évolution des volumes avant/après nettoyage du pochoir |
| Décalage systématique sur l'ensemble de la carte | Reconnaissance des repères optiques (fiducials) et bridage | Alignement mécanique des tables d'impression | Rapport de réalignement et contrôle du tirage suivant |
| Gradient de hauteur entre différentes zones du circuit | Plan de référence local et compensation de déformation | Répartition des plots de soutien, planéité du circuit | Cartographie des hauteurs après calage mécanique |
| Pontages de brasure entre plages conductrices adjacentes | Réglage des seuils optiques de détection de ponts | Nettoyage de sous-face du pochoir, pression excessive des racles | Cliché du défaut et validation du tirage après nettoyage |
| Dépôts dissymétriques sur un même composant passif | Définition appairée des plages et seuils de tolérance | Démoulage dissymétrique ou ouverture de pochoir déformée | Enregistrement volumétrique des deux plots et suivi après refusion |
Toute carte rejetée doit être isolée avant l'étape de placement. Le nettoyage et la réimpression requièrent une méthode approuvée, compatible avec le circuit, la finition, la pâte et les composants éventuellement montés sur l’autre face. La procédure doit définir l’élimination des résidus, le séchage, l’inspection et le nombre de reprises autorisées. Un essuyage seul n’autorise pas la remise en production.
Une boucle fermée peut corriger certaines dérives si l’intégration des équipements le permet. Définissez les paramètres autorisés, la consignation des changements et les cas nécessitant une intervention opérateur ; n’élargissez pas les limites pour faire disparaître une alerte sans en évaluer l’effet sur les joints.
Complémentarité entre SPI, AOI, RX et tests fonctionnels
La machine SPI valide l'apport de brasure avant l'étape de brasage. Elle ne peut en aucun cas garantir le mouillage métallurgique, l'absence de court-circuit interne sous un boîtier BGA ou le bon fonctionnement électrique de la carte.
L'AOI post-refusion inspecte les composants et les joints visibles. Le contrôle par rayons X peut examiner certains risques de joints masqués et la répartition de la brasure sous les composants ; sa couverture dépend de la méthode et de la géométrie de vue. Les tests électriques et fonctionnels nécessitent leurs propres points d’accès, programmes et limites. L'ensemble de ces contrôles s'articule dans le cadre global du procédé d'assemblage CMS.
Comparez la programmation et le contrôle aux coûts réels de confinement, nettoyage, réimpression et reprise ultérieure pour la carte concernée. Demandez de séparer les modifications de pochoir et la préparation NPI des frais récurrents d’inspection et de livraison des données. Un pourcentage générique de rendement ne démontre pas les économies d’une autre carte.
Éléments à fournir lors de l'appel d'offres (RFQ) et de la recette
Fournissez les fichiers de pâte et de vernis épargne sous contrôle de version, les plans d'assemblage, la nomenclature (BOM) et les fichiers de coordonnées de placement (Pick-and-Place). Précisez la quantité, les faces assemblées, les exigences de qualité et de traçabilité ; identifiez les BGA/QFN critiques, paires de petits pads, motifs thermiques et pochoirs contrôlés par le client.
Avant validation du premier lot, demandez :
- Une déclaration de couverture précisant faces et dépôts contrôlés, échantillonnage ou contrôle complet et exclusions.
- La révision approuvée de la recette, les groupes de pads, références nominales et seuils d’alerte/rejet.
- Les résultats sur dépôts critiques liés au panneau ou lot, au format convenu et avec une durée de conservation définie.
- La procédure de blocage, nettoyage, réimpression et dérogation, y compris la personne autorisée à libérer une carte rejetée.
- Les preuves NPI reliant les constats d’impression aux contrôles et essais convenus après refusion.
L’offre d’assemblage CMS de HILPCB comprend la SPI 3D et l’AOI 2D/3D, ainsi qu’un contrôle par rayons X sélectionné pour les risques convenus de joints masqués. Le sous-traitant exécute le procédé ; l’acheteur et l’autorité qualité désignée approuvent les preuves contractuelles et dérogations. La qualification du produit est distincte, et un rapport SPI ne libère pas le système complet. Parcours, couverture et données sont confirmés au devis ; transmettez les exigences sur le portail de demande de devis.
Foire aux questions (FAQ)
À quoi sert l'inspection de pâte à braser (SPI) ?
La SPI inspecte la pâte imprimée avant le placement. Les mesures de volume, hauteur, surface, position et forme aident à détecter les défauts et dérives tant que la carte peut être mise en attente pour correction.
Le contrôle de la pâte est-il synonyme de SPI ?
Le contrôle de pâte peut désigner l’analyse matière à réception ou le contrôle du procédé d’impression. La SPI mesure le dépôt sur le circuit ; elle ne remplace ni la spécification matière du fournisseur ni les essais après refusion.
Pourquoi faut-il expliciter le sigle SPI en électronique ?
Le sigle SPI désigne à la fois le bus de communication Serial Peripheral Interface et l'inspection de pâte Solder Paste Inspection. La distinction doit être clarifiée selon le contexte.
Un bon résultat SPI prouve-t-il qu’un joint BGA est bon ?
Non. La SPI mesure la pâte avant placement et refusion ; elle ne prouve pas la connexion électrique du joint. L’inspection des joints masqués et les tests électriques doivent couvrir séparément les risques ultérieurs définis par le plan qualité.
Une machine SPI peut-elle appliquer les mêmes critères à toutes les cartes ?
Un système peut stocker plusieurs recettes, mais chaque carte doit avoir une référence approuvée et validée. Les ouvertures, épaisseurs, boîtiers et pâtes peuvent nécessiter des objectifs et limites différents.
Une carte rejetée par la machine SPI peut-elle être nettoyée et réimprimée ?
Cela peut être envisagé selon une décision de disposition approuvée. La méthode de nettoyage, le séchage, l’inspection et les reprises autorisées doivent convenir à la carte et aux matériaux, y compris les composants déjà montés sur l’autre face. Conservez le résultat rejeté et les preuves de la libération ultérieure.