
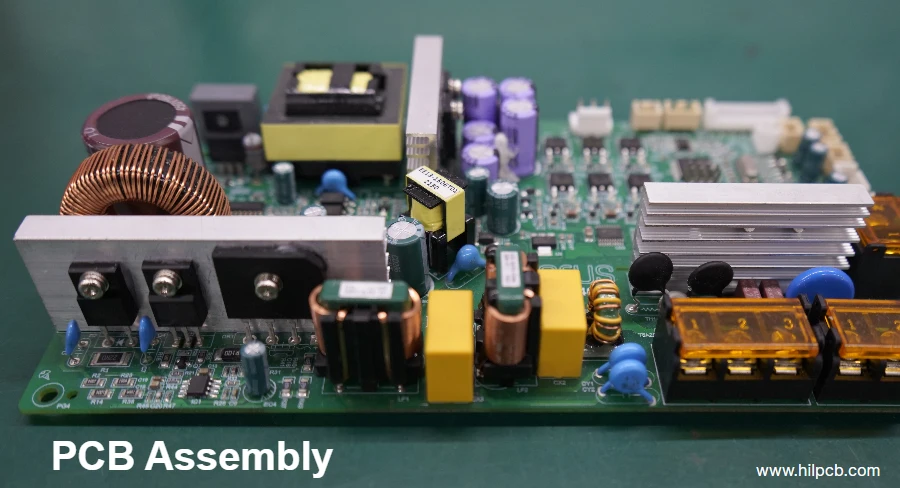
Le brasage par refusion (reflow soldering) est le procédé d'assemblage prépondérant en technologie de montage en surface (CMS / SMT). Il consiste à porter à fusion une pâte à braser préalablement déposée par sérigraphie sur les pastilles d'un circuit imprimé au sein d'un four thermorégulé. En fondant, l'alliage mouille les broches des composants et les plages de cuivre, puis se solidifie dans la zone de refroidissement pour créer des joints de brasure métallurgiquement stables et conducteurs. Contrairement au brasage à la vague qui projette de l'étain liquide depuis un bain externe, le procédé de brasage par refusion dépose précisément l'alliage avant l'étape de pose des composants.
Comprendre ce qu'est le brasage par refusion, maîtriser ses quatre zones thermiques distinctes et déterminer le choix entre brasage par refusion et brasage à la vague est indispensable pour les équipes d'ingénierie et de méthodes électroniques visant un taux de rendement synthétique élevé et une fiabilité sans faille sur le terrain.
Qu'est-ce que le brasage par refusion ? Définition et rôle en technologie CMS
Le terme refusion (reflow) définit le changement d'état physique au cours duquel une pâte à braser — suspension visqueuse de microbilles métalliques dans un véhicule chimique de flux — est chauffée au-delà de sa température de fusion pour former une connexion métallique continue. Lorsque les ingénieurs interrogent ce que signifie la refusion, ils font référence à cette transition de phase contrôlée d'une pâte granulaire vers un liquide homogène, puis vers une structure cristalline solide.
Dans les lignes d'assemblage CMS de grande série, le brasage par refusion surpasse toute autre méthode :
- Brasage massif simultané : Un four de refusion brase simultanément plusieurs milliers de connexions sur des circuits imprimés multicouches denses en une seule passe continue.
- Effet d'auto-alignement : La tension superficielle de la brasure liquide tire naturellement les composants légèrement décalés vers le centre géométrique des pastilles de cuivre.
- Compatibilité avec les pas ultra-fins : La refusion gère parfaitement les boîtiers BGA au pas de 0,4 mm, les composants passifs 0201 et 01005, ainsi que les LGA, qui provoqueraient des ponts de brasure immédiats à la vague.
Le procédé de refusion : les quatre étapes thermiques
Un four industriel continu achemine les cartes équipées à travers plusieurs modules de chauffe indépendants pour générer un profil thermique strict :
Température (°C)
  ^
  |                     Pic de température (235-250°C)
  |                         /  |                        /  \  Refusion (TAL: 40-75 s)
  |          Imprégnation /      |       (150-180°C)    /        |      +-------------+/          |     /                          \ Refroidissement
  |    /                               |   / Préchauffage                     |  / (1-3°C/s)                           0--+------------------------------------+---> Temps (s)
1. Zone de préchauffage (Preheat)
Le préchauffage élève la température de l'ambiante jusqu'à environ 150 °C avec une rampe de montée maîtrisée comprise entre 1 °C et 3 °C par seconde. Cette progression modérée évite l'ébullition explosive des solvants de la pâte (source de microbilles d'étain parasites) et prévient les chocs thermiques sur les condensateurs céramiques multicouches (MLCC).
2. Zone d'imprégnation thermique (Soak)
Durant l'imprégnation (150 °C à 180 °C pendant 60 à 120 secondes pour le sans plomb SAC305), la chaleur s'homogénéise sur l'ensemble de la carte. Cette stabilisation élimine les écarts thermiques entre les petits passifs et les plans de masse à forte inertie. Conjointement, les activateurs du flux dissolvent les oxydes de surface et préservent la propreté des pastilles.
3. Zone de refusion (Time Above Liquidus - TAL)
La température franchit la température liquidus de l'alliage. Pour le SAC305 (liquidus à 217 °C), la température de crête atteint 235 °C à 248 °C. La brasure fondue mouille les surfaces et forme les composés intermétalliques (IMC, majoritairement Cu₆Sn₅). Le temps au-dessus du liquidus (TAL) est contenu entre 40 et 75 secondes pour garantir un mouillage optimal sans fragiliser l'interface.
4. Zone de refroidissement (Cooling)
Le refroidissement abaisse la température à un rythme maîtrisé (typiquement 2 °C à 4 °C par seconde). Une solidification rapide et contrôlée génère une structure métallurgique à grains très fins offrant une résistance mécanique supérieure à la fatigue et aux vibrations.
Consultez notre guide d'optimisation du profil de refusion pour l'instrumentation des thermocouples.
Températures de refusion : alliages avec plomb vs sans plomb SAC305
La fenêtre opérationnelle de refusion dépend directement de la métallurgie de l'alliage employé :
| Système d'alliage | Composition | Température liquidus | Température pic typique | Temps au-dessus du liquidus (TAL) | Application préférentielle |
|---|---|---|---|---|---|
| Eutectique au plomb | Sn63Pb37 / Sn62Pb36Ag2 | 183 °C | 210 °C – 225 °C | 45 – 75 s | Aéronautique, spatial, défense (dérogations RoHS) |
| Sans plomb standard | SAC305 (Sn96,5Ag3,0Cu0,5) | 217 °C | 235 °C – 248 °C | 45 – 75 s | Standard mondial électronique industrielle et automobile |
| Sans plomb bas-argent | SAC0307 (Sn99Ag0,3Cu0,7) | 217 °C – 227 °C | 240 °C – 250 °C | 50 – 80 s | Grande série grand public optimisée en coût |
| Basse température | Sn42Bi58 / SnBiAg | 138 °C | 165 °C – 180 °C | 60 – 90 s | Bandes LED sensibles à la chaleur, afficheurs souples |
Le procédé sans plomb imposant un pic thermique supérieur de 25 °C à 30 °C, les stratifiés doivent présenter une tenue thermique adaptée (valeurs Tg et Td élevées), comme exposé dans notre guide des circuits High-TG.
Méthodes de chauffage : convection forcée vs infrarouge vs phase vapeur
Les unités d'assemblage modernes emploient trois technologies distinctes :
- Refusion par convection d'air forcée : Le standard absolu en production de volume. De l'air chaud ou de l'azote (N₂) circule à grande vitesse au-dessus et en dessous du convoyeur, assurant un transfert thermique uniforme sans influence de la couleur des composants.
- Refusion infrarouge (IR) : Ancienne technologie basée sur des tubes radiants. L'effet d'ombre et la sensibilité aux couleurs (les boîtiers noirs surchauffent tandis que les capots métalliques réfléchissent l'IR) la rendent inadaptée aux assemblages denses actuels.
- Refusion en phase vapeur (Vapor Phase Soldering, VPS) : Exploite la chaleur latente de condensation des vapeurs d'un liquide inerte (PFPE) à température d'ébullition constante (ex. 230 °C). Aucun composant ne peut dépasser cette température physique, offrant une sécurité absolue pour les cartes épaisses et l'avionique.
Refusion vs Vague : critères de décision pour votre carte
| Critère d'évaluation | Brasage par refusion | Brasage à la vague |
|---|---|---|
| Composants ciblés | Composants CMS (puces, BGA, QFN, passifs) | Composants traversants THT (connecteurs, relais, condensateurs radiaux) |
| Application de l'alliage | Sérigraphie préalable de pâte à braser par pochoir | Passage de la face inférieure sur une vague d'étain liquide |
| Assemblage double face | Parfaitement adapté (refusion face 1 puis face 2) | Complexe (les CMS en face inférieure doivent être collés) |
| Finesse de pas (Pitch) | Jusqu'à 0,3 mm de pas et passifs 01005 | Limité en pratique à ≥1,27 mm pour éviter les courts-circuits |
| Choc thermique | Montée en température progressive par zones | Choc thermique violent au contact de la vague à 260 °C |
| Outillage requis | Pochoir de sérigraphie métallique | Cadre de brasage ou masque titane pour vague sélective |
Arbre de décision procédé
- Cartes 100 % CMS : Procédé 100 % refusion exclusif.
- Technologie mixte (CMS majoritaire + connecteurs traversants) : Refusion CMS standard, suivie d'un brasage sélectif à la vague ou d'une refusion Pin-in-Paste (THR) pour les connecteurs.
- Cartes de puissance lourdes à dominante traversante : Le brasage à la vague conventionnel demeure le procédé le plus économique.
Défauts courants en refusion et prévention
- Effet tombeau (Tombstoning) : Redressement vertical d'un composant passif. Cause : Dissymétrie d'inertie thermique entre pastilles ou déséquilibre de pâte. Remède : Prévoir des freins thermiques sur les pastilles de masse et équilibrer les ouvertures de pochoir.
- Ponts de soudure (Bridging) : Court-circuit d'étain entre broches voisines. Cause : Décalage de sérigraphie, volume de pâte excessif. Remède : Optimiser le pochoir et maintenir des ponts de vernis épargne d'au moins 75 µm.
- Microbilles d'étain (Solder Beads) : Éjection de billes d'étain à côté des pavés. Cause : Rampe de préchauffage trop agressive provoquant l'éclatement des solvants. Remède : Adopter des ouvertures de pochoir évidées au centre (home-plate).
- Vides dans les brasures (Voids) : Cavités gazeuses dans le joint. Remède : Fragmenter les grandes ouvertures de pochoir en damier et ajuster le temps TAL.
Découvrez notre guide d'assemblage SMT et notre analyse des défauts BGA pour les règles de prévention associées.
Foire aux questions (FAQ)
Qu'est-ce que le brasage par refusion ?
Le brasage par refusion est un procédé d'assemblage CMS où de la pâte à braser déposée sur les pastilles d'un PCB est portée à fusion dans un four thermique, mouillant les métaux et formant des joints solides en se refroidissant.
Quelles sont les quatre étapes d'un profil de refusion ?
Les quatre étapes sont le préchauffage (montée progressive), l'imprégnation thermique (uniformisation de température et activation du flux), la refusion (passage au-dessus de la température de fusion) et le refroidissement maîtrisé.
Quelle est la température typique de refusion ?
Pour un alliage sans plomb SAC305, le pic de température se situe entre 235 °C et 248 °C, avec une durée au-dessus du liquidus (217 °C) de 40 à 75 secondes.
Refusion ou vague : quelle méthode est la meilleure ?
Chaque méthode répond à des besoins différents. La refusion est irremplaçable pour les composants CMS et BGA denses. La vague est optimale pour les connecteurs et composants traversants de puissance.
Quelle est la différence entre convection et phase vapeur ?
La convection fait circuler de l'air ou de l'azote chaud et constitue le standard de masse. La phase vapeur condense un fluide inerte à point d'ébullition fixe, garantissant une homogénéité absolue sans aucun risque de surchauffe.
Services d'assemblage PCBA avec HILPCB
HILPCB propose des services complets d'assemblage électronique reposant sur des fours de refusion à convection multizones de dernière génération :
- Profilométrie thermique certifiée : Enregistrement sur centrale de mesure multivoie pour chaque campagne de fabrication.
- Capacités CMS ultra-denses : Maîtrise des boîtiers 01005, micro-BGA au pas de 0,35 mm et circuits flex-rigides.
- Contrôle qualité intégral : Systèmes AOI 3D et inspection radiologique 3D (AXI) pour la mesure des taux de vide sous BGA.
Transmettez votre nomenclature (BOM) et vos fichiers Gerber sur notre service d'assemblage de PCB ou découvrez nos prestations d'assemblage clé en main.
L'enregistrement du profil thermique sous les BGA denses garantit des joints parfaits même sur les lots de prototypes PCB.