
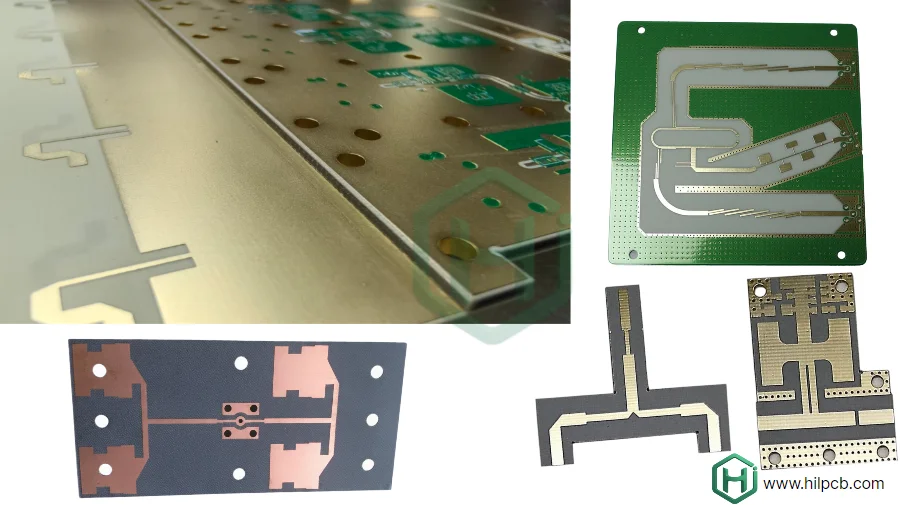
Un prototype PCB Rogers permet de confronter le modèle RF à la carte réellement fabriquée : Dk effectif, profil du cuivre, tolérances de gravure, transitions de vias, connecteurs et finition. Pour une antenne, un radar automobile, une charge utile satellitaire ou un module micro-ondes, ces écarts peuvent modifier l’impédance, les pertes et la phase avant même l’assemblage final.
HILPCB peut étudier une fabrication accélérée de PCB Rogers pour les projets RF, micro-ondes et mmWave. Un délai de 24 à 48 heures n’est envisageable que pour certaines configurations standard, après validation DFM, avec le matériau en stock et un périmètre de contrôle compatible ; le délai confirmé dépend du stack-up, du laminé, des vias, de la finition, des tests et de l’assemblage demandés.
Pourquoi prototyper rapidement un PCB RF sur matériau Rogers ?
Une simulation ne représente jamais à elle seule toutes les dispersions de matière et de procédé. Le prototype sert à mesurer la construction prévue pour la série et à vérifier si la marge du système absorbe les variations de Dk, d’épaisseur, de largeur de piste, de cuivre et d’assemblage.
Avantages d’un prototype PCB Rogers rapide
- Mesurer les performances réelles : coupons TDR, paramètres S et essais de la carte permettent d’identifier une désadaptation, une résonance ou une perte excessive avant l’outillage de série.
- Accélérer les itérations : l’équipe peut corriger l’accord d’antenne, les transitions, le filtrage ou le stack-up sur des résultats mesurés, puis relancer une révision ciblée.
- Réduire le coût du risque : détecter tôt un défaut de routage ou un matériau inadapté évite une reprise plus coûteuse lors d’un assemblage en grande série.
- Préparer la fiabilité : température, humidité et vibration doivent être évaluées selon le profil de mission. Le prototype permet de vérifier les mécanismes critiques avant de définir le plan de qualification complet.
Pour que l’essai soit représentatif, le prototype doit utiliser la même référence de stratifié, le même type de cuivre, le même stack-up et des procédés comparables à ceux prévus en production. Une carte rapide fabriquée avec une substitution non qualifiée peut accélérer le calendrier tout en invalidant la comparaison RF.
Capacités de fabrication d’un prototype PCB haute fréquence
La fabrication d’un PCB Rogers exige de relier chaque capacité annoncée à la géométrie, au matériau et à une méthode de mesure. Une tolérance d’impédance ou de piste n’a de valeur que si le dossier précise la cible, le coupon, le nombre de points mesurés et les limites d’acceptation.
Procédés à vérifier avant de lancer le prototype
- Imagerie directe laser : la LDI peut soutenir des géométries inférieures à 75 µm dans une construction qualifiée. L’épaisseur du cuivre, le type de motif, la compensation de gravure et la classe d’inspection déterminent toutefois la limite réellement disponible.
- Perçage laser des microvias : des vias empilés ou décalés peuvent être intégrés à un PCB HDI. Diamètre, profondeur, remplissage, capture pad et nombre de cycles de lamination doivent être définis avec le fabricant.
- Lamination séquentielle : une construction Rogers associée à un PCB FR4 peut réserver le matériau à faibles pertes aux couches RF. La compatibilité des résines, le CTE, le flux, l’adhérence et la symétrie du stack-up doivent être revus avant fabrication.
- Cuivrage contrôlé : l’uniformité du dépôt influence la géométrie finale, les vias et l’impédance. Les exigences de cuivre doivent distinguer cuivre de base, dépôt et épaisseur finie.
- Maîtrise de l’environnement : humidité, température et conditionnement matière contribuent à la stabilité dimensionnelle, notamment sur les noyaux minces et les matériaux PTFE.
- Contre-perçage et équilibrage du cuivre : le backdrill réduit certains stubs de vias, tandis que l’équilibrage limite la déformation. Profondeur résiduelle, référence de mesure et règles de cuivre doivent figurer sur les données de fabrication.
Un rapport d’aspect pouvant atteindre 10:1 et une impédance cible à ±5 % peuvent être étudiés pour des structures adaptées, notamment sur un PCB haute vitesse ou un module RF. Ils ne s’appliquent pas automatiquement à toute combinaison d’épaisseur, de trou, de cuivre ou de matériau ; la faisabilité et le contrôle TDR doivent être confirmés sur le stack-up proposé.

Quel matériau Rogers choisir pour un prototype RF ?
Le bon stratifié ne se choisit pas uniquement sur le Dk le plus faible. La fréquence, la longueur électrique, la perte admissible, la stabilité de phase, la dissipation thermique, l’épaisseur disponible, le procédé de lamination et le budget doivent être examinés ensemble. Les valeurs ci-dessous décrivent les familles citées ; la fiche technique de la référence et de l’épaisseur retenues reste la base de conception.
Série RO4000 pour un stack-up RF hybride économique
- RO4003C / RO4350B / RO4835 : ces matériaux hydrocarbure-céramique couvrent des Dk de 3,38 à 3,66 et des facteurs de dissipation de 0,0027 à 0,0037 selon la référence et la méthode. Ils sont utilisés dans des modules 5G, des capteurs radar et des circuits mixtes. Le RO4835 vise une meilleure résistance à l’oxydation ; la compatibilité avec des procédés proches du FR4 facilite certaines constructions hybrides.
Série RT/duroid à très faibles pertes
- RT/duroid 5870 / 5880 / 6002 / 6010LM : cette famille à base de PTFE couvre des Dk de 2,2 à 10,2 avec une perte pouvant descendre jusqu’à 0,0009 pour certaines références et conditions de mesure. Elle peut convenir aux communications satellitaires, radars et antennes réseau à commande de phase lorsque pertes et stabilité de phase priment sur le coût et la facilité de transformation.
Série RO3000 pour la stabilité diélectrique
- RO3003 / RO3010 / RO3035 / RO3203 : ces composites PTFE chargés de céramique couvrent des Dk de 3,0 à 10,2. Ils sont étudiés pour filtres de station de base, amplificateurs de puissance et modules GPS lorsque l’impédance et la phase doivent rester répétables malgré les variations de température et d’humidité.
Série RO6000 pour les applications RF de puissance
- RO6002 / RO6035HTC / RO6202 / RO6633N : les références regroupées ici peuvent présenter une conductivité thermique de l’ordre de 0,8 à 1,2 W/m·K et une expansion en axe Z réduite, selon le produit. Elles peuvent être considérées pour amplificateurs de puissance, convertisseurs micro-ondes et radar automobile. L’interface vers un PCB à âme métallique ou un dissipateur doit néanmoins être modélisée comme un chemin thermique complet.
Série TMM thermodurcissable chargée de céramique
- TMM3 / TMM6 / TMM10i / TMM13 : les Dk s’étendent de 3,27 à 13 et la tangente de perte peut rester inférieure à 0,002 selon la référence et la fréquence. L’adhérence du cuivre, l’absence de fluage à froid et un CTE proche de celui du cuivre rendent ces matériaux intéressants pour filtres, oscillateurs et modules RF à forte stabilité.
Intégration d’un stack-up Rogers et FR4
Une construction RO4350B + FR4 ou TMM + RO4003C peut réduire le coût en réservant le matériau RF aux couches utiles. Elle nécessite cependant une analyse des cycles de presse, des prepregs, de la symétrie, du repérage, de la dilatation et des transitions entre références. Le modèle d’impédance doit utiliser les épaisseurs et Dk de conception confirmés par le fabricant, puis être corrélé aux coupons du prototype.
Passer d’un prototype Rogers à la production série
Le meilleur prototype n’est pas seulement celui qui fonctionne : il doit fournir les données nécessaires pour reproduire la performance en série. Avant la validation finale, les éléments qui influencent l’électrique et le rendement doivent être figés ou soumis à une procédure de changement.
- Revue DFM : vérifier règles de gravure, dégagements, vias, bord de carte, connecteurs RF, répartition du cuivre et panelisation afin d’éviter une construction inutilement fragile ou coûteuse.
- Correspondance des procédés : conserver des fenêtres de lamination, de perçage, de métallisation et de finition comparables entre prototype et série, ou qualifier les différences.
- Continuité matière : enregistrer fabricant, référence, épaisseur, type de cuivre et lot. Toute substitution de laminé Rogers doit être approuvée sur des critères électriques, thermiques et mécaniques.
- Assemblage SMT et fabrication clé en main : intégrer l’assemblage peut réduire les interfaces logistiques, à condition de définir les profils thermiques, les connecteurs, les composants sensibles et le plan de test.
- Maîtrise documentaire : Gerber ou ODB++, stack-up révisé, notes d’impédance, rapports TDR/VNA, certificats matière et résultats de test doivent rester associés à la révision fabriquée.
Cette continuité permet de comparer le prototype à la série sur des données mesurées. Elle évite de conclure qu’un changement de performance vient du layout alors qu’une référence matière, une finition ou un procédé a été modifié entre les deux lots.
Choisir un fabricant pour votre prototype PCB Rogers
Pour obtenir une réponse exploitable, transmettez les bandes de fréquence, les pertes et impédances cibles, le stack-up envisagé, les références Rogers acceptées, le type de cuivre, les transitions critiques, les dimensions, le volume, l’assemblage et le plan de mesure. Indiquez également si le délai est prioritaire sur une référence matière précise ou sur certains contrôles.
Points à confirmer avec HILPCB
- Délai de 24 à 48 heures : confirmation après revue DFM, disponibilité matière et gel des fichiers, uniquement pour les configurations qui entrent dans le flux accéléré.
- Capacités RF : validation écrite des lignes, microvias, rapport d’aspect, tolérance d’impédance et inspections applicables au stack-up réel.
- Preuves de mesure : définition des coupons, TDR, paramètres S, microsections et rapports à livrer avec le prototype.
- Certifications : pour ISO 9001, IATF 16949 ou AS9100, demander le certificat en cours de validité, l’entité et le site couverts, le périmètre ainsi que les exigences spécifiques de votre programme.
Une revue technique préalable permet à HILPCB de proposer la construction, le délai et le niveau de contrôle réellement disponibles. Le devis devient alors un engagement vérifiable sur un prototype défini, et non une promesse générale de vitesse ou de précision.