
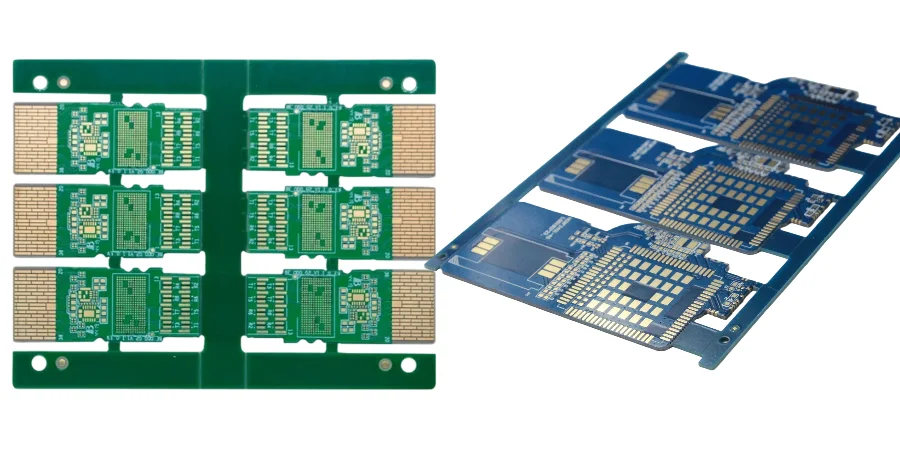
Avec l’évolution des data centers vers 800G et au-delà, les modules optiques—cœur de la conversion électro‑optique—voient la complexité du PCB design et du manufacturing croître de façon exponentielle. En tant que reliability & compliance engineer orienté conformité GR-468/IEC, je sais que chaque manufacturing step compte pour la long-term stability. Dans ce contexte, Selective wave soldering est un process clé pour les PCB high-density en mixed technology (SMT + THT). Ce n’est pas seulement du “soldering” : c’est du precision engineering qui équilibre thermal stress, SI et mechanical strength—et qui détermine performance et reliability du module.
Cet article explore Selective wave soldering pour les PCB de modules optiques data center : applications, risques et optimisations. À partir des exigences GR-468, nous analysons l’impact sur thermal management et high-speed signaling, et relions matériaux, process control et failure analysis pour livrer des PCB conformes à des standards sévères.
Fondamentaux du selective wave soldering et applications en manufacturing de modules optiques
Selective wave soldering est un process automatisé pour les boards mixed-technology. Contrairement au wave soldering traditionnel qui immerge toute la PCB, il utilise des mini nozzles pour déposer le solder fondu uniquement sur les pins Through‑Hole Technology (THT) ciblés. Le flow comprend :
- Precise flux application : appliquer le flux uniquement où nécessaire pour éviter contamination près des SMT parts.
- Localized preheating : préchauffer la zone pour activer le flux et réduire le thermal shock.
- Mini-wave soldering : nozzle contrôlé pour souder rapidement et de façon répétable un ou plusieurs pins.
Dans les modules optiques—en particulier en OSFP 800G transceiver board manufacturing—la PCB combine des SMT devices denses (DSP, drivers, TIA) et des THT critiques (high-frequency connectors, power interfaces). Le wave soldering full-board peut endommager des SMT temperature-sensitive ; le hand soldering manque de consistency et de reliability. Ainsi, Selective wave soldering est souvent la seule solution automatisée viable : elle garantit mechanical strength et electrical reliability des THT connectors tout en protégeant les composants sensibles. C’est un pilier pour Through-hole Assembly de haute qualité.
Sous GR-468/IEC : reliability validation et challenges clés
Telcordia GR-468-CORE est souvent considéré comme la “reliability bible” de l’optical communications. Il définit des tests environnementaux et mécaniques sévères. Pour Selective wave soldering, la qualité du solder joint conditionne des tests tels que :
- Temperature Cycling : cycles -40°C à +85°C. Un residual stress mal contrôlé peut être amplifié par le CTE mismatch et conduire à fatigue cracks ou pad lift.
- Damp Heat : exposition 85°C/85%RH. Des flux residues trop actifs ou un soldering non propre peuvent déclencher electrochemical migration et shorts.
- Mechanical Shock and Vibration : stress mécaniques transport/usage. Les joints doivent être pleins et robustes pour maintenir les gros THT connectors sous vibration.
En pratique, une petite erreur peut n’apparaître qu’au final QSFP-DD module PCB testing, avec rework coûteux ou scrap de lot. Les exigences GR-468 doivent donc être intégrées dès la process development via Process Validation stricte et SPC continu.
🛡️ Selective wave soldering: GR-468 high-reliability compliance workflow
Pour des environnements telecom/optoelectronics sévères : closed-loop THT process visant le zéro failure sur tout le lifecycle.
Évaluer le THT pin spacing et le SMT heat keep-out ; optimiser le dedicated soldering pallet pour éviter un secondary thermal shock pendant le selective soldering.
Choisir un SAC305 alloy conforme GR-468 et un flux ultra-low-residue ; sélectionner un surface finish compatible high-frequency (ex. ENEPIG) pour limiter whisker growth.
Définir un DOE multi-dimensionnel (preheat slope, dwell time, nozzle N2 flow) ; assurer Hole Fill > 75% comme target industriel.
Réaliser 3D X-Ray voiding checks et IC (Ion Chromatography) tests pour contrôler contamination et garantir l’electrochemical stability des signaux électro‑optiques.
Exécuter des core stress tests comme Damp Heat (85/85) et Thermal Cycling pour valider la structural strength des joints sous contraintes mécaniques et temp/humidité.
Capturer en real time la dynamique de la solder wave et la wave-motor frequency ; introduire Cp/Cpk monitoring pour early warning sur le process drift et verrouiller la batch consistency.
Thermal-stress management : impact “dual” sur la high-speed SI
Dans les circuits high-speed, la SI est la lifeline. Sur data-center Laser driver PCB, on atteint 112 Gbps/lane ; de petites variations d’impédance suffisent à dégrader le signal. Selective wave soldering étant un process local à haute température, son effet thermique a un double impact sur la SI.
D’une part, il introduit des risques : des pics >260°C peuvent modifier localement Dk/Df. Cela perturbe Controlled impedance, crée des discontinuités et provoque reflections/jitter, surtout près des THT connectors.
D’autre part, un contrôle précis permet de minimiser l’impact :
- Optimiser le preheat profile : un préchauffage suffisant et uniforme réduit ΔT et le thermal shock.
- Réduire la solder contact time : tout en gardant un bon wetting, minimiser nozzle-to-pad time pour limiter heat diffusion.
- Choisir des laminates high-performance : Tg plus élevé et low Z-axis CTE (Megtron 6, Tachyon 100G). Ces High-Speed PCB matériaux gardent une meilleure stabilité électrique/mécanique en température, protégeant la consistency de Controlled impedance.
Comme reliability engineers, il faut travailler étroitement avec design et manufacturing, via Thermal Simulation et tests, pour trouver le meilleur compromis process/materials.
Materials & surface finish : choisir ENIG/ENEPIG/OSP
Le surface finish est le pont entre component et PCB. Le choix impacte Selective wave soldering et la long-term reliability des joints. En optical modules, ENIG/ENEPIG/OSP sont courants.
- ENIG : excellente planarity et solderability, mais des thermal cycles multiples peuvent augmenter le risque Black Pad. Il faut un contrôle strict plating bath et gold thickness.
- ENEPIG : couche Pd entre Ni et Au, réduit nickel migration/oxidation et augmente joint reliability—utile pour HDI PCB complexes. Plus cher mais souvent justifié en OSFP 800G transceiver board manufacturing.
- OSP : faible coût et surface très flat, mais le film OSP peut se dégrader à haute température. Dans des flows avec plusieurs reflows + selective soldering, la protection diminue : THT pads s’oxydent et la quality baisse.
Le choix est systémique : coût, signal performance, assembly complexity et targets de reliability. Pour des modules haute performance, ENEPIG est souvent optimal ; ENIG reste un bon compromis. HILPCB conseille sur materials/finish pour sécuriser Selective wave soldering dès l’amont.
HILPCB capability: precision process assurance
| Process parameter | HILPCB control standard | Reliability impact |
|---|---|---|
| Solder temperature control | ±2°C | Prevent heat damage and keep IMC thickness uniform |
| Solder contact time | Controlled to 0.1 s | Avoid overheating, control IMC growth, prevent laminate delamination |
| N2 protection | Purity >99.99%, O2 <20 ppm | Reduce oxidation, improve wetting, and form bright, reliable joints |
| Pallet material | Durostone® or equivalent ESD composite | Ensure accurate positioning, protect SMT components, prevent PCB deformation |
Process parameter optimization & defect prevention : Arrhenius model et long-term reliability
Le succès de Selective wave soldering dépend du contrôle de paramètres clés : preheat temperature, flux volume, solder temperature, wave height et soldering time. Toute dérive peut créer des defects :
- Bridging : solder entre pins adjacents, souvent due à une flux activity insuffisante.
- Solder Skips : wetting insuffisant (oxidation, flux coverage, preheat).
- Icicles : pointes qui réduisent la clearance.
- Thermal Shock : ramp rate trop rapide et micro-cracks.
Selon le Arrhenius model, l’aging rate augmente exponentiellement avec la température. Les pics locaux accélèrent IMC growth. Un IMC adéquat est nécessaire, mais trop épais/non uniforme devient brittle et réduit fatigue/shock resistance.
Objectif : définir un process window qui crée des joints robustes tout en minimisant thermal aging. Des méthodes comme HALT/HASS aident à exposer tôt les faiblesses et optimiser pour une design life multi‑décennale sur data-center Laser driver PCB.
Consistency testing & failure analysis : qualité mass production QSFP-DD
Même après optimisation, la consistency en production reste un défi. Pour des produits à forte valeur, testing et FA sont la dernière défense. QSFP-DD module PCB testing est un système end-to-end.
Après Selective wave soldering, AOI et X-Ray inspectent la forme externe et la structure interne (voiding, wetting). Ensuite, validation fonctionnelle et fiabilité :
- ICT / flying probe : continuité THT connector et absence d’open/short.
- FCT : vérifier fonction électro‑optique et signal quality en environnement simulé.
- Stress Screening : temperature cycling court ou random vibration pour éliminer l’infant mortality.
En cas de failure, un FA flow efficace est critique (SEM, EDX, cross-section). Un connector qui échoue en vibration peut montrer IMC trop épais, lié à une contact time trop longue ou une température trop haute. Le closed-loop test→analysis→process improvement est la clé pour le pass rate QSFP-DD module PCB testing. Le Turnkey Assembly HILPCB inclut QC + traceability complets.
Assembly advantages: HILPCB end-to-end reliability assurance
- Expert-level DFM/DFA analysis: intervenir tôt en design pour optimiser process window et éviter design traps.
- Advanced equipment and environment: equipment selective wave avec N2 protection + assembly en Class 100k cleanroom.
- Comprehensive process monitoring: monitoring real-time des paramètres critiques et base de données traceable.
- One-stop testing solutions: AOI/X-Ray, ICT/FCT et GR-468 reliability testing complet pour accélérer time-to-market.
- Fast-response FA team: FA engineers expérimentés + moyens d’analyse pour root-cause et CAPA.
HILPCB reliability engineering practice : assurance end-to-end
Chez HILPCB, nous ne sommes pas uniquement un PCB manufacturer/assembly provider : nous agissons comme reliability engineering partner. Le succès de Selective wave soldering est un system engineering sur tout le lifecycle.
Nous démarrons au design : DFM review (clearance autour des THT, pad design, espace pallet). Selon l’application et les targets, nous recommandons base materials (ex. Rogers PCB) et surface finish (ENIG/ENEPIG/OSP) et faisons du Controlled impedance modeling/simulation.
En fabrication et assembly, nous appliquons les process controls et test standards. Qu’il s’agisse d’un programme complexe OSFP 800G transceiver board manufacturing ou d’un data-center Laser driver PCB plus cost-sensitive, nous adaptons la solution pour équilibrer qualité et coût.
Enfin, nous fournissons des rapports de consistency testing et reliability evaluation comme preuve GR-468/IEC. L’objectif : “build reliability in”, pas seulement “filter” via testing.
Questions fréquentes
Pourquoi le selective wave soldering est-il si important pour les modules optiques de data center ?
Ces modules combinent structures fines, matériaux sensibles et objectifs de fiabilité très élevés, donc le brasage manuel ou trop diffus apporte trop de risque thermique. Le selective wave soldering permet un apport de chaleur mieux maîtrisé et plus répétable sur les zones traversantes et de connecteurs qui exigent malgré tout des joints robustes.
Que faut-il surveiller pour équilibrer fiabilité et contrainte thermique ?
Il faut contrôler le préchauffage, le temps de contact, l'environnement azote et la compatibilité avec le surface finish afin d'obtenir un joint correct sans accélérer la croissance IMC ni endommager le stratifié. L'objectif n'est pas seulement un joint visuellement acceptable, mais un joint capable de survivre au cycle de vie réel.
Pourquoi faut-il encore du consistency testing et de la failure analysis après optimisation process ?
Une recette optimisée ne garantit pas à elle seule la stabilité en mass production. Le consistency testing, AOI/X-Ray, FCT et une FA structurée ferment la boucle entre défaut observé et réglage process, ce qui est indispensable pour maintenir une qualité optique fiable à grande échelle.
Conclusion
Selective wave soldering est un precision process indispensable pour les modules optiques data center modernes. Il conditionne mechanical strength, electrical performance et long-term reliability. Le maîtriser demande du system thinking sur design, materials, process et testing.
En tant que reliability & compliance engineer, je suis convaincu que seule une exécution stricte GR-468, une compréhension des interactions thermal stress/SI/materials science et un process control/validation discipliné permettent de livrer des modules haute performance capables de fonctionner pendant des décennies en environnement data center sévère. HILPCB applique ces principes sans compromis sur la qualité. Maîtriser Selective wave soldering revient à détenir la clé d’une optical-module manufacturing haute fiabilité.