
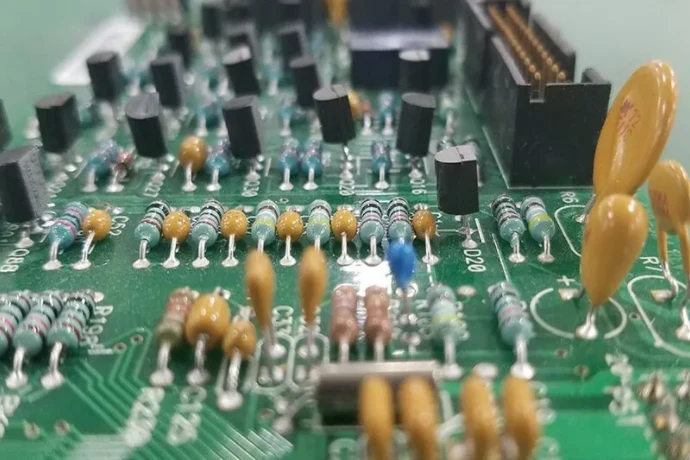
- Le brasage sélectif est généralement le bon choix lorsqu’une carte combine des composants SMT déjà passés en refusion avec un nombre plus limité de composants traversants ou de pièces à forte masse thermique qu’il faut encore souder.
- Sur les PCB d’alimentation et de refroidissement, le premier point de revue n’est pas le réglage machine. Il faut d’abord vérifier si la géométrie des pads, l’espacement des composants, les reliefs thermiques, l’accès du pallet et le chemin d’inspection ont bien été pensés pour ce procédé.
- Si la carte comporte de grosses inductances, des connecteurs, des transformateurs, des bornes de forte intensité ou des composants traversants soumis à des efforts mécaniques, le brasage sélectif se contrôle souvent plus facilement que la vague complète ou la soudure manuelle.
- La réussite du procédé dépend de l’alignement entre conception et fabrication. Un layout qui ignore l’accès de la buse, les effets d’ombre, les pièges à soudure ou le support du gabarit crée presque toujours de l’instabilité au stade pilote.
- La validation doit fermer la boucle, depuis la revue DFM jusqu’à l’inspection du premier article, l’examen des joints, le test électrique et les éventuelles étapes aval de vernissage ou de protection environnementale.
Le brasage sélectif est un procédé de soudure ciblé pour les joints traversants sur des PCB à technologie mixte. Il est particulièrement utile lorsque les composants SMT ont déjà été soudés en refusion, mais que des connecteurs, transformateurs, inductances ou bornes doivent encore être soudés de façon contrôlée sans exposer l’ensemble de l’assemblage à un second cycle thermique global.
Contents
- Que vérifier en premier sur un PCB d’alimentation ou de refroidissement
- Tableau des règles clés de conception et de procédé
- Quatre signaux de risque avant la série pilote
- Quand le brasage sélectif est le meilleur choix
- Quels détails de conception et de gabarit déterminent la stabilité du procédé
- Comment inspecter et valider le résultat du brasage
- Comment le brasage sélectif influence le vernissage et la fiabilité en aval
- FAQ
- Étapes suivantes
- Références
- Auteur et revue
Que vérifier en premier sur un PCB d’alimentation ou de refroidissement
Pour les PCB de conversion de puissance, de VRM, d’onduleur, de commande de ventilateur et de systèmes de refroidissement, le brasage sélectif n’est pas simplement un remplacement de la soudure manuelle. D’un point de vue ingénierie, c’est un procédé maîtrisé pour les assemblages mixtes où la qualité du joint, l’exposition thermique et la répétabilité mécanique comptent toutes en même temps. Cela ne veut pas dire que « n’importe quel composant traversant peut être soudé automatiquement », et cela ne corrige pas à lui seul un mauvais dessin de pad, un espacement insuffisant ou un joint difficile d’accès.Les premiers éléments à examiner sont généralement :
- quels composants traversants doivent encore être soudés après la refusion SMT ;
- si ces composants sont critiques électriquement, soumis à des efforts mécaniques ou à forte masse thermique ;
- si la géométrie du pad, du trou et du cuivre permet un mouillage régulier en soudure localisée ;
- si le pallet et la buse peuvent accéder au joint sans endommager les composants voisins ;
- si le joint final pourra encore être inspecté, testé, nettoyé et protégé.
Tableau des règles clés de conception et de procédé
| Règle / Paramètre | Méthode d’évaluation recommandée | Pourquoi c’est important | Comment vérifier | Si c’est ignoré | | --- | --- | --- | --- | --- | | Adéquation du procédé | Vérifier si la carte est bien une combinaison SMT + THT et si seules des soudures localisées sont nécessaires | Le brasage sélectif est le plus pertinent quand il faut une chaleur localisée et un ciblage précis des joints | Revue du flux d’assemblage et de la nomenclature pendant la DFM | Un mauvais choix de procédé entraîne des joints instables ou une exposition thermique inutile | | Type de composant traversant | Isoler les connecteurs, inductances, transformateurs, bornes et pièces mécaniques hautes dans une revue dédiée | La masse, la géométrie des broches et les conditions d’ombrage modifient le comportement de mouillage | Revue de la BOM, des plans et de l’orientation d’assemblage | Un réglage générique unique échoue souvent sur des familles de joints différentes | | Conception pad / trou | Confirmer l’anneau, la finition du trou, les reliefs thermiques et l’équilibre cuivre autour du joint | Le remplissage du trou et la régularité du mouillage dépendent fortement du pad et du flux thermique | Revue Gerber, revue de bibliothèque d’empreintes, coupon pilote ou premier article | Soudures froides, remplissage insuffisant, ponts ou faible répétabilité | | Accès buse / pallet | Contrôler les zones de dégagement, la hauteur des SMT voisins, le jeu sous carte et les besoins de support | La machine ne peut contrôler que ce qu’elle peut atteindre et soutenir physiquement | Revue DFA et revue de conception du pallet | Effets d’ombre, soudures manquées, risque de collision, support de carte déformé | | Chemin d’inspection | Définir en amont comment les joints seront inspectés après brasage | Certains joints deviennent difficiles à voir ou à reprendre une fois l’assemblage poursuivi | Définir AOI, rayons X, inspection visuelle, ICT ou FCT dans le plan de procédé | Les défauts n’apparaissent qu’au test fonctionnel tardif ou sur le terrain | | Protection aval | Examiner si nettoyage, séchage, étuvage ou vernis de tropicalisation suivent le brasage | Les résidus de flux et la compatibilité avec le vernis influencent directement la fiabilité long terme | Intégrer la séquence de nettoyage et de protection dans la NPI | De bons joints peuvent tout de même échouer plus tard à cause de résidus ou de contamination piégée |Quatre signaux de risque avant la série pilote
Quand le brasage sélectif est le meilleur choix
Le brasage sélectif est généralement préféré quand l’assemblage a déjà passé la refusion SMT, mais que certains joints traversants exigent un niveau de contrôle que la soudure manuelle ne fournit pas de façon suffisamment répétable. Sur les cartes d’alimentation et de refroidissement, cela concerne souvent :- les bornes de forte intensité ;
- les alternatives au press-fit qui restent soudées ;
- les gros condensateurs électrolytiques ou polymères ;
- les transformateurs et composants magnétiques ;
- les connecteurs hauts ;
- les barrettes ou connecteurs soumis à des efforts mécaniques.
Par rapport à la vague complète, le brasage sélectif réduit le réchauffage inutile de toute la carte et limite le risque de perturber les SMT voisins. Par rapport à la soudure manuelle, il offre en général une meilleure répétabilité dès lors que la carte, le pallet et le programme sont stabilisés.
Ce n’est pas toujours la meilleure option. Si la carte est majoritairement traversante avec peu de contraintes SMT, ou si la géométrie des composants rend l’accès buse fondamentalement difficile, une autre voie d’assemblage peut être préférable. Ce choix doit être fait pendant la planification du prototype PCB et la revue DFM d’assemblage, pas une fois le layout figé.
Pour les projets qui combinent fabrication de cartes à fort courant et assemblage mixte, il est souvent utile d’aligner structure PCB et route d’assemblage avec les capacités d’assemblage traversant et d’assemblage clé en main avant le premier lot pilote.
Quels détails de conception et de gabarit déterminent la stabilité du procédé
La plupart des échecs en brasage sélectif commencent dans la conception, pas sur la machine. La buse de soudure, le fluxage et le préchauffage ne peuvent travailler qu’à l’intérieur de la géométrie qui leur est fournie. Sur les cartes de puissance, trois points dominent généralement le résultat.1. Comportement des pads, trous et zones cuivre
Les pads reliés à de grands plans, à des zones de cuivre épaisses ou à des structures d’étalement thermique peuvent extraire la chaleur hors du joint. Si la stratégie de relief thermique et l’équilibre cuivre sont insuffisants, le mouillage devient irrégulier d’une famille de joints à l’autre. C’est particulièrement important sur des conceptions heavy copper PCB et high-thermal PCB où le comportement thermique fait partie intégrante de la fonction de la carte.
2. Espacement des composants et accessibilité
Les SMT voisins, les capots de blindage, les composants hauts et les connecteurs peuvent bloquer le déplacement de la buse ou créer des zones d’ombre. Une carte peut être électriquement correcte tout en restant très difficile à souder. C’est pourquoi le placement composants, le dégagement sous carte et les règles de keep-out doivent être revus en même temps que le procédé d’assemblage.
3. Support du pallet et stabilité de la carte
Les assemblages de puissance et de refroidissement comportent souvent des cartes épaisses, une répartition de masse irrégulière ou des composants traversants lourds. Sans support de gabarit correct, le chauffage localisé et le contact avec la soudure peuvent provoquer des mouvements de carte ou des géométries de joints irrégulières. La conception du pallet n’est pas une réflexion après coup. Elle fait partie de la capacité du procédé.
Pour les cartes mixtes qui nécessitent aussi un assemblage SMT, ces décisions doivent être traitées comme un seul système d’assemblage et non comme deux étapes indépendantes.
Comment inspecter et valider le résultat du brasage
Le brasage sélectif doit être validé comme un procédé complet, pas uniquement comme un contrôle d’apparence. Un chemin de validation robuste combine généralement :- Revue DFM et DFA avant fabrication
Confirmer le type de composant, la structure des pads, les espacements, le concept de gabarit et le chemin d’inspection avant de libérer le pilote. - Inspection du premier article après brasage pilote
Contrôler l’apparence du joint, le mouillage, le remplissage du trou, l’orientation et tout problème thermique ou collision visible. - Test électrique
Utiliser l’ICT, le FCT ou une vérification spécifique au projet pour confirmer que le joint est électriquement sain dans le produit assemblé. - Revue des défauts et retour procédé
Comparer les défauts par famille de joints et non uniquement par nombre de cartes. Les connecteurs, les composants magnétiques et les bornes demandent souvent des actions correctives différentes. - Décision de passage en série
Geler le gabarit approuvé, le chemin d’inspection, le chemin de nettoyage et les limites de retouche avant de monter en volume.
Le niveau d’inspection doit correspondre au risque réel. Une inspection visuelle peut suffire pour des joints accessibles, mais les joints cachés ou mécaniquement critiques exigent souvent une vérification plus forte. Pour l’acceptabilité des joints traversants, les critères IPC sont couramment utilisés, tandis que la partie matériaux et procédé de brasage s’aligne généralement sur la famille J-STD.
Comment le brasage sélectif influence le vernissage et la fiabilité en aval
Sur beaucoup de produits d’alimentation et de refroidissement, l’étape de soudure n’est pas la fin de la chaîne de risque. Les cartes passent encore souvent par nettoyage, séchage, vernissage, assemblage boîtier ou protection environnementale. Le brasage sélectif doit donc être évalué avec ce qui vient ensuite.Les interactions les plus courantes en aval sont :
- des résidus dans les zones difficiles à nettoyer autour des joints traversants ;
- du vernis piégé autour de broches ou congés mal nettoyés ;
- une difficulté de retouche qui augmente fortement après vernissage ;
- des sollicitations de cyclage thermique et de vibration au niveau des connecteurs ou composants hauts.
Si la carte finale doit ensuite passer en box-build assembly ou recevoir une protection environnementale, la revue des joints doit intégrer ces limites de procédé dès le départ. Si un vernis fait partie du flux produit, l’équipe doit également décider tôt si le fini de surface PCB, la méthode de nettoyage et la chimie de vernissage sont compatibles avec la route d’assemblage.
FAQ
Quand une carte de puissance doit-elle utiliser le brasage sélectif plutôt que la soudure manuelle ?
Lorsqu’elle comporte des joints traversants répétitifs qui demandent une meilleure répétabilité, un chauffage localisé contrôlé et une moindre dépendance à l’opérateur, le brasage sélectif est généralement le meilleur choix.
Le brasage sélectif se résume-t-il à des réglages machine ?
Non. La conception des pads, l’équilibre cuivre, l’espacement des composants, le support de gabarit et la planification d’inspection déterminent souvent si les réglages machine pourront fonctionner de manière stable.
Quels composants d’une carte de refroidissement ou de puissance déclenchent le plus souvent une revue de brasage sélectif ?
Les bornes de forte intensité, les connecteurs, les gros condensateurs, les composants magnétiques, les transformateurs et les autres composants traversants à forte masse thermique ou à charge mécanique sont généralement ceux qu’il faut revoir le plus tôt.
Le brasage sélectif peut-il réduire le risque pour les composants SMT voisins ?
Souvent oui. Comme le procédé cible des joints localisés au lieu de réexposer toute la carte à un chauffage global, il se contrôle généralement mieux sur les assemblages SMT + THT.
Qu’est-ce qui doit être figé avant le passage en production série ?
Il faut figer les hypothèses de layout validées, le concept de pallet, la route de brasage, la méthode d’inspection, le chemin de test électrique, la séquence de nettoyage et toutes les contraintes liées aux protections ou revêtements en aval.
Étapes suivantes
Si votre carte combine des SMT déjà brasés en refusion avec des connecteurs, bornes, composants magnétiques ou autres joints traversants, l’étape la plus utile consiste généralement à revoir ensemble le stack-up réel, la géométrie des composants et le flux d’assemblage, plutôt qu’à demander une recommandation de procédé trop générique.HILPCB peut accompagner cette revue via :
- une évaluation d’assemblage traversant pour les cartes à technologie mixte ;
- un alignement entre assemblage SMT et route procédé lorsque le produit combine refusion et brasage sélectif ;
- une revue d’assemblage clé en main lorsque fabrication, assemblage, inspection et protection aval doivent être coordonnés ;
- un support prototype PCB si vous souhaitez valider la route de brasage avant un volume plus important ;
- une demande de devis si vos Gerber, BOM et exigences d’assemblage sont déjà prêts pour revue.
Si vous hésitez encore entre brasage sélectif, soudure manuelle ou autre route d’assemblage pour une carte de puissance ou de refroidissement, une pré-revue avant la série pilote fait généralement gagner plus de temps qu’un réglage procédé après apparition des défauts.