
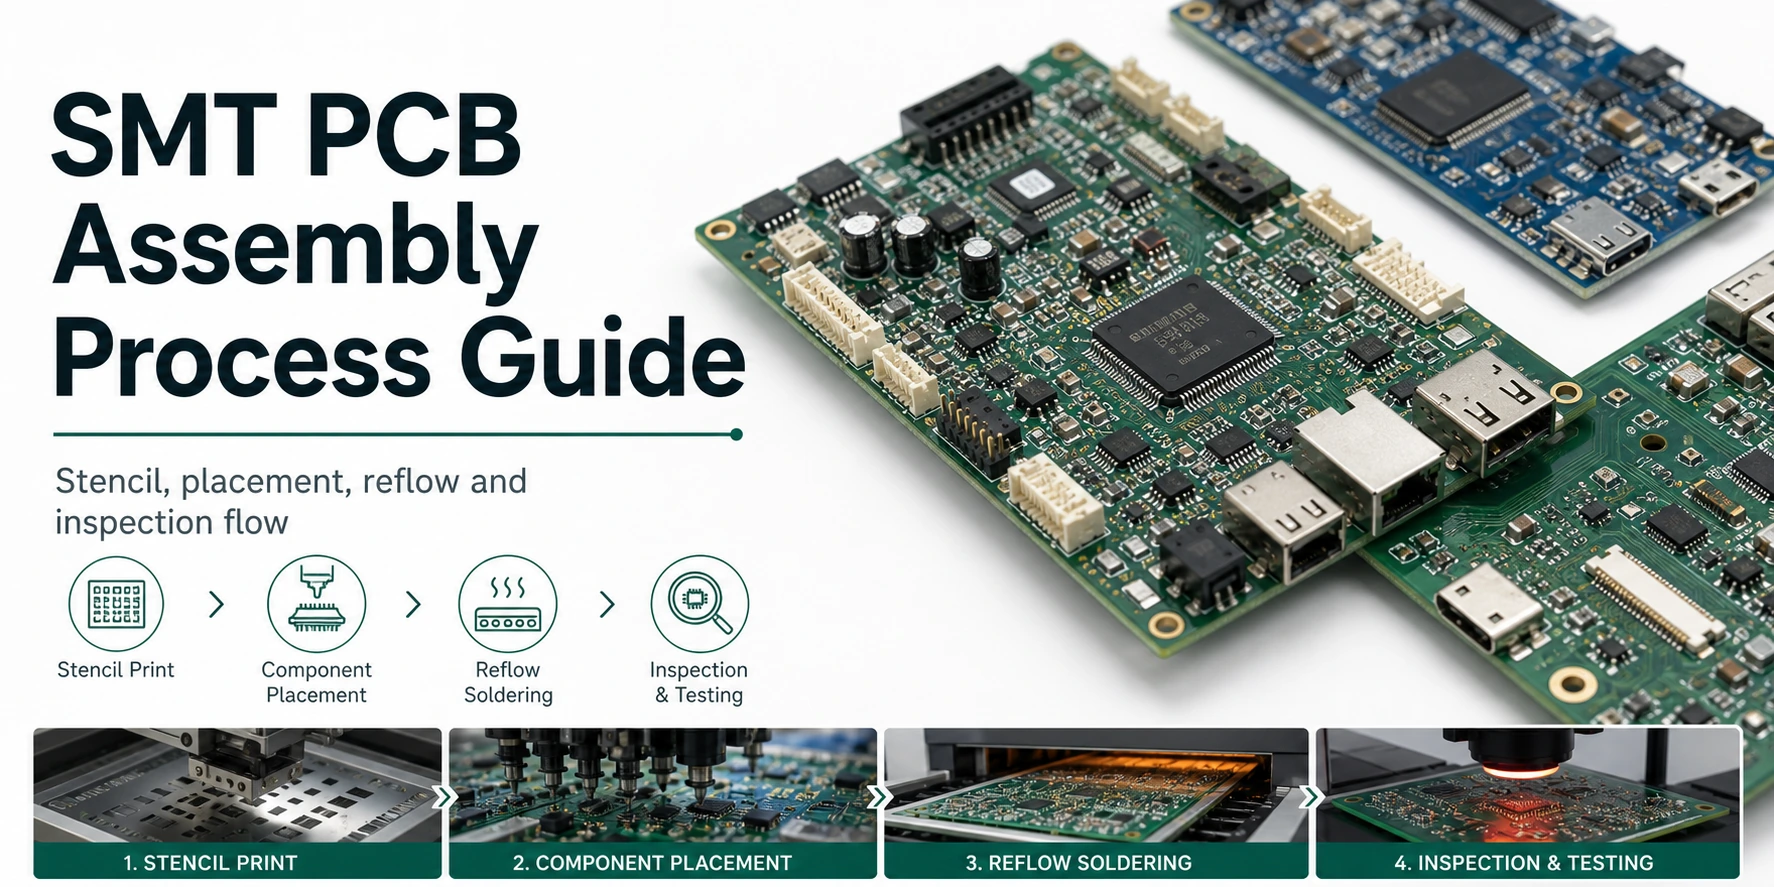
- Traitez l'assemblage SMT comme un problème de package de release d'abord. Une carte n'est pas prête pour l'assemblage parce que les Gerbers existent ; elle est prête quand l'identité BOM, l'intention de placement, le contrôle de révision, le choix de route et l'intention de test sont visibles assez pour supporter le prochain build.
- Gardez SMT, THT, soudure sélective, la gestion de package dense, l'inspection et le test électrique dans un flux d'assemblage coordonné au lieu de les disperser sur des termes de service isolés.
- Utilisez le langage d'inspection en couches avec soin.
SPI,AOI,X-ray, test électrique, test fonctionnel, confirmation de premier article et inspection finale répondent à différentes questions et ne devraient pas s'effondrer en une promesse de qualité générique. - Énoncez l'intention de test avant que la carte atteigne le launch. Le route d'assemblage est plus fort lorsque le package montre déjà si le prochain build a principalement besoin de contrôles électriques sans fixture, d'accès basé sur fixture, de confirmation de comportement alimenté ou d'un handoff de validation plus étroit.
- Gardez
turnkey,flex,rigid-flex,HDIet le vocabulaire de suffixe d'application subordonné à la clarté du package. Ces termes aident seulement après que le package de release sait déjà quel type de build il demande au flux d'assemblage de supporter.
Un guide de processus d'assemblage PCB SMT est plus utile lorsqu'il se comporte comme un document de préparation au release. Il devrait montrer ce dont le package a encore besoin, comment le route d'assemblage est choisi, pourquoi l'inspection doit rester en couches, quelle intention de test devrait déjà être visible et quelle preuve doit voyager dans la validation ultérieure.
Dans ce guide
- Ce que ce guide de processus décide réellement
- Ce que le package de release d'assemblage doit inclure avant build
- Comment SMT, THT, soudure sélective et inspection restent dans un flux
- Comment l'intention de test électrique et le handoff de validation devraient fonctionner
- FAQ
- Prochaines étapes
- Sources
Ce que ce guide de processus décide réellement
Un guide d'assemblage PCB SMT ne devrait pas s'ouvrir comme une brochure de capacité. Il devrait s'ouvrir comme un review de release. La demande de recherche autour de ce sujet mélange electronics assembly, pcb assembly solutions, SMT assembly guide, flex PCB assembly, rigid-flex PCB assembly, HDI PCB assembly, HDMI assembly et les termes d'assemblage SMT spécifiques à l'application comme s'ils demandaient tous la même réponse. Ce n'est pas le cas. Certains décrivent la complexité du package. Certains décrivent le facteur de forme. Certains décrivent la population de carte. Certains décrivent les options de route downstream. Un guide utile doit transformer cette demande bruyante en une question au niveau carte : que doit exposer le package de release avant que la carte puisse entrer proprement dans l'assemblage ?
Cette question est importante parce que l'échec le plus facile dans l'écriture d'assemblage est la complétude prématurée. Le projet a des Gerbers, une BOM approximative, peut-être des données de pick-and-place, peut-être une demande de test rapide, et le projet commence déjà à parler d'exécution turnkey. Ce langage semble efficace, mais il cache souvent le problème exact que la revue devrait résoudre. La carte n'est pas encore prête pour un route d'assemblage propre si l'intention de révision, la complétude du package, le fardeau de technologie mixte, la stratification d'inspection et l'intention de test sont encore vagues. Un guide fort se comporte donc moins comme un menu de services et plus comme un filtre pour l'ambiguïté de release.
La première chose qu'il devrait décider est quel type de route d'assemblage la carte a réellement besoin. Certaines cartes sont principalement SMT-first avec un fardeau through-hole limité. Certaines deviennent des programmes de technologie mixte parce que les connecteurs, bornes, relais, matériel de blindage ou structures d'entrée d'alimentation forcent des considérations THT et de soudure sélective dans le même package de release. Certaines semblent être des travaux SMT ordinaires jusqu'à ce que l'inspection de package dense, les dépendances de revêtement de conformité ou les exigences de validation ultérieures changent le route pratique. Si la revue ne nomme jamais le route clairement, le lecteur obtient une liste de mots de processus sans un cadre de décision.
La deuxième chose qu'il devrait décider est ce que le package d'assemblage inclut réellement. Les fichiers de fabrication sont nécessaires, mais ils ne suffisent pas. Une carte qui s'attend au bon chemin d'assemblage a aussi besoin de l'identité BOM, des données de placement, de la clarté de révision, de notes sensibles au package et d'une intention de test explicite. Cela ne signifie pas que la revue doit publier une checklist de document universelle. Cela signifie que la revue devrait enseigner au lecteur que les décisions d'assemblage dépendent de plus que les mêmes fichiers utilisés pour la fabrication de carte nue. Cette distinction est l'un des morceaux de valeur d'ingénierie les plus utiles qu'un guide d'assemblage public peut offrir.
La troisième chose qu'il devrait décider est comment le stack d'inspection est censé fonctionner. SPI, AOI, X-ray, test électrique, test fonctionnel, confirmation de premier article, inspection finale et traçabilité ne sont pas des synonymes. Ils ne sont pas des mots de preuve interchangeables. Ils répondent à différentes classes de questions. Un guide de release devient beaucoup plus fort lorsqu'il le dit directement, parce que le projet faible typique utilise des noms de test comme des mots de confort : plus il inclut d'acronymes, plus le processus semble complet. Une revue discipliné fait le contraire. Il rétrécit le rôle de chaque porte jusqu'à ce que le lecteur puisse voir ce que chacun est censé confirmer.
La quatrième chose qu'il devrait décider est ce que le prochain build essaie de prouver. Un early run d'assemblage ne devrait pas être demandé de prouver la complétude du package, la correction de route, la couverture électrique, le comportement fonctionnel et toutes les questions de fiabilité futures à la fois. Il devrait répondre à une question de release plus petite clairement. Peut-être le but est de confirmer que le package est complet assez pour l'exécution de technologie mixte. Peut-être est de confirmer que la gestion de package dense et les hypothèses d'inspection s'alignent. Peut-être est de porter un package de traçabilité propre dans la validation ultérieure. Le build devient plus utile lorsque le guide nomme cette question explicitement.
La cinquième chose qu'il devrait décider est ce que la revue ne signifie pas. Ce guide n'est pas une table de capacité SMT universelle. Ce n'est pas un calculateur de ROI de fixture. Ce n'est pas un graphique de temps de cycle. Ce n'est pas une garantie que chaque carte reçoit chaque inspection ou porte de test. Ce n'est pas une revendication de conformité. La valeur publique utile est plus étroite : définissez ce que signifie la complétude du package, expliquez comment le choix de route d'assemblage change avec la carte, gardez l'inspection en couches, montrez pourquoi l'intention de test doit apparaître tôt, et séparez la preuve de launch de l'autorité de validation ultérieure.
Table de règles précoces pour un review de release d'assemblage PCB SMT
| Zone de review | Ce qu'à décider | Pourquoi c'est important | Comment vérifier | Si ignoré |
|---|---|---|---|---|
| Propriétaire de route | Décidez si la carte est SMT-first, technologie mixte ou contrainte through-hole | Le route façonne chaque choix d'inspection et de test downstream | Nominez le route d'assemblage dominant dans les notes de release | La revue lit comme une vue d'ensemble de service générique |
| Complétude du package | Décidez si l'identité BOM, le placement, la révision et l'intention de test sont déjà visibles | Les décisions d'assemblage ont besoin de plus que les sorties de fabrication | Confirmez que le package de release peut expliquer ce que la carte attend de l'assemblage | Le build commence avec des hypothèses cachées |
| Stratification d'inspection | Décidez quelles portes répondent aux questions de pâte, d'assemblage visible, de joint caché, électrique ou de release | L'empilement d'acronyme cache une logique de processus faible | Écrivez le rôle de chaque porte séparément | "Qualité" devient une promesse vague |
| Intention de test | Décidez si le prochain build a principalement besoin de contrôles électriques sans fixture, d'accès basé sur fixture ou de confirmation de comportement alimenté | La confusion de méthode de test commence souvent avant le premier build | Énoncez la question de test avant le handoff | La carte demande à un build de résoudre plusieurs problèmes non énoncés |
| Preuve de handoff | Décidez ce qui doit voyager dans la propriété de validation ultérieure | Le contrôle de release précoce n'est utile que si la preuve peut se déplacer proprement | Nommez l'identité de révision, les enregistrements et les éléments non résolus dans le package de handoff | La validation ultérieure reçoit l'activité, pas une preuve claire |
| Limite d'étendue | Décide ce qui appartient encore aux pages sœurs comme BGA low-void ou sélection de méthode de test | Chaque sujet d'assemblage n'appartient pas à une page | Marquez le prochain propriétaire de review lorsque le fardeau change | La revue devient large mais faible |
La table garde la revue ancré. Une fois que le guide devient principalement une liste de noms de service, il cesse d'aider le lecteur à prendre des décisions d'ingénierie et commence à concurrencer les pages de produit qu'il n'était pas censé remplacer.
Ce que le package de release d'assemblage doit inclure avant build
La première tâche pratique d'un guide d'assemblage PCB SMT est de définir la complétude du package. Les équipes sous-estiment souvent cela parce que le package de fabrication semble tangible. Les Gerbers, les données de forage, les notes de stackup et peut-être un ensemble de dessins existent, donc la carte se sent prête à bouger. L'assemblage est plus exigeant. La décision de route dépend de quels composants sont réellement sur la carte, où ils siègent, ce que signifie la révision, quel comportement de test est attendu et quels types d'accès ou risque de joint caché le build fera face.
C'est pourquoi les sorties de fabrication seules ne suffisent pas pour la sélection de route d'assemblage. Un guide public utile peut dire cela sans devenir une politique de document rigide. Le vrai point est que différentes méthodes d'assemblage et de test dépendent de différents artefacts de review. La planification de test électrique, l'évaluation du risque de joint caché, les besoins de programmation, la gestion de package dense et la validation de comportement alimenté ne consomment pas tous les mêmes entrées. Si la revue enseigne au lecteur cette leçon clairement, il a déjà remplacé une grande quantité de demande d'assemblage vague par quelque chose d'opérationnel utile.
La prochaine chose dont le package a besoin est la clarté de route. La carte est-elle principalement SMT-first, avec un contenu through-hole limité qui devrait être géré soigneusement autour des quartiers denses ? Est-elle technologie mixte dès le début parce que les connecteurs, bornes, relais ou d'autres pièces plus grandes forcent des choix de soudure sélective ou à vague dans le même programme ? La carte inclut-elle des zones de package dense qui rendent le stack d'inspection plus important que le nombre total de composants ne suggère ? Le package devrait répondre à ces questions tôt, car elles façonnent non seulement le flux d'assemblage mais aussi ce que le premier build peut réalistiquement confirmer.
La clarté de révision est importante pour la même raison. Une carte entrant dans l'assemblage sans une histoire de révision stable crée souvent de la confusion qu'aucune porte d'inspection ultérieure ne peut réparer proprement. Le guide n'a pas besoin de publier un flux complet de commande de changement pour être spécifique. Il doit juste insister pour que l'identité de révision et la propriété de release restent visibles assez pour que l'assemblage, l'inspection, le test électrique et la validation ultérieure regardent tous la même définition de carte. Ceci est particulièrement important lorsque des termes larges comme electronics assembly ou pcb assembly solutions invitent à la pensée de raccourci autour de la propriété.
Le package devrait aussi exposer l'intention de test tôt. Cela ne signifie pas que chaque article d'assemblage doit devenir une comparaison de méthode de test. Cela signifie que la carte devrait déjà savoir quel genre de preuve le prochain build est censé rassembler. Le build précoce est-il principalement sur la correction d'assemblage et l'alignement de launch ? A-t-il besoin de contrôles électriques sans fixture parce que le design change encore ? Y a-t-il une pose de production assez stable que la planification basée sur fixture devient plus pertinente ? Un guide d'assemblage discipliné soulève ces questions avant que la carte atteigne la ligne, car une fois le build commence, l'incertitude devient plus coûteuse.
C'est là où le langage de facteur de forme devrait être manipulé avec soin. Flex, rigid-flex, HDI et assemblage HDMI ne méritent pas des surfaces de promesse séparées dans ce guide. Ils ne sont importants que lorsqu'ils changent ce que le package doit révéler. Une carte rigid-flex peut avoir besoin d'une manipulation plus serrée autour des régions sensibles à la flexion ou de support d'assemblage. Une carte HDI peut resserrer les préoccupations de package dense et d'inspection. Une carte adjacente HDMI peut augmenter les considérations de connecteur et de blindage. La question utile est toujours la même : qu'est-ce qui à propos de cette carte change le route d'assemblage ou le package de release ? Si la revue ne peut pas répondre à cela spécifiquement, le terme de facteur de forme ne devrait pas dominer la section.
Le moyen le plus propre de penser à la complétude du package est de poser cinq questions directes avant le build :
- Le package de release peut-il identifier clairement la révision de carte et le route d'assemblage prévu ?
- Le package inclut-il assez d'informations de composant et de placement pour soutenir les décisions de route et de test ?
- Les quartiers de package dense, through-hole, connecteur ou sensibles à la protection sont-ils déjà visibles ?
- La question de preuve prévue pour le prochain build est-elle déjà énoncée ?
- La validation ultérieure peut-elle recevoir plus qu'une carte fabriquée et une promesse de processus vague ?
Si la réponse à ces questions est faible, le guide d'assemblage devrait ralentir le lecteur au lieu d'essayer de paraître plus complet que le package ne l'est réellement.
Le route vers SMT Assembly ou Turnkey Assembly devient beaucoup plus utile une fois que cette clarté de package existe. Avant ce point, ces pages sont demandées d'absorber l'ambiguïté de release qui appartient en amont. La carte a besoin de l'ordre inverse : figurer ce que signifie le package, puis choisir le route d'exécution qui y convient.
- Les décisions d'assemblage et de test dépendent de plus que des seuls Gerbers.
- La clarté de route devrait apparaître avant que le build demande l'exécution de technologie mixte.
- L'identité de révision et l'intention de test devraient être visibles avant le premier run de launch.
- Les mots de facteur de forme ne sont importants que lorsqu'ils changent le fardeau de release.
Un autre échec courant à ce stade est de laisser la largeur de service remplacer le détail d'ingénierie. Un projet dit turnkey et sonne plus complet sans améliorer réellement la définition du package. C'est exactement à l'envers. Turnkey n'est utile que lorsque le package est déjà assez clair pour que le sourcing, le choix de route, l'inspection et le handoff peuvent bouger ensemble sans cacher l'intention de design non résolue.
Comment SMT, THT, soudure sélective et inspection restent dans un flux
La deuxième tâche majeure du guide est d'expliquer que l'assemblage est un flux coordonné, pas une pile de services déconnectés. Le travail de pochoir et de pâte, le placement SMT, le refusion, l'insertion through-hole, la soudure sélective ou à vague selon les besoins, l'inspection, le test électrique et la validation ultérieure appartiennent tous à une chaîne de processus. Le contenu public devient plus utile lorsqu'il reflète cette continuité au lieu de décrire SMT et THT comme s'ils étaient des catégories de produit non apparentées.
La décision de route la plus importante n'est pas si un fournisseur "offre" SMT et THT. La décision importante est comment la population de carte pilote le flux d'assemblage. Certaines cartes restent écrasantes SMT-first et ont seulement besoin d'une gestion through-hole bornée. D'autres portent assez de connecteurs, relais, transformateurs, bornes ou matériel mécaniquement stressé pour que la technologie mixte devienne le vrai centre de gravité. Le guide devrait aider le lecteur à distinguer ces cas, parce que la bonne question est sur la sélection de route et les contraintes de quartier, pas sur quel label de service sonne plus complet.
La soudure sélective appartient à cette logique de route. Elle est utile lorsque la carte a un contenu through-hole localisé près de SMT dense ou de régions sensibles à la chaleur et une exposition plus large créerait un risque inutile. Le langage de soudure à vague appartient à une situation différente : populations THT lourdes et layouts qui supportent ce route plus naturellement. Un guide public n'a pas besoin de publier des fenêtres de processus ou de détails de buse pour être spécifique. Il doit simplement dire que le choix de route dépend de la population de carte, de la densité, de l'accès et des besoins de vérification downstream plutôt que d'une hiérarchie universelle de méthodes.
La gestion de package dense appartient au même flux. Les zones fine-pitch, la densité BGA ou QFN, le risque de joint caché et la visibilité d'inspection ne sont pas des préoccupations de post-script. Ils changent la force pratique du route d'assemblage. Une carte avec un contenu through-hole modeste mais des quartiers de joint caché très denses peut encore avoir besoin d'une pose de release plus prudente qu'une carte avec un profil de montage de surface plus simple. C'est pourquoi le guide devrait éviter de cadrer le type d'assemblage uniquement en termes de nombre de composants ou de format de carte. Le vrai fardeau est dans ce que le route d'assemblage doit coordonner.
Un mode de défaillance physique le rend évident : le conflit de profil de refusion à l'intérieur d'une même carte. Un MOSFET de puissance raccordé à une large nappe de cuivre se comporte comme une charge à très forte masse thermique. Un QFN fine-pitch placé sur la même carte se comporte au contraire comme un ensemble de joints qui chauffe vite et qui ne laisse presque aucune marge. Ces deux zones n'ont pas besoin de la même histoire thermique. Si le package de release ne balise jamais les quartiers à forte masse thermique ou sensibles à la chaleur, l'équipe SMT se retrouve poussée vers un profil générique simplement pour faire avancer la ligne. C'est exactement là que les petits composants commencent à tombstoner pendant que le large pad thermique sous le MOSFET dérive encore vers un taux de voiding excessif. La leçon est simple : la route de procédé mixte et la distribution réelle de densité de composants doivent être définies dans le package avant l'assemblage. Un simple jeu de Gerber ne dit pas où le conflit de profil risque d'apparaître.
L'inspection doit rester en couches pour la même raison. SPI n'est pas la même chose que AOI. AOI n'est pas la même chose que X-ray. Le test électrique n'est pas la même chose que la validation fonctionnelle. La confirmation de premier article et l'inspection finale ne sont pas la même chose que la localisation de défaut. Un guide fort n'explique pas chaque méthode isolément. Il explique pourquoi la carte a besoin de différentes portes pour répondre à différentes questions. Ce cadrage est beaucoup plus utile que de promettre un stack de qualité complet, car il aide le lecteur à reconnaître quel genre de preuve manque encore.
C'est aussi là où le guide peut absorber en toute sécurité la vieille demande electronics assembly et pcb assembly solutions. Au lieu d'essayer de sonner comme un catalogue de fabrication complet, la revue devrait expliquer comment la demande d'assemblage large devient plus actionnable lorsque la carte est réduite à un plus petit ensemble de questions :
- quel type de route d'assemblage la carte a besoin
- quels quartiers créent la plus haute sensibilité de processus
- quels couches d'inspection sont réellement pertinents
- quelle preuve devrait encore voyager dans le travail de test ou de validation ultérieur
Ces questions sont beaucoup plus utiles que tout langage de solution large, car elles convertissent l'intention d'achat vague en logique de release au niveau carte.
Le flux de technologie mixte change aussi comment le lecteur devrait penser aux pages de produit connexes. Si la carte est encore principalement SMT-first, SMT Assembly est le route le plus clair. Si le contenu through-hole et le matériel localisé commencent à régir le processus, Through-hole Assembly devient un chemin suivant plus pertinent. Si le programme se stabilise en pose de production reproductible plutôt qu'un build de launch précoce, Large-volume Assembly devient partie de la conversation. Ces pages devraient être downstream de la clarté de route, pas un substitut pour elle.
La même discipline empêche la revue de dériver dans les détails de processus de joint caché ou de low-void qu'il ne possède pas. Le contrôle de package dense peut être reconnu ici comme partie d'un flux d'assemblage, mais une fois que le fardeau dominant devient le review de joint caché, le rework ou la planification low-void, la carte devrait se déplacer vers la checklist BGA sœur plutôt que de forcer toute cette histoire dans un guide de processus SMT.
Cette discipline de route est ce qui garde la revue spécifique. L'assemblage est large. Un guide de processus fort ne l'est pas. Il rétrécit l'attention du lecteur sur les décisions de release qui façonnent réellement le prochain build.
Comment l'intention de test électrique et le handoff de validation devraient fonctionner
La dernière tâche du guide est de montrer comment l'intention de test et le handoff s'intègrent dans le review d'assemblage sans prendre la page. C'est là où les projets faibles perdent généralement le focus. Ils commencent comme articles d'assemblage et deviennent progressivement une pile d'acronymes de test. Un guide discipliné évite cela en gardant les méthodes de test en pose de planification.
La première règle de planification est simple : choisir parmi les méthodes de test nécessite plus que les seules sorties de fabrication. L'accès électrique, le risque de joint caché, les objectifs de comportement alimenté, les besoins de programmation et le contexte de stade de production influencent tous les méthodes qui ont du sens. La revue n'a pas besoin de devenir une checklist d'entrée de test formelle pour expliquer cela clairement. Il doit seulement insister pour que le release d'assemblage et la sélection de méthode de test dépendent de différents artefacts et que le package devrait déjà exposer les pertinents avant que la carte atteigne le launch.
C'est pourquoi l'intention de test devrait apparaître avant le premier build et non après. Une carte qui change encore rapidement peut pencher vers des contrôles électriques sans fixture comme aide de launch. Un programme plus stable peut justifier une planification de fixture plus délibérée. Une carte avec des packages de joint caché denses peut avoir besoin de visibilité d'inspection plus fortement soulignée. Une carte qui a principalement besoin de confirmation de comportement alimenté devrait le dire directement au lieu d'espérer que le langage générique de "testing" absorbe ce besoin. Le guide devient plus précieux lorsqu'il enseigne au lecteur d'énoncer le but de preuve avant de choisir la famille de méthode.
En même temps, la revue ne devrait pas s'effondre dans un débat complet ICT-contre-sonde volante. C'est une requête sœur. Ici, le mouvement public utile est plus étroit : expliquez pourquoi le route d'assemblage profite de la visibilité précoce de l'intention de test et pourquoi différentes méthodes appartiennent à différentes classes de problème. La carte devrait savoir si la couche de preuve suivante est sur l'alignement de launch, le dépistage électrique sans fixture, l'accès basé sur fixture, le comportement fonctionnel alimenté ou le handoff de validation ultérieur. Une fois que la page le déclare clairement, il a fait son travail.
Le handoff de validation devrait aussi rester modeste et concret. Ce qui voyage en avant n'est pas une promesse abstraite de qualité. C'est un package : identité de révision, lien de traçabilité, enregistrements d'inspection, notes de test, éléments non résolus et le contexte nécessaire pour le prochain propriétaire pour comprendre ce que le build a et n'a pas confirmé. C'est pourquoi le guide devrait utiliser le langage de handoff avec soin. Il est sûr de dire que la preuve voyage en avant. Ce n'est pas sûr d'impliquer que chaque porte précédente a déjà converti la carte en un produit fini ou un système validé.
La confirmation de premier article appartient au même cadre modeste. Elle aide à confirmer que le premier build correspond au package publié et aux hypothèses de processus. C'est une porte de contrôle de launch, pas un verdict de programme entier. L'inspection finale est une autre porte avec sa propre tâche. La traçabilité est une autre couche avec sa propre tâche. Aucun d'eux n'élimine le besoin de demander ce que la validation ultérieure doit encore prouver. Une carte qui comprend cette séparation traversera l'assemblage plus proprement qu'une qui essaie de faire chaque enregistrement précoce sonner final.
C'est le point où le langage SMT spécifique à l'application peut être manipulé en toute sécurité. L'interconnect de puce AI, le contrôle de robotique industrielle et les contextes portables d'imagerie médicale ne devraient pas forcer la revue dans des revendications industrielles séparées. Ils devraient resserrer la même question centrale : que doit révéler le package de cette carte avant que le flux d'assemblage et le handoff de validation ultérieur puissent rester propres ? Le vocabulaire d'application change la pression. Il ne remplace pas la logique de route.
La checklist de fin d'article la plus utile est donc courte :
- La carte a-t-elle énoncé le route d'assemblage assez clairement pour le prochain build ?
- Le package expose-t-il assez d'identité, de placement et d'intention de test pour soutenir ce route ?
- Les portes d'inspection sont-elles décrites comme différentes couches au lieu d'un slogan de qualité ?
- Le build sait-il quel genre de preuve il est censé collecter ensuite ?
- La validation ultérieure peut-elle recevoir plus qu'une carte et un récit lâche ?
Ces questions attrapent la plupart des modes d'échec réels :
- s'appuyer sur un langage d'assemblage ou turnkey générique pour cacher l'ambiguïté du package
- traiter chaque mot d'inspection et de test comme un seau de preuve générique
- repousser la pensée de méthode de test jusqu'à ce que le build commence
- faire sonner le flux de technologie mixte plus simple que la population de carte ne l'est réellement
- confondre la traçabilité et le contrôle de launch avec la préparation finale
Le plus grand échec est la certitude prématurée. La carte sonne prête à la production parce que le projet utilise plus de mots de processus, mais le package de preuve est encore mince. Un guide d'assemblage PCB SMT fort fait le contraire. Il utilise des mots de processus pour réduire l'ambiguïté, pas pour la cacher.
FAQ
Un guide d'assemblage SMT remplace-t-il une page d'assemblage turnkey ?
Non. Un rôle plus sûr pour ce guide est d'expliquer ce que la carte doit figurer avant qu'un route turnkey reste propre. Turnkey devient significatif une fois que le package est assez cohérent pour que le sourcing, le choix de route, l'inspection et le handoff puissent bouger ensemble sans cacher l'intention de design non résolue.
Les Gerbers sont-ils suffisants pour commencer un review d'assemblage approprié ?
Habituellement non. Les sorties de fabrication sont une base nécessaire, mais la sélection de route d'assemblage et de test dépend aussi de l'identité BOM, des données de placement, de la clarté de révision, des régions sensibles au package et de l'intention de test. Le guide est plus fort lorsqu'il enseigne cette différence tôt.
Quand une carte cesse-t-elle d'être SMT-first et devient-elle technologie mixte ?
Lorsque le matériel through-hole, les connecteurs, bornes, relais, blindage ou d'autres pièces plus grandes commencent à changer le choix de route de soudure, les contraintes de quartier, les besoins d'inspection ou la logique de contrôle de launch. La technologie mixte est une décision de route, pas seulement un compte de types de pièces.
Chaque carte a-t-elle besoin de chaque porte d'inspection et de test ?
Non. SPI, AOI, X-ray, test électrique, test fonctionnel, confirmation de premier article et inspection finale appartiennent à différentes couches de preuve. Un review d'assemblage utile explique quelle question chaque couche répond au lieu d'impliquer que chaque projet exécute le même stack complet.
Quand la carte devrait-elle penser à la sonde volante ou ICT ?
Avant le launch, dans le cadre de la planification de l'intention de test. La question clé ici n'est pas lequel est universellement meilleur. C'est si le prochain build a besoin de dépistage électrique sans fixture, une planification de fixture plus stable ou une couche de preuve entièrement différente. Cette décision devrait être visible avant que l'assemblage commence.
Que devrait voyager dans le handoff de validation après l'assemblage ?
L'identité de révision, le lien de traçabilité, les enregistrements d'inspection, les notes de test, les éléments non résolus et le contexte nécessaire pour le prochain propriétaire de comprendre ce que le build a réellement confirmé. Le handoff est un transfert de preuve, pas une preuve couverture que chaque question de validation ultérieure est fermée.
Prochaines étapes
Si la carte porte des zones BGA denses, du matériel through-hole mixte, ou un couple Gerber + BOM encore trop mince pour soutenir un pilote NPI propre, ne laissez pas l'usine déduire l'intention d'assemblage à partir des seules données de fabrication.
Envoyez le package de release complet — Gerber, BOM et instructions d'assemblage — à [email protected], ou déposez-le via la Quote page. L'équipe d'ingénierie NPI de HILPCB renverra un retour DFM sous 24 hours pour exposer les conflits de boîtier et d'empreinte, vérifier que la couverture d'inspection correspond aux vraies zones de risque, et verrouiller la route d'assemblage la plus sûre avant le pilote.
Sources
HILPCB: Turnkey Assembly
Supporte le route public pour la coordination d'assemblage de bout en bout une fois que le package est assez cohérent pour porter le sourcing, l'assemblage, l'inspection et le handoff ensemble.HILPCB: SMT Assembly
Supporte le route public pour la planification d'assemblage SMT-first, le contrôle de processus et la pose d'exécution consciente de l'inspection.HILPCB: Through-hole Assembly
Supporte la limite de route pour les cartes de technologie mixte où les connecteurs, bornes ou autre matériel changent le flux d'assemblage.Références d'identité de méthode publique : Aperçu IEEE 1149.1, TOC IPC-7525C et Page d'identité AS9102C
Supportent la pose de planification plus étroite que les documents d'assemblage, les familles de pochoir et les identités de contrôle de launch devraient rester conscients de méthode sans être réécrits comme preuve de processus ou de conformité couverture.