
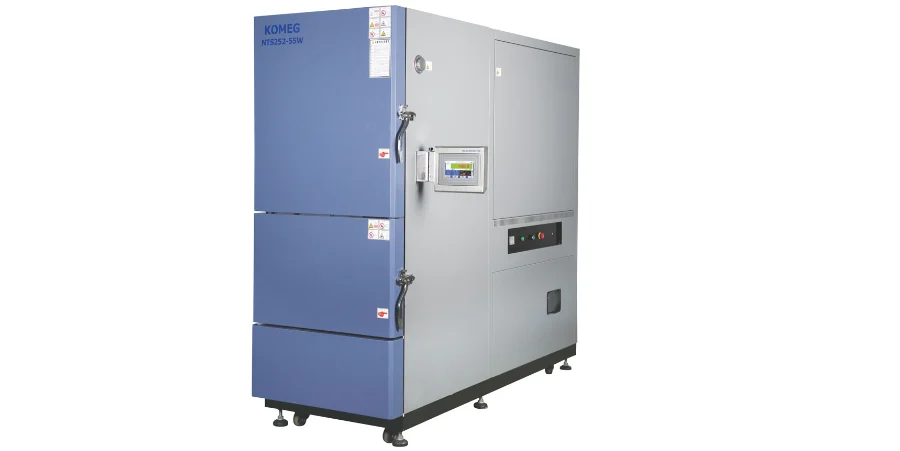
Une carte peut réussir un test électrique à température ambiante et développer néanmoins une connexion intermittente lorsqu'elle est chauffée ou refroidie. L'essai de choc thermique étudie ce risque en exposant une éprouvette définie à des variations rapides de température et en mesurant sa réponse. Le résultat utile est un enregistrement de l'éprouvette, de l'exposition et du critère de défaillance — pas seulement une consigne de chambre et un nombre de cycles.
Commencez par identifier ce qui doit survivre : les interconnexions cuivre de la carte nue, un boîtier de composant, ou les liaisons soudées d'une carte assemblée. Pour le sujet plus large des cycles, voir Essai de cyclage thermique des PCB. Ici, l'objectif est de choisir et de spécifier un essai de choc thermique dont les mesures peuvent étayer une décision de fabrication ou de qualification.
Quelle méthode d'essai de fiabilité thermique correspond au risque de défaillance ?
Un essai de contrainte thermique sur les interconnexions d'un PCB ne qualifie pas automatiquement les composants montés sur cette carte. Choisissez le véhicule d'essai et la norme en fonction de la structure concernée.
| Objet étudié | Méthode ou spécification pertinente | Preuves nécessaires à la décision |
|---|---|---|
| Trous métallisés, vias et interconnexions de carte nue | IPC-TM-650 2.6.7.2C : Thermal Shock, Thermal Cycle and Continuity | Construction de coupon représentative, historique thermique, températures de l'éprouvette et résultats de résistance |
| Boîtier de composant | Exigence de qualification du composant ; méthode JEDEC de cyclage thermique ou de choc thermique lorsqu'elle est spécifiée | Rapport du fabricant pour le boîtier/la technologie exacts, avec conditionnement et conditions d'essai |
| Liaisons soudées en montage en surface | Caractérisation de la durée de vie en fatigue lors du cyclage thermique selon IPC-9701B | Construction carte/boîtier, procédé d'assemblage, défaillances surveillées et analyse dans les conditions stipulées |
| Produit complet fonctionnant sous variations de température | Plan d'essais environnementaux et fonctionnels propre au produit | Boîtier, montage, état d'alimentation, limites de fonctionnement et mesures fonctionnelles |
IPC-9701B concerne la caractérisation de la durée de vie en fatigue des liaisons soudées en montage en surface. Son domaine d'application révisé exclut explicitement la qualification ; la décision de qualification d'un produit exige ses propres exigences convenues. Un essai sur coupon de carte nue et une caractérisation de liaisons soudées ne peuvent donc pas être interchangés simplement parce que les deux utilisent des cycles de température. Domaine d'application public IPC-9701B, sections 1.0 et 1.4.
En quoi le choc thermique diffère-t-il du cyclage thermique ?
La réponse dépend de la méthode nommée. IPC-TM-650 2.6.7.2C définit le choc pour des éprouvettes de cartes imprimées non équipées par une variation de température de surface d'au moins 1°C/s, sur au moins les 60 % centraux des transitions de chauffe et de refroidissement. Sa définition du cyclage se situe en dessous de cette vitesse. Il s'agit d'une mesure sur l'éprouvette, et non d'une définition universelle basée sur le taux °C/min annoncé d'une chambre. IPC-TM-650 2.6.7.2C, sections 3.1–3.2.
Trois temps doivent rester distincts dans une procédure d'essai de choc thermique :
- Temps de transfert : déplacement entre les zones, ou basculement de l'environnement thermique.
- Temps de rétablissement du milieu : le retour de l'air ou du liquide à sa température spécifiée après le changement et la perturbation liée au chargement.
- Stabilisation et maintien de l'éprouvette : l'article réel atteint la condition requise et y demeure pendant l'exposition prescrite et les mesures.
Un transfert rapide ne prouve pas une transition rapide de l'éprouvette. Les plans de cuivre, l'épaisseur de la carte, les dissipateurs, les montages et le nombre d'échantillons influencent la réponse en charge. Placez les capteurs là où ils démontrent l'exposition requise, et conservez les traces de l'éprouvette comme du milieu.
Air-air ou liquide-liquide ?
Les systèmes à air peuvent déplacer un panier entre les zones ou commuter un flux d'air conditionné autour d'échantillons fixes. Les systèmes à liquide immergent l'éprouvette dans différents bains. Aucune des deux configurations n'est intrinsèquement le bon choix pour toute carte HDI, céramique ou à noyau métallique. Vérifiez la méthode applicable, le transfert de chaleur, la compatibilité des fluides, les revêtements, les joints et l'accès de mesure avant de choisir l'immersion.
La documentation des équipements air-air d'ESPEC distingue le contrôle de la température de l'éprouvette et les fonctions de déclenchement sur température de l'éprouvette. Ce sont des exemples utiles de la raison pour laquelle la température du produit et la température de régulation de la chambre exigent une attention séparée ; elles n'établissent pas l'équipement disponible pour une commande HILPCB particulière. Documentation des chambres air-air ESPEC.
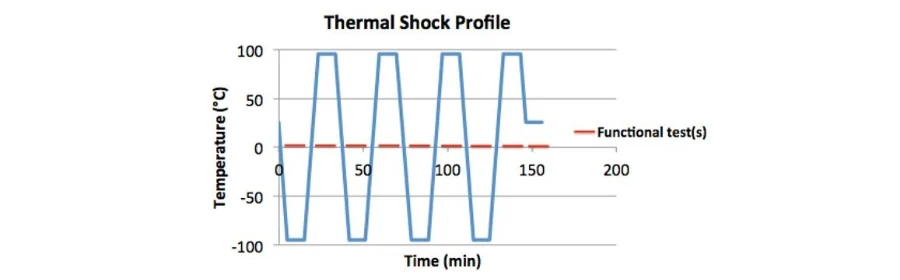
L'illustration de profil ci-dessous montre des expositions chaudes et froides alternées. Il s'agit d'un schéma, et non d'un enregistrement d'essai mesuré HILPCB ni d'un profil d'acceptation. Ses contrôles fonctionnels marqués ne démontrent pas une surveillance électrique continue pendant les transitions.
Que requiert une méthode spécifiée pour carte nue ?
IPC-TM-650 2.6.7.2C, révision C de mars 2020, distingue la qualification de la conformité qualité. AABUS signifie « convenu entre utilisateur et fournisseur ».
| Décision dans cette méthode | Qualification | Conformité qualité |
|---|---|---|
| Extrêmes de température et cycles | AABUS | 100 cycles ; options froides −40°C, −55°C par défaut, ou −65°C ; l'extrême chaud suit la section 6.5.1.1 |
| Séchage avant essai | Au moins 6 heures à 105–125°C | Dépend du procédé d'assemblage normal et des exigences de conformité qualité |
| Simulation d'assemblage préalable | Six simulations de refusion selon la méthode 2.6.27, sauf accord alternatif | Même exigence de méthode ; consigner tout écart convenu |
| Référence de résistance | Résistance de crête du premier cycle après stabilisation au palier haute température | Résistance de crête du premier cycle après stabilisation au palier haute température |
La section 6.7.1 indique une variation maximale de résistance de 5 %, sauf spécification contraire. Les tableaux récapitulatifs et la note de dessin suggérée sont abrégés : le dessin d'exemple utilise une expression stricte « inférieur à ». Spécifiez la limite convenue et le traitement de l'égalité plutôt que de copier des fragments dans un bon de commande. Méthode IPC, sections 6.1–6.7 et note de dessin suggérée.
La règle de l'extrémité chaude exige également une base convenue pour la Tg du matériau. Son terme lié à la Tg, son terme lié à la refusion et son plafond absolu doivent être considérés ensemble ; la branche qualification de la méthode n'hérite pas simplement d'une plage de température industrielle fixe. Conservez les conditions choisies et tout écart dans le plan d'essai signé. Les anciens exemples de températures de la méthode sont des références historiques, non des profils « commerciaux » ou « aérospatiaux » universels.
Par exemple, supposons qu'un projet ait déjà convenu d'une Tg de 180°C et d'un pic de simulation d'assemblage de 260°C. Les candidats pour l'extrémité chaude décrits à la section 6.5.1.1 sont alors 180 − 10 = 170°C, 260 − 25 = 235°C et 210°C, ce qui donne 170°C comme valeur la plus basse. Cet exemple se situe au-dessus de la considération de borne inférieure de la méthode pour le terme Tg ; il ne résout pas cette interprétation pour les matériaux à Tg plus basse. Une autre base de mesure de la Tg ou un autre pic d'assemblage exige une révision du choix.
Comment évaluer les variations de résistance ?
Comparez les lectures à l'état thermique spécifié. La résistance du cuivre varie avec la température ; comparer une lecture à chaud avec une référence à température ambiante peut donc confondre la réponse thermique avec un endommagement.
Supposons qu'un plan d'essai applique une augmentation maximale de 5 % par rapport à la résistance de crête du premier cycle après stabilisation au palier haute température, soit 0.400 Ω. Des lectures ultérieures dans la même condition chaude spécifiée donnent :
| Résistance ultérieure | Calcul | Variation |
|---|---|---|
| 0.416 Ω | (0.416 − 0.400) / 0.400 × 100 | 4.0% |
| 0.424 Ω | (0.424 − 0.400) / 0.400 × 100 | 6.0% |
La première valeur est inférieure à cette limite illustrative ; la seconde la dépasse. L'incertitude de mesure, la stabilité du montage et la règle de décision convenue restent déterminantes. Aucun de ces deux chiffres n'identifie l'emplacement physique d'une fissure.
Une lecture de résistance en fin de palier et un détecteur d'événements répondent également à des questions différentes. Une brève coupure de circuit pendant une transition peut disparaître avant la prochaine lecture enregistrée. Si une interruption transitoire constitue un critère de défaillance, spécifiez la durée de l'événement, le seuil de résistance, la réponse du détecteur et la couverture d'échantillonnage. « Surveillance électrique incluse » est insuffisant sans ces précisions.
Que peut révéler — et manquer — une analyse de choc thermique ?
La charge thermomécanique dépend de la combinaison réelle de matériaux, de la direction de dilatation, de la plage de température et des contraintes mécaniques. Une seule valeur générique de CTE pour le FR-4 ne peut décrire le comportement à la fois sous et au-dessus de la Tg. De même, un stratifié à haute Tg ou un substrat céramique n'est pas automatiquement le choix le plus fiable pour toute structure assemblée.
Pour les cartes HDI, identifiez quelles structures de vias aveugles, enterrés ou empilés le coupon représente. Pour les PCB céramiques, incluez les interfaces cuivre/substrat et d'attache concernées. Une modification de l'empilement, de la métallisation, du remplissage ou du procédé de fixation peut invalider une comparaison d'essai antérieure, même si le contour de la carte reste inchangé.
| Observation | Suite utile | Limite de l'observation |
|---|---|---|
| La résistance augmente à un cycle ou une température reproductible | Vérifier fils/montage, localiser le réseau affecté, puis examiner l'interconnexion suspecte | La résistance seule n'identifie pas le mécanisme de fissuration |
| Continuité intermittente pendant les transitions | Examiner les enregistrements d'événements avec les températures de l'éprouvette et les mouvements du montage | Une continuité finale réussie à température ambiante peut manquer l'événement |
| Soupçon de décollement du stratifié ou de l'interface liée | Choisir un examen acoustique, par coupe ou autre adapté au matériau et au défaut | La radiographie X conventionnelle n'est pas un détecteur universel de délaminage |
| Défaillance de liaison soudée sur un assemblage | Corréler boîtier, carte, alliage, procédé et contrainte mécanique avec l'analyse physique | Un résultat sur coupon de carte nue n'explique pas toute défaillance d'assemblage |
Conservez les éprouvettes défaillantes et consignez la séquence des analyses non destructives et destructives. Une microsection échantillonne un plan particulier ; sa préparation et son emplacement influencent les conclusions possibles. Rapportez les preuves étayant la cause proposée, pas seulement une photo étiquetée « défaillance thermique ».
Un essai de fiabilité par choc thermique peut-il prédire la durée de vie sur le terrain ?
L'essai de choc thermique ne peut étayer une évaluation de fiabilité que si son mécanisme de défaillance est pertinent pour les conditions de service prévues. La prédiction de la durée de vie sur le terrain exige un modèle d'accélération justifié, les propriétés des matériaux et une corrélation essai-usage ; une simple multiplication du nombre de cycles ne suffit pas.
IPC-9701B note que l'endommagement par fatigue des soudures en essai accéléré n'est généralement pas équivalent à l'endommagement opérationnel ; des facteurs d'accélération appropriés sont nécessaires. Le NIST décrit l'accélération d'Arrhenius en termes d'énergie d'activation dépendant du mécanisme, avec des applications comme les réactions chimiques, la diffusion et la migration. Ce n'est pas une conversion par défaut pour toute défaillance par fatigue d'origine mécanique. IPC-9701B, section 3.1, modèle d'Arrhenius du NIST.
Un ajustement de Weibull décrit la distribution des défaillances dans les données qui lui sont fournies. Avant de l'utiliser pour une prédiction terrain, conservez la population testée, les défaillances et les éprouvettes survivantes, les définitions de défaillance, les conditions de contrainte, les bornes de confiance et le modèle d'accélération validé. Combiner plusieurs mécanismes de défaillance sans lien dans une seule courbe peut obscurcir la décision plutôt que l'améliorer.
Que doivent demander les acheteurs aux solutions d'essais de contrainte thermique ?
Un devis comparable exige plus que les consignes de froid et de chaud. Envoyez à HILPCB la révision de la carte, l'empilement et les grades de matériaux, le dessin du coupon, les structures de vias, la finition, l'historique d'assemblage et la raison de l'essai. Incluez la norme applicable et sa révision, l'objectif de qualification ou d'acceptation de lot, la quantité d'échantillons, les températures, les cycles, le conditionnement, la surveillance et les critères de défaillance.
Demandez au fournisseur de confirmer :
- Quelles éprouvettes représentent la construction de production, et quels lots de fabrication elles couvrent.
- Le montage d'essai réel en charge, l'emplacement des capteurs, le profil thermique et les critères de stabilisation.
- La référence de résistance, les exigences de détection d'événements et la capacité de mesure étalonnée.
- Les résultats par échantillon, les interruptions, les écarts, les données brutes et la conservation des échantillons défaillants.
- Le lieu d'exécution des essais, tout laboratoire externe, l'étendue de l'analyse, le calendrier et le prix.
- Qui peut approuver un écart, un nouvel essai, un changement de matériau ou la décision sur un lot.
La construction PCB haute conductivité thermique et l'assemblage SMT peuvent exiger des véhicules d'essai et des preuves différents. Confirmez l'étendue chiffrée avant la fabrication : une commande générale ne doit pas être supposée inclure l'immersion liquide, la surveillance transitoire continue, l'analyse des défaillances ou un modèle de durée de vie terrain pour chaque lot de production.
Questions fréquentes
Quel est l'objectif d'un essai de contrainte thermique ?
Il expose une éprouvette définie à une charge thermique afin d'évaluer un risque de défaillance particulier. La méthode peut concerner les interconnexions de carte nue, un composant ou un produit assemblé. Convenez de l'objet, de l'exposition, des mesures et des critères d'acceptation avant d'interpréter le résultat.
Quelle plage de température un essai de choc thermique doit-il utiliser ?
Utilisez la plage exigée par la méthode applicable et le plan d'essai du produit. Les propriétés des matériaux, l'exposition en assemblage et l'objectif de l'essai comptent. Un couple de températures qualifié de « commercial » ou « aérospatial » ne suffit pas à établir la condition correcte pour une carte donnée.
100 cycles de choc thermique suffisent-ils toujours ?
Non. La valeur de 100 cycles dans IPC-TM-650 2.6.7.2C appartient à sa branche de conformité qualité. Les conditions de qualification sont convenues entre l'utilisateur et le fournisseur. La qualification de composants, la caractérisation des liaisons soudées et les essais du produit complet ont leurs propres exigences et ne peuvent pas être déduites de ce nombre de cycles pour carte nue.
Un transfert plus rapide rend-il un essai plus valide ?
Pas nécessairement. Le temps de transfert n'est qu'un paramètre. Démontrez la transition et le palier de température de l'éprouvette requis sous le montage de charge réel. Une exposition plus rapide ou plus sévère peut créer un mécanisme de défaillance différent de celui que le programme vise à évaluer.
Puis-je remplacer l'essai à l'air par une immersion dans un liquide ?
Seulement si la méthode applicable et le plan d'essai approuvé le permettent. Évaluez la compatibilité des fluides, l'absorption, les revêtements, l'étanchéité et les dispositions de mesure électrique. Des consignes similaires de bain et d'air n'établissent pas une exposition équivalente de l'éprouvette.
Un essai réussi garantit-il des cartes de production fiables ?
Il étaye la décision spécifiée pour la construction, les échantillons et les conditions représentés. Il ne supprime pas le besoin de contrôles de fabrication, d'inspection d'assemblage, de maîtrise des modifications ou de qualification du produit. Gardez le rapport lié à la révision et au lot réels avant de l'utiliser pour autoriser la libération.