
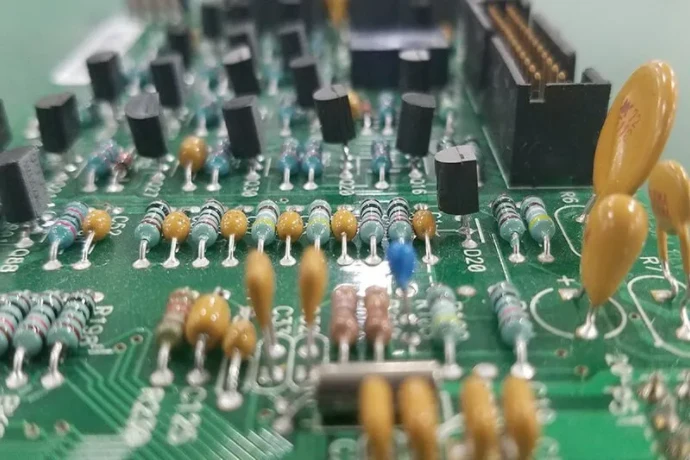
Les serveurs IA, cartes accélératrices et commutateurs combinent des composants montés en surface à haute densité avec des connecteurs et d'autres composants pouvant utiliser des terminaisons traversantes. La soudure THT/traversante appartient à ces connexions de carte système ; elle se distingue des interconnexions puce, HBM et substrat à pas fin à l'intérieur des boîtiers CoWoS ou EMIB. La distribution de puissance au niveau carte, les chemins thermiques, l'intégrité du signal et l'assemblage doivent être coordonnés là où le THT et l'assemblage SMT se rencontrent.
Les connecteurs de puissance traversants, les condensateurs bulk et les interfaces soumises à des contraintes mécaniques peuvent être utiles lorsque leurs caractéristiques nominales et leurs fonctions de retenue conviennent à l'application. Des alternatives SMT existent également, notamment des connecteurs fort courant et des condensateurs polymères. Choisissez un boîtier d'après ses données électriques, thermiques et mécaniques plutôt que de supposer qu'une terminaison traversante est toujours plus résistante ou transporte plus de courant. Pour une réalisation HilPCB, fournissez la construction de la carte, les plans des composants, les conditions de charge et les exigences d'acceptation pour une revue spécifique de fabrication et d'assemblage.
Où se situe la soudure THT/traversante dans les systèmes IA
L'assemblage SMT offre une densité de placement élevée et une refusion automatisée. Les composants traversants restent utiles pour des besoins sélectionnés de puissance, de mécanique et d'interface ; le bon choix dépend de l'ensemble de la construction du composant et de la carte.
Premièrement, la retenue mécanique. Les broches traversant des trous métallisés peuvent transférer les charges à travers la carte, mais les joints de soudure et les barillets peuvent encore se fissurer, s'arracher ou se délaminer sous des efforts excessifs d'insertion, de câble ou de vibration. Les connecteurs lourds, dissipateurs et condensateurs peuvent nécessiter une quincaillerie de montage ou des supports afin que leur masse et les forces d'accouplement ne soient pas portées par la seule soudure. Comparez les données de retenue et de fatigue des alternatives THT et SMT réelles.
Deuxièmement, le courant et la chaleur. La capacité de courant d'un connecteur dépend de la résistance de contact, du nombre de broches et de la répartition du courant, de la section de cuivre, des conditions d'accouplement et de l'échauffement admissible. Le courant d'un rail d'alimentation de puce n'est pas le courant nominal de chaque connecteur de carte. Les couches de PCB à cuivre épais peuvent répartir le courant et la chaleur, mais le routage, les connexions des trous métallisés et le refroidissement doivent former un chemin continu. Ne connectez une broche qu'à son net assigné ; relier l'alimentation et la masse ensemble pour répartir la chaleur créerait un défaut.
Enfin, la disponibilité des boîtiers. Les transformateurs, condensateurs bulk et interfaces sur mesure peuvent être proposés avec des terminaisons traversantes, montées en surface ou mixtes. Une revue PCBA clé en main doit établir les composants choisis, les supports, la séquence d'assemblage et l'accès au test avant la mise en production.
Impact du THT sur les réseaux de distribution de puissance (PDN) des cartes système
Le réseau de distribution de puissance (PDN) doit maintenir chaque rail dans ses limites d'affaissement et d'ondulation lors des variations de charge. Les connecteurs et condensateurs THT affectent une partie de ce réseau, tandis que les connexions du régulateur, du boîtier et sur puce nécessitent leurs propres modèles.
Les condensateurs électrolytiques ou polymères bulk peuvent fournir l'énergie de plus basse fréquence, en boîtiers THT ou SMT. L'inductance des broches, des pads et des boucles de plan limite leur utilité à haute fréquence ; une broche THT ne réduit pas l'ESL par nature. Utilisez les données d'impédance, d'ESR, de polarisation et de température du condensateur sélectionné avec les exigences du régulateur, et placez le découplage haute fréquence sur des boucles courtes alimentation-retour près de la charge. Vérifiez les résonances sur l'ensemble du PDN assemblé plutôt que de sélectionner les composants par la seule capacité.
Pour les connecteurs d'entrée de puissance et de fond de panier, calculez les pertes de contact et de barillet à la répartition de courant spécifiée, puis vérifiez l'échauffement avec le refroidissement prévu et les contacts voisins chargés. Les connexions aux plans doivent équilibrer la répartition du courant et de la chaleur avec la fenêtre du processus de soudure. Sur un PCB HDI, les besoins de pas et de routage peuvent justifier des microvias ailleurs ; cela ne fait pas de chaque trou THT une caractéristique HDI. L'analyse électrothermique et les mesures peuvent identifier les points chauds et guider le choix du cuivre et des connecteurs.
Un trou métallisé traversant est une interconnexion de carte ; un joint THT contient en outre une broche de composant et de la brasure. Les deux apportent résistance et parasites. Le diamètre de perçage, le cuivre fini, l'épaisseur de carte, les couronnes annulaires et les couches connectées doivent convenir au courant, aux cycles thermiques et aux exigences d'assemblage.
Différences clés entre THT et SMT dans le matériel IA
| Attribut | Soudure THT/traversante | Assemblage SMT |
|---|---|---|
| Résistance mécanique | Les broches s'engagent dans des trous métallisés ; la retenue dépend du joint, du barillet, de la carte et des supports de montage | Les pads du boîtier, les ancrages et les supports déterminent la retenue ; comparez les charges spécifiées |
| Capacité de courant | La géométrie des contacts/broches, le placage et l'échauffement déterminent le courant nominal | Des boîtiers fort courant existent ; le pad, le cuivre et le refroidissement doivent convenir au nominal |
| Performance thermique | Les broches et le cuivre connecté peuvent conduire la chaleur ; vérifiez le chemin complet jusqu'à l'ambiant | Les pads exposés, vias thermiques et dissipateurs peuvent offrir de bons chemins de refroidissement |
| Densité d'assemblage | Les trous, broches et accès outil consomment de l'espace de routage et d'assemblage | Les petits boîtiers permettent un placement dense ; le routage peut tout de même exiger des vias |
| Composants typiques | Connecteurs, condensateurs bulk, transformateurs, composants de puissance | CI, résistances/condensateurs, petits passifs, BGA/LGA |
| Niveau d'automatisation | Insertion puis soudure à la vague, sélective ou manuelle ; l'automatisation dépend du procédé | Le placement et la refusion peuvent être automatisés ; les composants doivent convenir au procédé qualifié |
Maîtriser les défis thermiques des composants THT : de la conception PCB au refroidissement système
Les connecteurs fort courant, inductances et autres composants de puissance peuvent dissiper de la chaleur et obstruer le flux d'air. Commencez la planification thermique à partir de leurs pertes réelles et de leurs limites de température, y compris les sources de chaleur voisines.
Utilisez du cuivre sur le bon net électrique pour répartir la chaleur et, le cas échéant, des vias thermiques pour le relier à du cuivre supplémentaire. Respectez les exigences d'isolation et de lignes de fuite entre les nets. Les plans internes répartissent la chaleur à travers la carte ; un dissipateur, une interface de boîtier ou un flux d'air doit ensuite évacuer cette chaleur vers l'ambiant. Vérifiez l'ensemble du chemin de résistance thermique au lieu de traiter les plans internes comme des ailettes de refroidissement exposées.
Les condensateurs et connecteurs hauts peuvent créer des zones d'ombre aéraulique en aval des ventilateurs, des dissipateurs CPU/GPU et de la mémoire. Révisez leur placement et leur orientation avec la conception de refroidissement ; des mesures de flux d'air ou une simulation CFD peuvent aider à identifier les recirculations et les points chauds.
En cas d'exposition aux vibrations ou à l'humidité, des supports, un revêtement ou un enrobage/potting peuvent être appropriés. Un composé thermoconducteur n'aide que s'il relie la source de chaleur à un puits efficace. Son module, sa dilatation, son retrait de polymérisation, ses propriétés diélectriques et sa masse ajoutée peuvent aussi contraindre les joints ou modifier le comportement du signal. Qualifiez le matériau et la géométrie choisis, y compris l'accès pour la retouche.
Intégrité du signal à haute vitesse : parasites des vias THT et stratégies d'optimisation
Les connecteurs de signaux traversants et les transitions métallisées introduisent de la capacité et de l'inductance pouvant causer des réflexions, de la diaphonie et une conversion de mode. Modélisez le connecteur, la broche, les pads, les trous et les transitions de référence comme partie du canal complet.
Une section inutilisée du barillet métallisé peut agir comme un stub de ligne de transmission. Sa résonance dépend de la longueur électrique et de l'environnement diélectrique ; de longs stubs peuvent placer des creux de perte à l'intérieur de la bande passante du canal. Pour une broche de composant, la broche conductrice doit aussi être incluse. Vérifiez les pertes d'insertion/de retour et le budget du canal d'interface plutôt que de déclarer chaque connexion THT inadaptée à PCIe 5.0/6.0.
Le backdrilling peut retirer un stub métallisé inutilisé d'un via de signal approprié. Il doit préserver la couche connectée, les couronnes annulaires requises et les dégagements structurels. Ne retirez pas le barillet nécessaire pour souder ou retenir un composant traversant, et ne supposez pas que percer le cuivre supprime un stub de broche de composant. Le choix du connecteur, l'attribution des couches ou une autre terminaison peuvent être nécessaires. Spécifiez le stub résiduel et les tolérances d'alignement/profondeur avec le fabricant.
Au-delà du backdrilling, l'optimisation de la conception du via elle-même est cruciale, notamment :
- Optimiser l'anti-pad : ajustez le dégagement du plan pour régler la capacité tout en préservant les chemins de retour, l'espace de routage et l'isolation. Utilisez la cible d'impédance de l'interface réelle plutôt qu'une géométrie universelle.
- Fournir une transition de retour : placez des vias de couture de masse près d'une transition de signal lorsque les deux plans de référence appartiennent au même domaine de masse. Ne pontez pas les domaines d'isolation ; un passage à une référence différente exige une conception de chemin de retour adaptée.
- Contrôler le lancement (launch) : gardez la géométrie différentielle équilibrée et examinez les pads, les rétrécissements et le cuivre adjacent. Un seul coude à 45° ne peut corriger une grande discontinuité de connecteur ou de via.
Utilisez un modèle EM 3D lorsque la transition le justifie, puis comparez le canal assemblé avec la simulation ou des paramètres S mesurés. Le guide de routage haute vitesse de TI, sections 3.5–3.8, illustre les stubs de broche, les stubs de via et les anti-pads ; ses dimensions d'exemple s'appliquent à ce guide, pas à chaque interface IA.
Données d'entrée de fabrication traversante pour le devis
| Paramètre de fabrication | Donnée de conception | Vérification fabrication et assemblage |
|---|---|---|
| Nombre maximal de couches PCB | Nombre de couches requis et plans connectés | Routage, alignement et masse thermique |
| Épaisseur maximale de la carte | Épaisseur finie et tolérance | Dépassement des broches, outillage et besoin thermique de soudure |
| Diamètre minimal de perçage mécanique | Trou fini et dimensions de la broche choisie | Surcote perçage-fini et couronne annulaire |
| Rapport d'aspect maximal (Aspect Ratio) | Épaisseur de carte divisée par le diamètre de trou spécifié | Couverture du placage et preuve de fiabilité convenue |
| Précision de position des trous | Exigences d'alignement trou-pad et connecteur | Alignement du fabricant et ajustement des composants |
| Précision du contrôle de profondeur de backdrill | Stub résiduel cible du via de signal | Tolérances de profondeur/alignement ; protéger les couches connectées |
| Épaisseur de cuivre prise en charge | Cuivre fini par couche et exigences des trous métallisés | Gravure, répartition du courant et fenêtre du processus de soudure |
Soudure à la vague sélective : soudure de précision pour les cartes IA à technologie mixte
Pour les PCB à trous métallisés, HILPCB indique les plages standard et avancées suivantes. Chaque valeur correspond à un paramètre distinct ; les maxima avancés ne sont pas nécessairement combinables dans une même construction. Confirmez l’empilement, les matériaux, l’épaisseur, le cuivre, les rapports d’aspect et les tolérances pour le devis réel.
| Paramètre de fabrication | Standard | Avancé |
|---|---|---|
| Nombre maximal de couches PCB | 32 couches | 56 couches |
| Épaisseur maximale | 6,0 mm | 12,0 mm |
| Perçage mécanique minimal | 0,20 mm | 0,15 mm |
| Rapport d’aspect maximal | 12:1 | 18:1 |
| Précision de positionnement des trous | ±0,075 mm | ±0,05 mm |
| Précision de profondeur de backdrill | ±0,10 mm | ±0,05 mm |
| Épaisseur de cuivre prise en charge | 0,5 oz à 6 oz | Jusqu’à 12 oz (cuivre épais) |
Les cartes à technologie mixte peuvent combiner des boîtiers BGA/QFN refondus avec des connecteurs et condensateurs traversants. La soudure ultérieure doit tenir compte des composants en face inférieure, de la masse thermique et des limites thermiques de soudure des composants. La soudure à la vague peut exiger une orientation appropriée ainsi que des supports ou masques ; elle n'est pas automatiquement incompatible avec chaque carte peuplée.
La soudure à la vague sélective dirige une petite vague ou une buse vers les joints sélectionnés après fluxage et préchauffage. Les composants voisins subissent néanmoins le préchauffage et la chaleur conduite. Réglez la température de brasure, le temps de contact, la position de la buse et le préchauffage en fonction des températures mesurées sur l'ensemble et des exigences du flux et des composants. La vue d'ensemble du procédé d'Ersa décrit ces étapes distinctes.
Dans la fabrication de matériel IA, les avantages sont clairs :
- Limiter l'exposition thermique : le contact local de la brasure peut réduire l'apport de chaleur, mais vérifiez les températures sur les composants sensibles voisins et les grandes charges thermiques.
- Contrôler la formation des joints : qualifiez l'apport de flux, le mouillage, le remplissage et la séparation de la buse ; l'automatisation n'élimine ni les ponts ni le remplissage insuffisant.
- Assurer l'accès de l'outil : réservez des dégagements pour la buse, le gabarit et le dépassement des broches par rapport aux composants SMT voisins, y compris les risques d'occultation et de collision.
- Maintenir la répétabilité : surveillez le programme validé, l'état du flux, l'usure de la buse et le bain de brasure ; contrôlez les changements entre les lots.
Consignez le profil qualifié, les critères de remplissage/mouillage de la brasure, l'échantillonnage et le traitement des défauts dans le plan d'assemblage. La disponibilité des équipements et la couverture d'inspection sont propres au site fournisseur.
De la conception à la livraison : comment le PCBA clé en main simplifie l'intégration du THT
Pour les entreprises de matériel IA, gérer une chaîne d'approvisionnement complexe est un défi majeur. Elles doivent trouver des fabricants de PCB, des fournisseurs de composants, des sous-traitants SMT et des assembleurs THT distincts, puis coordonner les flux de travail — tout retard ou problème de qualité peut compromettre l'ensemble du projet. Le PCBA clé en main consolide tout cela en une seule interface.
Un accord de PCBA clé en main peut coordonner la fabrication de la carte, l'approvisionnement en composants, l'assemblage et les tests via une interface commerciale unique. Le périmètre convenu doit identifier les sites fournisseurs, les versions de conception, les critères d'acceptation et la couverture de test ; les fichiers Gerber et BOM à eux seuls ne définissent pas un produit entièrement testé.
- Optimisation de conception en amont (DFM/DFA) : les ingénieurs examinent non seulement la fabricabilité du PCB (DFM) mais aussi la faisabilité de l'assemblage (DFA). Ils se concentrent sur le placement THT, la conception des plages, l'espacement des trous et les distances de sécurité aux composants SMT — prévenant ainsi les problèmes en aval.
- Transfert de procédé : identifiez les sites de fabrication et d'assemblage, leurs données validées et leurs responsabilités. Examinez la finition de surface, le stockage, la propreté et la compatibilité des procédés de soudure à travers ces interfaces.
- Contrôle qualité défini : distinguez le test électrique de la carte nue, l'inspection d'assemblage, le test par sondes mobiles, l'ICT et le test fonctionnel. Consignez les nets accessibles, les limites des composants, le firmware, les gabarits et les fonctions non testées ; ces méthodes ont des couvertures différentes.
- Gestion simplifiée de la chaîne d'approvisionnement : un seul fournisseur signifie moins de surcharge de communication et de complexité logistique, un gain de temps, et permet aux équipes R&D de se concentrer sur l'architecture et les algorithmes de base.
Pour les demandes HilPCB, précisez les livrables requis de fabrication, d'approvisionnement, d'assemblage SMT, d'assemblage THT et de test. Examinez les résultats du premier article et les lacunes de couverture avant de lancer la production en série.
🏢 Flux de travail PCBA clé en main de bout en bout HILPCB
Passez en revue ces cinq lots de travaux lors de la définition du plan de fabrication et de lancement.
Examen approfondi des données de conception pour améliorer la fabricabilité et réduire les risques avant la fabrication.
Convenir des sources approuvées, des substitutions en cas de pénurie, de l'inspection et de la traçabilité des lots.
Spécifier l'empilement, le cuivre, le matériau, la planéité et les exigences de test électrique pour examen.
Valider la séquence d'insertion, de supports, de refusion et de soudure traversante avec des profils mesurés.
Convenir de la couverture d'inspection et électrique/fonctionnelle, de l'échantillonnage et du traitement des défauts.
Assurer la fiabilité à long terme : tests et protection des joints THT
La qualité des joints THT affecte directement la stabilité à long terme de l'ensemble du système IA. Un défaut de soudure apparemment mineur peut se dégrader rapidement sous fort courant ou vibrations, menant à des pannes intermittentes ou à une défaillance catastrophique. Des tests rigoureux et une protection efficace des joints THT sont donc des étapes essentielles de la fabrication.
Les tests et l'inspection sont la première ligne de défense :
- Inspection visuelle et aux rayons X : Évaluez le remplissage de brasure, le mouillage, les ponts et les vides selon la révision IPC-A-610 convenue et la classe de produit ; le critère couramment cité de 75 % de remplissage vertical comporte des exceptions documentées et ne peut remplacer les exigences propres au design.
- Limites des rayons X : une imagerie 2D/3D adaptée peut révéler le remplissage et les vides dans les joints masqués, selon la géométrie et la résolution. Elle n'établit pas chaque interface de mouillage, contact électrique ou durée de vie en fatigue à long terme ; utilisez des inspections et tests complémentaires si nécessaire.
- Test électrique : le test par sondes mobiles et l'ICT peuvent détecter les ouvertures, courts-circuits et erreurs de composants spécifiés lorsque l'accès et le circuit le permettent. Le FCT exerce des états de fonctionnement définis. Les contacts fort courant peuvent aussi nécessiter des mesures de résistance/d'échauffement ; consignez les limites et la couverture réelles.
Après réussite des tests, une protection supplémentaire peut être requise selon l'environnement d'exploitation :
- Conformal coating : un revêtement compatible peut réduire l'exposition des surfaces couvertes à l'humidité et aux contaminants. Le nettoyage, la couverture, le masquage des connecteurs et la conception du boîtier comptent ; le revêtement seul n'établit pas un indice IP.
- Enrobage/potting : un composé qualifié peut soutenir les composants ou limiter l'accès des contaminants. Vérifiez les contraintes de dilatation/module, la polymérisation, l'évacuation de la chaleur, la charge sur le signal et la réparabilité ; davantage de matière ne constitue pas toujours une meilleure protection.
L'inspection établit les défauts et conditions qu'elle peut détecter. Les cycles thermiques, les vibrations ou d'autres essais de qualification traitent des expositions spécifiées sur des éprouvettes définies ; la seule réussite de l'inspection ne prédit pas la durée de vie en service de chaque joint.
Le THT tourné vers l'avenir : évolution pour le matériel IA de nouvelle génération
À mesure que la puissance et les débits des puces IA continuent de croître, les exigences envers les interconnexions au niveau système augmentent également. La technologie THT ne stagne pas ; elle évolue grâce à des innovations en matériaux, procédés et formats pour répondre aux besoins de l'IA de nouvelle génération.
Le press-fit est une option de terminaison distincte sans soudure. Les broches élastiques se déforment élastiquement contre un système de trous métallisés spécifié et maintiennent la force de contact, comme le décrit TE Connectivity. Il ne s'agit pas d'une soudure à froid métallurgique. La géométrie des broches, le trou fini/le placage, l'outillage d'insertion et le support de la carte doivent être qualifiés ensemble. L'accouplement de maintenance d'une interface de connecteur se distingue du retrait répété de ses broches press-fit montées sur carte.
Choisissez l'alliage de brasure et le stratifié d'après leurs exigences de procédé et de service. Un Tg plus élevé à lui seul n'établit ni la conductivité thermique, ni la température maximale de fonctionnement, ni la durée de vie en fatigue du joint. La dilatation de la carte, la construction du barillet, la géométrie du joint et le cycle de température réel contribuent tous aux contraintes.
En outre, les formats des composants THT évoluent : davantage de connecteurs hybrides intègrent à la fois puissance et signal, et les connecteurs THT optimisés pour les paires différentielles haute vitesse sont conçus avec des structures internes soignées pour un meilleur contrôle d'impédance.
Les moteurs optiques et les interfaces fibre peuvent utiliser des connexions électriques soudées, des sockets, des montures mécaniques ou d'autres constructions. Leurs exigences d'alignement et de retenue ne font pas du THT la méthode d'intégration optique par défaut.
Les options traversantes, press-fit et montées en surface doivent être comparées aux niveaux du composant choisi, de la carte et du système, avec des exigences explicites de puissance, de canal et de mécanique.
Conclusion : la soudure THT comme procédé clé pour des systèmes IA robustes
La soudure traversante reste utile pour des connecteurs et composants sélectionnés sur les cartes système IA. Une mise en œuvre fiable repose sur des composants correctement dimensionnés, des charges mécaniques retenues, des chemins de courant et de chaleur adéquats et des joints qualifiés aux côtés des circuits SMT denses.
Examinez ensemble l'impédance du PDN, les transitions complètes du signal, le refroidissement et l'accès de soudure. Une demande d'assemblage traversant doit inclure les plans des composants, les données de la carte, les supports, les charges en service ainsi que le plan d'inspection et de test requis. Résolvez les lacunes de couverture et les constats du premier article avant la production en série.
Contactez HILPCB avec vos exigences de fabrication et d'assemblage de cartes système IA pour une revue cadrée.