
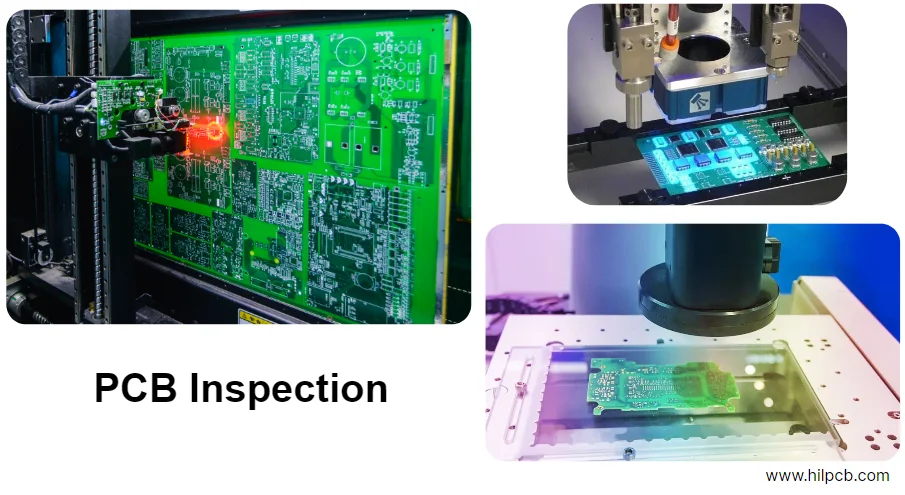
Bonjour, je suis formateur à la HILPCB Manufacturing Academy. Dans les échanges quotidiens avec les équipes design et process, une même difficulté revient sans cesse : comment améliorer le yield de manière systémique ? Trop d’équipes traitent chaque défaut isolément sans disposer d’une vue d’ensemble. C’est précisément ce qu’apporte une yield improvement roadmap. Elle décompose l’ensemble du flux, depuis la fabrication du bare board jusqu’aux tests PCBA, en SOP et en checklists afin de construire un système qualité prévisible et pilotable dès l’amont du design.
Une bonne yield improvement roadmap ne consiste pas seulement à corriger un process isolé. Elle relie DFM, DFT, sélection matière, process de fabrication, équipements, stratégie de test et analyse de données dans une boucle d’amélioration continue. Le meilleur point de départ est donc une vision globale du flux de production.
Vue d’ensemble du flux de fabrication : construire votre yield improvement roadmap
Pour améliorer le yield, il faut comprendre clairement le rôle de chaque étape, les paramètres clés qui la pilotent et son impact direct sur le produit final. Le flux global peut être divisé en deux grandes phases : fabrication du bare board et assembly de la carte. Le tableau ci-dessous constitue une structure de base pour votre yield improvement roadmap.
| Étape de process | Objectif principal | Paramètres de contrôle clés | Impact direct sur le yield |
|---|---|---|---|
| Fabrication PCB | |||
| Imagerie des couches internes | Reproduire fidèlement le circuit et garantir l’impédance | Énergie d’exposition, précision d’alignement, temps/température de développement | Opens, shorts, décalage d’impédance |
| Laminage | Assembler cores et prepregs en un stack stable | Rampe thermique, pression, vide, temps de polymérisation | Délamination, voilage, diélectrique non uniforme |
| Perçage | Réaliser vias et trous composants | Vitesse de rotation, avance, durée de vie des outils, précision de positionnement | Parois rugueuses, bavures, décentrage, no copper |
| PTH et métallisation | Construire une métallisation fiable dans les trous | Qualité du desmear, activité du cuivre chimique, densité de courant | PTH voids, cuivre via insuffisant, mauvaise adhérence |
| Couches externes et gravure | Former les pistes externes et tenir largeur/espacement | Vitesse de gravure, concentration chimique, température, undercut | Opens, shorts, line width hors tolérance, échec d’impédance |
| Solder mask | Protéger les zones non soudées et éviter les ponts | Viscosité d’encre, énergie d’exposition, registre, cuisson | Solder mask dam cassé, décollement, cuivre exposé |
| Finition de surface | Protéger le cuivre et assurer la soudabilité | Épaisseur de dépôt, planéité, temps de process | Mauvaise soudabilité, black pad, faible tenue mécanique |
| Assembly PCBA | |||
| Impression de pâte à braser | Déposer correctement la pâte et garantir le volume | Épaisseur/aperture du pochoir, pression/vitesse de racle, alignement | manque ou excès de pâte, ponts, spikes |
| Placement composants | Positionner précisément les composants | Coordonnées machine, pression de buse, vision système | missing, offset, inversion, tombstoning |
| Reflow | Former des joints de soudure fiables | Profil thermique, pic de température, temps de soak et de reflow | soudures froides, opens, solder balls, BGA voids |
| Nettoyage | Retirer les résidus de flux et sécuriser la fiabilité | Agent de nettoyage, température, pression, temps | résidus ioniques, risque ECM, faible tenue du coating |
| Test | Vérifier fonctionnement et fiabilité | Couverture de test, qualité de contact, programme de test | false pass, false fail, échappement de défauts |
Imagerie, gravure et solder mask : la bataille de précision au micron
Les pistes et le solder mask forment à la fois l’ossature et la peau fonctionnelle du PCB. Leur précision détermine directement les performances électriques et la qualité de soudage.
Fenêtre de process pour l’imagerie et la gravure
L’exposition, le développement et la gravure déterminent la fidélité géométrique des pistes. L’objectif est de transférer les données Gerber sur le cuivre avec un minimum de dérive, y compris sur des millions de features.
Fenêtre de process : gravure des pistes
- Objectif : obtenir une largeur de piste uniforme et une sous-gravure contrôlée pour maintenir une impédance stable.
- Paramètres clés :
- Concentration et température du bain de gravure : elles pilotent directement la vitesse de gravure. Toute dérive provoque une perte de maîtrise de la largeur.
- Vitesse de convoyage : elle fixe le temps d’exposition de la carte au bain.
- Pression de pulvérisation : elle garantit un renouvellement homogène de la chimie, indispensable pour les pistes fines.
- Critères de contrôle :
- Tolérance de largeur : pour des lignes 50 ohms, on vise généralement ±10 %.
- Etch Factor : indicateur de sous-gravure, avec une cible idéalement > 3.
- Standard HILPCB : notre ligne automatique de gravure maintient une tolérance de gravure de ±12 um, grâce au suivi en temps réel des bains et au contrôle laser des largeurs.
Soldermask Exposure Tutorial
Le solder mask n’est pas simplement une couche verte de protection. Il agit comme un vrai organe de maîtrise du process d’assembly. La précision des barrages de solder mask est particulièrement critique pour éviter les ponts sur QFP ou BGA fins.
Méthode solder mask en trois étapes
- Coating : l’application se fait par sérigraphie automatique ou pulvérisation pour garder une épaisseur homogène, typiquement 8-15 um au niveau des pads. Une non-uniformité génère sous-cuisson ou dérive d’exposition.
- Pré-cuisson : elle élimine les solvants et stabilise la surface avant l’exposition. Une pré-cuisson trop longue ou trop chaude complique le développement.
- Exposition et développement :
- Alignement : avec auto-alignement CCD, la précision doit rester dans ±25 um.
- Énergie d’exposition : elle doit être ajustée selon le type d’encre et l’épaisseur, par exemple autour de 250-400 mJ/cm2. Trop faible, l’adhérence baisse ; trop forte, les petits barrages ne se développent plus correctement.
- Développement : il retire l’encre non exposée et forme le motif final du solder mask.
Conseil DFM : l’ouverture de solder mask doit généralement dépasser le pad de 2 à 3 mil par côté. En zone BGA, le choix NSMD offre souvent une meilleure fiabilité de brasure, à condition que le registre solder mask soit très bien maîtrisé.
Perçage et métallisation : construire des interconnexions verticales fiables
Les vias sont l’infrastructure verticale du PCB multicouche. La qualité de paroi et l’épaisseur du cuivre dans le trou sont des leviers majeurs de la fiabilité long terme.
Drill Quality Control
Le perçage mécanique semble simple, mais il devient exigeant dès que l’aspect ratio augmente.
- Gestion outil : la durée de vie des forets doit être surveillée précisément. Un foret usé génère paroi rugueuse et bavures, ce qui dégrade la métallisation.
- Desmear : la chaleur du perçage fait fondre la résine sur les couches internes. Si ce résidu n’est pas retiré chimiquement ou par plasma, les connexions internes deviennent peu fiables.
Pourquoi l’épaisseur de cuivre dans le trou est-elle critique ?
Le cuivre de via constitue le chemin de courant vertical. La norme IPC-6012 impose des seuils clairs, notamment 20 um de moyenne en Class 2.
- Défi : la densité de courant au centre du trou reste plus faible qu’en surface, ce qui peut conduire à un cuivre insuffisant.
- Solution HILPCB : grâce à la technologie VCP moderne, à une forte throwing power et au pulse reverse plating, l’épaisseur de cuivre reste uniforme même dans des trous profonds.
Surface Finish Selection Tips
La finition de surface est la dernière étape de la fabrication bare board et influence directement la soudabilité, la planéité et le coût.
- OSP : peu coûteux, très plan, mais sensible au stockage et aux multiples cycles reflow.
- HASL : économique et soudable, mais trop peu plan pour les pas fins.
- ENIG : très plan, bonne soudabilité et bonne tenue au stockage, avec une vigilance nécessaire sur le risque de black pad.
- ImAg / ImSn : bonnes finitions planes, mais avec des risques d’oxydation ou de whiskers.
Recommandation de choix : la décision doit tenir compte de l’application, des composants, du budget et de la durée de stockage. Pour les designs high-speed, RF ou BGA, ENIG est en général l’option la plus robuste. Des détails complémentaires sont disponibles dans notre guide des finitions de surface.
SMT assembly : la précision, de la pâte à braser à la soudure finale
Dans la phase PCBA, le centre de gravité de la yield improvement roadmap se déplace vers la prévention des défauts de soudage. Plus de 60 % des défauts de brasure naissent dès l’impression de pâte.
SMT Stencil Design Tutorial
Le pochoir est l’outil de formage de la pâte. Sa géométrie détermine directement le volume et la forme des dépôts.
- Choix de l’épaisseur : il dépend du composant au pas le plus fin, souvent 4-5 mil soit 0,10-0,12 mm.
- Conception d’aperture :
- Aspect Ratio :
largeur aperture / épaisseur pochoir > 1,5 - Area Ratio :
surface aperture / surface des parois > 0,66 - Réduction des solder balls : pour les composants chip, des ouvertures en U ou concaves réduisent les perles de soudure.
- Apertures BGA : elles sont souvent 10 % plus petites que le pad.
- Aspect Ratio :
- Process pochoir : la découpe laser suivie d’un électropolissage améliore la libération de pâte.
Reflow et X-Ray Inspection
Le profil de reflow conditionne directement la qualité de la soudure. Il comprend généralement préchauffage, soak, reflow et refroidissement.
- Paramètres clés : température de pic, par exemple 245 C ±5 C en process sans plomb, et TAL autour de 45-90 s.
- Prévention des défauts : un mauvais profil peut provoquer soudures froides, opens, tombstoning ou voids BGA.
- X-Ray Inspection Checklist : pour BGA et QFN, le X-Ray est la seule méthode non destructive d’inspection interne.
- Shorts : ponts entre billes adjacentes.
- Opens : absence de liaison entre bille et pad.
- Voids : cavités dans la soudure, généralement limitées à 25 % de la surface d’une bille selon IPC-A-610.
- Alignement et taille des billes : vérification du décalage et de l’uniformité.
- PTH Fill pour PiP : contrôle du remplissage de soudure dans les trous traversants.
HILPCB utilise des systèmes 3D X-Ray haute résolution capables de mesurer automatiquement le taux de void et d’alimenter les actions d’optimisation process.
Nettoyage, protection et traitement de fiabilité
Une carte fonctionnelle n’est pas encore une carte fiable. Les résidus et l’environnement restent parmi les causes majeures de défaillance terrain.
- Nettoyage : les résidus ioniques de flux peuvent provoquer ECM et croissance dendritique en environnement humide. Notre standard combine nettoyage à l’eau DI et vérification IC ou OM pour maintenir les résidus ioniques sous 1,56 ug/cm2 équivalent NaCl.
- Conformal coating : une couche isolante protège contre humidité, brouillard salin et contamination. Les équipements de coating sélectif automatiques permettent de garder une épaisseur homogène tout en évitant les connecteurs.
Matrice de test : verrouiller les défauts par couches successives
Le test constitue la dernière barrière de la yield improvement roadmap, mais aussi la meilleure source de données de retour process. Aucune méthode ne couvre à elle seule tous les défauts. Une matrice combinée est donc indispensable.
| Type de test | Objectif | Couverture | Phase typique | Avantages et limites |
|---|---|---|---|---|
| AOI | détecter les défauts visibles | missing, wrong part, offset, polarité, solder balls, défauts visibles de soudure | après reflow SMT | Avantage : rapide et économique. Limite : ne voit pas l’intérieur des BGA ou des connecteurs. |
| SPI | contrôler le dépôt de pâte | volume, surface, hauteur, décalage, ponts | après impression de pâte | Avantage : identifie les dérives avant soudage. Limite : limité au process d’impression. |
| FPT | détecter opens et shorts du bare board | test réseau à 100 % | après fabrication PCB | Avantage : pas de fixture nécessaire. Limite : plus lent et plus coûteux. |
| ICT | détecter les défauts au niveau composant | opens, shorts, valeurs R/L/C, diodes, transistors | après assembly | Avantage : localisation précise. Limite : dépend fortement du DFT et des points de test. |
| FCT | valider le comportement fonctionnel réel | fonctions, interfaces, gestion de puissance | après assembly ou au niveau système | Avantage : très proche de l’usage réel. Limite : développement plus long, localisation plus faible. |
| X-Ray | inspecter les joints invisibles | BGA/QFN shorts, opens, voids | après reflow SMT | Avantage : seule approche efficace pour l’intérieur des BGA. Limite : plus lente et plus coûteuse. |
Conseil DFT : les test points doivent être prévus dès le design avec un espacement et un accès compatibles avec les sondes. Un bon DFT peut faire passer la couverture ICT d’environ 70 % à plus de 95 %.
Qualité et traçabilité : l’amélioration continue pilotée par les données
Sans boucle de données, une yield improvement roadmap ne peut pas fonctionner.
- SPC : les points critiques comme SPI, AOI et ICT sont suivis en SPC. Les indicateurs comme le CpK permettent de détecter les dérives avant qu’elles ne produisent des volumes importants de non-conformes.
- MES : le MES forme l’ossature d’une fabrication intelligente. Chaque PCB et chaque PCBA reçoit un identifiant unique qui relie lot matière, machine, opérateur, paramètres process et résultats de test. En cas de réclamation, cela permet une analyse rapide du périmètre affecté et une vraie root cause analysis.
HILPCB : votre partenaire one-stop pour fabrication et test
Mettre en place une yield improvement roadmap efficace demande de la compétence process, des équipements avancés et une solide base de données. HILPCB apporte :
- Une capacité de fabrication avancée : LDI automatisé, VCP plating, 3D SPI/AOI et 3D X-Ray pour une exécution stable et précise.
- Une traçabilité complète : notre MES relie les données design PCB au cycle complet PCBA jusqu’à l’expédition.
- Un support DFM/DFT professionnel : avant la production, les clients reçoivent des rapports détaillés pour supprimer les pertes de yield à la source.
- Un laboratoire de fiabilité complet : choc thermique, cyclage en température, vibration et brouillard salin peuvent être réalisés en interne.
Nous ne nous limitons pas à fabriquer des cartes ; nous aidons aussi nos clients à construire un niveau de qualité et de rendement durable.
Prêt à passer à l’étape suivante ? Téléversez maintenant vos fichiers Gerber pour obtenir une analyse DFM gratuite.
FAQ
Par ou une yield improvement roadmap doit-elle commencer ?
Elle doit commencer par une revue DFM et par le controle des matieres premieres. Les choix faits tres tot sur les materiaux, la fabricabilite et la constance fournisseur evitent une grande partie des pertes de yield qui coutent beaucoup plus cher a corriger plus tard.
Quelle etape d'assembly provoque le plus souvent des defauts ?
L'impression de pate a braser est souvent la principale source de defauts de soudure en aval. Le type de pate, le design du stencil, le controle des ouvertures et la stabilite d'impression influencent fortement le resultat final de refusion.
Pourquoi une seule methode d'inspection ou de test ne suffit-elle pas ?
Parce que AOI, SPI, X-Ray, ICT, FCT et flying probe ne detectent pas les memes modes de defaillance. Une matrice de test multi-couches est necessaire pour couvrir a la fois l'aspect visuel, les joints caches, les defauts electriques et le comportement fonctionnel reel.
Comment SPC et MES soutiennent-ils l'amelioration durable du yield ?
Le SPC permet de voir les derives process avant qu'un lot important ne tombe en panne, tandis que le MES relie matieres, equipements, operateurs, parametres process et donnees de test pour la tracabilite et l'analyse de cause racine.
Conclusion
Cette yield improvement roadmap relie matériaux, imagerie, solder mask, SMT et validation dans un même cadre opérationnel orienté qualité, contrôle process et amélioration DFM/DFT. Avec une exécution disciplinée des checklists et des fenêtres de process, et avec une implication précoce de HILPCB sur les sujets DFM/DFA, il devient possible d’amener prototypes et production série vers un niveau de yield plus stable et plus élevé.
Pour un accompagnement sur fabrication et assembly, vous pouvez contacter HILPCB via Turnkey Assembly ou SMT Assembly afin d’obtenir des recommandations DFM/DFT.