

Un connettore che non sopporta la rifusione cambia il percorso di assemblaggio dell'intera scheda. Il suo inserimento va pianificato dopo i passaggi in forno interessati, con un'operazione di saldatura adeguata e accesso per l'ispezione. La pianificazione dell'assemblaggio parte quindi dai componenti e dai loro limiti di processo, poi collega stampa, posizionamento, saldatura e test in una sequenza produttiva approvata.
Per le schede con componenti SMT, connettori through-hole e giunti di saldatura nascosti, il risultato utile è un percorso di processo rilasciato con evidenze in ogni punto decisionale. Gli accordi commerciali rientrano nell'ambito dei servizi di assemblaggio PCB; l'integrazione in contenitore e le lavorazioni sul prodotto finito si estendono all'assemblaggio elettronico. Una scheda popolata può comunque richiedere programmazione, calibrazione e validazione di sistema prima di essere pronta all'uso.
Quale percorso di assemblaggio è adatto ai componenti?
L'assemblaggio SMT e through-hole descrive come i componenti si collegano alla scheda. BGA, QFN e CSP indicano forme di contenitore; non sono alternative distinte al SMT. Una scheda mista può richiedere più operazioni di saldatura, ma inserire tutti i componenti through-hole prima della rifusione non è una sequenza universale.
| Condizione della scheda | Percorso da valutare | Punti da risolvere prima del rilascio |
|---|---|---|
| SMT a singola faccia | Stampare la pasta, ispezionare i depositi, posizionare, rifondere, ispezionare i giunti | Orientamento dei contenitori, deposito di pasta, profilo termico e accesso ai test |
| SMT a doppia faccia | Definire prima faccia, seconda faccia ed entrambi i passaggi di rifusione | Tenuta dei componenti della prima faccia, esposizione termica cumulativa, supporto e accesso all'ispezione |
| SMT con componenti through-hole non adatti alla rifusione | Eseguire i passaggi SMT applicabili, inserire tali componenti, poi saldare in modo selettivo, a onda o manuale controllato | Limiti di temperatura dei componenti, accesso lato saldatura, componenti vicini, compatibilità flussante/pulizia |
| Componenti through-hole esplicitamente idonei al pin-in-paste | Depositare la pasta richiesta e inserire i componenti qualificati prima del passaggio di rifusione interessato | Compatibilità termica del connettore, geometria foro/pin, apporto di pasta, effetti dell'inserimento e riempimento dei fori risultante |
| Componenti sensibili o elementi meccanici montati in ritardo | Aggiungere un'operazione secondaria definita | Danni da manipolazione, esposizione termica locale, fissaggio, contaminazione e requisiti di retest |
La guida alla selezione dei connettori di Samtec distingue specificamente la saldatura a onda dal paste-in-hole e richiede che un connettore destinato al paste-in-hole resista al processo SMT. La sola presenza di pin through-hole non dimostra questa compatibilità.
La saldatura selettiva applica la lega localmente, ma il preriscaldamento e l'esposizione termica nelle vicinanze contano comunque. La saldatura a onda può richiedere un pallet per proteggere elementi sul lato saldatura, e quel pallet deve consentire l'accesso ai giunti previsti. Anche la saldatura manuale richiede strumenti controllati, istruzioni e criteri di accettazione. La scelta dipende da geometria, tolleranza al calore, ripetibilità e volume produttivo, non da una regola secondo cui un metodo è sempre superiore.
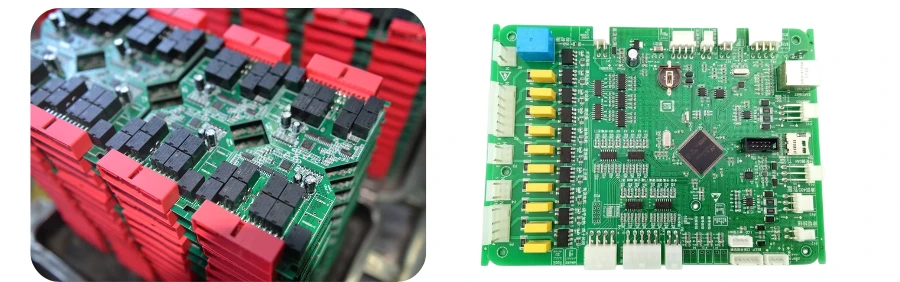
Il posizionamento dei connettori e i componenti circostanti determinano l'accesso alla saldatura e la sequenza di assemblaggio.
Che cosa richiede realmente un contenitore a passo fine?
La dimensione di un contenitore identifica un vincolo di progetto, non un processo produttivo qualificato. L'annuncio LQP02HQ di Murata indica per le sue induttanze 01005 dimensioni in pianta di 0,4 × 0,2 mm. Ciò non stabilisce la resa di un assemblatore per una scheda che mescola questi componenti con grossi terminali di potenza, schermature o connettori alti.
Per un dispositivo con passo 0,3 mm o un passivo 01005, inviate il codice produttore effettivo, il disegno del contenitore, il layout delle piazzole e la disposizione circostante. Confermate l'approccio di stampa, alimentazione, posizionamento, ispezione e rilavorazione per quella combinazione. Passo dei pin, dimensione del passivo, apertura dello stencil e precisione di posizionamento sono grandezze diverse e non vanno sostituite l'una con l'altra.
Le lavorazioni su die nudo richiedono una revisione di processo separata. COB significa chip-on-board: un die viene montato direttamente sulla scheda, con un'interconnessione e una protezione adeguate. Il wire bonding e il montaggio flip-chip hanno esigenze diverse in materiali, attrezzature e validazione. Non si deve presumere che un preventivo SMT convenzionale includa l'una o l'altra via.
Un esempio di stencil QFN e le sue condizioni
L'AN1902 di NXP, revisione 9, 28 aprile 2021 fornisce indicazioni per l'assemblaggio QFN/SON. La sua tabella 3 riporta questi punti di partenza tipici, subordinati agli altri componenti della scheda e al processo di stampa effettivo:
| Passo dei pin QFN/SON | Spessore tipico dello stencil nella tabella 3 di NXP | Decisione per una scheda mista |
|---|---|---|
| 0,50 mm | 150 µm | Verificare se le aperture più piccole vicine rilasciano pasta a sufficienza |
| 0,40 mm | 100–125 µm | Verificare se i giunti più grandi ricevono pasta sufficiente; uno stencil a gradini può essere un'opzione |
Per la piazzola di dissipazione esposta, la sezione 5.2.3 di NXP descrive una copertura di pasta obiettivo di circa 60–65% dell'area della piazzola. Consideriamo una piazzola rettangolare ipotetica di 4 × 4 mm: la sua area è 16 mm², quindi quella percentuale corrisponde a 9,6–10,4 mm² di area nominale coperta di pasta.
Questo calcolo è un budget di area, non un progetto di stencil finito. Segmentazione delle aperture, larghezza delle maglie, spessore dello stencil, rilascio della pasta, schema dei via ed esiti delle prove determinano i depositi reali. Non è neppure un limite ammesso di vuoti del 35–40%: l'area di pasta stampata e l'area dei vuoti nel giunto saldato sono misure differenti.
NXP consente un adattamento per esigenze termiche e avverte che una pasta in eccesso può sollevare il contenitore e compromettere le connessioni dei terminali. Sconsiglia inoltre di stampare direttamente su via non otturati. Registrate la revisione dello stencil approvata e ispezionate i depositi della prima prova e i giunti risultanti prima di applicare l'approccio al lotto produttivo.
Come si approva il processo termico?
Un setpoint del forno non è la temperatura subita da ogni componente. L'assemblatore ha bisogno di un profilo misurato della scheda, con termocoppie in posizioni rappresentative e sui contenitori sensibili o termicamente esigenti. Le indicazioni QFN/SON di NXP includono misure sulla scheda e sulla sommità del contenitore; restano valide le istruzioni aggiuntive del dispositivo scelto.
Separate i limiti di classificazione del componente dalla finestra operativa della pasta saldante. Una temperatura massima del contenitore non è un picco produttivo raccomandato. Il processo approvato deve formare i giunti rispettando i limiti di componenti, laminato, connettori e materiali in ogni esposizione termica prevista.
Registrate lato di assemblaggio, impostazioni di trasportatore e forno, posizioni delle termocoppie, curve misurate, identità di pasta/lega e limiti applicabili. Per gli assemblaggi a doppia faccia, valutate entrambi i passaggi. La sostituzione con un componente di dimensioni o massa termica diverse può richiedere un nuovo profilaggio anche quando la funzione elettrica è equivalente.
Anche pulizia e rivestimento devono essere coerenti con il percorso. Un'etichetta di flussante no-clean non risolve i requisiti di residui di ogni applicazione, l'adesione del rivestimento o la compatibilità con connettori e sensori. Concordate lo stato finale richiesto e la relativa verifica prima di scegliere una fase di pulizia o di ometterla.
Quali difetti copre ciascuna ispezione o test?
Un piano di test richiede sia un elenco dei difetti sia un metodo di osservazione. «AOI più raggi X» non descrive completamente la copertura elettrica, e superare un test funzionale non rivela ogni difetto di lavorazione.
| Metodo | Evidenza utile | Limite residuo da affrontare |
|---|---|---|
| Ispezione della pasta saldante | Posizione dei depositi e geometria misurata prima del posizionamento | Non stabilisce il giunto saldato finale né la sua vita utile |
| Ispezione ottica/AOI | Posizionamento visibile, polarità e caratteristiche dei giunti accessibili | Interfacce nascoste e marcature occultate richiedono altre evidenze |
| Ispezione a raggi X | Viste della geometria di saldatura nascosta, ponti o vuoti entro le capacità del metodo | Sovrapposizione delle proiezioni, risoluzione e orientamento dei difetti influenzano il rilevamento; un'immagine da sola non prova la funzione elettrica |
| ICT o flying probe | Controlli elettrici su circuiti accessibili e controllabili | Percorsi paralleli, accesso e vincoli di protezione limitano la copertura dei singoli componenti |
| Boundary scan | Test strutturali di interconnessione supportati dai dispositivi e dal modello di test | Richiede dispositivi idonei, BSDL/netlist accurati e reti controllabili/osservabili; un solo connettore JTAG non basta |
| Test funzionale | Comportamento specificato con stimolo, carico e condizioni programmati | Modalità non esercitate, comportamento ambientale e qualifica del prodotto restano fuori da quel risultato |
I fianchi bagnabili dei QFN possono rendere visibili alcune caratteristiche dei terminali, ma non espongono la piazzola centrale. NXP raccomanda metodi ottici e a raggi X per l'ispezione QFN/SON e discute la sezione trasversale per l'ottimizzazione del processo. Il piano di ispezione scelto deve identificare il giunto o difetto valutato, il criterio di accettazione e la popolazione ispezionata, invece di dichiarare ogni contenitore conforme perché un'immagine sembrava accettabile.
Per i test sotto tensione, concordate limiti di corrente, stati sicuri dell'attrezzatura, revisione del firmware e gestione dei guasti. Memorizzate i valori misurati quando contano, anziché una semplice etichetta di superamento. Un guasto diagnostico deve portare a una disposizione controllata e a un retest, non a esecuzioni ripetute finché la scheda passa per caso. La scelta dettagliata dei metodi è trattata nel test delle schede elettroniche.
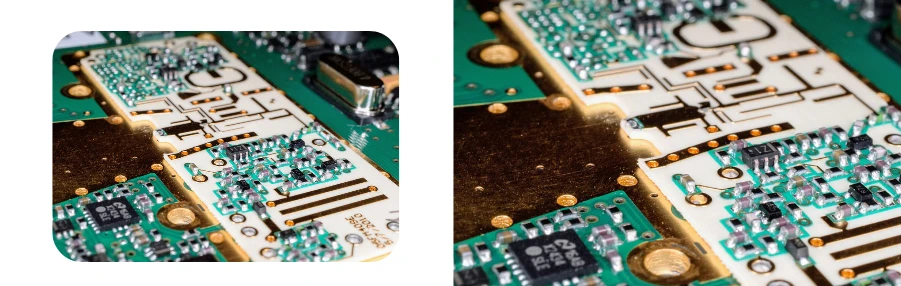
Le piazzole accessibili e le connessioni nascoste richiedono approcci diversi di ispezione e test.
Che cosa deve contenere il record del primo articolo?
Il primo articolo verifica se il progetto rilasciato e il processo proposto funzionano insieme. La sua approvazione deve identificare la configurazione effettivamente costruita. Una fotografia e un'e-mail «superato» lasciano troppa ambiguità quando il lotto successivo usa un componente, uno stencil o un programma diversi.
| Voce di rilascio | Evidenza da richiedere | Decisione se irrisolta |
|---|---|---|
| Progetto e configurazione montata | Revisione della scheda, BOM/MPN, dati di posizionamento, riferimenti di polarità e deroghe approvate | Bloccare le posizioni o la costruzione interessate finché le discrepanze non sono risolte |
| Percorso di assemblaggio | Ordine delle facce, eccezioni through-hole, metodi di saldatura e operazioni secondarie | Risolvere esposizioni termiche incompatibili o giunti inaccessibili prima di ripetere la produzione |
| Stampa e saldatura | Revisione dello stencil, identità pasta/lega, osservazioni della prima prova e profilo misurato | Rivedere il processo e ispezionare una nuova prova quando le evidenze sono inadeguate |
| Ispezione e rilascio elettrico | Documenti/criteri di accettazione applicabili, popolazione campionata, copertura, risultati ed esclusioni | Risolvere i guasti o ottenere una disposizione documentata; non dichiarare superate funzioni non testate |
| Stato programmato/consegnato | Firmware, requisiti di calibrazione, accessori montati e istruzioni di imballaggio | Allineare lo stato di spedizione all'ordine; identificare il lavoro ancora a carico del team prodotto |
| Controllo di modifiche e riparazioni | Alternative approvate, storico delle rilavorazioni, ambito del retest e autorizzazione | Rivalutare il processo o la funzione interessati prima di rilasciare schede modificate |
L'approvazione del primo articolo non stabilisce da sola l'affidabilità a lungo termine né la stabilità continua del processo. Definite che cosa viene ricontrollato in produzione e quali modifiche richiedono una nuova approvazione. Una nuova pasta, una finitura PCB diversa, un contenitore alternativo, un metodo di rilavorazione o una revisione del firmware possono influire su parti diverse del pacchetto di evidenze.
Che cosa allegare a una revisione del processo di assemblaggio?
Inviate insieme i dati della scheda rilasciati, la BOM, il file di posizionamento e i disegni di assemblaggio, comprese varianti e parti omesse. Aggiungete istruzioni di manipolazione dei componenti, indicazioni di assemblaggio specifiche del contenitore, vincoli meccanici critici, requisiti dei connettori e componenti vietati in determinate operazioni termiche o di pulizia.
Per il piano di test, fornite funzioni attese, limiti, stimoli, carichi, file di programmazione e requisiti di accesso. Indicate documenti e revisioni di accettazione richiesti, eventuali criteri specifici del prodotto, record da conservare e chi può approvare le eccezioni. Includete le quantità di prototipo e di ricostruzione affinché lo sforzo per stencil, pallet, attrezzatura e programmazione sia valutato rispetto al percorso reale.
Chiedete a HilPCB di confermare la sequenza proposta, la fattibilità dei contenitori, l'ambito di ispezione/test e i deliverable del primo articolo per il progetto inviato. Mantenete questo rilascio produttivo distinto dalla qualifica di sistema, ambientale e normativa del proprietario del prodotto. Il preventivo risultante deve identificare il lavoro concordato e le responsabilità di validazione residue.
Domande frequenti
Qual è la differenza tra una scheda elettronica e un PCB nudo?
Un PCB nudo fornisce i conduttori strutturati, l'isolamento e le funzioni di connessione. Una scheda elettronica indica comunemente l'assemblaggio popolato. Questa etichetta non dice se è stata programmata, calibrata, testata funzionalmente o integrata in un prodotto finito; l'ordine deve definirne lo stato consegnato.
I componenti through-hole vanno inseriti prima della rifusione?
No. I componenti qualificati per il pin-in-paste possono essere inseriti prima del passaggio di rifusione approvato. I componenti che non sopportano questo processo richiedono in genere un inserimento successivo e un'adeguata operazione di saldatura selettiva, a onda o manuale. Anche le schede a doppia faccia richiedono un ordine delle facce definito e una valutazione dell'esposizione termica ripetuta.
Una copertura di pasta QFN del 60–65% consente il 35–40% di vuoti nella saldatura?
No. La raccomandazione di circa 60–65% dell'AN1902 di NXP riguarda la copertura di pasta sulla piazzola esposta prima della rifusione. Non è un limite di accettazione dei vuoti dopo la rifusione. Il giunto reale richiede un metodo di ispezione concordato e criteri di accettazione adeguati al contenitore, al progetto termico e all'applicazione.
Un solo spessore di stencil può servire tutti i componenti di una scheda mista?
A volte, ma va dimostrato per le aperture e i giunti reali. Uno spessore adatto ai grandi depositi può ostacolare il rilascio di pasta dalle aperture piccole, mentre uno stencil più sottile può fornire pasta insufficiente ad altri giunti. Le indicazioni del contenitore, il progetto delle aperture e le prove di stampa determinano se sia adatto uno spessore comune o un approccio a gradini.
Un connettore JTAG rende la scheda completamente testabile?
No. La copertura boundary-scan dipende dai dispositivi implementati, dai pin e dalle istruzioni supportati, dal BSDL e dalla netlist, nonché dalla capacità di controllare e osservare le connessioni previste. La programmazione o il debug del processore tramite JTAG non prova che tutti i componenti o le funzioni della scheda siano stati testati.
Quando va riesaminato un processo di assemblaggio approvato?
Riesaminatelo quando una modifica può influire su saldatura, ispezione, comportamento elettrico o configurazione consegnata. Esempi includono un contenitore alternativo, una revisione dello stencil, un cambio di pasta, un cambio di finitura PCB, un nuovo firmware o un processo di riparazione rivisto. Concordate i controlli interessati e il responsabile dell'approvazione prima di costruire unità modificate.