
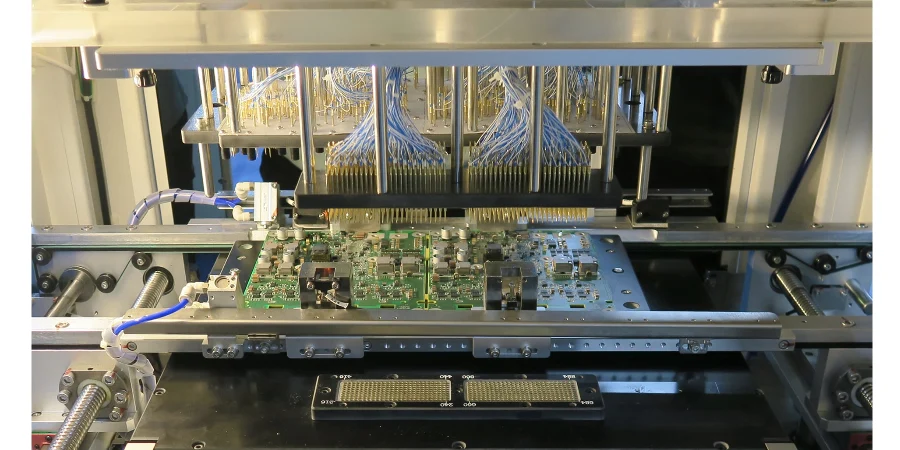
Come reliability engineer automotive (salt fog, thermal shock, wide-temperature lifetime), so che nei moduli ADAS ed EV power anche micro-difetti possono causare conseguenze critiche. Dal prototipo alla produzione di massa, Fixture design (ICT/FCT) non è solo un controllo qualità: è la base per soddisfare standard come AEC-Q e ISO 26262. Un fixture ben progettato deve validare con precisione le prestazioni elettriche e l’integrità funzionale della PCBA in condizioni estreme—proteggendo safety e affidabilità.
Questo articolo spiega perché Fixture design (ICT/FCT) è centrale nel manufacturing automotive e come si integra con DFM/DFT/DFA review, SMT assembly e Traceability/MES per gestire high voltage, high frequency e high heat. I fixture diventano il ponte tra design validation e produzione scalabile.
Da AEC-Q a ISO 26262: Fixture design (ICT/FCT) dallo sviluppo alla produzione
In automotive, lo sviluppo di una ECU deve rispettare ISO 26262 (functional safety) e AEC-Q (reliability componenti). Questi standard definiscono anche aspettative chiare sui test di produzione. Fixture design (ICT/FCT) traduce tali requisiti in piani di test eseguibili e misurabili.
ISO 26262 functional safety: per sistemi con un livello ASIL definito (unità ADAS, EV BMS), il FCT è fondamentale. I fixture FCT devono emulare condizioni reali: CAN/LIN, ingressi sensori, attuatori e scenari di fault injection. Esempio: per una power PCB ASIL-D, simulare over-voltage, under-voltage e reverse polarity e misurare tempi/stati di protezione.
AEC-Q reliability: AEC-Q100 (IC) e AEC-Q200 (passivi) richiedono stabilità sotto stress (es. -40°C a 125°C). Anche a livello PCBA, l’ICT è essenziale: probe dense su test points per rilevare opens/shorts/wrong parts/polarity e misure base R/C/L. Un Fixture design (ICT/FCT) robusto mantiene il contatto stabile sull’intero range termico, riducendo falsi scarti dovuti alla dilatazione—dati affidabili per ESS.
In HILPCB la test strategy viene definita presto: le interfacce sono riservate già in fase di PCB design.
DFM/DFT/DFA review: coverage di test e affidabilità fin dall’inizio
Se un prodotto non è testabile in modo efficace, la qualità non è garantibile. Questo è il valore di DFM/DFT/DFA review ed è un prerequisito per un Fixture design (ICT/FCT) di successo.
DFT: rendere accessibili tutti i nodi critici:
- Test-point planning: pad size/pitch/distribuzione compatibili con i vincoli delle probe ICT (cruciale per HDI PCB).
- Isolamento elettrico: distanza di sicurezza dai net high-voltage per evitare arc/breakdown in test.
- Accessibilità: evitare test points sotto componenti alti o shield; garantire accesso verticale.
DFA: le scelte di assembly possono bloccare l’accesso dopo SMT assembly (es. un connettore alto vicino a un test point → contatto instabile → falsi risultati).
DFM: allineare il design alla capability di processo riduce difetti; un buon pad/soldermask design migliora FPY SMT assembly e riduce il carico su ICT/FCT.
HILPCB lavora con i clienti fin dalle prime fasi e conduce una DFM/DFT/DFA review profonda per rimuovere ostacoli e massimizzare la coverage.
Processo HILPCB di sviluppo fixture (automotive)
Da ISO 26262 e AEC-Q: definire metriche e condizioni limite di test.
Co-progettare layout, spaziatura pad e test access con R&D—stabilizzando gli interconnect high-frequency.
Meccanica di precisione e loop low-impedance. Simulare LVDS/CAN-FD per ridurre reflections e crosstalk.
Frame ESD e probe high-temp; CNC bed-of-nails con ~50 μm di allineamento.
Sequenze di test custom e connessione al MES per la traceability digitale.
Gage R&R per la consistenza; ottimizzazione con trend FPY dopo il deployment in linea.
Environmental e reliability test: temperatura/vibrazioni/umidità/salt fog
I test (thermal cycling, vibration, damp heat, salt fog) stressano anche il fixture.
Adattabilità wide-temperature: in -40°C a +125°C, i materiali contano (plastiche fragili/soft, variazione della spring force delle probe, drift della contact resistance). Un Fixture design (ICT/FCT) automotive richiede materiali/probe adatti e simulazione termo-meccanica.
Vibrazione e shock: su shaker, il fixture FCT deve bloccare il DUT e impedire micro-aperture di connettori/cavi/probe—strutture robuste e locking.
Protezione umidità/corrosione: trattamenti anticorrosione (anodizing/passivation), sealing delle interfacce. Con Potting/encapsulation, bisogna prevedere accesso ai test points attraverso/attorno al potting.
Process control e traceability: integrare Traceability/MES con i fixture
In automotive, “no traceability” significa “no quality”. Traceability/MES è il cuore del tracking end-to-end e Fixture design (ICT/FCT) deve essere un endpoint intelligente.
Unique ID e data binding: QR/barcode letto dal fixture, binding dei dati ICT/FCT (voltages, resistances, pass/fail, tempi…) e upload su Traceability/MES.
Interlock (poka-yoke): il MES gestisce il flusso. Se ICT fallisce, l’unità viene bloccata (no Potting/encapsulation / final assembly) e instradata al repair.
Analytics e miglioramento: dati aggregati → SPC/Cpk per drift. Se cresce il tasso di failure, si risale a supplier lot, timestamp e parametri SMT assembly.
Fixture reminders (punti chiave)
- Signal integrity: per segnali high-speed (SerDes) in ADAS, routing del fixture impedance-matched per evitare reflections e loss.
- High-voltage safety isolation: per EV power (OBC, DCDC), regole HV severe (clearance/creepage, safety interlocks).
- Thermal management: in FCT la PCBA genera calore; integrare cooling (fans/heatsinks) per evitare overheat e danni.
- Modularità & manutenzione: probe blocks modulari per sostituzioni rapide e meno downtime.
Ramp-up e continuous improvement: closed-loop da SMT al test finale
Il passaggio Run@Rate → volume è uno stress test dell’intero sistema manufacturing, inclusa la maturità del Fixture design (ICT/FCT).
In pilot build, i fixture ICT/FCT individuano problemi di design/componenti e validano la stabilità di SMT assembly, wave soldering e Selective wave soldering. I cluster di difetti ICT possono guidare ottimizzazioni su stencil aperture o reflow profile.
In volume, i fixture diventano “sentinelle” di consistenza. APQP/PFMEA guidano le azioni e i dati di test alimentano l’8D. Un Fixture design (ICT/FCT) ben fatto produce dati ripetibili per il miglioramento continuo. Con HILPCB Turnkey Assembly, fab/assembly/test sono unificati sotto un unico quality system.
High voltage e processi complessi: validare Selective wave soldering e Potting/encapsulation
Soprattutto nei sistemi EV power, processi speciali introducono nuovi test challenges.
Selective wave soldering: su Heavy Copper PCB con molti through-hole, il calore localizzato può stressare i SMD. ICT/FCT post-solder è essenziale; il fixture deve evitare componenti alti e contattare i net richiesti.
Potting/encapsulation: migliora robustezza ma riduce accesso post-process. Approcci tipici:
- ICT/FCT completo pre-potting.
- Test posts o interfacce via connettori per mantenere accesso post-potting.
- Probe/moduli dedicati nel Fixture design (ICT/FCT) per la verifica finale.
Serve coordinamento stretto tra design, process e test. HILPCB supporta end-to-end con esperienza SMT Assembly e processi complessi.
Confronto fixture ICT vs FCT
| Attribute | Fixture ICT (In-Circuit Test) | Fixture FCT (Functional Test) |
|---|---|---|
| Test goal | Screening difetti manufacturing | Validazione funzione e performance PCBA |
| Design core | Probing denso, isolamento, contatto stabile | Emulazione ambiente, SI fidelity, HV safety |
| Process coupling | Dopo SMT assembly / Selective wave soldering | Più fasi: pre/post potting, dopo final assembly |
| Data value | Evidenzia issue di processo | Conferma spec e requisiti cliente |
| DFT requirement | Molto alta | Alta |
| System integration | Traceability/MES | MES + host software / HIL |
Domande frequenti
Perché la progettazione dei fixture automotive deve essere collegata a standard come AEC-Q e ISO 26262?
Perché un fixture automotive non verifica soltanto se una scheda si accende. Deve dimostrare in condizioni realistiche di guasto e stress che funzioni safety, obiettivi di affidabilità e comportamento ad alta tensione sono validati in modo coerente con i requisiti automotive.
Perché la review DFM/DFT/DFA deve avvenire prima di finalizzare fixture ICT e FCT?
L’articolo evidenzia che accessibilità dei test point, spaziatura delle probe, distanze di isolamento e accesso dopo l’assembly vengono decisi in fase di design. Se questi aspetti non sono pianificati presto, neppure un fixture ben costruito potrà recuperare dopo la copertura di test persa.
Perché l’integrazione con Traceability/MES è così importante per fixture ICT/FCT automotive?
I programmi automotive richiedono che ogni risultato di test sia legato a una specifica unità, a uno specifico step di processo e alla sua storia produttiva. Un fixture connesso al MES può fermare subito le schede fallite, ricondurre le derive alle condizioni di processo e alimentare SPC e azioni correttive con dati affidabili.
Perché potting, selective wave soldering e moduli ad alta tensione rendono più difficile il fixture design?
Questi processi cambiano insieme accessibilità fisica, requisiti di sicurezza elettrica e modalità di guasto tipiche. Il fixture deve quindi gestire componenti through-hole alti, mantenere accessi utili dopo il potting e garantire verifiche HV sicure senza perdere ripetibilità.
Conclusion
Verso veicoli più sicuri e smart, Fixture design (ICT/FCT) è un “gatekeeper” indispensabile. Non è più uno step isolato: è integrato da DFM/DFT/DFA review a SMT assembly fino alla Traceability/MES. Un fixture robusto unisce engineering insight, competenza di processo e mindset qualità—riducendo rischi e garantendo reliability e safety per ogni ADAS/EV power PCB.
Scegliere HILPCB significa quality assurance fin dal day-1 grazie a capacità one-stop (ottimizzazione design, fab high-reliability, assembly e test). L’eccellenza automotive nasce dai dettagli.