
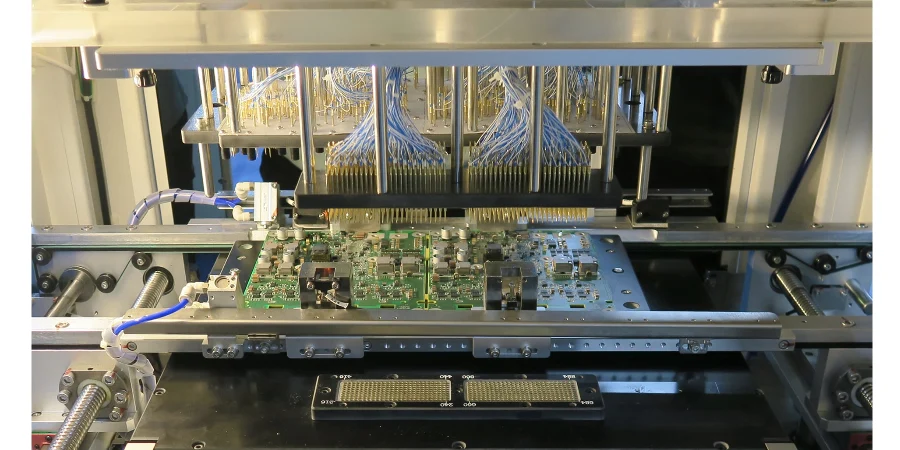
Oggi i data center avanzano a ritmo esponenziale verso 800G e persino 1.6T. I moduli ottici, “il cuore” della connettività, determinano direttamente banda e stabilità. Dietro le quinte, PCB design e manufacturing sono fondamentali. Ma progettare una PCB che rispetti le specifiche elettriche non basta. Come garantire che, dopo un assembly flow complesso, il modulo soddisfi ancora requisiti severi di performance elettro‑ottica e thermal management? Qui entra in gioco Fixture design (ICT/FCT). Un buon test fixture non è solo il “gatekeeper” della qualità in linea: è il ponte tra simulazione e performance reale, assicurando che ogni modulo passato in SMT assembly funzioni in condizioni reali.
Da una prospettiva di connector e fiber engineer, questo articolo analizza Fixture design (ICT/FCT) per i test di data center optical-module PCB. Vediamo come bilanciare high-speed signal integrity, thermal management di precisione, materials science e airflow di sistema, e come i fixture collaborano con First Article Inspection (FAI) e Flying probe test per arrivare a una produzione affidabile.
Sfide core di Fixture design (ICT/FCT): high-speed signals vs thermal management
Per i moduli ottici, il fixture design è molto più di una connessione elettrica. È un problema di system engineering: preservare la signal integrity fino a 112G PAM4 e fornire thermal management preciso per moduli da oltre 20 W.
1. High-speed Signal Integrity
In ICT e FCT, il fixture si collega al DUT tramite pogo pin o connettori dedicati. Queste connessioni diventano parte del canale high-speed: mismatch d’impedenza, crosstalk o loss impattano la misura e possono generare false failure.
- Impedance control: da probe/interposer a cavi, la catena deve mantenere 50 Ω (single-ended) o 100 Ω (differential). Il design usa spesso 3D EM simulation per ottimizzare pitch dei probe, geometria delle trace e ground return, riducendo reflection (jitter) e loss.
- Low-loss materials: PCB e connector interni al fixture devono usare materiali ultra low-loss, spesso migliori della High-Speed PCB del prodotto, per evitare che il test system sia il bottleneck.
- Probe design e layout: i probe HF devono avere bassa induttanza, alta banda e contact resistance stabile; il layout deve evitare coupling elettromagnetico tra probe.
2. Thermal Management
I moduli moderni, soprattutto QSFP-DD e OSFP, integrano DSP, driver e laser ad alte prestazioni: la power sale rapidamente. In FCT, i moduli spesso lavorano a pieno carico per testare eye diagram, BER e metriche chiave. Il fixture deve simulare (o superare) la dissipazione dell’applicazione finale.
- Simulare l’ambiente reale: un fixture ideale replica le condizioni termiche del chassis: contact thermal resistance verso heat spreader e airflow.
- Integrare cooling attivo: per moduli high-power, si integrano fan, heat pipe o micro liquid cooling per mantenere DSP/laser entro specifica.
- Temperature monitoring: termocoppie/sensori sul fixture misurano punti critici e inviano dati al sistema di test per correlazioni e over-temperature protection.
Nel flusso complessivo, Fixture design (ICT/FCT) è lo step chiave che valida la qualità di SMT assembly. Un Flying probe test iniziale trova opens/shorts, ma la validazione funzionale dipende dal fixture.
TEC e heat path: gestione completa del flusso termico dal chip al heatsink
L’affidabilità nel tempo dipende dalla stabilità della temperatura interna, soprattutto per laser DML/EML dove la precisione di lunghezza d’onda è critica. Il TEC è il componente principale per il controllo attivo della temperatura, ma l’efficienza dipende da un heat path continuo dal chip al heatsink finale. Il fixture FCT deve validare questo sistema end-to-end.
1. Analisi device–PCB–heatsink
Un heat path tipico include più segmenti; ogni thermal resistance conta:
- Chip → package: DSP/laser trasferiscono calore via TIM al lid/substrate.
- Package → PCB: tramite solder joints o thermal adhesive, il calore va al copper di superficie.
- Conduzione interna: copper plane (heat spreader) e thermal via array conducono efficientemente lungo Z. È il cuore del design High-Thermal PCB.
- PCB → heatsink: la backside del PCB contatta un heatsink esterno (housing o saddle heatsink) e via TIM il calore viene dissipato in aria.
2. Cosa valida il fixture FCT
Il fixture FCT non deve solo alimentare il modulo: deve agire da “heatsink temporaneo”. Un thermal block ben progettato si accoppia alla regione termica e simula il heat sink finale.
- Test di controllo TEC e stabilità: alimentazione stabile e low-noise per il TEC, monitor di corrente e ΔT. Eseguendo FCT a diverse temperature ambiente si valida la stabilità della control loop e il lock della temperatura laser.
- Validazione thermal via: IR thermography insieme a FCT mostra se il calore viene estratto in modo uniforme dai thermal vias. Deviazioni individuate in First Article Inspection (FAI) si vedono come hot spot localizzati.
Tabella 1: confronto tra soluzioni di thermal management per optical-module PCB
| Soluzione | Principio | Vantaggi | Sfide & note per il fixture |
|---|---|---|---|
| Thermal via array (Thermal Vias) | Usa vias metallizzate per creare un percorso a bassa resistenza termica lungo Z. | Costo basso e compatibile con processi PCB standard. | Efficienza dipende da densità/diametro e copper filling. Il fixture deve allinearsi con precisione alla regione termica. |
| Embedded copper coin (Embedded Coin) | Integra un blocco di rame solido nello stackup sotto i device critici. | Resistenza termica molto bassa, alta efficienza. | Processo complesso e costoso; CTE matching fondamentale. Il fixture deve garantire buon contatto col coin. |
| Thermo-electric cooler (TEC) | Usa l’effetto Peltier per pompare attivamente calore da un lato all’altro. | Controllo preciso della temperatura, anche sotto ambiente. | Consuma potenza aggiuntiva; hot-side cooling è il punto chiave. Il fixture deve fornire alimentazione stabile e dissipazione lato caldo. |
| Heat pipe / vapor chamber (Heat Pipe/VC) | Trasferimento di calore via cambiamento di fase per trasporto rapido a distanza. | Altissima conducibilità termica equivalente; uniforma rapidamente gli hot spot. | Richiede spazio meccanico. Il fixture deve simulare l’integrazione finale con la PCB. |
CTE matching e low warpage: proteggere fiber coupling e assembly yield
Le prestazioni dipendono da allineamenti a livello di micron (laser ↔ fiber array). Il warpage termico del PCB è un nemico diretto di questa precisione. La causa principale è il mismatch di CTE.
- Origini del mismatch CTE: FR-4 o resine avanzate, copper foil, ceramic packages, housing metallico, ecc. hanno CTE diversi. Durante reflow in SMT assembly, le alte temperature di Selective wave soldering e i cicli termici in esercizio, espansioni diverse generano stress interni e warpage.
- Impatto del warpage:
- Fiber coupling loss: cambia posizione/angolo dell’optical engine → cala l’efficienza di accoppiamento e peggiora la qualità del segnale.
- Assembly difficile: PCB deformata entra male nell’housing e può creare gap verso il heatsink, degradando la dissipazione.
- Solder-joint reliability: lo stress ciclico accelera fatigue su joint critici (BGA).
Strategia di design e test
- Material selection: usare core/prepreg a basso CTE; resine riempite possono avvicinare CTE X/Y a ceramica/semiconduttori.
- Stackup simmetrico: negli stackup HDI PCB, mantenere simmetria (dielettrico, rame, densità di routing) intorno al piano centrale per bilanciare stress.
- Validazione tramite fixture: il fixture usa pin e clamp per mantenere la PCB planare; test a temperature diverse quantificano l’effetto sul percorso ottico. Se a temperatura ambiente va bene ma ad alta temperatura la BER esplode, spesso è misalignment dovuto a warpage.
Airflow e pressure drop (ΔP) nel cage QSFP-DD/OSFP
In fixture non conta solo la PCB, ma il system environment finale. Nei rack, decine di moduli affiancati creano una zona termica densa. La dissipazione dipende dal heatsink e dall’airflow/impedenza di sistema (ΔP).
1. Analisi airflow di sistema
- Channel effect: moduli fitti creano canali stretti; l’aria calda dei moduli a monte riscalda quelli a valle.
- ΔP: resistenze in alette, componenti PCB e vent del cage causano calo di pressione. Il fan deve superare la somma dei ΔP. Un heatsink troppo “denso” aumenta ΔP e “ruba” airflow ai moduli vicini.
2. Come il fixture FCT simula il sistema
- Wind-tunnel testing: il fixture può essere progettato come modulo installabile in un piccolo wind tunnel, controllando velocità aria e inlet temperature.
- Misura ΔP: sensori di pressione a inlet/outlet misurano ΔP; dato cruciale per scegliere i fan.
- Validazione CFD: i dati FCT in wind tunnel calibrano i modelli CFD.
Questa validazione evita il paradosso “modulo ottimizzato, sistema che fallisce” ed è un criterio di professionalità per un provider Turnkey Assembly.
Reminder di design: coordinare termica e airflow su optical-module PCB
- Layout dei componenti: posizionare DSP e heat source sul lato in ingresso d’aria o nella zona di airflow più forte; evitare componenti alti che blocchino i percorsi (es. elettrolitici).
- Heatsink e cage: orientare le alette in linea con l’airflow del cage per ridurre ΔP e considerare bypass airflow tra heatsink e cage.
- Laminate e copper thickness: rispettando la signal integrity, aumentare copper thickness su piani GND/power aiuta conduction e uniformità termica.
- Early validation: non aspettare i prototipi per il thermal test: valutare già in design con simulation tool e verificare la realizzazione con First Article Inspection (FAI).
Thermal testing: da IR imaging a full functional environmental test
Design e simulazione sono teoria: serve test fisico rigoroso. Fixture design (ICT/FCT) fornisce una piattaforma stabile e controllabile. Un flusso completo include:
1. Infrared imaging
Le camere IR mappano la temperatura superficiale della PCB senza contatto.
- Requisiti fixture: minimizzare ostacoli sopra il modulo, prevedere finestre di osservazione; talvolta rimuovere temporaneamente thermal block e clamp per scatti rapidi (prima della saturazione).
- Valore: mostra heat spreading via thermal vias, ΔT del TEC e temperature di DC/DC. Hot spot anomali possono indicare difetti di design o problemi di saldatura in SMT assembly.
2. Thermocouple multi‑punto
IR è intuitivo ma dipende da emissività; dati più accurati arrivano da micro thermocouple incollati su DSP, laser e hotspot.
- Integrazione: canali per i cavi verso il data acquisition senza disturbare montaggio o airflow.
- Correlazione: si correlano temperature e parametri (optical power, BER, power) per curve performance‑vs‑temperature e limiti operativi.
3. Full functional environmental test
Test più severo, simula il ciclo vita.
- Flow: fixture + DUT in camera climatica; stabilizzazione a punti (es. -5°C, 25°C, 70°C) ed esecuzione della suite funzionale.
- Robustezza: materiali/cavi/probe devono funzionare in wide-temperature senza contact failure da espansione/contrazione.
- Obiettivo: scoprire drift a bassa T, degrado per CTE mismatch ad alta T e affidabilità dei connector THT/through-hole soldering in temperature cycling.
Da Flying probe test (connectivity) a First Article Inspection (FAI) (accuratezza fisica) fino ai test completi con Fixture design (ICT/FCT): una catena di qualità chiusa.
Conclusione: il test fixture è l’ultimo gate tra design e realtà
Nei moduli ottici da data center, dove convergono ottica, elettronica, termica e meccanica di precisione, la PCB è la base di performance e reliability. Fixture design (ICT/FCT) è la protezione finale di questa base.
Un fixture eccellente deve essere elettricamente “trasparente”, termicamente “realistico” e meccanicamente “stabile”, garantendo coerenza tra laboratorio e produzione, sia con SMT assembly complesso sia con THT/through-hole soldering di precisione.
In HILPCB crediamo che la capacità di test avanzata sia indispensabile. Oltre al servizio SMT Assembly, entriamo presto nel progetto con DFT e co-sviluppiamo test che riflettano condizioni reali, perché Fixture design (ICT/FCT) è più di uno strumento: è la tutela della vostra performance e promessa di mercato.
Domande frequenti
Perché i fixture per moduli ottici devono essere elettricamente trasparenti e termicamente realistici?
Perché il comportamento misurato del modulo dipende fortemente dall'ambiente di test che lo circonda. Se il fixture introduce perdite, rumore, contatti instabili o condizioni di raffreddamento non realistiche, i risultati non rappresenteranno il funzionamento reale del modulo.
Perché misure ottiche, elettriche e termiche dovrebbero essere unite in un'unica strategia di fixture?
I moduli ottici sono sistemi strettamente accoppiati in cui uscita laser, comportamento del DSP, consumo e temperatura si influenzano a vicenda. Una strategia che separa troppo questi fattori rischia di nascondere la vera origine di instabilità o perdita di margine.
Perché test ambientali e stabilità di contatto sono così importanti per questi fixture?
I moduli ottici spesso devono funzionare su un ampio intervallo di temperatura e sopportare molti cicli di inserzione. Il fixture deve quindi mantenere contatti, percorsi di segnale e allineamento meccanico stabili anche con variazioni termiche e manipolazione ripetuta.
In che modo una pianificazione anticipata del fixture riduce il rischio dal prototipo alla produzione?
Aiuta a definire presto accessi DFT, routing delle termocoppie, setup adatti alla camera climatica e misure funzionali ripetibili. Questo riduce le rilavorazioni tardive e rende più semplice scalare dai primi campioni fino allo screening di produzione.