
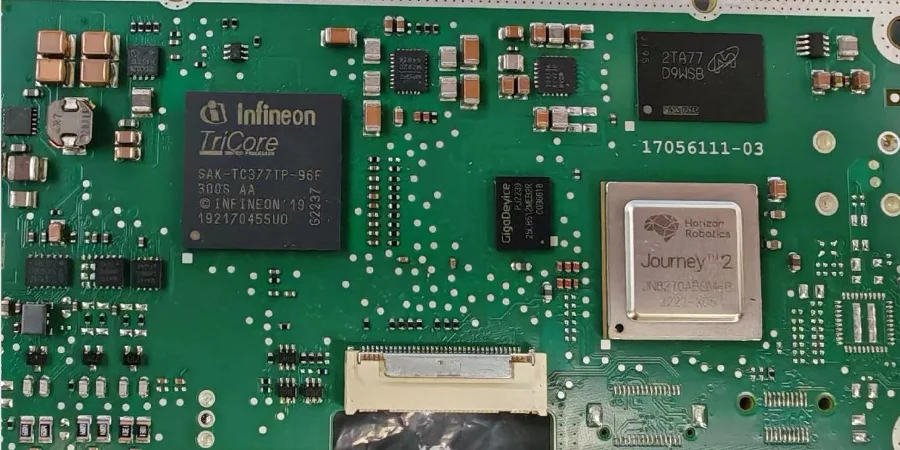
Con la transizione verso elettrificazione e smart mobility, ADAS ed EV power system sono diventati il centro dell’innovazione. Complessità, requisiti prestazionali e safety-criticality spingono PCB e assembly oltre i limiti tradizionali. In questo contesto, SMT assembly non è più “solo saldare componenti”: è un fattore determinante per functional safety dell’ECU, reliability di lungo periodo ed EMC. Dalla SI dei radar mmWave fino alla gestione high-voltage/high-current dell’OBC, ogni dettaglio deve rispettare standard automotive.
Da automotive electronics engineer, in questo articolo analizziamo come SMT assembly di precisione e design PCB avanzato affrontino ISO 26262, affidabilità AEC‑Q e normative EMC severe. Colleghiamo obiettivi di architettura safety al controllo qualità di processo, mostrando come i principi di design diventano hardware ASIL‑D nella produzione reale.
Functional safety: obiettivi ASIL, metriche hardware e diagnostic coverage in SMT assembly
In automotive, la functional safety è la base. ISO 26262 definisce requisiti safety lungo tutto il lifecycle, con focus su assegnazione e realizzazione ASIL. Per unità ADAS o EV BMS/inverter, ASIL‑C o ASIL‑D è comune, e richiede hardware estremamente affidabile per ridurre il rischio da random hardware failures.
La qualità della SMT assembly impatta direttamente la probabilità di failure. Cold joint o placement errato possono diventare Single‑Point Fault. ISO 26262 usa tre metriche principali:
- SPFM: copertura dei single‑point faults; target ≥ 99% (ASIL‑D). Una SMT assembly di qualità riduce la probabilità di questi fault garantendo joint e placement corretti.
- LFM: copertura dei latent faults; target ≥ 90% (ASIL‑D). In design ridondanti, se un componente fallisce per difetto di saldatura, i circuiti diagnostici devono rilevarlo—quindi anche la loro assembly deve essere impeccabile.
- DC (Diagnostic Coverage): percentuale di failure rilevabili. Test point e diagnostica su PCB devono restare affidabili grazie a processi di assembly robusti.
In pratica, BMS balancing board impedance control influenza direttamente la misura accurata della tensione cella—un punto critico per BMS. Deviazioni d’impedenza possono falsare SOC/SOH e creare rischio. Perciò, da PCB fabrication ad assembly, trace width/spacing e dielettrico vanno controllati per mantenere impedenza consistente—una capability tipica di produttori specializzati come HILPCB.
HDI e high frequency: Microvia/stacked via nei PCB radar ADAS
I radar mmWave 77/79 GHz richiedono PCBs estremamente precisi: lunghezza percorso, continuità d’impedenza e parasitics sono determinanti. Per integrare RF front-end, processori high-speed e power management in poco spazio, HDI è spesso inevitabile.
In HDI, Microvia/stacked via è fondamentale:
- Microvia: laser-drilled, diametro < 150 µm, per collegare layer adiacenti; riduce path verticale e parasitics.
- Stacked Via: microvia impilati su più layer per aumentare densità e ridurre la lunghezza dei collegamenti BGA.
Questa tecnologia introduce nuove sfide per SMT assembly: pad minuscoli richiedono stampa pasta accurata, placement preciso e controllo reflow. Piccoli errori generano solder balls, bridging o opens. Quindi ADAS radar PCB validation dipende anche da manufacturing/assembly capaci di gestire HDI. In validazione si misurano S‑parameters, insertion loss e return loss con VNA. La capacità HDI PCB di HILPCB, insieme a linee di assembly avanzate, aiuta a trasformare il design in un prodotto reale senza perdita di intent.
Capability HILPCB per HDI automotive-grade (fab + assembly)
- Fine-line capability: fino a 2/2 mil (50/50 µm) trace/space per BGA ad alta densità e RF.
- Advanced via tech: Any-layer interconnect (Anylayer) e stacked microvia per massima densità.
- Precision assembly: 3D SPI e 3D AOI per garantire qualità di saldatura su pad Microvia/stacked via.
- Support materiali high-frequency: Rogers, Teflon e altri materiali low-loss per preservare la SI radar.
- Strict validation: ADAS radar PCB validation con test impedenza, analisi TDR e reliability tests.
EV power design: On-board charger PCB layout e compliance high-voltage
Diversamente dall’ADAS, i sistemi EV power (OBC, DC‑DC, inverter) sono dominati da high voltage, high current e calore. Il design e l’assembly devono mettere al primo posto safety elettrica e thermal management.
Un buon On-board charger PCB layout è la base. Considerazioni chiave:
- Creepage/clearance: rispettare IEC 60664‑1, distanze tra HV/LV e tra potenziali HV per evitare archi e leakage; impatta direttamente On-board charger PCB compliance.
- High-current paths: thick copper (3oz o Heavy Copper PCB), busbar o embedded copper per decine/centinaia di ampere con minimo drop e calore.
- Thermal management: Thermal Vias, copper pour e collegamento a heatsink per dissipare calore da MOSFET/IGBT.
- Placement: distribuire i componenti caldi; isolare HV da control nets sensibili.
On-board charger PCB compliance dipende anche da manufacturing/assembly. Il CTI del laminato deve essere adeguato. In SMT assembly, saldature di HV capacitors e common-mode chokes devono essere piene e senza voids. Difetti possono diventare rischi safety sotto vibrazione/thermal cycling. Per i BMS, la BMS balancing board impedance control è critica per misure accurate in presenza di common-mode noise—richiede controllo d’impedenza end-to-end.
CISPR 25 / ISO 11452: EMC design e validazione
EMC è un’altra sfida chiave. CISPR 25 (emissioni) e ISO 11452 (immunità) sono standard di riferimento.
Strategia PCB:
- Grounding: piani GND completi multilayer e ritorno low-impedance; separare AGND/DGND/PGND con single-point connection dove necessario.
- Filtri e shielding: filtri π/T su power input e I/O; shield can su circuiti sensibili (clock/RF) o su forti noise sources.
- Routing rules: trace high-speed corte, controlled impedance; diff pair con match; evitare crossing di split planes.
SMT assembly influenza direttamente l’EMC: i pad di massa dello shield devono essere saldati in modo affidabile a 360°; i filtri capacitori vanno vicino ai pin di alimentazione. Errori qui causano fail in ADAS radar PCB validation o On-board charger PCB compliance. In high frequency, inconsistenza di BMS balancing board impedance control può convertire common-mode noise, causando fail EMC.
Promemoria EMC per design e assembly
Ground continuity: in SMT assembly, garantire connessioni low-impedance su ground pads, shield pins e vias. Cold joints creano effetti “antenna”.
Parasitics dei componenti: il volume di saldatura modifica leggermente la capacità parassita; in RF può spostare risonanze. Serve un processo di saldatura controllato e consistente.
Validazione layout/routing: prima del rilascio, usare tool SI/PI/EMC per pre-validare design critici (On-board charger PCB layout) ed evitare rework costosi.
Production consistency: ruolo di PPAP/APQP e traceability nella SMT assembly automotive
Anche con un design perfetto, senza qualità consistente in produzione tutto perde valore. L’automotive impone APQP e PPAP per dimostrare stabilità e controllo del processo.
Per SMT assembly automotive-grade:
- APQP: collaborazione early con il cliente su specifiche, process flow, control plan e standard di ispezione; DFM/DFA per ridurre rischi.
- PPAP: prima della mass production, documentazione completa che dimostri capability, tipicamente:
- process flow diagram
- FMEA sui rischi SMT assembly (paste offset, placement error, reflow profile)
- Control Plan
- Cp/Cpk
- MSA (AOI/AXI)
Inoltre, Traceability è obbligatoria: ogni PCBA deve essere tracciabile a component lot, PCB lot, equipment, operator e process parameters. In caso di issue, si delimita l’impatto e si avvia RCA (8D). È la base per On-board charger PCB compliance e ADAS radar PCB validation nel lungo periodo. Un partner con automotive QMS (es. IATF 16949) è critico. Che sia SMT Assembly in volume o Prototype Assembly in small-batch, gli standard qualità devono restare gli stessi.
Conclusione
Nell’ondata automotive electrification, SMT assembly è diventata system engineering: functional safety, SI, thermal, EMC e lean manufacturing. Dalla gestione di Microvia/stacked via in HDI radar fino alla sicurezza high-voltage in On-board charger PCB layout, servono competenze e processi eccellenti.
La chiave è un sistema qualità guidato da ISO 26262 e IATF 16949, end-to-end su design/fab/assembly/test. Con process control rigoroso, equipment avanzato e traceability completa, il design complesso diventa un prodotto affidabile in harsh automotive environments. Collaborare con un partner automotive-focused come HILPCB offre una base hardware solida verso veicoli più sicuri e intelligenti, con performance e compliance ai massimi livelli.
Domande frequenti
Perché i progetti SMT per ADAS automotive ed EV sono più difficili delle normali build elettroniche?
Devono soddisfare requisiti più severi di affidabilità, sicurezza, tracciabilità e resistenza ambientale, supportando allo stesso tempo design complessi ad alta velocità e alta densità di potenza. Questo alza molto il livello richiesto sia in ingegneria sia nella disciplina di fabbrica.
Quali standard e sistemi contano di più in quest’area?
I programmi fanno spesso riferimento a IATF 16949, APQP, PPAP e ISO 26262, insieme a una forte tracciabilità dei lotti. La combinazione esatta dipende da tipo di prodotto, requisiti del cliente e classificazione di sicurezza.
Perché SI, PI, termica ed EMC devono essere gestite insieme?
Le schede ADAS ed EV combinano spesso sensori, processori, networking e stadi di potenza sulla stessa piattaforma. Se uno di questi domini è debole, il prodotto perde margine di prestazione, affidabilità o conformità.
Cosa dovrebbero aspettarsi i buyer da un partner SMT focalizzato sull’automotive?
Dovrebbero aspettarsi controllo di processo disciplinato, flussi di ispezione e test validati, supporto documentale completo e capacità di scalare in sicurezza dal prototipo alla produzione. L’esperienza automotive conta molto perché gli obblighi di prova e reporting sono normalmente più elevati.