
Produttore di PCB rigid-flex | Prototipazione rapida e produzione in serie
Produttore agile di PCB rigid-flex per l'integrazione elettronica 3D ad alta densità, dai prototipi rapidi in 3–5 giorni alla produzione in serie. HilPCB ottimizza la geometria dello stackup, elimina i connettori ingombranti e riduce il costo totale di assemblaggio fino al 25% per wearable, strumenti medicali e IoT industriale.
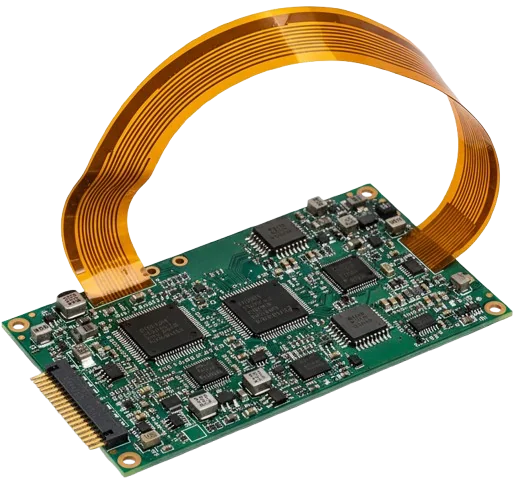
Integrare Forma e Funzione per Elettronica Avanzata
Elimina connettori e cavi; migliora l'integrità del segnale e l'affidabilitàI PCB rigid-flex combinano la tecnologia PCB flessibile e FR-4 per eliminare interconnessioni fragili e abilitare architetture 3D compatte. Rimuovendo i connettori tra schede—punti comuni di guasto—i sistemi guadagnano riduzione di peso, meno passaggi di assemblaggio e margini più stretti per l'integrità del segnale. Le costruzioni tipiche offrono risparmi sui costi di assemblaggio del 15–25% e una maggiore affidabilità a lungo termine rispetto ai tradizionali progetti rigidi con cavi.
Ottimizziamo il raggio di curvatura, il bilanciamento del rame e la geometria delle finestre del coverlay per minimizzare lo sforzo nelle transizioni rigido-flessibile. Per BGA ad alta densità, integriamo microvia HDI e strutture via-in-pad per preservare i canali di instradamento mantenendo le aree flessibili senza stress. Consulta la nostra guida IPC Classe 3 per i criteri di accettazione aerospaziali e medici.
Rischio Critico: Uno spessore eccessivo del rame o una stratificazione asimmetrica nella giunzione rigid-flex può causare delaminazione, microvia rotte o affaticamento dei conduttori dopo piegature dinamiche. Un flusso improprio di adesivo o un CTE (coefficiente di espansione termica) non corrispondente tra PI e FR-4 porta a deformazioni sull'asse Z e circuiti aperti durante cicli termici.
La Nostra Soluzione: Eseguiamo revisioni DFM con simulazioni FEA di piegatura per verificare uno sforzo < 0.3% nella regione flessibile. L'instradamento sfalsato delle tracce, i raccordi a goccia e i raccordi del coverlay alleviano lo stress; il raggio di curvatura minimo segue R ≥ 10× t. La laminazione controllata sotto controllo del processo di laminazione e post-polimerizzazione garantisce uniformità dell'adesivo e resistenza al distacco. Per coppie differenziali ad alta velocità, la sintonizzazione dell'impedenza secondo la guida al controllo dell'impedenza mantiene una continuità di 90 Ω ± 5% attraverso le transizioni flessibili.
Per applicazioni dinamiche ultra-affidabili—dispositivi pieghevoli, impianti avionici ed elettronica indossabile—le architetture rigid-flex possono essere combinate con PCB ad alto Tg per una resistenza termica superiore o con interpositori PCB ceramici per supporto meccanico ibrido. Scopri di più nei nostri tutorial su progettazione per l'integrità del segnale e assemblaggio flessibile.
- Eliminazione di connettori e cavi per una maggiore affidabilità
- Libertà di packaging 3D con volume e peso ridotti
- Migliorata integrità del segnale grazie a interconnessioni più corte
- Opzioni di piegatura statica e dinamica con stratificazioni ottimizzate
- Passaggio naturale all'assemblaggio del prodotto finito chiavi in mano
🚀 Richiesta Preventivo Rapido
📋 Ottieni Capacità Complete
Produzione di precisione per progetti complessi Rigid-Flex
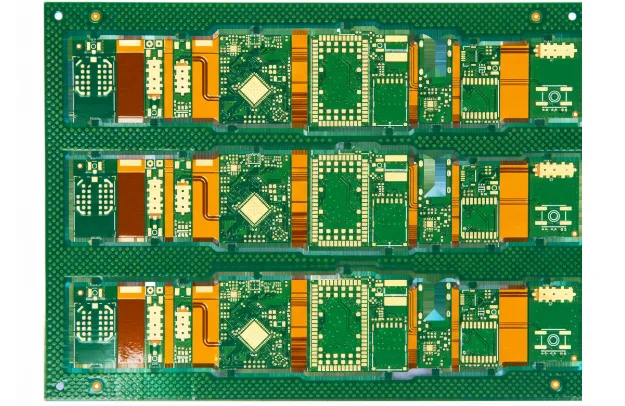
Laminazione specializzata, microvia laser, instradamento a profondità controllataLa fabbricazione Rigid-Flex richiede l'incollaggio di materiali diversi (FR-4 e poliammide) senza intrappolamento o delaminazione. Utilizziamo la laminazione sottovuoto a pressione graduata con controllo di bondply e coverlay; i nuclei in poliammide vengono preparati con plasma per l'adesione preservando la levigatezza Ra. Le microvia laser UV formano fori fino a 75–100 μm con controllo della profondità ±5 μm. L'instradamento a profondità controllata espone con precisione le aree flessibili dai pannelli rigidi.
I controlli qualità includono test di flessione dinamica (da migliaia a milioni di cicli), shock termico −40↔+125 °C, e microsezioni delle zone di transizione. Scopri di più nella nostra panoramica sugli test di shock termico e nella guida alla produzione di PCB.
- Laminazione specializzata per stack FR-4/PI
- Perforazione/ablazione laser per caratteristiche ad alta precisione
- Routing a profondità controllata nelle finestre di transizione
- Validazione con flessione dinamica e shock termico
- Disponibile servizio completo SMT + integrazione di sistema
Specifiche Tecniche Rigid-Flex
Progettato per applicazioni impegnative nel settore aerospaziale, medico e automobilistico
| Parametro | Capacità Standard | Capacità Avanzata | Norma |
|---|---|---|---|
Numero di strati | 2–12 strati totali (rigido 2–20; flessibile 1–8) | Fino a 30+ strati (rigido ≥30; flessibile ≥8) | IPC-6013 |
Materiali di base | FR-4 Tg 150–170 °C, Poliimmide (PI) | FR-4 ad alta Tg, LCP, PI senza adesivo, laminati a bassa perdita | IPC-4101/4204 |
Spessore della scheda | 0.4–3.2 mm | 0.2 mm flessibile a 5.0 mm rigido | IPC-A-600 |
Peso del rame | 0.5–2 oz (17–70 μm) | Fino a 6 oz (sezioni rigide) | IPC-4562 |
Pista / spaziatura minima | 75/75 μm (3/3 mil) | 50/50 μm (2/2 mil) | IPC-2223 |
Diametro minimo del foro | 0.15 mm meccanico | 0.075 mm microvia laser | IPC-2222 |
Materiali di irrigidimento | Poliimmide, FR-4 | Acciaio inossidabile, alluminio | Specifico del progetto |
Raggio minimo di piegatura | 10× spessore flessibile (dinamico) | 6× spessore flessibile (statico; 1–2 strati) | IPC-2223 |
Controllo dell'impedenza | ±10% | ±5% con TDR | IPC-2141 |
Finitura superficiale | ENIG, OSP, argento a immersione | ENEPIG, oro duro/morbido | IPC-4552/4556 |
Test di qualità | Test elettrico, AOI, controlli dimensionali | Test di flessione dinamica, TDR, cicli termici/shock | IPC-9252 |
Certificazioni | ISO 9001, UL, RoHS/REACH | AS9100, ISO 13485, IATF 16949 | Norme di settore |
Tempi di consegna | 7–15 giorni | ≈5 giorni con consegna rapida | Programma di produzione |
Cerchi capacità produttive oltre questo prodotto? Scopri tutte le capacità produttive
Pronto a iniziare il tuo progetto PCB?
Che tu abbia bisogno di semplici prototipi o di produzioni complesse, le nostre capacità di produzione avanzate garantiscono qualità superiore e affidabilità. Ottieni il tuo preventivo in soli 30 minuti.
Considerazioni Critiche sulla Progettazione Rigid-Flex
Mantenere le caratteristiche del rame perpendicolari alle linee di piegatura, evitare vie e pad nelle aree di flessione dinamica e sfalsare le tracce tra gli strati per distribuire lo sforzo. Utilizzare lunghezze degli strati sfalsate o a libro per i circuiti flessibili multistrato per prevenire la compressione del raggio interno. Osservare le regole del raggio minimo (ad esempio, 10× lo spessore del circuito flessibile per quello dinamico) e aggiungere caratteristiche anti-pad/di scarico vicino alle transizioni. Per le basi, consultare le note di progettazione IPC 2221/2223 e la nostra pagina sui PCB flessibili.
Hai bisogno di una revisione esperta del design?
Il nostro team di ingegneri fornisce analisi DFM gratuita e raccomandazioni di ottimizzazione
Flusso di Processo Specializzato per Rigid-Flex
Flusso tipico: fotoincisione del nucleo flessibile → preparazione coverlay/bondply → AOI degli strati interni → laminazione graduale con nuclei rigidi → microvia laser e instradamento a profondità controllata → finitura e ispezione finale. La registrazione viene verificata ad ogni fase; il plasma rimuove i residui di resina dai fori PI; i raggi X confermano i punti di riferimento delle vie. Consultare la nostra guida alla produzione per i controlli passo-passo.
Assemblaggio di PCB rigid-flex: controllo dell'impedenza, routing in profondità e costruzione ibrida
L'assemblaggio di PCB rigid-flex è la fase in cui la maggior parte dei programmi rigid-flex rivela problemi invisibili in fabbricazione: una coda flex che non sopravvive al fixture di refusione, un rinforzo che collide con un connettore, o un obiettivo di impedenza raggiunto in produzione ma non attraverso la transizione di assemblaggio.
Gestione delle zone flessibili in assemblaggio. Le sezioni flessibili vanno supportate durante serigrafia, piazzamento e refusione, e il metodo di supporto non deve comprimere l'area di piega. Il design del pannello, i fixture carrier e la sequenza di depanelizzazione influenzano tutti il risultato. Poiché i pannelli rigid-flex sono costosi, il piano di assemblaggio va concordato insieme allo stackup, non dopo l'arrivo delle schede.
Controllo dell'impedenza attraverso le transizioni. Il controllo dell'impedenza in rigid-flex è più arduo che su una scheda rigida, perché sistema dielettrico e piani di riferimento cambiano mentre un segnale passa dalla sezione rigida a quella flessibile. La transizione va modellata come parte del canale. Dove l'impedenza conta, definite strutture coupon sia nella regione rigida sia in quella flessibile, così il risultato si verifica dopo l'assemblaggio e non si deduce.
Routing a profondità controllata. La costruzione rigid-flex a profondità controllata usa fresatura a profondità controllata per esporre strati interni o creare cavità senza tagliare il nucleo flessibile. Permette l'accesso a features sepolte e supporta design con componenti in cavità, ma la tolleranza sul materiale residuo è stretta e va qualificata per stackup. Una scheda a profondità controllata custom richiede profondità obiettivo, tolleranza e metodo di accettazione indicati nel disegno di fabbricazione.
Applicazioni ibride e moduli fotocamera. Un PCB rigid-flex ibrido combina laminati rigidi con sezioni flessibili e talvolta dielettrici misti — frequente nei design di moduli fotocamera che impacchettano sensore, driver e connettore in un assemblaggio pieghevole. Quei build sollecitano sia la registrazione sia la disciplina del raggio di piega, quindi una revisione DFM precoce è il controllo più economico disponibile. Per assemblaggi che instradano anche segnali ad alta velocità, coordinatevi con le regole di progetto PCB ad alta velocità e fate riferimento alla guida PCB flessibile per le sezioni flessibili.
Quando asse di piega e transizione rigido-flessibile sono definiti, inviate il disegno alla revisione ingegneristica rigid-flex affinché stackup, tolleranza di profondità e fixture di assemblaggio siano concordati prima del primo pannello.
Ottimizzazione dei Materiali e dello Stackup
Scegliere PI senza adesivo per circuiti flessibili dinamici (migliore duttilità), PI con adesivo per piegature statiche sensibili ai costi e FR-4 ad alta Tg per margine termico. Per RF o perdite ultra-basse, considerare LCP o nuclei a bassa perdita. Aggiungere irrigidimenti PI/FR-4 sotto i componenti nelle aree flessibili per prevenire la fatica delle giunzioni saldate durante l'SMT. Per l'instradamento ad alta velocità da rigido a flessibile, coordinarsi con il nostro team PCB ad alta velocità.
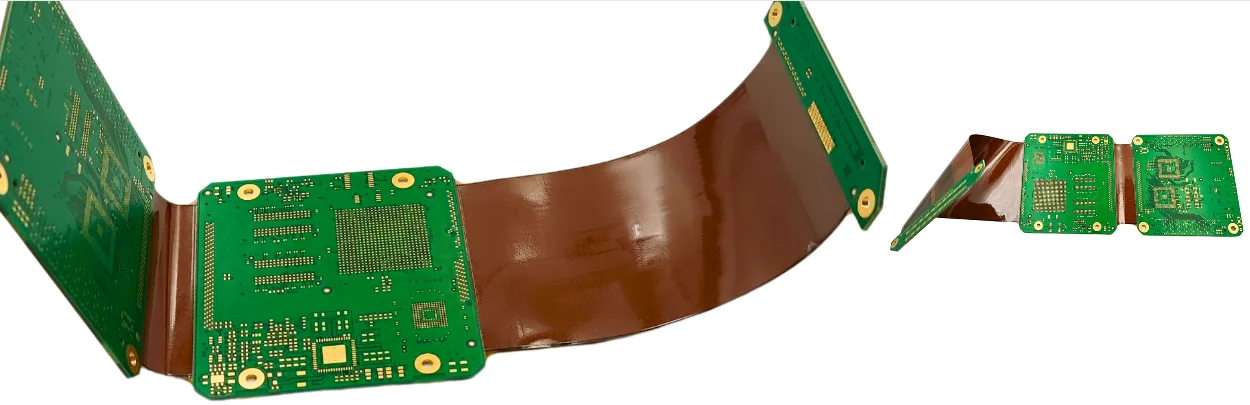
Validazione della Qualità e Affidabilità
Applichiamo AOI, sonda volante/test elettrico, microsezioni delle transizioni flessibile-rigido, fatica da piegatura dinamica e shock termico −40↔+125 °C. I provini di impedenza verificano una tolleranza di ±5% quando specificato. La tracciabilità completa MES collega lotti di materiali, parametri di processo e dati di test—vedere test di shock termico per la metodologia.
Norme rigid-flex e verifica del progetto: IPC-6013 e disciplina nell'area di piega
Il rigid-flex è governato da una norma di qualifica propria, e sapere quali clausole il vostro programma deve soddisfare cambia sia lo stackup sia il pacchetto di evidenze che deve accompagnare il lotto.
Norme applicabili. IPC-6013 (revisione corrente IPC-6013E) copre qualifica e prestazioni delle schede flessibili e rigid-flex, incluse le prescrizioni specifiche per materiali base flessibili, adesione del coverlay e capacità di piega. Dove un programma porta anche requisiti aerospaziali o medicali, questi aggiungono aspettative di classe e documentazione in più, senza sostituire la 6013. Indicate la classe esplicitamente sull'ordine d'acquisto, perché i criteri di accettazione differiscono in modo sostanziale.
Disciplina progettuale nell'area di piega. Le regole che incidono di più sulla resa sono geometriche. Il rame dovrebbe correre perpendicolarmente alla linea di piega ove possibile, con i fori metallizzati esclusi dall'area di piega. I bordi del coverlay vanno sfalsati dalla piega, e l'asse neutro dello stack dovrebbe collocare il conduttore nello strato meno sollecitato. Specificare il raggio di piega come rapporto dello spessore dello stack — anziché come dimensione assoluta — mantiene il requisito inequivocabile tra una revisione e l'altra.
Verifica che dimostra il progetto. Le sezioni rigide e le loro giunzioni flessibili vanno verificate con microsezione della zona di transizione e con test di piega o piega-per-installazione rappresentativi del movimento reale di assemblaggio. Un progetto che supera il controllo di piega statica può ancora fallire un requisito di flessione ripetuta — la differenza emerge solo se il test è definito insieme al requisito.
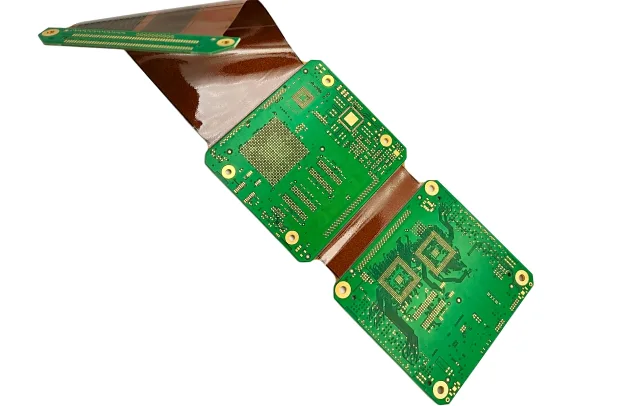
Interfacce meccaniche. Dove una parte rigid-flex deve anche fornire l'interconnessione tra due assemblaggi di PCB rigidi, definite i riferimenti meccanici e lo scarico della trazione a entrambe le estremità. Tipicamente è da quelle interfacce che nascono i guasti sul campo. Consultate la guida ai materiali PCB flessibile quando la sezione flessibile domina il progetto.
Applicazioni e Integrazione a Livello di Sistema
Aerospaziale/Difesa: avionica, giroscopi, carichi utili.
Medico: impiantabili e diagnostica per immagini sotto controlli ISO 13485.
Automotive: moduli fotocamera/sensori e illuminazione—vedere PCB automobilistici. Per custodie, etichettatura e completamento, passare ai servizi di assemblaggio del prodotto finito.
Garanzia Ingegneristica e Certificazioni
Esperienza: architetture senza connettori con vita di piegatura validata; Competenza: finestre di coverlay, stratificazione a libro, microvia laser e instradamento a profondità controllata; Autorevolezza: documentazione e audit IPC-6013 Classe 3; Affidabilità: tracciabilità MES dal lotto al livello unitario con report su AOI/test elettrico/microsezioni e cicli meccanici.
- Controlli: finestre di laminazione, plasma PI, profondità microvia, profondità di instradamento
- Tracciabilità: scheda di lavorazione digitale con certificati di lotto
- Validazione: piegatura dinamica, shock/ciclo termico, provini TDR
Domande frequenti
Quando dovrei scegliere il rigid-flex invece di schede rigide con cavi?
Cos'è una costruzione a libro e quando viene utilizzata?
Come si imposta il raggio di curvatura minimo?
I componenti possono essere montati sulle sezioni flessibili?
Supportate l'impedenza controllata ad alta velocità nel rigid-flex?
Quale norma si applica alle schede rigid-flex?
Sperimenta l'Eccellenza Manifatturiera
Processi di produzione avanzati garantiscono che ogni PCB soddisfi i più alti standard di qualità. Ottieni subito il tuo preventivo personalizzato.