
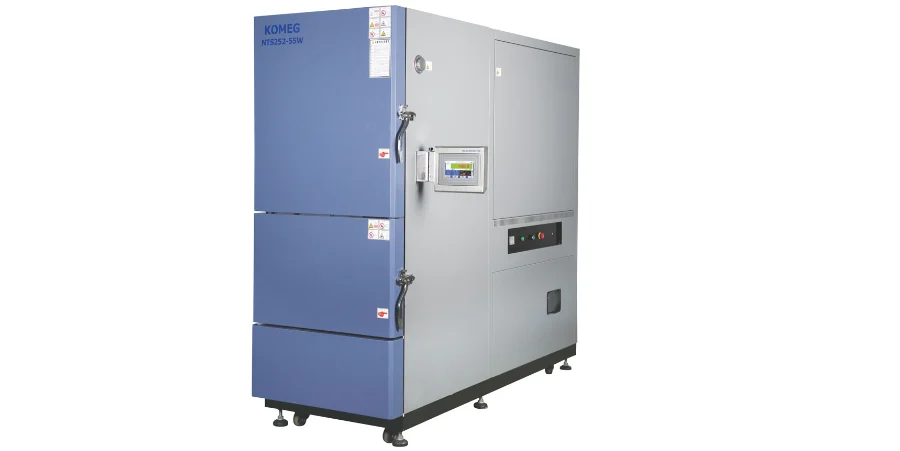
Una scheda può superare un test elettrico a temperatura ambiente e sviluppare comunque una connessione intermittente quando viene riscaldata o raffreddata. Il test di shock termico indaga questo rischio esponendo un campione definito a rapide variazioni di temperatura e misurandone la risposta. Il risultato utile è una registrazione del campione, dell'esposizione e del criterio di guasto — non solo un setpoint di camera e un numero di cicli.
Inizia identificando ciò che deve sopravvivere: le interconnessioni in rame della scheda nuda, un package di componente, oppure le giunzioni saldate su una scheda assemblata. Per il tema più ampio dei cicli, vedi Test di ciclaggio termico dei PCB. Qui il focus è scegliere e specificare un test di shock termico le cui misure possano supportare una decisione di produzione o qualifica.
Quale metodo di test di affidabilità termica corrisponde al rischio di guasto?
Un test di stress termico per le interconnessioni di un PCB non qualifica automaticamente i componenti montati su quella scheda. Seleziona il veicolo di test e lo standard in funzione della struttura di interesse.
| Oggetto dell'indagine | Metodo o specifica rilevante | Evidenze necessarie per la decisione |
|---|---|---|
| Fori metallizzati, via e interconnessioni della scheda nuda | IPC-TM-650 2.6.7.2C: Thermal Shock, Thermal Cycle and Continuity | Costruzione del coupon rappresentativa, storia termica, temperature del campione e risultati di resistenza |
| Package del componente | Requisito di qualifica del componente; metodo JEDEC di ciclaggio termico o shock termico dove specificato | Report del produttore per l'esatto package/tecnologia, con condizionamento e condizioni di prova |
| Giunzioni saldate a montaggio superficiale | Caratterizzazione della vita a fatica in ciclaggio termico secondo IPC-9701B | Costruzione scheda/package, processo di assemblaggio, guasti monitorati e analisi nelle condizioni dichiarate |
| Prodotto completo che opera attraverso variazioni di temperatura | Piano di test ambientali e funzionali specifico del prodotto | Involucro, montaggio, stato di alimentazione, limiti operativi e misure funzionali |
IPC-9701B riguarda la caratterizzazione della vita a fatica delle giunzioni saldate a montaggio superficiale. Il suo ambito revisionato esclude esplicitamente la qualifica; la decisione di qualifica di un prodotto richiede requisiti propri concordati. Un test su coupon di scheda nuda e una caratterizzazione delle giunzioni saldate non possono quindi essere scambiati solo perché entrambi usano cicli di temperatura. Ambito pubblico IPC-9701B, sezioni 1.0 e 1.4.
In cosa differisce lo shock termico dal ciclaggio termico?
La risposta dipende dal metodo citato. IPC-TM-650 2.6.7.2C definisce lo shock per campioni di schede stampate non popolate mediante una variazione di temperatura superficiale di almeno 1°C/s, su almeno il 60% centrale delle transizioni di riscaldamento e raffreddamento. La sua definizione di ciclaggio è al di sotto di tale velocità. È una misura sul campione, non una definizione universale basata sul valore °C/min pubblicizzato della camera. IPC-TM-650 2.6.7.2C, sezioni 3.1–3.2.
Tre tempi devono restare distinti in una procedura di test di shock termico:
- Tempo di trasferimento: spostamento tra le zone, o commutazione dell'ambiente termico.
- Tempo di recupero del mezzo: il ritorno dell'aria o del liquido alla temperatura specificata dopo il cambio e la perturbazione del carico.
- Stabilizzazione e permanenza del campione: l'articolo reale raggiunge la condizione richiesta e vi rimane per l'esposizione prescritta e le misure.
Un trasferimento rapido non dimostra una transizione rapida del campione. Piani in rame, spessore della scheda, dissipatori, attrezzaggi e numero di campioni influenzano la risposta sotto carico. Posiziona i sensori dove dimostrano l'esposizione richiesta e conserva le tracce del campione e del mezzo.
Aria-aria o liquido-liquido?
I sistemi ad aria possono spostare un cestello tra le zone o commutare un flusso d'aria condizionata attorno a campioni fermi. I sistemi a liquido immergono il campione in bagni diversi. Nessuna delle due configurazioni è intrinsecamente la scelta giusta per ogni scheda HDI, ceramica o a nucleo metallico. Verifica il metodo applicabile, il trasferimento di calore, la compatibilità del fluido, i rivestimenti, le guarnizioni e l'accesso di misura prima di scegliere l'immersione.
La documentazione delle apparecchiature aria-aria di ESPEC distingue il controllo della temperatura del campione e le funzioni di trigger sulla temperatura del campione. Sono esempi utili del perché la temperatura del prodotto e la temperatura di controllo della camera richiedano attenzione separata; non stabiliscono l'apparecchiatura disponibile per un particolare ordine HILPCB. Documentazione camere aria-aria ESPEC.
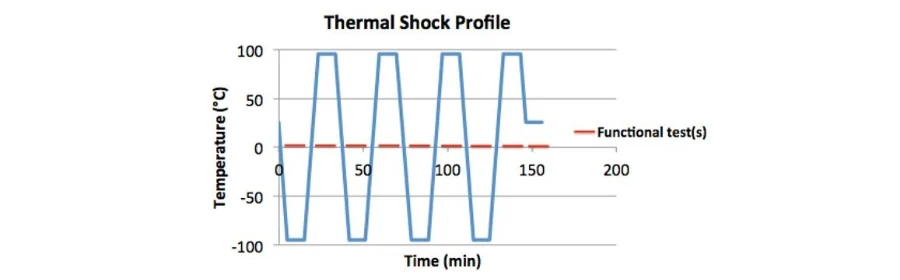
L'illustrazione del profilo sottostante mostra esposizioni alternate a caldo e a freddo. È uno schema, non una registrazione di test misurata HILPCB né un profilo di accettazione. I controlli funzionali contrassegnati non dimostrano un monitoraggio elettrico continuo durante le transizioni.
Cosa richiede un metodo specificato per scheda nuda?
IPC-TM-650 2.6.7.2C, revisione C di marzo 2020, separa la qualifica dalla conformità qualità. AABUS significa "concordato tra utente e fornitore".
| Decisione in quel metodo | Qualifica | Conformità qualità |
|---|---|---|
| Estremi di temperatura e cicli | AABUS | 100 cicli; opzioni freddo −40°C, −55°C di default, o −65°C; l'estremo caldo segue la sezione 6.5.1.1 |
| Essiccazione prima del test | Almeno 6 ore a 105–125°C | Dipende dal normale processo di assemblaggio e dai requisiti di conformità qualità |
| Previa simulazione di assemblaggio | Sei simulazioni di reflow secondo il metodo 2.6.27, salvo alternativa concordata | Stesso requisito del metodo; registrare ogni deviazione concordata |
| Riferimento di resistenza | Resistenza di picco del primo ciclo dopo stabilizzazione alla permanenza ad alta temperatura | Resistenza di picco del primo ciclo dopo stabilizzazione alla permanenza ad alta temperatura |
La sezione 6.7.1 stabilisce una variazione massima di resistenza del 5% salvo diversa specifica. Le tabelle riassuntive e la nota di disegno suggerita sono abbreviate: il disegno di esempio usa un'espressione rigorosa di "minore di". Specifica il limite concordato e il trattamento dell'uguaglianza anziché copiare frammenti in un ordine d'acquisto. Metodo IPC, sezioni 6.1–6.7 e nota di disegno suggerita.
La regola dell'estremo caldo richiede anche una base concordata per la Tg del materiale. Il termine legato alla Tg, quello legato al reflow e il tetto assoluto devono essere considerati insieme; il ramo di qualifica del metodo non eredita semplicemente un intervallo di temperatura industriale fisso. Conserva le condizioni selezionate e le eventuali deviazioni nel piano di test firmato. I vecchi esempi di temperatura del metodo sono riferimenti storici, non profili "commerciali" o "aerospaziali" universali.
Ad esempio, supponiamo che un progetto abbia già concordato una Tg di 180°C e un picco di simulazione di assemblaggio di 260°C. I candidati dell'estremo caldo descritti nella sezione 6.5.1.1 sono allora 180 − 10 = 170°C, 260 − 25 = 235°C e 210°C, con 170°C come valore più basso. Questo esempio è al di sopra della considerazione del limite inferiore del metodo per il termine Tg; non risolve tale interpretazione per materiali a Tg più bassa. Una diversa base di misura della Tg o un diverso picco di assemblaggio richiede una revisione della scelta.
Come valutare le variazioni di resistenza?
Confronta le letture allo stato termico specificato. La resistenza del rame varia con la temperatura, quindi confrontare una lettura a caldo con una baseline a temperatura ambiente può confondere la risposta termica con un danno.
Supponiamo che un piano di test usi un aumento massimo del 5% rispetto alla resistenza di picco del primo ciclo dopo la stabilizzazione alla permanenza ad alta temperatura, pari a 0.400 Ω. Letture successive nella stessa condizione calda specificata danno:
| Resistenza successiva | Calcolo | Variazione |
|---|---|---|
| 0.416 Ω | (0.416 − 0.400) / 0.400 × 100 | 4.0% |
| 0.424 Ω | (0.424 − 0.400) / 0.400 × 100 | 6.0% |
Il primo valore è sotto quel limite illustrativo; il secondo lo supera. Incertezza di misura, stabilità dell'attrezzaggio e la regola decisionale concordata restano determinanti. Nessuno dei due numeri identifica la posizione fisica di una cricca.
Una lettura di resistenza a fine permanenza e un rilevatore di eventi rispondono anch'essi a domande diverse. Un breve circuito aperto durante una transizione può scomparire prima della lettura registrata successiva. Se l'interruzione transitoria è un criterio di guasto, specifica durata dell'evento, soglia di resistenza, risposta del rilevatore e copertura di campionamento. "Monitoraggio elettrico incluso" è insufficiente senza questi dettagli.
Cosa può rivelare — e cosa può sfuggire — l'analisi di shock termico?
Il carico termomeccanico dipende dalla combinazione reale dei materiali, dalla direzione di espansione, dall'intervallo di temperatura e dai vincoli meccanici. Un singolo valore generico di CTE del FR-4 non può descrivere il comportamento sia sotto sia sopra la Tg. Allo stesso modo, un laminato ad alta Tg o un substrato ceramico non è automaticamente la scelta più affidabile per ogni struttura incollata.
Per le schede HDI, identifica quali strutture di via ciechi, interrati o impilati il coupon rappresenta. Per i PCB ceramici, includi le interfacce rame/substrato e di fissaggio di interesse. Una modifica di stackup, metallizzazione, riempimento o processo di fissaggio può invalidare un confronto di test precedente anche quando il profilo della scheda è invariato.
| Osservazione | Seguito utile | Limite dell'osservazione |
|---|---|---|
| La resistenza aumenta a un ciclo o temperatura ripetibile | Verifica cavi/attrezzaggio, localizza la rete interessata, poi esamina l'interconnessione sospetta | La sola resistenza non identifica il meccanismo di cricca |
| Continuità intermittente durante le transizioni | Rivedi i record degli eventi insieme alle temperature del campione e ai movimenti dell'attrezzaggio | Una continuità finale superata a temperatura ambiente può mancare l'evento |
| Sospetta separazione del laminato o dell'interfaccia incollata | Scegli un esame acustico, sezionale o altro adatto al materiale e al difetto | La radiografia convenzionale non è un rilevatore universale di delaminazioni |
| Guasto di giunzione saldata su un assemblaggio | Correla package, scheda, lega, processo e vincolo meccanico con l'analisi fisica | Un risultato su coupon di scheda nuda non spiega ogni guasto di assemblaggio |
Conserva i campioni guasti e registra la sequenza di analisi non distruttive e distruttive. Una microsezione campiona un piano particolare; la sua preparazione e posizione influenzano ciò che si può concludere. Riporta le evidenze a supporto della causa proposta, non solo una foto etichettata "guasto termico".
Un test di affidabilità di shock termico può prevedere la vita in campo?
Il test di shock termico può supportare una valutazione di affidabilità solo quando il suo meccanismo di guasto è rilevante per le condizioni di servizio previste. La previsione della vita in campo richiede un modello di accelerazione giustificato, le proprietà dei materiali e una correlazione test-uso; una semplice moltiplicazione del numero di cicli non è sufficiente.
IPC-9701B osserva che il danneggiamento per fatica delle saldature nei test accelerati non è generalmente equivalente al danneggiamento operativo; servono fattori di accelerazione appropriati. Il NIST descrive l'accelerazione di Arrhenius in termini di energia di attivazione dipendente dal meccanismo, con applicazioni come reazioni chimiche, diffusione e migrazione. Non è una conversione di default per ogni guasto a fatica di origine meccanica. IPC-9701B, sezione 3.1, modello di Arrhenius NIST.
Un fitting di Weibull descrive la distribuzione dei guasti nei dati fornitigli. Prima di usarlo per una previsione in campo, conserva la popolazione testata, i guasti e i campioni sopravvissuti, le definizioni di guasto, le condizioni di stress, i limiti di confidenza e il modello di accelerazione validato. Combinare diversi meccanismi di guasto non correlati in una curva può oscurare la decisione anziché migliorarla.
Cosa dovrebbero richiedere gli acquirenti alle soluzioni di test di stress termico?
Un preventivo confrontabile richiede più dei setpoint di freddo e caldo. Invia a HILPCB la revisione della scheda, stackup e gradi dei materiali, disegno del coupon, strutture di via, finitura, storia di assemblaggio e motivo del test. Includi lo standard applicabile e la revisione, lo scopo di qualifica o accettazione del lotto, la quantità di campioni, le temperature, i cicli, il condizionamento, il monitoraggio e i criteri di guasto.
Chiedi al fornitore di confermare:
- Quali campioni rappresentano la costruzione di produzione e quali lotti di fabbricazione coprono.
- La disposizione di test reale sotto carico, le posizioni dei sensori, il profilo termico e i criteri di stabilizzazione.
- Il riferimento di resistenza, i requisiti di rilevamento eventi e la capacità di misura calibrata.
- I risultati dei singoli campioni, le interruzioni, le deviazioni, i dati grezzi e la conservazione dei campioni guasti.
- Il luogo di esecuzione del test, eventuali laboratori esterni, l'ambito dell'analisi, la pianificazione e il prezzo.
- Chi può approvare una deviazione, un nuovo test, un cambio di materiale o la disposizione di un lotto.
La costruzione PCB ad alta conducibilità termica e l'assemblaggio SMT possono richiedere veicoli di test ed evidenze diversi. Conferma l'ambito quotato prima della produzione: un ordine generale non va presunto includere immersione in liquido, monitoraggio transitorio continuo, analisi dei guasti o un modello di vita in campo per ogni lotto di produzione.
Domande frequenti
Qual è lo scopo di un test di stress termico?
Espone un campione definito a un carico termico per valutare un particolare rischio di guasto. Il metodo può riguardare le interconnessioni della scheda nuda, un componente o un prodotto assemblato. Concorda l'oggetto, l'esposizione, le misure e i criteri di accettazione prima di interpretare il risultato.
Quale intervallo di temperatura dovrebbe usare un test di shock termico?
Usa l'intervallo richiesto dal metodo applicabile e dal piano di test del prodotto. Contano le proprietà dei materiali, l'esposizione di assemblaggio e lo scopo del test. Una coppia di temperature definita "commerciale" o "aerospaziale" non basta a stabilire la condizione corretta per una scheda specifica.
100 cicli di shock termico sono sempre sufficienti?
No. Il valore di 100 cicli in IPC-TM-650 2.6.7.2C appartiene al suo ramo di conformità qualità. Le condizioni di qualifica sono concordate tra utente e fornitore. La qualifica dei componenti, la caratterizzazione delle giunzioni saldate e i test del prodotto completo hanno requisiti propri e non possono essere dedotti da quel numero di cicli per scheda nuda.
Un trasferimento più rapido rende un test più valido?
Non necessariamente. Il tempo di trasferimento è solo un parametro. Dimostra la transizione e la permanenza di temperatura del campione richieste nella disposizione di carico reale. Un'esposizione più rapida o più severa può creare un meccanismo di guasto diverso da quello che il programma intende valutare.
Posso sostituire il test ad aria con l'immersione in liquido?
Solo se il metodo applicabile e il piano di test approvato lo consentono. Valuta la compatibilità del fluido, l'assorbimento, i rivestimenti, la tenuta e le disposizioni di misura elettrica. Setpoint simili di bagno e aria non stabiliscono un'esposizione equivalente del campione.
Un test superato garantisce schede di produzione affidabili?
Supporta la decisione specificata per la costruzione, i campioni e le condizioni rappresentati. Non elimina l'esigenza di controlli di produzione, ispezione di assemblaggio, controllo delle modifiche o qualifica del prodotto. Mantieni il report collegato alla revisione e al lotto effettivi prima di usarlo per autorizzare il rilascio.