
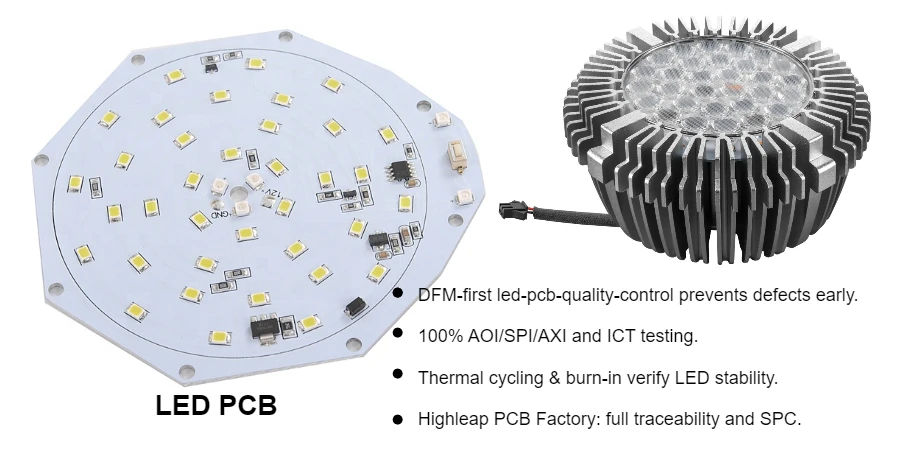
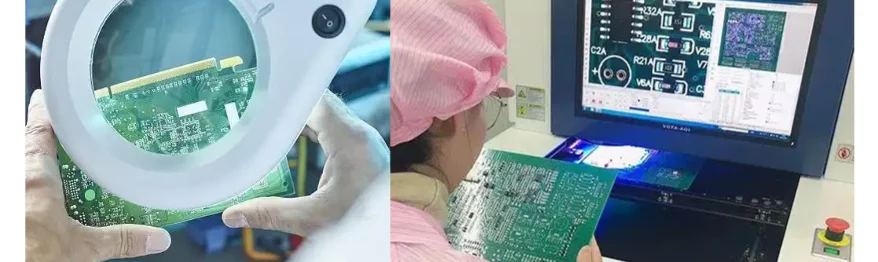
Качество LED PCB зависит от совместного контроля излучателя, драйвера, платы, процесса монтажа и условий испытаний. Изображение AOI может показать смещение компонента или видимый дефект пайки; оно не может установить световой поток, температуру перехода или безопасность готового светильника. HilPCB поддерживает производство LED PCB, монтажный контроль и определяемые проектом электрические испытания. Согласуйте объем оптической, тепловой и надежностной валидации вместе с планом производственной приемки, чтобы каждый результат отвечал на конкретный вопрос выпуска.
Проверка и контроль входящих материалов
Входной контроль должен соответствовать утвержденной BOM, конструкции, документации поставщика и основанному на рисках плану выборки.
Проверка материала подложки: Проверяйте идентичность материала, толщину, состояние поверхности и заданные документы партии. Для metal core PCB различайте теплопроводность и толщину диэлектрика от металлического основания и полного теплового пути. Для керамических PCB идентифицируйте марку керамики, металлизацию, размерные допуски и требуемые доказательства электрической изоляции. FR4 PCB также нуждаются в подходящей чистоте поверхности и финишном покрытии для пайки. Согласуйте, какие свойства опираются на сертификаты поставщика, входные измерения или квалификацию конструкции — это разные формы доказательств.
Квалификация LED-компонентов: Качество LED напрямую влияет на готовый свет:
- Проверяйте точную деталь, код бина и условия бинирования поставщика на соответствие утвержденным требованиям по цвету и яркости
- Проверяйте прямое напряжение при заданном токе и температуре испытания; другая рабочая точка может изменить результат
- Проверяйте тепловое сопротивление корпуса с его заданными эталонными точками и условиями испытания до использования в тепловой модели платы
- Проверяйте данные LM-80 корпуса LED, где доступны; проекции TM-21 не сертифицируют срок службы PCB или готового светильника
Определите выборку партии, происхождение компонентов, обращение с чувствительностью к влаге, хранение и критерии выпуска до монтажа. Записи поставщика и инспекция помогают управлять риском контрафакта; один визуальный осмотр не может установить подлинность.
Контроль химических и технологических материалов: Паяльная паста, флюс и чистящая химия требуют контролируемого обращения:
- Проверяйте состояние и вязкость пасты там, где это требует процесс поставщика, вместе с хранением, размораживанием, перемешиванием и работой трафарета
- Подтверждайте совместимость флюса и смачивание через утвержденный материал и процесс оплавления
- Контролируйте химию очистки и загрязнение методом, подходящим для сборки и ее остатков
- Отслеживайте срок годности, срок после вскрытия и пределы экспозиции, чтобы не использовать просроченные или неправильно хранимые материалы
Мониторинг качества в процессе производства
Инспекция на определенных этапах процесса выявляет дефекты, пока исправление еще практично.
Контроль производства PCB
Каждый шаг изготовления имеет разные вопросы приемки:
- После ламинации: Проверяйте заданную конструкцию и толщину диэлектрика; тепловые характеристики также зависят от свойств материала, распределения тепла, интерфейсов и конечного охлаждения
- После сверловки: Осматривайте расположение и качество отверстий до металлизации
- После металлизации: Проверяйте требования к меди и металлизированным отверстиям; токопроводимость также зависит от геометрии проводника и допустимого роста температуры
- После травления: Измеряйте ширину дорожек и зазоры относительно утвержденного дизайна и производственных допусков
- После паяльной маски: Проверяйте совмещение, покрытие и заданную толщину, не перекрывая паяемые или оптические зоны-исключения
Для высокотепловых PCB подтверждайте поверхности интерфейса и тепловой стек вместе с размерами платы. Оптическая инспекция, применимые электрические испытания и выбранные купоны или шлифы охватывают разные производственные дефекты. Обзор первого образца устанавливает базовую конструкцию и инспекцию до повторного производства; контрольные карты затем могут отслеживать выбранные параметры процесса.
Мониторинг процесса монтажа
Качество SMT-монтажа зависит от стабильного выполнения процесса:
- Инспекция паяльной пасты: Измеряйте объем, высоту, площадь и размещение оттиска выбранным процессом SPI
- AOI до оплавления: Проверяйте наличие, полярность и выравнивание компонентов там, где используется этот этап инспекции
- AOI после оплавления: Осматривайте видимые соединения и размещение; скрытые соединения могут потребовать выбранного рентгеновского контроля или другого согласованного метода
- Внутрисхемное тестирование: Проверяйте доступные электрические узлы и компоненты в пределах покрытия приспособления; функциональное тестирование отдельно проверяет поведение под питанием относительно своей спецификации
Маршрут SMT-монтажа HilPCB включает SPI, AOI и выбираемые проектом рентген и электрические испытания. Определите покрытие, выборку, правила переделки и повторного теста вместо применения каждого метода к каждому заказу. Согласуйте, как идентичность платы или партии связывается с сохраненными результатами инспекции и тестов. Для HDI PCB инспекция размещения не устанавливает целостность глухих микропереходов: квалификация производства, применимые купоны или шлифы и электрические проверки имеют отдельные роли.
Комплексные протоколы тестирования
Выбирайте методы по отказам и требованиям выпуска, которые они действительно могут обнаружить.
Набор электрических испытаний: Помимо проверки целостности голой платы, валидация сборки может включать:
- Сопротивление изоляции между заданными цепями и проводящей подложкой там, где конструкция требует изоляции
- Испытание повышенным напряжением в утвержденных точках и настройках, когда задано; инспекция платы не может установить безопасность готового светильника
- Падение напряжения и рост температуры в пути тока при заданной нагрузке и охлаждении
- Проверки импеданса для цепей, чьи интерфейсы требуют контролируемого импеданса
- Циклирование питания при заданных условиях включения/выключения, нагрузки и температуры
Повторяемое приспособление нуждается в контролируемой по ревизии тестовой программе, пределах, калиброванном пути измерения и определенной реакции на отказы. Укажите содержание записей, привязку к партии или серийному номеру, срок хранения и формат выдачи в заказе. Наш просмотрщик Gerber помогает проверить слои файлов и видимую геометрию до выпуска; он не проверяет BOM, функцию схемы, характеристики стекапа или собранное изделие.
Валидация тепловых характеристик: Измерения температуры нуждаются в заданной эталонной точке и рабочем состоянии:
- Используйте тепловизор для картирования температур открытой поверхности с соответствующим контролем излучательной способности и отражений; он не измеряет напрямую закрытый переход LED
- Оценивайте температуру перехода утвержденным методом эталонной точки поставщика корпуса и применимым тепловым параметром или подходящим проверенным методом измерения
- Картографируйте распределение тепла по массивам LED, драйверам, разъемам и тепловым интерфейсам при заданном токе, коэффициенте заполнения, окружающей среде и охлаждении
- Используйте термоциклирование для исследования заданных механизмов отказа и сравнения конструкций, с записанными профилем и критериями приемки
- Резервируйте испытание термоударом для приложений и планов квалификации, требующих этого воздействия
Сравнивайте моделирование с измерениями в совпадающих точках и граничных условиях. Тепловое сопротивление переход-окружающая среда зависит от сборки и окружения; цифра корпуса не может заменить модель платы, интерфейса, корпуса и охлаждения. Руководство Cree LED по тепловому менеджменту объясняет эти соотношения корпуса и измерений. Ускоренные результаты нуждаются в обоснованной модели до того, как они смогут поддержать проекцию полевого срока службы.
Проверка оптического качества: Укажите провайдера оптических испытаний, приспособление, рабочую температуру, состояние возбуждения, калибровку и пределы приемки для:
- Светового потока, измеренного соответствующей калиброванной интегрирующей сферой или фотометрической установкой
- Цветовой температуры и координат цветности
- Индекса цветопередачи для белых LED
- Угла раскрытия и распределения интенсивности
- Равномерности по массивам LED
Спектральные и фотометрические отчеты должны идентифицировать тестированную конфигурацию, включая линзы или рассеиватели, где уместно. Сравнивайте партии в одинаковых условиях. Эти испытания могут образовывать отдельный объем квалификации модуля или готового светильника; они не подразумеваются заказом на голую плату или стандартную сборку.
Экологические и надежностные испытания
Квалификация и производственный скрининг имеют разные цели. Выбирайте воздействия исходя из фактической установки, материалов, механизмов отказа и применимых требований к изделию.
Экологические стресс-испытания
- Температура/влажность: Определите температуру, влажность, длительность, смещение, конфигурацию образца и критерии приемки по утечке или функции
- Термоциклирование: Определите температурные пределы, условия изменения или переноса, выдержку, число циклов и оцениваемые соединения или интерфейсы
- Соляной туман: ASTM B117 обеспечивает контролируемую среду соляного тумана; спецификация изделия должна задать экспозицию и критерии оценки, а полевой срок коррозии требует отдельных подтверждающих доказательств
- Вибрация/удар: Выбирайте метод и жесткость, соответствующие установке и креплению, с проверками разъемов, крепежа и функции до и после воздействия
- УФ-экспозиция: Определите спектр, дозу, температуру и оцениваемое оптическое или материальное свойство, особенно для открытых линз, покрытий или пластмасс
Записывайте конструкцию образца, метод испытания и ревизию, план выборки, отклонения и результаты прошло/не прошло. Отказавшие образцы должны запускать документированное исследование и любую требуемую реквалификацию после изменений материала или процесса.
Прогон и испытания на ресурс
Согласованный план скрининга может включать:
- Работу при повышенной температуре в течение длительности, обоснованной компонентами, тепловыми пределами и целью скрининга
- Циклы включения/выключения с записанными состоянием возбуждения и таймингом
- Работу при заданном токе и коэффициенте заполнения в пределах утвержденных компонентных и монтажных лимитов, с контролем температуры
- Измерения деградации светоотдачи при согласованных оптических условиях
- Проверки стабильности драйвера при непрерывной работе и после перерывов
Выборка, время скрининга и покрытие измерений влияют и на стоимость, и на силу доказательств. Модели Вейбулла или другие модели ресурса требуют подходящих данных об отказах, обработки цензурирования и обоснованного механизма отказа. Сравнивайте производственные пропуски и полевые возвраты с результатами скрининга для оценки полезности прогона; один прогон не устанавливает гарантийный срок службы.
Внедрение статистического контроля процессов
Используйте данные процесса для различения дрейфа, вариации и повторяющихся паттернов дефектов.
Мониторинг контрольных карт: Выбирайте измеримые параметры и подходящий интервал сбора:
- Толщина паяльной пасты после печати
- Точность установки компонентов
- Профили температуры оплавления
- Метрики качества паяных соединений
- Измерения параметров испытаний
Контрольные пределы описывают поведение процесса; пределы спецификации определяют приемку. Исследуйте сигналы контрольной карты до отчета о воспроизводимости. Cpk сравнивает стабильный процесс с его пределами спецификации и также зависит от достаточных данных и допущений о распределении; один Cpk не демонстрирует стабильность. См. руководство NIST по возможностям процесса.
Анализ дефектов и предотвращение: Структурированное исследование связывает доказательства с проверенным корректирующим действием:
- Анализ Парето выявляет основные типы дефектов
- Диаграммы Исикавы исследуют причины
- 8D-решение проблем для жалоб клиентов
- FMEA проактивно выявляет риски
- Отслеживание корректирующих действий обеспечивает закрытие
Используйте обратную связь поставщика и межфункциональный обзор для проверки предполагаемых причин. Проверяйте исправление на последующем производстве и сохраняйте утвержденные записи изменений и выпуска.
Производственная поддержка и поддержка выпуска для проектов LED PCB
HilPCB предлагает конструкции metal-core, керамические, FR-4 и совместимые HDI наряду с SMT/THT монтажом, снабжением, программированием и согласованными электрическими или функциональными испытаниями. Возможности SMT включают установку 0201 и шаг 0,4 мм; более тонкие элементы рассматриваются по проекту. SPI, AOI и выбранный рентгеновский контроль помогают выявлять разные монтажные дефекты; записи инспекции и первого образца поддерживают воспроизводимую производственную базу.
Наш маршрут turnkey assembly связывает утвержденную BOM и поставку материалов с производством, монтажом и планированием испытаний. Тепловая инженерия и интеграция box-build также могут охватывать путь плата-интерфейс-корпус, жгуты и заданный скрининг. Укажите, какие оптические, экологические и ресурсные испытания поставляются заказчиком или назначенным специалистом, и какие производственные записи должны сопровождать отгрузку.
Планируете обзор качества LED PCB?
Отправьте производственные файлы, стекап, BOM/AVL, требования к деталям и бинам LED, ток возбуждения и коэффициент заполнения, схему охлаждения и пределы оптической или изоляционной приемки. Включите приспособление, прошивку, покрытие испытаний, план выборки и требуемые записи партий или серийных номеров. Эти входные данные позволяют предложению разделить производство платы, монтажную инспекцию, функциональное тестирование и любую дополнительную квалификационную работу, затем установить план выпуска первого образца и повторных заказов.
Часто задаваемые вопросы
В1: Какие стандарты качества применяются к LED PCB?
Укажите в заказе применимые документы производства и монтажа IPC, ревизии, класс приемки и любые специфические для изделия требования. Для требуемого сертификата системы качества проверьте юридическое лицо, площадку и область действия текущего документа относительно предполагаемого маршрута поставки.
В2: Как контролируется цветовая согласованность LED?
Используйте утвержденную деталь и бин LED, условия бинирования поставщика и согласованные входные контроли. Определите целевую цветность или допуск эллипса МакАдама, ток возбуждения, температуру, оптику, выборку и метод измерения для собранного светильника; выбор бина сам по себе не устанавливает цветовой результат готового светильника.
В3: Какую документацию должен включать заказ?
Согласуйте при квотировании первый образец, записи профиля оплавления или инспекции, результаты электрических или функциональных испытаний, прослеживаемость партии или серийных номеров и любой требуемый сертификат соответствия. Укажите формат и срок хранения записей, а также отдельные оптические или надежностные отчеты, где эти испытания включены.
В4: Может ли проект включать автомобильные требования к качеству?
Предоставьте специфические для заказчика требования, применимую квалификацию площадки и программы и запрашиваемые результаты APQP/PPAP для обзора до выпуска. Квалификация компонентов и валидация автомобильной или осветительной системы остаются отдельными от приемки голой платы и сборки.
В5: Как обрабатываются проблемы качества?
Идентифицируйте затронутую партию, ревизию, проваленный тест и условия эксплуатации, чтобы команда могла определить локализацию и исследовать причину. Отслеживайте корректирующее действие, решение по переделке или замене, результаты повторных испытаний и верификацию на последующем производстве, с контролем изменений для утвержденного исправления.