
Для вывода навесного разъёма, контакта press-fit или механического крепежа в цепочке сборки имеет значение одна величина: готовое отверстие (Finished Hole Size, FHS) — чистый внутренний диаметр по завершении всего производства. Диаметр сверла (Ddrill) — выбор процесса на более раннем этапе: инструмент, который завод подбирает для покрытия упругой усадки субстрата, слоя химической затравки, гальванической меди ствола и толщины финишного покрытия.
Если проектировщик экспортирует файл сверления Excellon без указания, представляют ли значения готовые отверстия или диаметры свёрл — или применяет к разъёму press-fit общую гальваническую компенсацию +0,10 mm — завод либо компенсирует дважды и поставляет слишком большое отверстие (слабая выпуклость), либо недостаточно, и вывод не входит на линии.
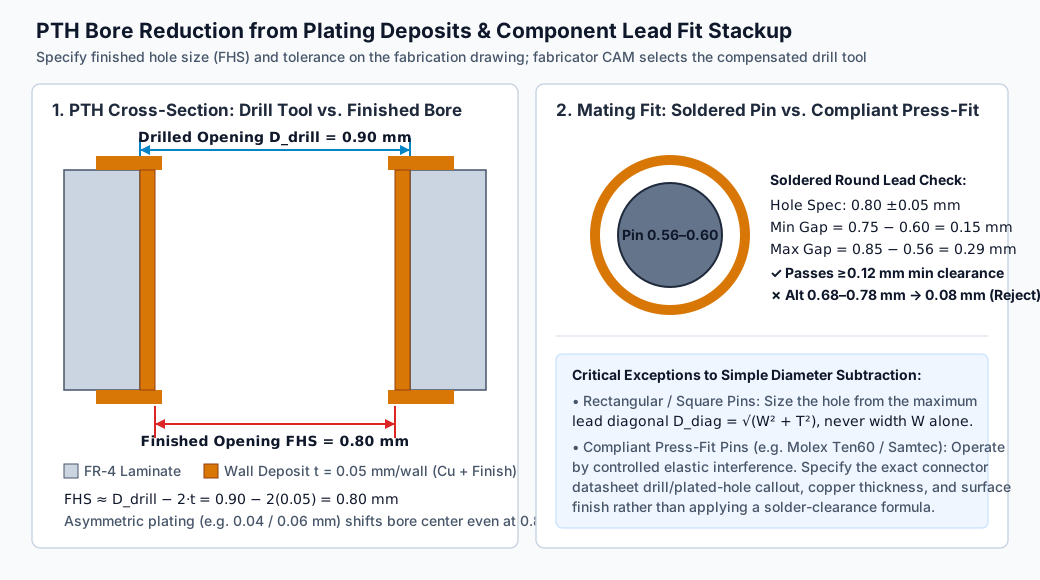
1. От сверления к готовому отверстию: стопка отложений на стенке PTH
При обработке металлизированного отверстия механическое сверло сначала вырезает черновое отверстие Ddrill в меднопокрытом ламинате; последующие влажные и гальванические этапы осаждают на стенку внутрь и уменьшают чистое отверстие на удвоенную суммарную толщину стенки (2t):
Как показывают спецификация продукта Molex Ten60 PS-46436-100 (Rev E8, §7.1) и опубликованное гальваническое руководство, заводы и конструкции плат требуют разных компенсаций сверления для достижения одного и того же готового отверстия:
| Слой стенки / процессный фактор | Типичный вклад на стенку | Почему «универсальная компенсация» не работает между заводами |
|---|---|---|
| Химическая медь + гальваническая медь ствола | 20--35 μm на стенку (разница диаметра 0,04--0,07 mm) | IPC-6012 Класс 3, платы с толстой медью или высокие аспектные отношения требуют больше меди ствола, чем стандартные быстрые платы Класса 2 |
| Осаждение финишного покрытия | ENIG/OSP/олено: <1--5 μm на стенку; HASL: 10--40+ μm, мениск неровный |
HASL оставляет более толстое и неровное оловянное отложение на стенке; плоские химические покрытия (ENIG…) остаются тонкими и равномерными |
| Упругая усадка субстрата (shrinkage) | Зависит от материала и скорости (10--30 μm) | FR-4, высоко-Tg эпокси, PTFE/керамика по-разному отскакивают при выходе твердосплавного сверла |
| Распределение гальванического тока («dog-bone») | Осаждение толще у устья/углов, чем в середине | Отверстия с высоким аспектным отношением металлизируются быстрее у отверстий, чем в центре — стенка в форме бочки |
Пример геометрии отложений: концентрическая vs асимметричная стенка
В идеальной концентрической модели (plating-geometry-example.csv): CAM выбирает сверло 0,90 mm, и процесс осаждает t = 0,05 mm (50 μm) равномерно на стенку:
Но если локальное распределение тока или сдвиг сверления даёт 0,04 mm слева и 0,06 mm справа, калибр всё равно покажет 0,90 - (0,04 + 0,06) = 0,80 mm — однако ось готового отверстия сместилась вбок, и разница устье/центр может блокировать вывод. Поэтому проектировщик должен указывать готовое отверстие и допуск (DFHS ± tol) и оставить выбор сверла сертифицированной таблице компенсации CAM завода.
2. Размеры отверстий THT под пайку: круглые vs прямоугольные выводы
Паяное отверстие (волна, селективная или ручная) должно оставаться вставляемым при худшей паре вывод/отверстие в допуске, оставаясь достаточно тугим, чтобы капиллярность подняла припой к верхнему паду (типичный диаметральный зазор 0,15--0,40 mm в зависимости от толщины платы и процесса).
Случай A: стопка допусков круглого вывода
Вычисляйте минимальный/максимальный зазор по предельным размерам, а не только по номиналам:
Пример: круглый вывод 0,58 ± 0,02 mm (0,56--0,60 mm), процессное требование минимального зазора 0,12 mm для вставки и смачивания (fit-tolerance-example.csv):
| Кандидат отверстия | Диапазон готового отверстия (DFHS) | Мин. зазор (DFHS,min - 0,60) | Макс. зазор (DFHS,max - 0,56) | Вывод |
|---|---|---|---|---|
Кандидат 1 (база): 0,80 ± 0,05 mm |
0,75--0,85 mm | 0,15 mm (0,75 - 0,60) | 0,29 mm (0,85 - 0,56) | Принято — +0,03 mm сверх 0,12 mm, макс. зазор ≤ 0,30 mm |
Кандидат 2 (меньше): 0,73 ± 0,05 mm |
0,68--0,78 mm | 0,08 mm (0,68 - 0,60) | 0,22 mm (0,78 - 0,56) | Отклонено — номинал 0,73 - 0,58 = 0,15 mm выглядит нормально, но худший случай оставляет лишь 0,08 mm |
Это покрывает только диаметр одного вывода. На планках или разъёмах с корпусом допуск позиции сетки (GD&T \varnothing t) и позиция концов также расходуют зазор вставки.
Случай B: квадратные и прямоугольные выводы (правило диагонали)
Классическая ошибка топологии: размерить PTH для квадратных/прямоугольных выводов по ширине грани (W). Квадратный вывод 0,64 × 0,64 mm (0,025 in) касается стенки круглого отверстия четырьмя углами, а не гранями. Максимальный диаметр вывода — это максимальная диагональ с допуском:
Квадратный вывод 0,64 ± 0,02 mm (W\max = T\max = 0,66 mm) измеряется по диагонали √0,662 + 0,662 = 0,933 mm — готовое отверстие 0,80 mm, свободно принимающее круглый вывод 0,60 mm, немедленно заклинивает квадратный вывод 0,64 mm.
3. Почему отверстия press-fit не должны использовать формулу зазора под пайку
Упругие выводы press-fit (глазок иглы, сечение C — распространённые на модулях мощности, автомобильных ECU, телеком-бэкплейнах) образуют управляемым радиальным натягом холодное газонепроницаемое соединение между упругой зоной и металлизированной стенкой. Применение формулы положительного зазора пайки к выводу press-fit даёт нулевую удерживающую силу — гарантированный разрыв цепи.
Согласно спецификации press-fit Samtec и спецификации Molex Ten60 PS-46436-100, четыре связанных параметра должны быть взяты из чертежа производителя разъёма:
- Указанное опорное сверло и допуск готового отверстия: PTH press-fit обычно значительно туже паяных PTH (часто FHS ± 0,05 mm или +0,05/-0,025 mm, часто с заданным опорным сверлом, например 1,15 mm для готового 1,00 ± 0,05 mm).
- Окно меди ствола и покрытие: слишком мало меди — стенка рвётся при вдавливании; слишком много меди или толстый неровный HASL — растёт сила вставки и скоблится олово. Обычно требуются плоские покрытия (иммерсионное олово, ENIG или OSP по даташиту).
- Цилиндричность отверстия в упругой зоне: выраженное «dog-boning» на толстых бэкплейнах (больше меди у устья, чем в зоне захвата) меняет радиальное контактное давление.
- Минимальная толщина платы и опорная оснастка: проверьте, что стопка достигает минимальной толщины захвата разъёма, а внешние/внутренние пояски соответствуют указанному сверлу press-fit.
4. Металлизированные щелевые отверстия, монтажные NPTH и мастер-таблица отверстий
Самая частая двусмысленность касается некруглых щелевых отверстий и неметаллизированных отверстий (NPTH). Скачиваемый образец мастер-таблицы отверстий (filled-hole-requirements.csv) показывает документирование четырёх семейств отверстий — с явной приостановкой при недостатке данных:
| Элемент/аннотация | Тип отверстия и металлизация | Партнёр посадки | Готовый размер и допуск | Отсчёт позиции | Статус инженерии |
|---|---|---|---|---|---|
H01(J1) |
Круглое PTH | Круглый вывод разъёма под пайку (0,56--0,60 mm) | \varnothing 0,80 ± 0,05 mm FHS | База A/B (DEMO-MECH-B) |
Размер проверен (зазор 0,15--0,29 mm); позиция ожидает |
H02 |
Круглое NPTH | Штифт/стойка M3 | \varnothing 3,20 +0,10/-0,00 mm FHS | Позиция контролируется DEMO-MECH-B |
Приостановлено — уточнить широкое проходное отверстие или точную базу |
S01(J2) |
Фрезерованная металлизированная щель | Плоский силовой штырь | Ширина 1,20 ± 0,05 mm × длина 2,40 ± 0,10 mm FHS | Ось щели и ориентация по DEMO-MECH-B |
Приостановлено — файл экспортирован без признака металлизации; перевыпустить данные G85/щели |
H03(J3) |
Круглое PTH press-fit | Беспаечный разъём press-fit | По чертежу производителя | Отсчёт разъёма и глубина захвата | Приостановлено — не угадывать диаметр; приложить точную спецификацию производителя |
(Три расчётных CSV: filled-hole-requirements.csv, fit-tolerance-example.csv, plating-geometry-example.csv и инструкция.)
Ключевые правила для щелей (S01) и NPTH (H02)
- Не представляйте плоский штырь увеличенным круглым отверстием, кроме случая, когда пады и объём пасты рассчитаны на это большое отверстие — увеличенное отверстие съедает место разводки и требует значительно больше припоя при заполнении волной/селективной, с риском извержений. Экспортируйте щели через выделенный слой щелей/фрезеровки или команды slot Excellon, с шириной, длиной, радиусом конца и признаком PTH/NPTH.
- Экспортируйте PTH и NPTH отдельными файлами Excellon (или обеспечьте недвусмысленные признаки инструментов): согласно опубликованному руководству по сверлению, входящие значения интерпретируются как готовые отверстия; смешивание металлизированных и неметаллизированных без ясного признака гарантирует остановку CAM.
- Backdrill отдельно: PTH высокоскоростных разъёмов с контролируемым шлейфом специфицируются отдельно по руководству дизайна backdrill PCB, с длиной шлейфа и диапазоном.
5. Разрешение конфликтов чертёж/файл сверления и подача пакета
Когда таблица отверстий чертежа пишет H01 как готовое отверстие \varnothing 0,80 ± 0,05 mm, а экспортированная drill.drl перечисляет тот же инструмент на 0,90 mm, CAM не может знать, является ли 0,90 mm намеренной компенсацией +0,10 mm или ошибкой ревизии. Уточняйте формально через EQ, обновите мастер-архив так, чтобы чертёж и заголовок сверления единообразно декларировали готовые отверстия (FHS), и перепроверьте пояски всех слоёв (см. пакет Gerber и контроль EQ).
Для заявки на производство PCB в HILPCB приложите:
- Мастер-таблицу отверстий чертежа: для каждого инструмента количество отверстий, PTH/NPTH, геометрия круглое/щель и допуск готового отверстия (FHS).
- Даташиты критичных отверстий и press-fit: для press-fit или точных баз — спецификация производителя (Molex, Samtec, TE…).
- Указания защиты/заполнения переходов: различать PTH компонентов (остаются открытыми, без маски) и межсоединительные переходы для tenting, заливки смолой или медной крышки VIPPO.
HILPCB производит точные многослойные и HDI платы: механическое сверление от 0,15 mm, металлизированные/неметаллизированные щели фрезеровкой CNC, backdrilling с контролем глубины, стволы press-fit в жёстких допусках — проверяемые калибрами и микрошлифами. Запросите расчёт с Gerber/ODB++ и таблицей отверстий для полной CAM-ревизии.
Частые вопросы
Должен ли файл Excellon содержать готовые отверстия или скомпенсированные свёрла?
Всегда экспортируйте готовые отверстия (FHS) и добавьте в чертёж примечание "ALL DRILL SIZES ARE FINISHED HOLE SIZES (FHS)". Осаждение в ванне, коэффициент масштабирования материала и компенсация покрытия различаются между заводами; компенсация сверла, добавленная вручную в CAD, будет скомпенсирована дважды или даст слишком маленькие отверстия.
Насколько больше вывода компонента должно быть обычное паяное PTH?
Обычная цель для круглых выводов в волне, селективной или ручной пайке: 0,15 mm–0,30 mm (6--12 mil) диаметрального зазора — то есть разница между максимальным диаметром вывода (максимальной диагональю для квадратных/прямоугольных) и номинальным готовым отверстием; затем проверьте, что худший случай (наименьшее отверстие − наибольший вывод) сохраняет ≥ 0,10--0,12 mm. Даташит компонента имеет приоритет.
Почему HASL и ENIG требуют разных допусков/компенсаций?
ENIG — тонкое равномерное химическое осаждение (около 3--6 μm никеля + <0,1 μm золота на стенку), сохраняющее цилиндричность. HASL погружает плату в олово и обдувает отверстия горячим воздухом, оставляя более толстое и слегка бочкообразное отложение (10--40 μm), уменьшающее эффективное отверстие — оно требует обычно более широкого окна FHS (например, ± 0,08 mm vs ± 0,05 mm для ENIG) или большего начального сверла.
Может ли CAM уменьшить отверстие компонента для спасения тесного внутреннего пояска?
Никогда без пересчёта худшего случая вставки с максимальным диаметром/диагональю вывода. Если отверстие не может уменьшиться, другой путь — увеличить пад (или добавить тирдроп) и перепроверить зазор до соседних дорожек.