
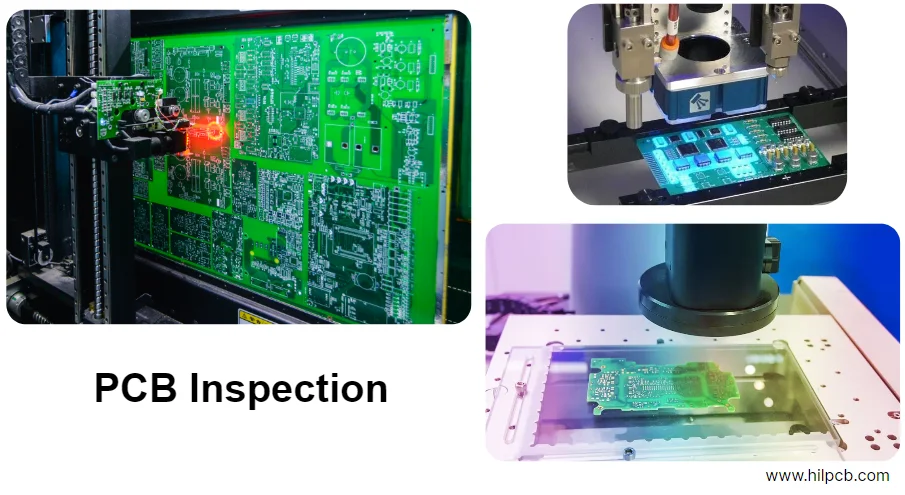
Обнаружение перемычки припоя до нанесения покрытия или интеграции в корпус позволяет избежать дополнительной разборки, очистки, повторного тестирования и логистики. Затраты зависят от изделия и процесса; полезный план контроля размещает каждую проверку до того, как следующая операция усложнит обнаружение или исправление этого дефекта.
Начните с разделения предметов контроля. Контроль незаполненной платы проверяет изготовленные проводники, отверстия, ламинат и покрытие; контроль PCBA проверяет установку компонентов и паяную сборку. Электрические и функциональные испытания отвечают на дальнейшие вопросы. Выбирайте методы под соответствующие виды отказов, затем определите покрытие, пределы и порядок рассмотрения несоответствий, чтобы расчёты стоимости описывали одну и ту же работу контроля.
Более широкий обзор маршрутов производства, сборки, испытаний и прослеживаемости см. в обзоре возможностей HilPCB.
Когда ручной контроль всё ещё важен (а когда нет)
Ручной визуальный контроль дополняет автоматизированный там, где этого требуют доступ к признакам, необычная геометрия, повреждения при обращении или экспертная оценка. Ни у одного метода нет универсального процента обнаружения. Квалифицируйте выбранную задачу контроля на репрезентативных признаках и эталонных примерах «дефект/приемлемо» с заданными освещением, увеличением и критериями приёмки.
Что выявляет ручной контроль
Обученные контролёры под увеличением идентифицируют:
- Механические повреждения плат или компонентов, влияющие на установку в корпус
- Незначительное смещение компонентов, которое может не нарушать автоматические пороги, но указывает на дрейф процесса
- Видимые остатки, следы обращения или посторонние материалы; ионная чистота требует отдельного подходящего измерения
- Косметические дефекты, влияющие на восприятие заказчиком
- Контекстно-зависимые проблемы, требующие оценки, которой нет у автоматизированных систем
Время ручного контроля оценивайте по фактической плате, доступу, числу признаков и требованиям к записям. Обучение, организация задачи и единообразные правила рассмотрения несоответствий влияют на повторяемость; время контроля не определяется только количеством плат.
Реальность ручного контроля
При длительных производственных сериях возникают проблемы:
- Длительность задачи, обучение, нагрузка и освещение влияют на результат; планируйте стабильные условия труда и передачу смен
- Согласованность различается между контролёрами и сменами
- Невозможно увидеть скрытые пайки под компонентами
- Субъективные критерии приводят к расхождениям в трактовке
- Полнота записей зависит от процедуры; ручной контроль также может сохранять измеренные результаты и изображения
Применяйте ручной, автоматизированный или комбинированный контроль в зависимости от покрытия и подтверждённых характеристик процесса. Простая серийная плата и сложная малосерийная сборка могут требовать разных комбинаций; квалифицируйте маршрут до выпуска в производство.
Автоматический оптический контроль: что он действительно обнаруживает
AOI использует запрограммированные оптические измерения и правила сравнения для оценки видимых признаков. Валидированный эталон и выпущенные конструкторские данные помогают построить программу; одна «золотая плата» сама по себе может содержать незамеченную ошибку. «100% AOI» должно обозначать, какие платы, стороны и признаки входят в программу контроля, а не подразумевать полное обнаружение дефектов.
Видимые состояния, которые может оценивать программа AOI
- Недостаток припоя: пайка выглядит «звёздной», припой растекается по выводу компонента вместо формирования нормального галтеля
- Избыток припоя: шарики припоя или соединения выглядят увеличенными, потенциально замыкая соседние площадки
- Перемычки припоя: замыкания припоем между соседними выводами или площадками
- Отсутствие припоя: площадка выглядит обнажённой, без покрытия припоем
- Проблемы компонентов: отсутствующие детали, видимые ошибки полярности/ориентации и отдельные расхождения маркировки/идентификации; визуально идентичные номиналы или скрытая маркировка требуют других средств контроля
Полезная мера обнаружения — характеристика по конкретным типам дефектов на валидированном эталонном наборе. Отделяйте процессные индикаторы от дефектов и пересматривайте любое изменение программы, которое может обменять пропущенные дефекты на меньшее число ложных вызовов.
Что AOI не видит
- Недоступные пайки под BGA, тепловые площадки QFN или часть соединений разъёмов; выберите подходящий метод контроля скрытых паек
- Полное металлургическое соединение под визуально приемлемой поверхностью
- Внутренние дефекты многослойных плат — расслоение, внутренние замыкания, дефекты переходных отверстий
- Электрическую функциональность — номиналы компонентов, корректную работу, исполнение прошивки
Маршрут SMT-сборки HILPCB сочетает контроль пасты/установки/оплавления с AOI, выборочным рентгеном и упорядоченным электрическим/функциональным тестированием. Эти проверки дополняют друг друга. Для QFN с соответствующими смачиваемыми фланцами видимый боковой галтель может помочь AOI, как объясняет TI; скрытая тепловая площадка всё равно требует собственной стратегии контроля.
Проблема ложных срабатываний
Слишком чувствительные настройки AOI помечают годные платы как дефектные, замедляя производство:
- Незначительный поворот компонента в пределах допуска вызывает ложный брак
- Обычная вариация галтеля припоя помечается как недостаток/избыток
- Отражения или колебания освещения создают ложные срабатывания по перемычкам
- Коробление платы вызывает проблемы фокусировки, ведущие к ложным вызовам
Программирование должно балансировать обнаружение реальных дефектов и число ложных вызовов с учётом фактического набора компонентов, покрытий, коробления и утверждённых пределов. Затраты на настройку включают программу, репрезентативные образцы, проверку и последующие ревизии; фиксированное время настройки не подходит для каждого дизайна.
Для гипотетического пилота предположим, что рассмотрено 40 вызовов AOI, и 22 оказались приемлемыми состояниями. Доля ложных вызовов составляет 22/40 = 55% от рассмотренных вызовов. Это не означает, что 55% всех проверенных плат были ложно забракованы, и ничего не говорит о дефектах, ушедших от системы. Фиксируйте местоположение вызова, решение и соответствующий знаменатель до изменения порогов.
Рентгеновский контроль скрытых паек
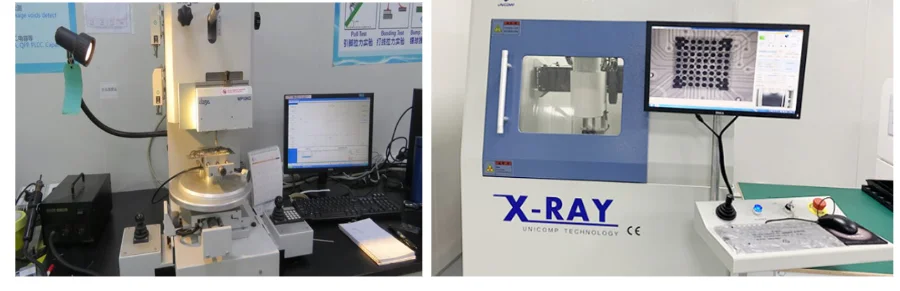
Пайки BGA, тепловые площадки QFN и часть соединений разъёмов недоступны обычному оптическому контролю. Рентген может показать проецируемое распределение припоя и отдельные аномалии скрытых паек. Доступный метод — 2D, угловой обзор или компьютерная томография — определяет, что можно разрешить; ни один снимок не доказывает все аспекты качества пайки.
Критические дефекты, выявляемые рентгеном
Анализ пор: выберите критерий для конкретного корпуса, область измерения, метод съёмки/сегментации и применимые контрактные документы. Публичная область применения IPC-A-610J явно отделяет визуальные критерии приёмки от критериев рентгена и микросрезов и указывает на J-STD-001 для руководства по рентгену. Не выводите универсальный предел по рентгену из класса изделия.
- Пайки area-array: оценивайте по выбранной ревизии и классу изделия; не применяйте универсальные 25% приёмки без проверки соответствующего критерия.
- Припой тепловой площадки: приёмка должна учитывать рекомендации производителя, тепловое сопротивление пайки и геометрию пор, а не универсальный предел 15%.
- Сборки высокой надёжности: устанавливайте пределы из анализа рисков проекта, критериев компонентов и контрактной документации, а не обязательный потолок 10%.
Поры могут влиять на теплоотвод, пути тока и механическое поведение, но значение имеют их расположение, форма, размер и конструкция пайки. Оценивайте соответствующее тепловое/электрическое или эксплуатационное требование вместо того, чтобы считать каждый процент проецируемых пор эквивалентным.
Обнаружение перемычек BGA: перемычки припоя между соседними шарами создают короткие замыкания, невидимые оптическому контролю. Рентген выявляет:
- Наличие и тяжесть перемычки
- Затронутые шары
- Основание для исследования объёма пасты, дизайна площадок/трафарета и оплавления; сам снимок не устанавливает первопричину
Распределение припоя и отсутствующие соединения: рентген может выявить отсутствующие шары, перемычки, аномальную форму припоя или отдельные разрывы. Проверяйте:
- Заданные местоположения паек и репрезентативные виды
- Распределение припоя относительно квалифицированного эталона и выбранного метода
- Совмещение корпуса с рисунком площадок, где оно разрешимо
Обычная 2D-проекция не измеряет напрямую высоту шара и не доказывает смачивание. Неоднозначные признаки могут потребовать дополнительных видов, подходящего 3D-метода, электрического тестирования или разрушающего анализа на согласованном образце.
Когда рекомендуется рентген: план контроля должен учитывать недоступные пайки, класс изделия, зрелость процесса и договорные требования. Рентген не может напрямую доказать смачивание или электрическую функциональность для каждого корпуса.
Типичные кандидаты на контроль скрытых паек:
- BGA и подобные area-array корпуса
- Центральные тепловые площадки QFN
- Компоненты с нижними выводами и недоступными пайками
- Критические пайки, определённые анализом рисков изделия и планом приёмки
Руководство TI по монтажу QFN/SON, раздел 5.4 описывает применение рентгена для установления и мониторинга процесса. Производственное покрытие всё же должно следовать фактическим требованиям заказчика/корпуса; ни типовой план выборки, ни автоматический контроль каждой пайки не подходят всем программам.
Определяйте покрытие в измеримых терминах: количество плат, позиционные обозначения/пайки, виды, частота выборки и реакция на несоответствие. Например, при 100 платах, двух выбранных корпусах на плату и 20 секундах съёмки на корпус одна только съёмка изображений займёт 100 × 2 × 20 = 4 000 секунд, или 66,7 минуты. Этот гипотетический планировочный параметр не включает загрузку, настройку, интерпретацию, отчётность и повторные испытания; используйте фактический метод и такт для расчёта стоимости.
Контроль первого изделия: валидация до серийного производства
Контроль первого изделия (FAI) проверяет согласованные характеристики на первом выпущенном изделии до производственного рубежа. Он может выявить проблемы чертежа, материала, программы сборки или процесса, пока управляемое изменение ещё возможно. Сам по себе он не валидирует весь дизайн или каждую последующую единицу.
Выбор характеристик и записей первого изделия
Размерная проверка:
- Габариты контура платы и допуски
- Местоположения и диаметры отверстий
- Точность установки компонентов
- Совмещение разъёмов и механическая посадка
- Общее соответствие сборки механическим чертежам
Электрическая проверка:
- Целостность/изоляция незаполненной платы относительно выпущенных данных цепей и пределов теста
- Заданные измерения импеданса по купонам/трассам согласованным методом
- Выборочные измерения падения напряжения/нагрузки под напряжением, где включены
- Высокоскоростные измерения сигналов при заданной конфигурации и пределах
- Функциональное тестирование PCBA при заданных заказчиком условиях работы, прошивке и покрытии
Проверка материалов:
- Подтвердить использование заданных материалов (марка FR4, вес меди, финишное покрытие)
- Проверить производителей и номера компонентов
- Проверить качество и читаемость паяльной маски и шелкографии
- Проверить конформное покрытие или другие защитные покрытия
Валидация процесса:
- Проверка и документирование профиля оплавления
- Оценка качества пайки по стандартам IPC-A-610
- Испытания чистоты на загрязнение
- Оценка качества изготовления
Для медицинских визуализационных и носимых сборок свяжите чистоту, выбранное покрытие скрытых паек и прослеживаемость с утверждёнными требованиями изделия. Обсуждение контроля медицинских PCB охватывает этот прикладной контекст; электронный контроль остаётся одной частью полной валидации изделия.
Заказанный пакет документации может включать:
- Отчёты по размерному контролю с измерениями
- Результаты электрических испытаний и осциллограммы
- Сертификаты на материалы и прослеживаемость
- Параметры и настройки процесса
- Фотофиксацию критических признаков
Как контроль первого изделия предотвращает производственные проблемы
В качестве гипотетической механической проверки: разъём, измеренный со смещением 0,5 мм от номинальной базы, не пройдёт чертёж, допускающий лишь ±0,2 мм, при условии, что неопределённость измерения не меняет вывода. Зафиксируйте базу и фактический результат, определите, что вызвало расхождение — установка, посадочное место или совмещение с корпусом — и утвердите коррекцию до выпуска следующей сборки.
Для иллюстративной электрической проверки: 50 Ом ±10% даёт интервал приёмки 45–55 Ом; измеренные 58 Ом — это на 16% выше номинала и вне интервала до учёта согласованного правила решения измерений. Подтвердите геометрию купона, стек, опорную плоскость, настройку TDR и корреляцию трасса-купон до изменения производства. Это расчётный пример, а не отчётный результат заказчика.

Микросрезовый анализ качества переходных и сквозных отверстий
Микросрезовый анализ монтирует, разрезает и полирует выбранный образец для микроскопического исследования. Он может выявить толщину металлизации, захват межслойных соединений, заполнение и состояние ламината в данном сечении. Метод разрушающий и локальный: выбирайте репрезентативные купоны или жертвуемые платы и места сечений вместо предположения, что один разрез характеризует каждое отверстие.
Что выявляет микросрезовый анализ
Качество металлизации отверстий:
- Однородность толщины металлизации сверху донизу
- Покрытие в отверстиях с высоким aspect ratio
- Пустоты или тонкие участки металлизации, указывающие на проблемы процесса
- Вариации толщины меди, влияющие на надёжность
Регистрация слоёв:
- Совмещение между слоями, влияющее на соединения площадка-отверстие
- Однородность аннулярного кольца, подтверждающая производственную способность
- Захват внутренних площадок, обеспечивающий надёжные соединения
Качество материала:
- Расслоение или другие состояния ламината в сечении
- Распределение и покрытие смолой
- Признаки интерфейса медь-ламинат; прочность адгезии требует собственного применимого испытания
- Отдельные внутренние дефекты, невидимые с поверхности
Типичные места микросрезов:
- Отверстия с повышенным aspect ratio относительно утверждённого процессного окна
- Критические сигнальные переходные отверстия в высокоскоростных дизайнах
- Тепловые переходные отверстия под силовыми компонентами
- Глухие и скрытые отверстия в платах HDI
- Репрезентативные области для каждого типа отверстий
Спланируйте распределение образцов, целевое сечение, подготовку, съёмку, измерения и отчётность до установки срока. Определите выборку для первого изделия и повторных партий плюс эскалацию при выходе за пределы. Включите жертвуемый материал и компенсационное количество в план сборки; разрушенный образец нельзя выпустить как пригодную единицу.
Полные возможности контроля ПП и обеспечения качества
HILPCB интегрирует производственный контроль с производством многослойных PCB и контролем SMT-сборки. Маршрут многослойных плат включает электрический тест и AOI с опциями расширенного TDR, выборочного рентгена и микросрезов. Маршрут SMT предоставляет SPI/AOI, выборочный рентген скрытых паек, записи NPI и определяемые заказчиком варианты тестов. Выбирайте применимую конструкцию и план корпусов; эти опции не являются идентичным пакетом отчётов для каждого заказа.
Методы выбора на этапах производства и сборки:
- Входной контроль материалов (IQC): идентичность, состояние и заказанная документация для фольги, препрега, ламината, маски и компонентов; выбранные измерения следуют входному плану.
- Контроль внутренних слоёв: оптическое совмещение и сканирование AOI внутренних слоёв до ламинации.
- Контроль сверления и металлизации: точность размеров отверстий, качество стенок, однородность толщины металлизации и проверка aspect ratio.
- Контроль ламинации и регистрации: точность межслойного совмещения и контроль течения смолы.
- Измерение травления и ширины проводников: проверка ширины трассы, зазоров и целостности проводников по допускам дизайна.
- Контроль финишного покрытия: покрытие, применимая толщина и проверки состояния, соответствующие выбранному ENIG, HASL, OSP или иммерсионному покрытию.
- Контроль паяльной маски и шелкографии: точность совмещения, толщина и адгезия.
- Электрическое тестирование: контроль целостности/изоляции незаполненной платы следует применимому чертежу и спецификации испытаний; испытания на пробой высоким напряжением и сопротивление изоляции являются отдельными при заказе.
- Проверка контролируемого импеданса: измерение трасс с контролируемым импедансом для высокоскоростных и ВЧ PCB.
- Испытания паяемости и прочности на отслаивание: отдельные методы оценивают поведение при пайке и заданную адгезию меди к ламинату; ни один из них сам по себе не устанавливает всю надёжность соединений.
- Термостресс и испытания T260/T288: выбирайте применимый метод конструкции/материала и фиксируйте условия; это не прямые прогнозы срока службы оборудования.
- Микросрезовый анализ: оценка медной металлизации, качества отверстий и однородности внутренней структуры.
- Испытания чистоты и ионного загрязнения: используйте заданный метод экстракции/измерения, базу площади и пределы; визуальная чистота сама по себе не является ионным результатом.
- Контроль AOI: определите применение до/после оплавления и видимые признаки установки, полярности и качества изготовления; объём пасты — отдельная задача SPI.
- 3D-контроль паяльной пасты (SPI): измеряет объём и однородность припоя до оплавления.
- Рентгеновский контроль: может выявить внутренние признаки пайки, такие как поры/перемычки BGA; без подходящего метода он не диагностирует напрямую скрытые дефекты внутренней меди многослойных плат.
- Функциональное и Boundary-Scan тестирование: тестируйте выбранное поведение или поддерживаемые соединения с предоставленными проектными данными, прошивкой, доступом, оснасткой и пределами приёмки; покрытие различается по методам.
- Контроль первого изделия / финальный контроль: валидируйте выбранные характеристики по документированному плану выборки, измерениям и утверждённым заказчиком критериям приёмки.
- Испытания надёжности и окружающей среды: определите объём термоударов/циклов, вибрации, влажности или других выбранных испытаний по плану изделия, количеству образцов, владельцу испытаний и критериям приёмки.
Варианты записей SMT у HILPCB включают записи первого изделия, профили оплавления, сводки SPI/AOI, выбранные рентгеновские снимки, результаты программирования/ICT/FCT и привязку к партии или серийному номеру. Подтвердите требуемый формат, хранение и передачу при расчёте. Запись о дефекте должна идентифицировать плату/ревизию, местоположение, применимый критерий, фактический результат и решение, чтобы управлять контролируемой коррекцией процесса.
Для расчёта производства и контроля отправьте выпущенные файлы производства/сборки, BOM и данные установки компонентов по применимости, количество, целевой класс/ревизию, критические признаки и позиционные обозначения скрытых паек. Укажите покрытие выборки, допуск разрушаемых образцов, входные данные электрических/функциональных тестов, требуемые записи и рубеж выпуска. Руководство по подтверждению качества поможет определить результат; HILPCB может согласовать производство, сборку и контроль в одном маршруте.
Часто задаваемые вопросы
Что такое контроль печатных плат, контроль пайки и инспектор ПП (pcb inspector)?
Контроль незаполненной платы может использовать IPC-A-600 наряду с управляющей спецификацией характеристик; приёмка сборки может использовать IPC-A-610. Контролёры применяют эти критерии к определённым признакам, а не к общей сертификации безопасности изделия.