
Томбстоунинг — также называемый эффектом Манхэттена или эффектом подъёмного моста — возникает при оплавлении в SMT: двухвыводный чип-компонент (резисторы/конденсаторы 0603, 0402, 0201, 01005) отрывается от одного пада и остаётся вертикально или наклонно на другом. Конечный дефект выглядит механическим, но истинный триггер — временной дисбаланс моментов смачивания двух торцов компонента в момент фазового перехода припоя из твёрдого в жидкое.
Пока не выяснено, вызван ли дисбаланс дизайном падов в CAD, печатью пасты (3D SPI), смещением установки или локальной медной тепловой массой, слепое изменение общего профиля оплавления часто лишь перемещает дефект с одного семейства корпусов на другое. Контрольные точки печати и основы профиля описаны в наших руководствах контроль паяльной пасты (SPI) и основы профиля оплавления.
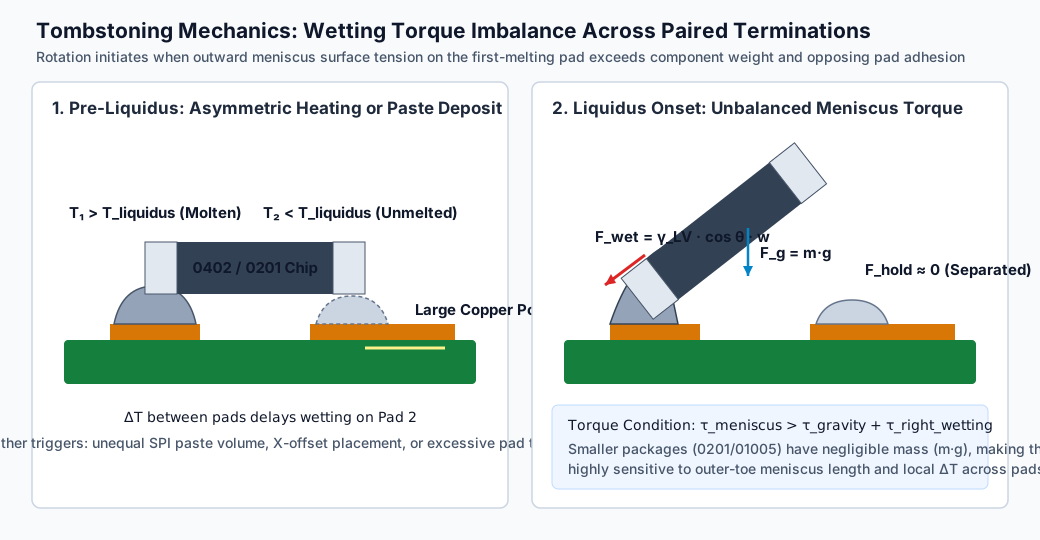
1. Физика томбстоунинга: момент смачивания против сил возврата
Когда чип-компонент входит в зону ликвидуса печи, расплавленный припой смачивает и медные пады, и металлизации торцов. Относительно точки опоры на первом смаченном паде (пад 1) на компонент действуют три силы:
- Гравитационный восстанавливающий момент (τg): вес компонента (Fg = m · g), приложенный в центре масс (L/2), удерживает компонент горизонтально на обоих падах.
- Удерживающий момент смачивания второй стороны (τhold,2): поверхностное натяжение расплава на паде 2 тянет торец 2 вниз — но только если пад 2 уже перешёл ликвидус и смочил торец.
- Подъёмный момент внешнего мениска (τwet,1): когда пад 1 плавится первым и припой поднимается по внешней грани торца 1, поверхностное натяжение (γLV) тянет наружу и вверх под краевым углом мениска (θ), создавая подъёмный момент порядка γLV · \cosθ · w · hterm.
Опрокидывание начинается, как только момент мениска первой расплавившейся стороны превосходит удерживающие моменты:
Это уравнение объясняет два производственных факта (см. анализ tombstoning Indium Corporation):
- Почему 0201/01005 крайне чувствительны к tombstoning: при уменьшении компонента в k раз его масса (m · g) убывает с объёмом k3, а поверхностное натяжение припоя — только с шириной торца k1. У конденсатора 0201/01005 почти нет гравитационного восстанавливающего момента; сдвиг плавления всего в 0,5--1,5 s (τhold,2 ≈ 0) достаточен для подъёма.
- Почему фото после оплавления не показывает, какая сторона расплавилась первой: нельзя выводить, что на поднятой стороне «не хватало пасты». Поднятая сторона — та, что расплавилась позже (или потеряла контакт), а опорный спаянный конец — тот, что расплавился и смочил первым. Неравный объём пасты, смещение установки и разная тепловая масса меди дают одинаковую конечную позу.
2. Четыре технические причины дисбаланса смачивания
A. Асимметричная тепловая масса двух падов (Δ T)
Если пад 1 соединён лишь с изолированной сигнальной дорожкой, а пад 2 входит напрямую в массивный земляной полигон, питание или неразвязанные по теплу переходные отверстия, пад 2 работает радиатором при нагреве. Пад 1 первым пересекает ликвидус сплава (SAC305, примерно 217--220°C); пока внешний мениск поднимает компонент, пад 2 ещё содержит твёрдый брикет пасты без всякого удержания смачиванием. Аналогично чип, развёрнутый вдоль конвейера, при входе в зону крутого нагрева получает один конец раньше другого (см. анализ фаз оплавления Indium II).
B. Геометрия падов и слишком длинный внешний toe
Когда пад далеко выходит за пределы корпуса компонента (слишком большой toe), мениск расплава тянет горизонтально дальше наружу и плечо момента растёт. Аналогично слишком узкий или широкий внутренний зазор по отношению к ширине торца (T), или комбинация пада, заданного маской (SMD) с одной стороны и пада без маски (NSMD) с другой, создаёт изначально асимметричную геометрию смачивания даже при идеальной печати и нагреве.
C. Объём пасты по 3D SPI и смещение печати
Частично забитая апертура трафарета с одной стороны или глобальное смещение печати X/Y вдоль оси компонента дают сразу два дисбаланса:
- Один брикет пасты выше или шире другого, с разной локальной тепловой массой и количеством флюса;
- Смещение толкает брикет 1 к внешнему toe пада (рост подъёмного момента), а брикет 2 — к внутреннему зазору (ослабленный контакт с торцом 2).
D. Смещение установки, допуски торцов и эффект азота (N2)
Изношенная вакуумная насадка или плохо обученная система зрения кладут компонент под углом или со смещением к паду 1; торец 2 тогда едва касается своего брикета пасты. Ещё момент: оплавление в азоте улучшает смачиваемость, но усугубляет tombstoning при уже существующем Δ T — меньшая окисленность позволяет припою на горячей стороне быстрее и сильнее подниматься, ставя компонент до того, как холодная сторона достигнет ликвидуса.
3. Пошаговая диагностика и реальный NPI-кейс
До паяльника и любых изменений профиля: сохранить плату, записать позиционное обозначение, положение в панели и ориентацию (0°/90°/180°/270°), строго классифицировать дефект (стоячий tombstone, плоский «billboard», разомкнутый стык — их не смешивать).
Используйте нашу 8-шаговую диагностическую матрицу (02-tombstoning-diagnostic.csv) для сортировки по процессным данным:
| Шаг проверки | Наблюдаемое | Основная гипотеза | Целенаправленная мера | Обязательная обратная проверка |
|---|---|---|---|---|
| 1. До оплавления (3D SPI) | Один пад стабильно <75% объёма, другой >95% | Запоздалое смачивание слабой стороны | Очистить нижнюю сторону трафарета; проверить стенки апертур; скорректировать отношение площадей (≥ 0,66) | Выпуклости toe/heel обоих торцов в норме и нет перемычек с соседями |
| 2. До оплавления (3D SPI) | Глобальное смещение X/Y вдоль оси компонента | Брикет сдвинут к внешнему toe пада A / внутреннему краю пада B | Перекалибровать реперные метки принтера, ход ракеля, опорные штифты | Проверить регистрацию по 4 углам панели на 5 оттисках |
| 3. После установки (AOI) | Компонент уже под углом или одна сторона в воздухе до печи | Износ вакуума насадки, неверная толщина корпуса, смещение зрения | Обновить библиотеку корпусов; проверить плоскостность насадок; центровать по брикетам | Перепроверить Cpk всех ориентаций 0201/0402 |
| 4. Рампа/выдержка оплавления | Tombstone'ы концентрируются по направлению конвейера или у массивной меди/экранов | Δ T между падами при входе в ликвидус | Добавить/удлинить выдержку 150--180°C, 60--90 s, смягчить подъём к пику | Проверить, что выдержка не истощает флюс и не даёт шариков (grapeshot) на тонких стыках |
| 5. Обзор меди в CAD | Опорный пад на дорожке; поднятый пад напрямую в земляной полигон | Земляной полигон как радиатор задерживает ликвидус противоположной стороны | Следующая ревизия: термический разрыв «велосипедное колесо» на паде земли; текущая серия: инвертированные апертуры / home-plate | Проверить, что термальные лучи выдерживают постоянный ток и индуктивность обратного пути RF |
| 6. Геометрия падов | Toe 0402/0201 >0,35 mm или смесь SMD/NSMD | Слишком большой внешний мениск усиливает подъёмную силу | Завести внешний край апертуры на 10--15% внутрь (исправить toe в CAD в следующей ревизии) | Смачивание торцов по-прежнему соответствует минимальной высоте по IPC-A-610 Класс 2/3 |
Реальный NPI-кейс: повторяющийся tombstoning R18
В пилотной серии было 40 резисторов 0402 на плату; R18 дал 6 tombstone'ов на 50 панелей — всегда опрокидываясь вокруг вывода 1 (вывод 2 в воздухе). Остальные 39 деталей той же катушки — ноль дефектов. Первая реакция линии — добавить +15°C выдержки предварительного нагрева всей печи.
Инженер NPI не тронул общий профиль и поднял четыре локальных записи по R18:
Факт по R18 |
Запись | Вывод |
|---|---|---|
| Карта дефектов | Отказывает только R18; 39 других 0402 из той же катушки без дефектов |
Проблема партии компонентов и общего профиля исключена |
| Обзор меди CAD | Вывод 1 на дорожке 0,15 mm; вывод 2 через массивную перемычку 0,50 mm напрямую в земляной полигон 2 oz | Вывод 2 = радиатор; вывод 1 плавится первым |
| Парные объёмы 3D SPI | Локальная правка апертуры сдвинула оттиск R18 на +0,045 mm к внешнему toe вывода 1 |
Усиленный брикет на внешнем toe увеличивает τwet,1; вывод 2 отстаёт термически |
| AOI после установки | Центр компонента в пределах ± 0,015 mm от центра тяжести корпуса | Смещение установки не причина |
Контролируемая проверка и решение:
- Процессная мера на той же серии: смещение печати исправлено, апертура
R18переведена на форму инвертированную / home-plate — внешний край заведён внутрь на 0,05 mm для снижения момента мениска на toe при сохранении 85 % площади во внутренней зоне. - Обратная проверка: после коррекции смещения и формы апертуры следующая серия из 50 плат показала ноль tombstone'ов на
R18при выпуклостях, соответствующих IPC-A-610; версия трафарета заморожена. Если быR18продолжал вставать при выровненных брикетах, следующим шагом была бы короткая выдержка против Δ T полигона 2 oz — плюс ECR на добавление термальных лучей к выводу 2R18в следующей ревизии PCB.
4. Чек-лист NPI и закупок для плат с большим числом чипов
Перед оценкой стоимости или переводом в серию платы с 0402/0201/01005:
- DFM-ревизия падов и трафарета: попросить NPI-команду сборщика проверить пады чипов по IPC-7351 и даташитам; отметить асимметричную медь, близость via-in-pad и смеси SMD/NSMD.
- Парные правила 3D SPI: помимо порогов объёма/высоты по падам настроить сигналы по разности объёма и смещению X/Y внутри пары для 0201/0402.
- Контролируемая проверка и прослеживаемость: фиксировать tombstone-платы по обозначению и партии до ремонта, чтобы сохранить данные FPY и доказательства CAPA.
- Скачиваемая диагностическая таблица: использовать 02-tombstoning-diagnostic.csv для оформления анализов отказов и подписи корректирующих действий.
SMT-монтаж HILPCB осваивает 0201 в стандарте, 01005/008004 после ревизии, платформы точной установки (±25 µm стандарт / ±8 µm расширенно, на базе 3σ), 100 % линейный 3D SPI, многозонные профили оплавления с принудительным воздухом и AOI 2D/3D. Запросите расчёт с Gerber, BOM и CPL — наши процессные инженеры проверят дизайн падов чипов и трафарета до первой серии.
Частые вопросы
Какая сторона компонента плавится первой при tombstone?
Оставшаяся спаянной опорная сторона расплавилась и смочилась первой. Когда расплав поднимается по внешней грани торца, поверхностное натяжение ставит компонент — потому что поднятая сторона ещё не достигла ликвидуса, имела недостаточный контакт с флюсом/пастой или потеряла контакт из-за смещения установки.
Почему оплавление в азоте иногда усиливает tombstoning?
Азот снижает поверхностное окисление падов и торцов; краевой угол (θ) уменьшается, и сила и скорость смачивания растут. Если между концами уже есть тепловой разрыв Δ T, азот позволяет горячей стороне смачиваться агрессивнее и ставить компонент до того, как холодная сторона достигнет ликвидуса — чистый подъёмный момент увеличивается.
Почему помогают апертуры трафарета «home-plate» или заведённые внутрь?
Подъёмный момент в основном создаётся мениском на внешнем крае (toe) пада, тянущим наружу. Апертура home-plate или заведённый внутрь на 0,03--0,06 mm внешний край смещают пасту к внутреннему зазору и под корпус — увеличивая удерживающую силу вниз (τhold) и уменьшая внешний момент (τwet).
Всегда ли падам земли нужны термальные лучи?
Для 0603/0402/0201/01005, одна сторона которых идёт в сигнальную дорожку, а другая — в массивный полигон, термальные лучи (или симметричный подвод меди) не дают полигону работать радиатором при оплавлении. Но для RF-развязочных конденсаторов или сильноточных измерительных резисторов, требующих прямой связи с полигоном ради индуктивности, лучше симметризовать подвод меди или компенсировать выдержкой перед ликвидусом и выделенными апертурами.