
Качество монтажа QFN зависит как от периферийных выводов, так и от открытой центральной площадки. Избыток пасты на центральной площадке может приподнять корпус и способствовать обрыву периферийных соединений. Открытые переходные отверстия могут отводить припой из соединения и способствовать образованию пустот. До выпуска проекта платы определите периферийные площадки с учётом фактического типа выводов, начните проектирование рисунка пасты для открытой площадки с рекомендаций производителя компонента и согласуйте конструкцию отверстий с изготовителем платы и сборщиком.
Ниже эти три решения рассмотрены с числовыми примерами, а затем обсуждается контроль: большинство соединений QFN скрыто, поэтому способ получения подтверждающих данных нужно планировать заранее.
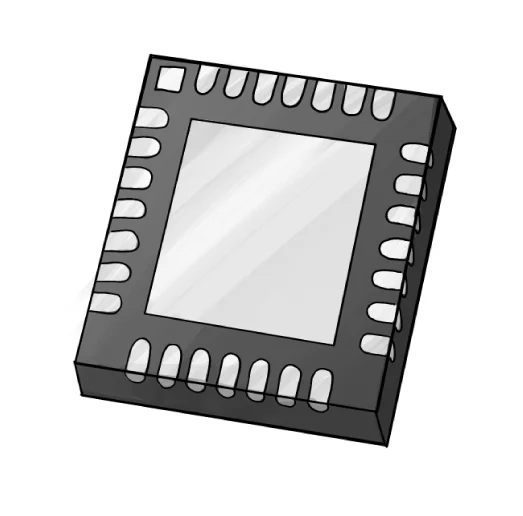
1. Что находится под корпусом QFN и как это влияет на посадочное место
В квадратном плоском безвыводном корпусе кристалл закреплён на медной выводной рамке и залит эпоксидным компаундом. На нижней стороне вдоль четырёх краёв расположены выводы, а в центре находится большая открытая площадка (EP). EP служит основным путём отвода тепла от кристалла в плату и часто используется для подключения к земле. Типичные размеры корпуса составляют от 2 × 2 мм до 12 × 12 мм, шаг выводов — 0.4, 0.5 или 0.65 мм, а высота после монтажа — примерно от 0.35 мм для сверхтонкого корпуса до 1.0 мм. Названия у поставщиков различаются: QFN, DFN для корпусов с выводами с двух сторон, VQFN, WQFN и MLF. Надёжный источник размеров — чертёж корпуса в документации компонента.
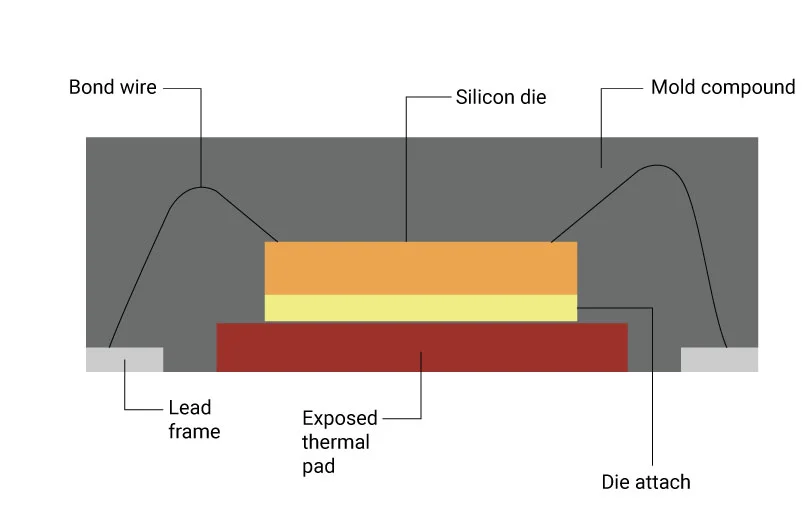
Тип вывода влияет на характер паяного соединения:
| Тип вывода | Открытая медь на боковой стороне корпуса | Видимая галтель у внешнего края после оплавления | Влияние на контроль |
|---|---|---|---|
| Полностью открытый после распиловки | На срезе может быть открытая медь без покрытия | Частичная или отсутствует в зависимости от корпуса и смачивания | Возможности оптического контроля ограничены; рентген может выявить некоторые дефекты |
| Укороченный (pull-back) | Вывод заканчивается, не доходя до края корпуса | Обычно не видна | Соединение в основном скрыто; охват оптического контроля зависит от ракурса |
| Смачиваемая боковая грань (SWF) | Сбоку открыта пригодная для пайки грань | Конструкция предусматривает видимую галтель | AOI может контролировать доступную галтель в зависимости от компонента и настройки оборудования |
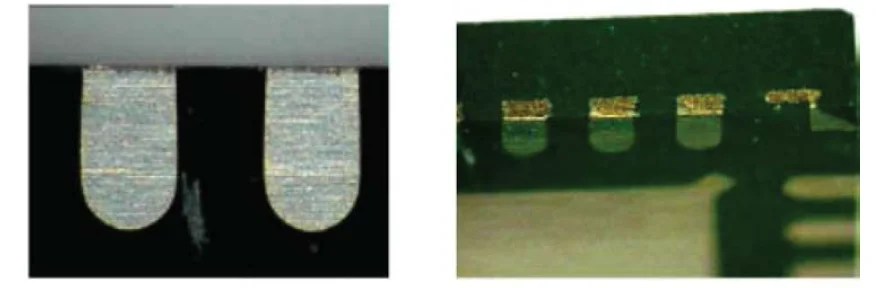
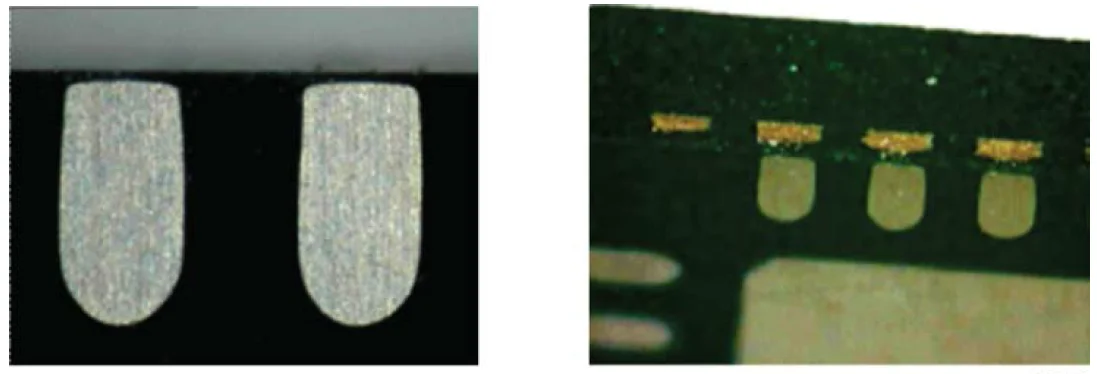
Если изделию необходимо оптическое подтверждение бокового смачивания, рассмотрите компонент с SWF при выборе и согласуйте критерии контроля. Изменение посадочного места не сделает видимым вывод, который заканчивается до края корпуса.
2. Периферийные площадки: начинайте с чертежа корпуса
Если в документации приведено рекомендуемое посадочное место, используйте его для периферийных площадок. Если рекомендации нет, определите их по размерам выводов корпуса, применяя принципы IPC-7351 (см. руководство по посадочным местам IPC-7351):
- Выступ у внешнего края: используйте рекомендованное изготовителем корпуса выступание площадки за край корпуса. Для компонентов SWF проверьте, что площадка позволяет сформировать предусмотренную видимую галтель; избыточный выступ может повысить риск перемычки из припоя.
- Выступ у внутреннего края: немного продлите площадку внутрь за конец вывода, сохранив достаточный зазор до EP для перемычки паяльной маски.
- Ширина площадки: приблизительно равна ширине вывода; при шаге 0.4 мм её часто немного уменьшают, чтобы сохранить перемычку маски между площадками.
- Угловые площадки: проверьте наличие площадок, охватывающих угол, или элементов соединительных перемычек, показанных на чертеже корпуса; их пропуск — распространённая ошибка библиотечного элемента.
Паяльная маска между площадками
При шаге 0.5 мм и ширине площадки 0.25 мм зазор между медными участками составляет 0.25 мм. При расширении окна маски на 0.05 мм с каждой стороны номинальная ширина перемычки маски составляет 0.15 мм. При шаге 0.4 мм и ширине площадки 0.20 мм то же расширение оставляет номинальную перемычку 0.10 мм. Фактическая технологическая возможность зависит от изготовителя платы, маски и допусков. Если перемычку выдержать нельзя, обсудите с изготовителем и сборщиком общее окно маски для группы площадок и соответствующие меры против образования перемычек из припоя. Частично сформированная перемычка может оставить фрагменты маски. Подробнее о перемычках, расширении и выборе SMD/NSMD рассказывает руководство по проектированию паяльной маски.
3. Паста на открытой площадке: размеры оконной сетки
Площадка EP на плате часто равна по размеру открытой площадке корпуса или немного меньше. Одно полноразмерное окно трафарета может нанести больше припоя, чем требуется соединению. Избыток припоя может приподнять или наклонить корпус и способствовать обрыву периферийных соединений; крупные отложения также могут затруднить удаление летучих веществ. Фактический результат зависит от корпуса, пасты, трафарета и процесса оплавления.
Производители компонентов часто указывают для конкретного корпуса меньшие раздельные окна, образующие сетку. Начните с рекомендованных для данного компонента посадочного места и рисунка трафарета, включая толщину фольги, затем квалифицируйте процессы печати и оплавления. Покрытие по площади окон — геометрическое отношение, а не измерение объёма нанесённой пасты или покрытия готового соединения припоем.
Пример расчёта: QFN-48, корпус 7 × 7 мм, EP 5.6 × 5.6 мм
Площадь EP на плате = 5.6 × 5.6 = 31.4 мм². Для трафарета толщиной 0.12 мм:
| Рисунок окон | Размер окна | Покрытие | Примечания |
|---|---|---|---|
| Одно окно | 5.6 × 5.6 мм | 100% | Возможен избыток пасты; оцените приподнимание корпуса и пустоты |
| Сетка 2 × 2 | 2.2 × 2.2 мм | 61.7% | Четыре раздельных отложения пасты |
| Сетка 3 × 3 | 1.5 × 1.5 мм | 64.6% | Девять раздельных отложений пасты |
| Сетка 3 × 3 | 1.6 × 1.6 мм | 73.5% | Большая площадь окон; оцените нанесённый объём и соединения |
| Сетка 4 × 4 | 1.1 × 1.1 мм | 61.7% | Шестнадцать меньших отложений пасты |
Это сравнение площадей, а не квалифицированные производственные рисунки. Расстояние между окнами, диаметр и шаг отверстий и их взаимное расположение необходимо проектировать совместно; совпадение с сеткой отверстий здесь не предполагается.
Проверьте отношение площади каждого окна, как и для малых апертур (см. руководство по проектированию SMT-трафаретов). Для квадратного окна 1.1 мм в фольге 0.12 мм оно составляет 1.1 / (4 × 0.12) = 2.3. Для периферийного окна 0.25 × 0.7 мм в той же фольге отношение площади около 0.77, поэтому высвобождение пасты для него более требовательно. Само по себе отношение площади не гарантирует перенос: проверьте технологические ограничения изготовителя трафарета и с помощью SPI проверьте объём и положение нанесённой пасты.
4. Тепловые переходные отверстия под открытой площадкой
EP работает как путь отвода тепла, только если тепло может проходить через плату. Тепловые переходные отверстия проводят его к внутренним плоскостям и противоположной стороне (см. руководство по тепловым переходным отверстиям). Приближённую оценку теплового сопротивления одного отверстия можно получить так:
A = (π / 4) × (D_outer² - D_inner²)
R_via = L / (k_Cu × A)
Здесь A — площадь поперечного сечения медной стенки отверстия, L — её длина, k_Cu — теплопроводность меди, а D_inner = D_outer - 2t при равномерной толщине стенки t. Используйте согласованные единицы измерения. В примере при длине стенки 1.6 мм, наружном диаметре медной стенки 0.30 мм, равномерной толщине меди 25 µm и k_Cu = 390 W/(m·K) площадь A составляет около 0.0216 мм², а R_via — около 190 °C/W. Наружный диаметр стенки здесь является допущением модели, а не неуточнённым диаметром сверления; фактическую геометрию готового отверстия определите с изготовителем платы.
| Массив отверстий | Приблизительное R через плату | Примечание |
|---|---|---|
| 5 одинаковых отверстий | ~38 °C/W | Идеальные параллельные пути |
| 9 одинаковых отверстий | ~21 °C/W | Идеальные параллельные пути |
| 16 одинаковых отверстий | ~12 °C/W | Идеальные параллельные пути |
Модель предполагает одномерную теплопроводность, изотермические концы и независимые одинаковые параллельные пути. Она не учитывает растекание тепла, слои припоя, пустоты и другие пути отвода тепла. С её помощью нельзя определить температуру перехода, пригодность для определённой мощности или относительное влияние пустот; проверяйте фактический узел подходящей тепловой моделью и при необходимости измерениями.
Обработка отверстий и риски монтажа
| Обработка отверстия | Затекание припоя | Склонность к пустотам | Стоимость и примечания |
|---|---|---|---|
| Открытое, без покрытия маской | Припой может затекать в отверстие или появляться на противоположной стороне | Открытое отверстие может способствовать образованию пустот | Обсудите со сборщиком размер отверстия, положение окон и технологические испытания |
| Закрыто маской с нижней стороны | Неповреждённая маска может уменьшить выход припоя на противоположную сторону | Захваченный газ и целостность маски всё равно требуют оценки | Подтвердите покрытие и надёжность маски с изготовителем платы |
| Заполнено непроводящим материалом, поверхность без металлизации | Может уменьшить затекание в зависимости от целостности заполнения | Зависит от конструкции и процесса | Укажите материал заполнения и допустимые углубление или выступ поверхности |
| Заполнено и металлизировано сверху (VIPPO) | Целая металлизированная крышка отделяет отверстие от поверхности площадки | Пустоты в соединении всё ещё могут возникать по другим причинам | Укажите требования к заполнению, металлизации и качеству поверхности. См. руководство по VIPPO |
Для открытых отверстий расположение окон трафарета в стороне от них может ограничить прямое нанесение пасты на отверстия, но не гарантирует отсутствия затекания припоя. Проверьте фактический диаметр отверстий, расстояние до окон и производственные допуски, затем подтвердите результат пробной сборкой. Механизм описан в руководстве по затеканию припоя.
5. Таблица диагностики дефектов QFN
| Признак | Какие данные собрать | Возможные причины для проверки | Проверки или испытания |
|---|---|---|---|
| Обрывы по периферии | Электрические испытания, рентгеновские снимки, высота или наклон корпуса | Избыток пасты на EP, недостаток пасты по периферии, установка или коробление | Сравните отложения по SPI и монтажный зазор с квалифицированным процессом; при необходимости испытайте изменённое окно |
| Много пустот на EP | Рентгеновская карта пустот и записи оплавления | Паста, рисунок окон, влага, отверстия или условия оплавления | Проверьте каждую переменную и квалифицируйте изменения по согласованным критериям |
| Шарики или выступы припоя на противоположной стороне под EP | Визуальный осмотр противоположной стороны и расположение отверстий | Затекание припоя через открытые или неполностью закрытые отверстия | Проверьте конструкцию отверстий и расположение пасты; испытайте подходящий способ обработки |
| Перемычки между периферийными выводами | Снимки AOI или рентгена, данные SPI и проверка маски голой платы | Объём пасты, установка, маска или геометрия площадок | Определите причину до изменения трафарета, маски или геометрии площадок |
| Перекос или поворот корпуса | AOI после установки до оплавления и смещение после оплавления | Смещение при установке или неравномерные силы припоя | Проверьте данные установки, отложения пасты и библиотеку корпусов |
| Нестабильные соединения после термоциклирования | Данные электрических отказов и шлиф дефектного соединения | Геометрия соединения, коробление или другие факторы конструкции и сборки | Исследуйте механизм отказа и проверьте монтажный зазор, пасту и плоскостность |
6. Контроль: какие данные можно получить о скрытых соединениях
- 3D SPI измеряет доступные отложения пасты до установки компонента, включая окна EP; готовое соединение этот метод не проверяет.
- AOI может проверять видимые признаки, например наличие, положение и доступные обзору галтели SWF. Охват и возможность определения полярности зависят от корпуса и оборудования.
- Рентген (2D или под углом) даёт проекционные изображения, которые могут выявить возможные перемычки, недостаток припоя и пустоты EP. Одна проекция не доказывает полное смачивание, электрическую проводимость или тепловую надёжность. См. руководство по рентгеновскому контролю PCB.
- Шлиф — разрушающий метод, применяемый для квалификации первого образца или анализа отказа.
Критерии приёмки пустот определяют по требованиям конкретного компонента, применимому контролируемому стандарту и его редакции, а также соглашению заказчика и изготовителя. В сборочном чертеже укажите метод измерения, опорную площадь, план выборки и любые ограничения общей площади или отдельной пустоты. Процент площади пустот на проекции не равен проценту их объёма. Если тепловые характеристики критичны, оцените их отдельно.
7. Контрольный список для проектирования и запроса цены QFN
- Используйте посадочное место изготовителя и тип выводов (SWF, после распиловки или укороченные) из чертежа корпуса конкретного компонента.
- Подтвердите перемычку маски между периферийными площадками или укажите общее окно.
- Задайте окна трафарета EP и покрытие в данных трафарета или сборочных примечаниях либо попросите сборщика предложить их.
- Укажите на производственном чертеже обработку отверстий под EP: открытые, закрытые маской, заполненные или VIPPO.
- Определите данные контроля: охват AOI, места выборочного или 100% рентгеновского контроля и предел пустот EP.
- Укажите уровень чувствительности к влаге для планирования времени допустимого пребывания вне упаковки и сушки.
Для конкретного заказа обсудите со сборщиком шаг корпуса, конструкцию отверстий и охват контроля. Для запроса цены предоставьте файлы Gerber, BOM и CPL, а также соответствующие требования к компонентам и контролю. Информацию об услугах см. на страницах SMT-монтажа и многослойных PCB.
FAQ
Сколько паяльной пасты наносить на тепловую площадку QFN?
Начните с рисунка окон и толщины трафарета, указанных производителем конкретного корпуса. Покрытие — это общая площадь окон, делённая на площадь EP на плате; оно не измеряет напрямую объём пасты или качество готового соединения. Квалифицируйте результат совместно со сборщиком.
Почему периферийные выводы QFN имеют обрывы, хотя центральная площадка выглядит нормально?
Избыток припоя на открытой площадке может приподнять корпус, но причинами также могут быть недостаток пасты по периферии, установка или коробление. Прежде чем выбирать корректирующее действие, проверьте отложения пасты, высоту корпуса и другие данные.
Следует ли закрывать маской, заполнять или оставлять открытыми тепловые отверстия под QFN?
Открытые отверстия могут отводить припой и способствовать образованию пустот. Покрытие маской, заполнение и заполнение с металлизацией сверху имеют разные требования к конструкции и контролю; ни один способ не гарантирует отсутствие пустот. Выберите и квалифицируйте обработку вместе с изготовителем платы и сборщиком с учётом корпуса и применения.
Какой процент пустот допустим на открытой площадке QFN?
Руководствуйтесь требованиями конкретного компонента, применимым контролируемым стандартом и его редакцией, а также соглашением заказчика и изготовителя. До производства определите метод измерения и критерии приёмки и при необходимости оцените тепловые характеристики.
Может ли AOI проверять паяные соединения QFN?
Оптически можно проверить только видимые признаки; смачиваемые боковые грани могут обеспечить доступную для осмотра галтель. Рентген может обнаружить дефекты и измерить площадь проекции пустот в скрытых соединениях, но сам по себе не доказывает полное смачивание, проводимость или тепловые характеристики.