

Монтаж узлов радиочастотных и СВЧ плат сопряжен со специфическими технологическими трудностями, кардинально отличающими его от сборки стандартной цифровой аппаратуры. В диапазоне сверхвысоких и миллиметровых частот малейшее смещение радиокомпонента при установке, отклонение формы паяного мениска или незначительные паразитные индуктивности и емкости приводят к рассогласованию импеданса, критическому росту затухания и нарушению работы резонансных цепей. Успешный выпуск надежных ВЧ-изделий требует глубокого объединения теории высокочастотных электромагнитных полей и технологии микросборки.
На производственных мощностях HILPCB внедрены специализированные технологические процессы SMT-монтажа, оптимизированные для диапазона частот от постоянного тока (DC) до 77 ГГц. Сочетание прецизионного сборочного оборудования, термопрофилей пайки с жестким контролем градиентов и комплексного аппаратного тестирования гарантирует полное раскрытие расчетных характеристик ваших ВЧ-проектов.
Материалы и компоненты ВЧ/СВЧ требуют специальных подходов: точное позиционирование (±0.05 мм), оптимизированные трафареты, управляемые температурные профили и обязательный контроль паразитных эффектов. Мы применяем AOI/X-ray и ВЧ‑измерения (VNA) до 77 ГГц для подтверждения импеданса, вносимых/возвратных потерь и стабильности соединений.
Специфика и правила работы с радиочастотными компонентами
В высокочастотных трактах микронная точность позиционирования является решающим фактором. В отличие от дискретных цифровых микросхем, СВЧ-компоненты требуют строго регламентированного обращения:
- Преимущества микроминиатюрных корпусов: Использование безвыводных корпусов типа QFN сводит к минимуму паразитную индуктивность и емкость выводов. Это обеспечивает превосходные характеристики на высоких частотах, но накладывает жесткие требования к дозированию паяльной пасты и температурному режиму пайки.
- Точная пространственная ориентация: Конструкция многих высокочастотных фильтров, направленных ответвителей и смесителей жестко привязана к направлению распространения волны. Строгое соблюдение ориентации при монтаже исключает появление волновых неоднородностей на микрополосковых линиях.
- Контроль ВЧ-геометрии: Подтверждайте допуски позиционирования для конкретного корпуса и ВЧ-тракта. Одна только точность установки не гарантирует, что паразитные индуктивности, импеданс и характеристики останутся в пределах спецификации.
- Защита ваших вложений: ВЧ-компоненты чувствительны к факторам внешней среды — ESD-разрядам, влажности и т. п. Наши контролируемые сборочные участки с ESD-защитой и регулировкой влажности предотвращают повреждения и обеспечивают долговременную стабильность характеристик.
На каждом этапе процесс обращения с компонентами обеспечивает бережное отношение к ВЧ-сборке, защищая ваши вложения и оптимизируя итоговые характеристики.
Процессы прецизионного монтажа
Возможности по точности монтажа:
| Метрика | Значение |
|---|---|
| Точность позиционирования | ±0,05 мм |
| Минимальный типоразмер компонента | 01005 |
| Покрытие инспекции | 100 % |
ВЧ-монтаж требует точности, превышающей типичные требования поверхностного монтажа. Точность размещения компонентов напрямую влияет на характеристики схемы через паразитные эффекты и согласование импеданса.
Контроль позиционирования опирается на совмещение по реперным меткам и обратную оптическую связь, чтобы выдержать допуски, специфичные для конкретного корпуса; проверяйте заявленную точность относительно реально собранного корпуса и метода инспекции, вместо того чтобы трактовать ±0,05 мм как универсальный ВЧ-порог.
Оптимизация трафарета управляет дозированием паяльной пасты для формирования стабильных соединений. Для ВЧ-компонентов часто требуются специальные окна трафарета, учитывающие отличные от цифровых компонентов тепловые массы и требования к паяному соединению.
Профиль оплавления должен соответствовать тепловым спецификациям производителя компонента и фольгового ламината с учётом медной массы, влагочувствительности и геометрии сборки. PTFE- и RO4000-ламинаты нельзя объединять под одним универсально более низким пределом температуры обработки по сравнению с FR-4.
Компоненты с мелким шагом поддерживают растущую миниатюризацию ВЧ-компонентов. Мы регулярно выполняем монтаж компонентов с шагом 0,4 мм, сохраняя высокую годность и стандарты надёжности.
Процесс прецизионного монтажа гарантирует, что электрические характеристики, заложенные в проект платы, полностью сохраняются при сборке.
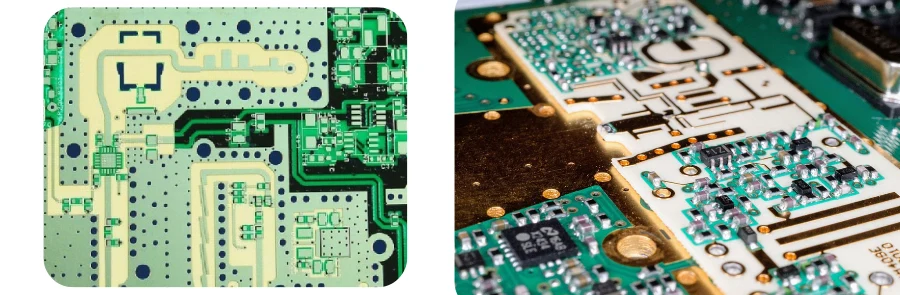
Лучшие практики монтажа ВЧ печатных плат
- Via-in-pad под QFN допускаются при заполнении и планаризации; контролируйте вытягивание припоя с учетом конструкции.
- Длина переходов к экранам и контурам согласования, а также шаг мостиков массы 1–2 мм зависят от топологии и не являются универсальным требованием ВЧ-разводки.
- HILPCB поддерживает импедансы 50/90/100 Ω с производственным допуском ±5% для согласованных проектных тест-купонов.
- Для гибридных стеков Rogers+FR-4 поддерживаем симметрию, баланс меди и контроль CTE по оси Z в зависимости от конструкции.
Полезно: Высокочастотные PCB · HDI с микровиями · SMT-сборка
Успешный монтаж ВЧ-плат требует не только технической точности — необходима стратегия, уравновешивающая экономическую эффективность, скорость и обеспечение качества. Фокус на этих трёх столпах позволяет снизить общие расходы по проекту, ускорить цикл поставки и гарантировать надёжную работу ВЧ-изделий в реальных условиях.
Обеспечение экономической эффективности
- Гибридные слоистые структуры (Mixed-Materials): Применение дорогостоящих СВЧ-ламинатов (Rogers, Taconic) исключительно на критических сигнальных слоях, в то время как слои питания и низкочастотного управления выполняются из экономичного FR-4.
- Оптимизация мультиплицированных панелей: Точный расчет шага раскладки плат и технологических полей минимизирует технологические отходы дорогостоящих диэлектриков.
- Ранняя экспертиза технологичности (DFA): Проверка топологии контактных площадок и трафаретов до запуска в серию исключает появление перемычек припоя и необходимость дорогостоящей ручной доработки.
Сроки и партии
- Прототип: 3–5 дней (при готовом комплекте и данных).
- Мелкосерийное производство: 7–12 дней в зависимости от сложности и тестов.
- MOQ — гибко; поддерживаем быструю переналадку.
Сокращение сроков производства
- Быстрое прототипирование: Автоматические линии поверхностного монтажа с точностью позиционирования ±0.05 мм оперативно собирают опытные образцы, включая компоненты типоразмера 01005.
- Отработанные технологические карты: Стандартизированные термопрофили и оптимизированные траектории монтажных головок сокращают время переналадки линий при сохранении высокого выхода годных.
- Экспресс-производство: Возможность срочной сборки за 3–5 рабочих дней для критически важных этапов НИОКР и скорейшего вывода продукции на рынок.
Всесторонний контроль качества
- Пайка оплавлением в азотной атмосфере: HILPCB предлагает оплавление в азоте для снижения окисления и улучшения смачивания. Термомеханические напряжения зависят от температурного профиля, материалов и геометрии сборки; один лишь азот не обязательно снижает их и не гарантирует качество каждого соединения.
- AOI и рентгеновский контроль: AOI инспектирует видимые элементы и паяные соединения; рентген способен выявить отдельные скрытые соединения и полости. Ни один из методов не гарантирует сборку без дефектов — определите покрытие инспекции и критерии приемки.
- Проверка ВЧ-характеристик: HILPCB предлагает квалифицированные измерения на VNA до 77 ГГц с подходящей оснасткой, заданными плоскостями отсчета и калибровки и согласованными пределами S-параметров. Это заводская возможность испытаний, а не требование проверять каждое изделие на всех частотах и не универсальная квалификация системы.
Документация и стандарты
- IPC‑A‑610 Class 2/3, IPC‑6012; для авто — IATF 16949, PPAP по запросу.
- Полные сборочные чертежи: стек‑ап, материалы, профили, экраны/компаунды, контрольные точки RF‑тестов.
Испытания и валидация
- Электические: S11/S21, групповые задержки, перекрестные помехи; TDR для контроля линий.
- Тепловые: ИК‑профили, тепловизор/термопары на «горячих точках».
- Экологические: вибрация/термоциклы по профилю применения (авто/авиа/медицина).
Контроль качества и методика испытаний ВЧ-плат
- Автоматическая оптическая инспекция (AOI): Проверяет видимое размещение компонентов, ориентацию и различимые признаки паяных соединений; покрытие и доля пропущенных дефектов зависят от геометрии корпуса и программы инспекции.
- Рентгеновская 3D инспекция (AXI): Незаменимый инструмент для выявления дефектов под корпусами QFN и BGA. Для мощных СВЧ-усилителей (PA) качественная пайка теплоотводящей площадки без воздушных каверн критически важна для охлаждения и стабильного заземления.
- Внутрисхемный контроль (ICT): Экспресс-проверка целостности цепей и номиналов пассивных компонентов, позволяющая отсечь грубые дефекты монтажа до подачи высокочастотных сигналов.
- Аппаратные ВЧ-испытания: Измерение ключевых электрических параметров (коэффициент усиления, потери в полосе пропускания, согласование портов) с использованием прецизионных анализаторов и специализированной оснастки.
- Функциональное тестирование узлов: Проверка работы изделия в условиях, максимально приближенных к реальной эксплуатации, для выявления системных интермодуляционных искажений и фазовых шумов.
- Стресс-тестирование на надежность: Термоциклирование и испытания во влажной среде для подтверждения механической прочности паяных соединений и долговременной стабильности характеристик.
Критерии выбора подрядчика по монтажу ВЧ-плат для службы закупок
Размещение заказов на монтаж высокочастотных плат (RF PCBA) требует тщательной оценки реальных производственных возможностей поставщика. Отличия специализированного ВЧ-производства от типового сборочного цеха проявляются в ключевых аспектах:
- Работа со специальными материалами: Завод, выполняющий монтаж СВЧ печатных плат, обязан иметь технологические профили пайки для ламинатов на основе PTFE и ВЧ-ламинатов с низким Tg, а не использовать стандартные термопрофили для FR-4.
- Точность монтажа и рентген-контроль: Для поверхностного монтажа ВЧ-плат с компонентами 0402/01005 и микросхемами в корпусах QFN требуйте документированные данные по точности установки (класс ±0.05 мм), отчеты 3D SPI и рентгеновские снимки под защитными экранами.
- Наличие контрольно-измерительного ВЧ-парка: При заказе комплексного монтажа плат под ключ (Turnkey) функциональный контроль должен включать выборочные замеры возвратных и вносимых потерь на VNA, а не только проверку цепей по постоянному току.
- Прослеживаемость волнового сопротивления: Запрашивайте, где применимо, производственные купоны с контролируемым импедансом и связывайте партию плат с записями монтажного процесса и ВЧ-измерений.
Самым надежным способом аудита поставщика является запрос акта первого изделия (FAI) по недавно выполненному заказу на монтаж ВЧ печатных плат: фактические данные о точности совмещения, термопрофили пайки и графики S-параметров скажут о квалификации завода больше любой презентации.
Оптимизация монтажа ВЧ-плат для серийного выпуска
При масштабировании сборки от опытных образцов к крупной серии необходимо соблюдать баланс между электрическими параметрами и себестоимостью. Мы обеспечиваем оптимальное соотношение цены и качества:
- Стандартизированные процессы: Единые технологические регламенты гарантируют одинаково высокие параметры плат вне зависимости от объема партии.
- Предотвращение дефектов на ранних стадиях: Системное устранение типичных дефектов СВЧ-монтажа повышает выход годных с первого предъявления (First Pass Yield) и минимизирует затраты на доработку.
- Высокоточное оборудование: Сборочные линии откалиброваны для работы с прецизионными радиокомпонентами и нестандартными коаксиальными разъемами.
- Надежная логистика радиокомпонентов: Прямые связи с ведущими поставщиками СВЧ-электроники гарантируют стабильность снабжения и сокращают сроки ожидания дефицитных позиций.
- Прозрачное ценообразование: Детальная калькуляция каждого производственного этапа позволяет оптимизировать затраты заказчика при гарантированном качестве.
Связанные услуги
- Инженерные ревью DFA/DFM/DFT для RF‑узлов.
- Настройка фильтров/согласующих цепей по месту (варианты BOM).
- Полный цикл PCBA с программированием, калибровкой и приёмочными тестами.
Почему стоит доверить монтаж ВЧ-плат HILPCB
Глубокий практический опыт HILPCB в сфере производства радиочастотных и микроволновых плат позволяет реализовать ваши проекты с бескомпромиссной точностью. Наша инженерная команда поможет минимизировать риски и вывести продукт на рынок в сжатые сроки.
Если вам требуется надежный партнер для монтажа высокочастотных модулей, обратитесь к нашим инженерам для детальной консультации и расчета стоимости!
Часто задаваемые вопросы (FAQ)
Чем монтаж ВЧ-плат отличается от стандартного поверхностного монтажа (SMT)?
ВЧ-монтаж требует контроля позиционирования с учётом конкретного корпуса, подходящих условий оплавления и электрической проверки критичных ВЧ-трактов. Его квалификацию следует выполнять по реальным производственным данным, а не по универсальной цифре ±0,05 мм.
Почему термопрофиль пайки критически важен для высокочастотных диэлектриков?
Разные ВЧ-ламинаты имеют разные пределы по поглощению влаги, тепловому расширению и оплавлению. Согласовывайте термопрофиль с конкретным материалом и номиналами компонентов, а не исходите из того, что любой PTFE-ламинат выносит меньше тепла, чем FR-4.
Какие документы следует запросить для подтверждения квалификации ВЧ-монтажника?
Запросите данные по точности установки на ВЧ-корпусах, рентген-снимки соединений под экранами и под QFN, протоколы измерений на импедансных купонах или TDR по партиям, а также примеры отчётов ВЧ-испытаний (возвратные и вносимые потери) из серии. Эти четыре пункта отделяют настоящий ВЧ-цех от типовой SMT-линии.
Способно ли одно предприятие одинаково успешно собирать прототипы и серийные партии ВЧ-плат?
Да, если предприятие поддерживает контролируемые термопрофили, прослеживаемость компонентов и возможности ВЧ-испытаний. В серии необходимо зафиксировать и повторять окно процесса, проверенное на прототипе, сохраняя документированные маршрутные карты и записи по партиям.
Полезные материалы по теме: Контроль импеданса в ВЧ-платах | Выбор материалов для ВЧ печатных плат | Методы тестирования и испытаний ВЧ-плат