
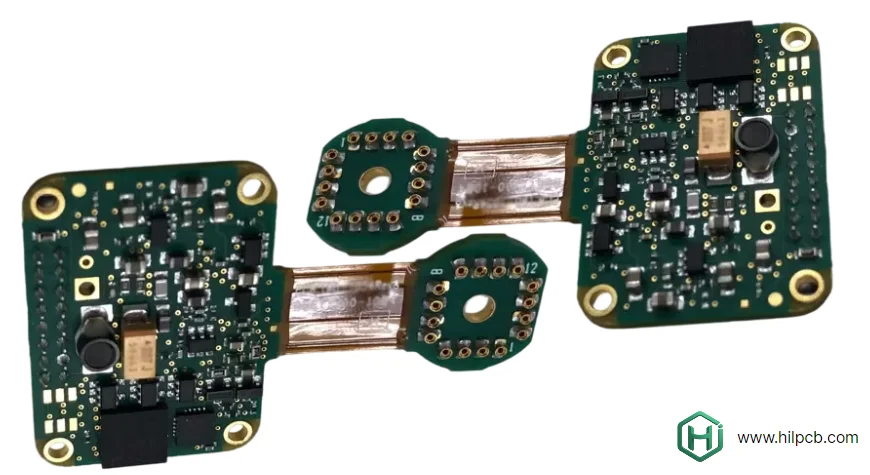
Сборка жестко-гибких плат объединяет гибкие соединения с областями, которые должны оставаться стабильными при печати, установке, пайке и тестировании. Восемь приведенных ниже проблем образуют диагностическую основу; первопричины и пределы процесса зависят от утвержденного стека, компонентов, поддержки и предполагаемых условий изгиба. Фиксируйте отказы относительно этих вводных до изменения процесса.
Проблема 1: коробление платы при оплавлении
Проблема
К возможным проблемам, связанным с короблением при оплавлении, относятся:
- Гибкие участки расширяются иначе, чем жесткие
- Вызывает эффект «надгробия» (tombstoning) или короткие замыкания компонентов
- Сбои автоматической оптической инспекции (AOI)
- Переделка или брак увеличивают затраты и могут потребовать повторных приемочных проверок
Диагностические данные: сравните форму платы с поддержкой и без нее на протяжении фактического термоцикла, смещение компонентов, дефекты пайки и изображения инспекции. Отбраковка AOI может отражать реальный дефект или нестабильную геометрию обзора; выясните причину, прежде чем считать все отбраковки повреждением от коробления.
Первопричины
- Несовпадение теплового расширения (полиимид и FR4)
- Недостаточная фиксация при оплавлении
- Неподходящий профиль оплавления для смешанной конструкции
- Конструкция платы с несбалансированным распределением меди
Полное решение
1. Профилактика на уровне конструкции:
- Проверьте баланс меди в фактическом жестком/гибком стеке; сохраните требуемую податливость гибкой части и обратные пути сигнала
- По возможности используйте симметричные стеки
- Добавьте усилители (стифферы) в критических зонах
- Определяйте зоны запрета компонентов и стифферов от фактической геометрии перехода и огибающей изгиба; универсального правила 3 мм не существует
2. Требования к оснастке: Если сборка не может оставаться стабильной сама по себе, используйте носитель, как при сборке гибких печатных плат. Проверьте:
- Поддерживайте и жесткие, и гибкие участки
- Предотвращайте коробление, не ограничивая тепловое расширение
- Подходящая лента или податливые подкладки с квалифицированным поведением по температуре, чистоте, ESD и остаткам
- Термостабильные материалы оснастки (керамика или термостойкие полимеры)
3. Оптимизация профиля оплавления: Проверяйте кандидатный профиль на фактической конструкции и носителе:
- Держите нагрев, выдержку и охлаждение в пределах допусков паяльной пасты, компонентов, ламината и клеев
- Достигайте окна смачивания паяных соединений, соблюдая пределы корпусов и платы
- Не продлевайте время выше ликвидуса просто ради снятия напряжений; дополнительное воздействие может повредить материалы или соединения
- Измеряйте репрезентативные температуры соединений, корпусов и платы, а не полагайтесь на установки печи
При SMT-сборке согласуйте метод профилирования, схему поддержки, пределы и приемочные свидетельства для утвержденной сборки. Профилирование может выявить риск процесса; оно не гарантирует отсутствие коробления.
Проблема 2: размещение компонентов на гибких участках
Проблема
Компоненты, подверженные деформации изгиба, могут дать:
- Трещины паяных соединений от напряжения изгиба
- Разрушения от напряжения в корпусе компонента
- Отслоения под механической нагрузкой
- Периодические или постоянные отказы при фактическом изгибе и эксплуатационном воздействии
Размещайте припаянные компоненты вне предполагаемой зоны активного изгиба. Риск зависит от локальной деформации, корпуса, крепления и циклирования; универсальный множитель интенсивности отказов здесь не установлен.
Где можно размещать компоненты
Допустимые места:
- ✓ Жесткие области, удовлетворяющие зонам запрета по корпусу, теплу, зазорам и переходам
- ✓ Локально усиленные области компонентов, удерживаемые вне активного изгиба
- ✓ Неизгибаемые гибкие области, где поддержка и локальная деформация квалифицированы
Запрещенные места:
- ✗ Неподдержанные области компонентов в пределах предполагаемого активного изгиба
- ✗ Места, где сформированный или движущийся гибкий участок нагружает паяные соединения или корпуса компонентов
- ✗ Компоненты, перекрывающие переход от жесткой части к гибкой
Решения и передовые практики
Рекомендации по перепроектированию:
- Переместите компоненты на жесткие участки (идеальное решение)
- Добавьте квалифицированные локальные стифферы, чтобы область монтажа оставалась вне активного изгиба
- Используйте гибкие клеи для крепления (специальные применения)
- Выбирайте корпуса, совместимые с геометрией площадок, деформацией, поддержкой и контролем
Когда компоненты должны стоять на гибкой основе:
- Сохраняйте область монтажа механически стабильной и определяйте допустимый изгиб вне ее
- Выбирайте корпуса, площадки и поддержку исходя из локальной деформации и требований сборки, а не из универсального предела размера или массы
- Компонент поверхностного монтажа не находится на нейтральной оси гибкого стека; снижайте деформацию за счет размещения и поддержки
- Квалифицируйте любой клей или андерфилл по тепловому расширению, отверждению, чистоте и ремонтопригодности
- Определяйте монтажные изгибы отдельно от повторного движения, с фактическими требованиями по радиусу, направлению и циклам
Ориентация и шаг компонентов:
- Проверяйте ориентацию относительно фактической деформации платы и нагрузок крепления; поворот корпуса не делает активный изгиб безопасным
- Избегайте компонентов, перекрывающих границу жестко-гибкой части
- Задавайте расстояния от площадок, доступа для монтажа, изоляции и квалифицированной усиленной зоны
Включите размещение компонентов, огибающие изгиба и поддержку в DFM-анализ сборки, чтобы выявить и снизить риски до начала производства.

Проблема 3: повреждения при манипуляции
Проблема
Жестко-гибкие печатные платы, поврежденные при манипуляциях на сборке:
- Концентрации напряжений на переходах вызывают растрескивание
- Чрезмерный изгиб повреждает цепи
- Грубое обращение рвет гибкие участки
- Скрытые повреждения, которые могут ускользнуть от первичного визуального контроля
Влияние на затраты: фиксируйте фактический брак, переделки, дополнительный контроль и влияние на график по ревизии платы и операции манипуляции.
Механизмы повреждения
Напряжения в зоне перехода:
- Неправильное обращение создает острые изгибы на границе жесткой и гибкой части
- Вызывает невидимые при визуальном контроле трещины меди
- Отказы проявляются при электрических испытаниях или в эксплуатации
Разрывы гибких участков:
- Зацепление за оснастку или оборудование
- Рывки при загрузке/выгрузке плат
- Недостаточная поддержка при ручных операциях
Загрязнение:
- Остатки от манипуляций могут вносить ионное или иное загрязнение
- Остатки флюса на гибких участках сложнее очищать
- Входящее загрязнение или дефекты сцепления под защитным покрытием, требующие отдельного анализа производства, независимо от сборочных остатков
Процедуры манипуляции
Обязательные протоколы:
- Защита от ESD: соблюдайте план контроля для электростатически чувствительных элементов сборки
- Чистое обращение: используйте подходящие перчатки или инструменты согласно плану чистоты и ESD; не загрязняйте контакты и паяемые поверхности
- Техника поддержки: поддерживайте плату целиком при манипуляциях
- Предотвращение изгибов: не сгибайте круче заданного минимального радиуса; соблюдайте определенные направление и последовательность изгиба
- Захват только за края: держите за жесткие участки, а не за гибкие области
Специализированная оснастка:
- Изготовленные на заказ паллеты под конкретную геометрию платы
- Мягкие подкладки под гибкими участками
- Положительные фиксирующие элементы, предотвращающие смещение
- Быстросъемные механизмы, исключающие растягивающие нагрузки
Требования к обучению:
- Сборочный персонал нуждается в специальном обучении по жестко-гибким платам
- Наглядные примеры правильного/неправильного обращения
- Практика на бракованных платах до запуска производства
- Повторное обучение на основе изменений процесса, выявленных ошибок и плана качества
Отслеживайте повреждения по операциям манипуляции и сравнивайте результаты после контролируемого изменения. Перечисленные процедуры не устанавливают заводского или отраслевого эталона уровня повреждений.
Проблема 4: сложности нанесения паяльной пасты
Проблема
Трудности трафаретной печати на жестко-гибких платах:
- Перепады высоты между жесткими и гибкими участками
- Недостаточный объем пасты на гибких участках
- Избыточная паста на жестких участках
- Колебания качества печати вызывают дефекты сборки
Типичные проблемы:
- Перемычки припоя (избыток пасты)
- Недостаток припоя или обрывы из-за нехватки пасты; плохое смачивание или холодная пайка также требуют теплового/материального исследования
- Эффект «надгробия» (неравномерное распределение пасты)
Решение со ступенчатым трафаретом
Первая проверка: обеспечьте стабильную поддержку платы, контакт трафарета с площадками, отделение пасты от апертур и осажденный объем. Возможное решение: ступенчатый трафарет может обеспечить разные требования к осаждению, когда единая толщина их не удовлетворяет; он не обязателен для каждой жестко-гибкой сборки.
Конструкция ступенчатого трафарета:
- Выбирайте толщину и апертуры от площадок корпусов, требуемых осаждений и отделения пасты
- Корректируйте прогиб гибкой части поддержкой, а не автоматическим добавлением объема припоя
- Обеспечьте подходящий зазор от ступени до апертуры и проверьте контакт трафарета в каждой зоне
- Подтвердите фактический осажденный объем и повторяемость; универсальной пары толщин для жесткой/гибкой части нет
Вопрос стоимости: оцените стоимость трафарета, поддерживающей оснастки и разработки процесса для фактической сборки. Сравнивайте варианты по возможностям печати и данным о дефектах, а не по универсальной наценке.
Альтернативные подходы
Селективное дозирование пасты:
- Рассмотрите контролируемое дозирование там, где доступ трафарета не подходит
- Задайте объем, место и контроль осаждения
- Квалифицируйте повторяемость для фактического корпуса и объема; ручное нанесение не приемлемо автоматически
Настройка принтера:
- Устанавливайте давление, скорость и отрыв по поведению пасты, трафарета и поддержки
- Уточните, какие регулировки поддерживает реальный принтер
- Не исходите из независимого контроля давления над жесткими и гибкими зонами
Поддерживающая оснастка:
- Поддержка с обратной стороны под гибкими участками при печати
- При правильной поддержке ограничивает прогиб во время прохода ракеля
- Проверьте доступ и контакт поддержки относительно компонентов и запечатанных областей
Верификация процесса
Критические проверки:
- Инспекция паяльной пасты (SPI) после печати
- Измерения объема на гибких и жестких участках
- Выбирайте образцы повторяемости по релевантным вариациям платы, пасты и наладки
- Используйте калиброванную инспекцию пасты; одно лишь 2D-покрытие не подтверждает осажденный объем
При сквозной сборке включите в производственную передачу утвержденный рисунок площадок, требования к пасте/трафарету, поддержку и план контроля.
Проблема 5: сложности термопрофилирования
Проблема
Возможные проблемы термопрофиля включают:
- Жесткие и гибкие области могут нагреваться по-разному из-за меди, компонентов, поддержки и воздушного потока
- Температурные градиенты создают напряжения
- Повреждение компонентов от перегрева гибких зон
- Холодные пайки в толстых жестких участках
Стратегия профилирования
Многозонное измерение:
- Контролируйте температуру в жестком участке (самая толстая зона)
- Контролируйте температуру в гибком участке (самая тонкая зона)
- Контролируйте критические компоненты (в обоих местах)
- Корректируйте профиль, чтобы все оставалось в допустимом окне
Пределы профиля, которые нужно установить:
- Предварительный нагрев и выдержка от фактической химии пасты и распределения тепла
- Скорость нарастания, допустимая для компонентов, основы и клеев
- Время выше ликвидуса выбранного сплава в рамках валидированного окна пайки
- Пиковая температура соединения, достаточная для пайки, при сохранении корпусов и материалов платы в пределах
- Скорость охлаждения, согласованная с требованиями компонентов и материалов
Конфигурация печи:
- По возможности отключайте агрессивные зоны
- Сбалансируйте верхний и нижний нагрев
- Рассмотрите азот там, где оценка пасты/процесса оправдывает сниженное окисление; он не устраняет механическое термическое напряжение
Валидационные испытания
Верификация процесса:
- Термопары на репрезентативных горячих/холодных соединениях, корпусах и зонах платы с фактической поддержкой; крепление не должно существенно изменять измеряемый процесс
- Несколько прогонов для проверки повторяемости
- Анализ сечений образцовых соединений
- Механические испытания только с определенным методом и приемочным пределом; разрушающие испытания требуют репрезентативных образцов
Проблема 6: сложности контроля
Проблема
Покрытие контроля может ограничиваться следующим:
- Гибкие участки могут отгибаться (скрывая дефекты)
- Зоны перехода трудно контролировать оптически
- Для полного контроля требуется ручная манипуляция
- Системы AOI сбиваются движением гибких участков
Решения для контроля
Требования визуального контроля:
- Организуйте доступ к обеим сторонам в пределах допустимой последовательности и радиуса изгиба; не разворачивайте сформированную сборку повторно только ради контроля
- Увеличение и освещение, достаточные для выбранных критериев качества и размеров элементов
- Проверка зоны перехода (трещины, расслоение)
- Проверка ориентации и наличия компонентов
Программирование AOI:
- Индивидуальные программы под геометрию жестко-гибких плат
- Обучите систему ожидаемым положениям гибких участков
- Точки ручной проверки на переходах
- Различайте вариации оснастки/положения и фактическое качество исполнения; не расширяйте пределы приемки дефектов лишь для подавления ложных срабатываний
Рентгеновский контроль:
- Выбирайте проекции и разрешение под скрытые элементы пайки и типы дефектов
- Проверяйте, не заслоняют ли стифферы или перекрывающиеся структуры нужный вид
- Оценивайте проецированную площадь пор отдельно от объема и целостности соединения
- Не полагайте, что рентген выявляет каждую трещину переходного отверстия, несмоченную границу или дефект перехода; могут потребоваться сечения или другие методы
Электрическое тестирование:
- Определяйте покрытие электрических испытаний и контроль или выборку сборки по классу изделия, риску и согласованному плану качества
- «Летающие» зонды для прототипов
- Индивидуальная игольчатая оснастка (bed-of-nails) для производства
- Испытание диэлектрической прочности только там, где фактические требования к изоляции задают напряжение, длительность, подключения и приемку; одной маркировки «медицинский» недостаточно
Проблема 7: ограничения ремонта
Проблема
Ремонт сборки жестко-гибких плат сложнее, чем стандартных плат:
- Приложение тепла рискует повредить гибкие участки
- Трудный доступ к компонентам возле переходов
- Поддержка платы при ремонте затруднена
- Многократные циклы ремонта вызывают нарастающие повреждения
Оценивайте ремонтопригодность по дефекту, состоянию материалов, предыстории термических воздействий/изгибов, доступу и утвержденному методу ремонта. Универсальное сравнение показателей успеха здесь не установлено.
Передовые практики ремонта
Акцент на профилактику:
- Лучше сделать правильно с первого раза
- Заранее инвестируйте в оптимизацию процесса
- Тщательный DFM-анализ до сборки
- Валидация прототипа до производства
Когда ремонт необходим:
- Оценка: определите, осуществим ли ремонт
- Оснастка: правильная поддержка, предотвращающая повреждения
- Контроль температуры: измерьте профиль ремонта, достигающий требуемого состояния соединения и защищающий соседние компоненты, гибкую часть и клеи; универсально более низкая температура может оставить припой нерасплавленным
- Ограничения времени: минимизируйте длительность теплового воздействия
- Контроль: тщательная проверка после ремонта
Ограничения ремонта:
- Задавайте допустимые термоциклы от пределов компонентов/материалов, зафиксированной истории и квалифицированных критериев ремонта
- Рассматривайте повреждение перехода как предмет инженерного решения; не устраняйте его неквалифицированным локальным нагревом или изгибом
- Документируйте весь ремонт (прослеживаемость)
- После ремонта требуются дополнительные испытания
Когда лучше забраковать
Рассмотрите брак вместо ремонта при:
- Повреждении зон перехода
- Множественных дефектах, требующих объемного ремонта
- Критическом/высоконадежном применении
- Превышении стоимости ремонта над стоимостью замены
Проблема 8: ограничения тестового доступа
Проблема
Доступ к контрольным точкам на жестко-гибких платах затруднен:
- Гибкие участки могут отгибаться над контрольными точками
- Зоны перехода ограничивают доступ тестовых зондов
- Поддержка платы при тестировании затруднена
- Универсальная тестовая оснастка может не обеспечить нужную поддержку и доступ
Решения для тестирования
Конструктивные соображения:
- По возможности размещайте контрольные точки на жестких участках
- Избегайте контрольных точек на гибких участках и переходах
- При необходимости рассмотрите тестовые площадки с обеих сторон
- Проектируйте с учетом доступности оснастки
Конструкция оснастки:
- Индивидуальная оснастка, точно соответствующая геометрии платы
- Поддерживайте гибкие участки, не ограничивая доступ
- Позиционирование, ход и поддержка зондов согласованы с фактической геометрией площадок и допустимой деформацией платы
- Возможность быстрой переналадки для разных вариантов
Альтернативные методы тестирования:
- «Летающие» зонды (медленнее, но гибче)
- Граничное сканирование (если компоненты поддерживают)
- Функциональное тестирование относительно заданных состояний, нагрузок и покрытия неисправностей; его прохождение не подтверждает всех возможных вариантов поведения сборки
- Комбинированные методы для лучшего покрытия
При сквозной сборке согласуйте тестовый доступ, оснастку, контроль ревизий, покрытие и записи. Одно лишь название оснастки или теста не обеспечивает полное покрытие неисправностей.
Предотвращение проблем до их возникновения
Процесс анализа конструкции
Передавайте конструкции на DFM-анализ, ориентированный на сборку:
- Проверка размещения компонентов
- Осуществимость термопрофилирования
- Доступность контрольных точек
- Соображения по манипуляции
- Требования к оснастке
Валидация прототипа
Рекомендуемый подход:
- Выбирайте количество прототипов, покрывающее вариации наладки, профилирование, функциональные проверки и любой разрушающий анализ
- Валидируйте весь сборочный процесс
- Выявляйте проблемы на ранней стадии
- Оптимизируйте до производства
- Документируйте извлеченные уроки
Свидетельства, которые следует сохранить:
- Тип и место дефектов относительно ревизий стека, поддержки, пасты и профиля
- Результаты до и после контролируемых изменений процесса
- Оставшиеся пределы покрытия, решения и утвержденные производственные настройки
Выбор сборочного партнера
Критические возможности:
- Опыт работы с жестко-гибкими платами (не только со стандартными PCB)
- Возможность изготовления индивидуальной оснастки
- Поддержка разработки процессов
- Документация качества
- Оперативная инженерная поддержка
Часто задаваемые вопросы
Может ли обычный сборщик PCB работать с жестко-гибкими платами?
Оцените опыт конкретной площадки по конструкции, поддерживающей оснастке, термопрофилированию, манипуляциям и тестовому доступу. Релевантные свидетельства по первому изделию полезнее ярлыка «стандартный» или «специалист»; ни один ярлык не устанавливает показатель успеха.
Какую наценку за сборку следует ожидать?
Запросите расценки под конкретную сборку с разделением повторяющихся затрат на сборку, оснастку, трафарет, разработку процесса, контроль и тестирование. Формат панели, состав корпусов, манипуляции и количество влияют на результат. Универсальная наценка 25–50 % и автоматическая экономия на ремонте не установлены.
Должен ли один поставщик вести изготовление и сборку?
Интегрированный объем может упростить коммуникацию, хотя отдельные квалифицированные поставщики тоже могут работать. В любом случае определите ответственность за изменения стека, состояние материалов, геометрию панели/поддержки, рисунки площадок и решения по несоответствиям. Подтвердите фактические площадки изготовления и сборки и их утвержденные записи передачи.
Какой объем оправдывает индивидуальную оснастку?
Используйте оснастку всякий раз, когда фактическому процессу печати, установки, пайки или зондирования нужна контролируемая поддержка — включая прототип при необходимости. Сравнивайте стоимость и срок изготовления оснастки с измеренной способностью процесса и риском повреждений; универсального порога по количеству нет.
Как отличить проблему конструкции от проблемы процесса?
Сравните утвержденную геометрию и требования к материалам с измеренной формой платы, осаждениями пасты, температурами, установкой и дефектами. По возможности меняйте по одному контролируемому параметру за раз, сохраняйте записи по ревизиям/партиям и привлекайте и изготовителя, и сборщика. DFM может выявить риски, но не доказывает причину каждого отказа до производства.
Для запроса в HILPCB предоставьте стек жестко-гибкой платы, определение изгиба, сборочные чертежи, спецификацию, историю процесса и данные о дефектах. Согласуйте объем анализа и график ответа поставляющей площадки. Руководство Altium по сборке жестко-гибких плат рассматривает зоны запрета переходов, фиксацию и распределение тепла с учетом конструкции; это вводные для анализа, а не универсальные пределы геометрии или профиля.