
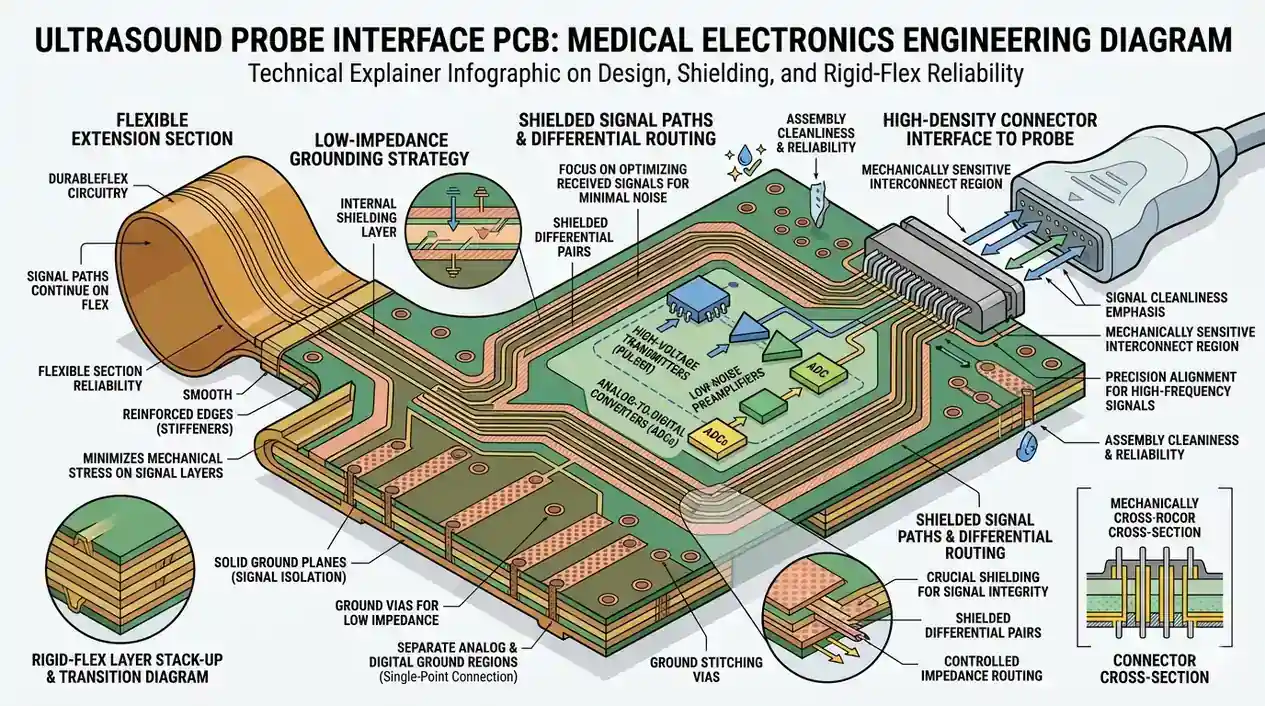
Сложность платы интерфейса ультразвукового датчика заключается не только в том, насколько тихо работает analog front end. Такая плата обычно размещается в очень ограниченной механической конструкции. Она должна защищать слабые принимаемые сигналы и одновременно выдерживать плотные interconnects, движение кабеля или flex, установку shielding и остатки после cleaning. Если хотя бы один из этих факторов выходит из-под контроля, это отражается и на качестве изображения, и на долгосрочной надежности.
С точки зрения PCB fabrication и assembly реальная цель состоит не просто в том, чтобы один sample однажды включился. Цель в том, чтобы одинаковое low-noise behavior стабильно воспроизводилось на стадии prototyping, pilot build и controlled production.
Low-noise behavior начинается с физического partitioning
Самые частые проблемы на ultrasound interface board обычно связаны не с одной явной ошибкой. Чаще это накопленный эффект связи между чувствительными analog channels, digital control, power conversion и connector regions. Поэтому физический partitioning должен быть выстроен еще до начала детальной трассировки.
Обычно в первую очередь важны следующие приоритеты:
- держать receive chain, AFE и связанные reference networks компактно вместе
- располагать switch-mode power и быстрые digital outputs вдали от low-level analog regions
- обеспечивать понятные return paths, чтобы analog areas не делили шумные токи возврата
- не допускать лишней связи в connector breakout и cable-transition zones
Многие noise problems возникают именно на границах между областями. Чистый schematic еще не означает, что board-level partition безопасен в реальном устройстве.
Grounding и shielding нужно рассматривать как единую систему
Medical ultrasound interface boards часто размещают чувствительные analog channels, clocks, data links и power management в очень тесном пространстве. Это означает, что grounding нельзя строить на простых правилах вроде "always split ground" или "never split ground". Реальный вопрос в том, как течет return current и сохраняет ли структура свои свойства после assembly.
Обычно критичнее всего следующее:
- есть ли под чувствительными каналами стабильный низкоимпедансный reference plane
- разделены ли noisy и quiet regions контролируемо, а не путем разрыва критичных return paths
- остается ли стабильным grounding shield can после пайки и механического напряжения при сборке
- были ли enclosure, cable и PCB grounding оценены как одна система
Если плата начинает работать корректно только после временной медной ленты или изменения проводки в лаборатории, дизайн еще нельзя считать полноценно инженерным.
Rigid-flex структуры создают дополнительное окно риска по надежности
Многие конструкции ультразвуковых датчиков используют flex или rigid-flex, чтобы вписаться в ограниченное пространство. В этот момент PCB перестает быть только электрическим interconnect и становится частью механической конструкции. Области изгиба, stiffeners, окна coverlay и rigid-flex transition zones напрямую влияют на ресурс.
Перед переходом к производству команда обычно должна подтвердить:
- соответствует ли bend radius и copper structure реальным условиям эксплуатации
- отсутствуют ли traces, vias и pads в зонах высокого механического напряжения
- обеспечивает ли stiffener design надежность connector'ов и solder joints
- выдерживает ли rigid-flex transition repeated assembly и handling stress
Именно поэтому prototype, который просто "работает", еще не доказывает зрелость проекта. Он может пройти bench test, а затем показать flex-related failure после cleaning, нагрузки кабелем или многократных подключений.
Качество assembly напрямую влияет на качество сигнала
Ultrasound interface boards часто обсуждают как analog design, но качество assembly настолько же важно для итоговой производительности. Fine-pitch components, shield frames, board-to-cable connections и фиксация flex-зон меняют реальное состояние готовой платы.
Во время assembly особенно важны обычно следующие моменты:
- coplanarity и качество пайки корпусов AFE, ADC и connector'ов
- качество смачивания и voiding на pad'ах, связанных с теплоотводом или grounding
- остается ли зона высокоомных входов действительно чистой после washing
- не добавляют ли fixtures и handling лишний stress на flex zones или shield contacts
Contamination residue и механический stress — очень частые источники intermittent noise в таких изделиях. Если проект проверяет только базовый power-up, эти проблемы легко пропустить.
Валидация должна покрывать и электрические, и механические риски
Для medical electronics валидация не может ограничиваться тем, выдает ли один sample нормальное изображение. Более важный вопрос — сохраняет ли плата low-noise behavior после реальных процессов fabrication, cleaning, assembly и environmental stress.
Более полезный validation plan обычно включает:
- electrical checks, коррелирующие с analog noise и согласованностью каналов
- inspection criteria для shielding, solder residue и фиксации connector'ов
- bend, vibration или handling tests для flex regions
- корреляцию между humidity или temperature exposure и noise drift либо contact stability
Только так design team и factory смогут быстрее понять, откуда пришла проблема: из circuit design, PCB build или assembly process.
Готовность к серийному выпуску зависит от traceability и repeatability
Medical products обычно требуют большей process discipline, чем обычная consumer electronics. Material lot, cleaning chemistry, процесс пайки shielding и даже давление fixtures могут повлиять на финальную плату. Если эти переменные не записываются и не контролируются, дальнейший troubleshooting становится медленным, а certification risk растет.
Именно поэтому ultrasound probe interface boards лучше поддерживаются за счет:
- контролируемых process records как со стороны fabrication, так и со стороны assembly
- четких acceptance windows для noise-sensitive characteristics
- единого inspection method от pilot build до early production
- раннего согласования параметров, которые реально определяют release decision
Это не лишняя бюрократия процесса, а основа для перевода low-noise medical board от engineering sample к стабильному производству.
FAQ
Почему плата интерфейса ультразвукового датчика может работать в прототипе, но давать шум в производстве?
Потому что производство усиливает влияние таких переменных, как чистота assembly, качество контакта shielding, напряжение в rigid-flex, фиксация connector'ов и разброс по material lot. Все это напрямую влияет на low-noise behavior.
Low-noise design — это в основном про analog schematic?
Нет. Schematic — только стартовая точка. Реальный noise floor зависит также от физического partitioning, непрерывности grounding, структуры shielding, контроля residue при assembly и механических ограничений.
Почему rigid-flex влияет на надежность?
Потому что такая структура несет не только электрическое соединение, но и механическое напряжение. Если bend radius, stiffener design или layout transition zone неверны, отказы часто проявляются позже при многократной сборке и handling.
Почему для medical boards так важны traceability и process records?
Потому что многие риски не видны в одном функциональном тесте. Cleaning, soldering, вариации материала и давление fixtures могут проявиться только позже на стадии validation или certification.
Что стоит зафиксировать до начала производства?
Нужно заранее зафиксировать partitioning чувствительной analog area, grounding и shielding strategy, ограничения rigid-flex, требования к cleanliness при assembly и validation criteria. Чем позже меняются эти вещи, тем медленнее идет troubleshooting.
Заключение
Проектирование PCB интерфейса ультразвукового датчика — это не только задача low-noise analog design. Это еще и задача manufacturing engineering, на которую одновременно влияют grounding, shielding, rigid-flex структура, чистота assembly и medical validation.
Зрелый проект включает fabrication, assembly и validation в design process с самого начала. Только когда эти части рано начинают работать вместе, появляется реальный шанс сохранить и качество изображения, и надежность на этапах pilot build и серийного производства.