
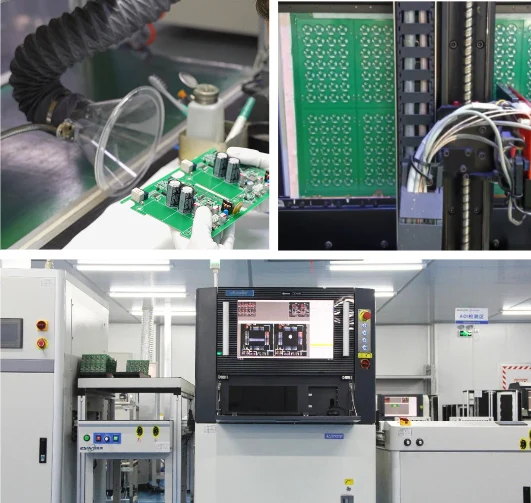
Используйте IPC-A-610 для оценки заданной визуальной приемлемости сборки и J-STD-001 для определения применимых требований к материалам для пайки, процессу и конечному изделию. В заказе на поставку следует указать редакцию документа, класс изделия, соответствующие дополнения и требования чертежа, а затем определить необходимые для выпуска подтверждения контроля и испытаний.
Обзор стандартов IPC для производства PCB и PCBA
Документы IPC охватывают разные этапы изготовления печатной платы: проектирование (серия IPC-2221), квалификация незапаянной платы (IPC-6012 для жестких плат), требования к пайке (J-STD-001) и визуальная приемка собранных плат (IPC-A-610). Указывайте соответствующий документ и редакцию в заказе на поставку.
| Стандарт IPC | Область применения | Где применяется при изготовлении PCB |
|---|---|---|
| IPC-A-610 | Приемлемость электронных сборок | Критерии финального контроля (класс 1/2/3) |
| J-STD-001 | Требования к паяным электрическим и электронным сборкам | Материалы, процессы пайки и применимые требования к конечному изделию |
| IPC-2221 | Общий стандарт проектирования PCB | Общие требования к проектированию, применяемые с соответствующим специальным стандартом |
| IPC-2222 | Проектирование жестких органических PCB (специальный) | Компоновка платы, правила для отверстий и проводников |
| IPC-6011 / IPC-6012 | Общая рамка характеристик / квалификация и характеристики жестких PCB | Приемка производства, планы микрошлифов и испытаний |
| IPC-6018 | Квалификация и характеристики СВЧ и высокочастотных печатных плат | Приемка ВЧ-плат для конкретных применений |
| IPC-A-600 | Приемлемость незапаянных PCB | Визуальная приемка незаполненной платы |
| IPC-4552 / 4553 / 4554 / 4556 | ENIG / иммерсионное серебро / иммерсионное олово / ENEPIG | Спецификации покрытий; подтвердите действующую редакцию |
| IPC-9252 | Требования и методы электрических испытаний незапаянных плат | Целостность/изоляция; контроль импеданса и покрытие требуют отдельных спецификаций заказчика |
| IPC-4103 | Базовые материалы для высокоскоростных/высокочастотных применений | Указывайте фактический ламинат и конструкцию; IPC-4101 — отдельная спецификация базовых материалов для жестких/многослойных плат |
Стандарты IPC применяются на международном уровне. Франкоязычные заказчики могут использовать в запросах выражение «norme IPC»; используйте фактический идентификатор документа и редакцию, чтобы критерии приемки были однозначными.
Используйте таблицу выше, когда:
- Покупатель запрашивает класс приемлемости сборки; IPC-A-610 дает критерии приемки сборки, а приемку незапаянной платы регулирует соответствующий производственный документ (например, IPC-6012).
- При анализе проекта нужны требования к проводникам, зазорам или расстояниям: объедините применимые проектные документы с выпущенным стекапом, электрическими условиями и технологическими пределами производителя.
- ВЧ-программе нужны требования к характеристикам печатной платы: оцените применимость IPC-6018 вместе с выбранным материалом PCB Rogers или PCB на тефлоне/PTFE. Квалификация радио/системы — отдельная область.
- Инженер по качеству запрашивает подтверждения по микрошлифам или размерам: совместно определите соответствующий документ по характеристикам, элементы чертежа, план образцов/купонов и условия приемки.
Связанные стандарты на этом сайте для следующего шага:
- IPC-A-610 класс 1, класс 2 и класс 3, подробные критерии приемлемости по классам.
- Производство PCB по IPC класс 3, высоконадежный процесс изготовления класса 3.
- Стандарт проектирования PCB IPC-2221, общие требования к проектированию и их применение.
- Обзор обеспечения качества HILPCB, услуги контроля, испытаний и управления качеством производства.
Если в запросе указано только «класс IPC X», уточните применимую спецификацию характеристик производства (например, IPC-6012 или IPC-6018), критерии сборки и требования к ламинату (например, IPC-4101/4103). Задокументируйте указанную редакцию и поправки заказчика.
Обзор структуры стандартов IPC
IPC-A-610: приемлемость электронных сборок
- Назначение: Критерии визуальной приемки электронных сборок
- Область: Стандарты контроля после сборки
- Фокус: Что считается приемлемой и дефектной сборкой
- Применение: Процессы контроля качества и инспекции
J-STD-001: требования к пайке
- Назначение: Требования к паяным электрическим и электронным сборкам
- Область: От подготовки к сборке до завершения пайки
- Фокус: Материалы, управление процессом и применимые приемлемые состояния конечного изделия
- Применение: Управление производственным процессом
Подробный анализ IPC-A-610
Система классификации
- Класс 1: Электронные изделия общего назначения
- Класс 2: Электронные изделия специального обслуживания
- Класс 3: Высокопроизводительные электронные изделия
Требования класса 1
- Контекст выбора: Электронные изделия общего назначения, где базовая функция — главное требование; класс изделия задает заказчик.
- Контроль: Оценивайте применимые признаки подходящими методами, а также выполняйте электрические или функциональные испытания, определенные для заказа.
- Приемка: Применяйте фактические критерии класса 1, а не рассматривайте класс как разрешение пропустить требуемую проверку.
Требования класса 2
- Контекст выбора: Изделия специального обслуживания, для которых желательны непрерывная работа и увеличенный срок службы; бесперебойная работа может быть желательной, но не критичной.
- Контроль: Выбирайте охват вокруг применимых признаков и договорных требований, включая при необходимости скрытые соединения или функциональные испытания.
- Приемка: Оценивайте заданные требования класса 2; одно название отрасли не определяет класс.
Требования класса 3
- Контекст выбора: Высокопроизводительные изделия, для которых критична непрерывная работа или работа по требованию, с учетом фактических требований к изделию.
- Контроль: Применяйте соответствующие критерии признаков класса 3 и согласованный план испытаний/квалификации.
- Приемка: Класс исполнения не устанавливает безопасность устройства, его экологический ресурс или нормативную квалификацию.
Требуемый класс выбирает владелец изделия. Ярлык «промышленное», «медицинское» или «аэрокосмическое» не заменяет это решение, а класс IPC-A-610 для собранной платы автоматически не задает класс характеристик незапаянной платы.
Критерии приемки паяных соединений
Компоненты в отверстия
Приемка зависит от выступания вывода, заполнения отверстия, смачивания, формы галтели, типа компонента и выбранной редакции и класса IPC-A-610. Не используйте общую формулировку «пустоты допустимы» вместо фактических критериев приемки/отбраковки.
Компоненты поверхностного монтажа
- Тип вывода/корпуса: Определите применимые критерии оконцевания до выбора требований к пятке, носку или боковой галтели.
- Видимые признаки: Проверяйте применимые требования к смачиванию, размерам, выравниванию и зазорам.
- Скрытые соединения: При необходимости определяйте отдельный охват рентгеноконтролем или другими методами; визуальный результат не может установить состояние каждого скрытого соединения.
Требования к визуальному контролю
Нормы увеличения
- Увеличение зависит от размера признаков, метода контроля и выбранной редакции IPC-A-610; не считайте одну кратность минимальной для любой сборки класса 1.
- Для класса 2 выбирайте увеличение, разрешающее заданные признаки соединений и дефектов.
- Для класса 3 следуйте критериям контроля соответствующего документа и утвержденной рабочей инструкции.
Требования к освещению
- Устанавливайте и проверяйте освещенность в соответствии с требованиями выбранного документа и контролируемого признака.
- Используйте подходящую цветопередачу и контрольное оборудование для надежного распознавания дефектов.
- Уменьшайте затенение для фактического корпуса и контролируемого признака.
- Документируйте настройки рабочих инструкций и регулярно проверяйте состояние оборудования.
Процессные требования J-STD-001
Спецификации материалов для пайки
Припойные сплавы
- Олово-свинец: составы 63/37, 60/40
- Бессвинцовые: SAC305, SAC387, SAC405
- Специальные сплавы: низкотемпературные, высоконадежные
Классификация флюсов (см. IPC J-STD-004)
- Классификация флюса: Указывайте флюс по применимым обозначениям состава/активности/галоида IPC J-STD-004.
- Неотмываемые: Требования к отмывке зависят от характеристики остатков, риска надежности и спецификации сборки.
- Водорастворимые: Удаляйте остатки квалифицированным процессом отмывки там, где это требуется.
- Квалификация процесса: Валидируйте химию и отмывку с учетом покрытия платы и требований конечного применения.
Требования к управлению процессом
Вопросы температурного профиля
- Скорость нагрева: Следуйте спецификациям компонентов и паяльной пасты; измеряйте на фактической сборке
- Выдержка: Определяйте допустимое время выдержки по выбранному припою и температурному профилю
- Пик / время выше ликвидуса: Соблюдайте пределы воздействия припоя и компонентов
- Охлаждение: Валидируйте формирование соединения и термические напряжения относительно процесса сборки
Управление оборудованием ручной пайки
- Точность температуры жала: Определите и измеряйте требование для паяльной станции и процесса
- Тепловое восстановление: Проверьте, что станция может нагреть фактическое соединение в пределах квалифицированного окна процесса
- Обслуживание жала: Регулярная очистка и лужение
- Защита от ЭСР: Используйте подходящее оборудование и меры для чувствительных к статике устройств сборки
Процедуры ручной пайки
Подготовка компонентов
- Формовка выводов: Правильный радиус изгиба и длина
- Подготовка поверхностей: Чистые, свободные от окислов поверхности
- Нанесение флюса: Подходящий тип и количество
- Позиционирование компонентов: Правильная ориентация и зазоры
Техника пайки
- Подача тепла: Одновременный нагрев элементов соединения
- Подача припоя: Подавайте припой к соединению, а не к паяльнику
- Период охлаждения: Сохраняйте стабильность соединения во время затвердевания
- Контроль: Визуальная проверка качества соединения
Сравнительный анализ: A-610 и J-STD-001
Взаимодополняющее отношение
| Аспект | IPC-A-610 | J-STD-001 |
|---|---|---|
| Фокус | Визуальная приемлемость сборки | Материалы пайки, процессы и требования к конечному изделию |
| Типичное использование | Оценка заданных признаков качества исполнения | Установление и управление маршрутом пайки и его требованиями |
| Решение о выпуске | Какие наблюдаемые состояния сборки соответствуют применимым критериям? | Какие требования к материалам/процессу и полученным соединениям применяются? |
| Граница | Не рецепт процесса и не полный план электрических испытаний | Применяется с чертежом, требованиями к изделию и применимыми документами приемки |
Выдержка из области применения IPC-A-610J издателя, раздел 1.1, отделяет визуальную приемлемость от критериев шлифов/рентгена и указывает на J-STD-001 для руководства по рентгеноконтролю. J-STD-001 также охватывает приемлемые характеристики конечного изделия; описывать два документа как полностью разделенные правила «процесс против результата» — значит упустить это пересечение.
Области пересечения
- Формирование паяного соединения: Оба документа касаются характеристик соединения
- Качество исполнения и обратная связь процесса: Результаты контроля могут выявить проблему процесса, требующую контролируемой диспозиции.
- Документация: Применяйте действующие требования к рабочим инструкциям, контролю и подтверждениям выпуска; при необходимости определите дополнительный пакет записей заказчика.
- Компетентность персонала: Выполняйте требования к компетентности применимого стандарта и сохраняйте записи, определенные процедурами качества и заказом. Сертификация персонала IPC — отдельная программа, применяемая там, где требуется.
Программы сертификации и обучения
Уровни сертификации IPC
CIS (Certified IPC Specialist)
- Длительность: Зависит от авторизованного курса и действующей программы обучения.
- Область: Квалификация персонала по применимому стандарту/программе и завершенным модулям
- Срок действия и повторная сертификация: Прежде чем называть срок, подтвердите действующие правила программы IPC для конкретного стандарта и сертификата
- Запись об обучении: Фиксируйте стандарт/редакцию, завершенные модули, роль и срок действия сертификата для планирования назначений и продлений
CIT (Certified IPC Trainer)
- Требования: Подтвердите действующие требования IPC к авторизованному обучению и квалификации CIT
- Длительность обучения: Зависит от курса, роли и авторизованного учебного центра
- Область: Проведение авторизованного обучения/сертификации в рамках применимой программы и полномочий тренера
- Срок действия: Руководствуйтесь сертификатом и действующими правилами программы; не предполагайте единый срок или ежегодные требования
MIT (Master IPC Trainer)
- Требования: Подтвердите применимую программу IPC для Master IPC Trainer, не предполагая автоматический переход от CIT к MIT
- Длительность: Продвинутая программа обучения
- Область: Возможности обучения тренеров
- Полномочия: Определяются авторизованной программой и ролью учебного центра; это не общая лицензия на создание удостоверений IPC или изменение официальных требований
Сертификация персонала, сертификат системы менеджмента качества завода и отдельная валидация/листинг производителя — это разные подтверждения. Используйте опубликованные правила сертификации IPC для применимой программы и года действия; сам по себе сертификат не квалифицирует конструкцию изделия и не заменяет приемочные записи изготовления.
Области содержания обучения
Обучение IPC-A-610
- Методы визуального контроля
- Выявление и классификация дефектов
- Измерение и документирование
- Требования, специфичные для класса
Обучение J-STD-001
- Теория и практика пайки
- Выбор и обращение с материалами
- Разработка и управление процессом
- Практические упражнения по пайке
Лучшие практики внедрения
Интеграция с системой менеджмента качества
- Управление документацией: Стандартные операционные процедуры
- Записи об обучении: Отслеживание сертификации персонала
- Процедуры аудита: Регулярная проверка соответствия
- Корректирующие действия: Управление несоответствиями
Измерение и мониторинг
- Исследования возможностей процесса: Статистический анализ
- Исследования Gage R&R: Валидация измерительной системы
- Внутренние аудиты: Проверка соответствия
- Обратная связь клиентов: Входные данные для постоянного улучшения
Технологическая интеграция
- Цифровой контроль: Автоматический оптический контроль
- Сбор данных: Метрики качества в реальном времени
- Системы прослеживаемости: Отслеживание компонентов и процессов
- Статистический анализ: Выявление и управление тенденциями
Отраслевые применения
Автомобильная электроника
- IATF 16949: Интеграция менеджмента качества
- Стандарты AEC-Q: Квалификация компонентов
- Функциональная безопасность: Соответствие ISO 26262
- Экологические испытания: Температура и вибрация
Медицинские изделия
- Регламенты FDA (США): 21 CFR Part 820, Quality Management System Regulation (QMSR), вступает в силу 2 февраля 2026 г.; для охваченных производителей изделий она включает ISO 13485:2016 путем ссылки.
- ISO 13485: Системы качества медицинских изделий
- Менеджмент рисков: Соответствие ISO 14971
- Биосовместимость: Где применимо, учитывайте соответствующие материалы, контактирующие с пациентом, и воздействие в рамках биологической оценки изделия
Аэрокосмическая отрасль и оборона
- AS9100: Менеджмент качества в аэрокосмической отрасли
- Стандарты MIL: Военные спецификации
- Соответствие ITAR: Правила экспортного контроля
- Испытания на надежность: Расширенные требования к квалификации
Это зависящие от программы требования, которые нужно перенести в заказ, а не сертификаты, присваиваемые классом исполнения IPC. Для контекста медицинских изделий США обзор QMSR от FDA подтверждает дату вступления в силу 2 февраля 2026 г. и включение ISO 13485:2016; производитель готового изделия должен определить применимые обязательства и контроль поставщиков.
Будущие разработки
Новые технологии
- Искусственный интеллект: Автоматизированное выявление дефектов
- Машинное обучение: Предиктивная аналитика качества
- Цифровые двойники: Виртуальная оптимизация процессов
- Блокчейн: Прослеживаемость цепочки поставок
Эволюция стандартов
- Бессвинцовые обновления: Экологическое соответствие
- Миниатюризация: Требования к компонентам с мелким шагом
- Новые материалы: Передовые технологии подложек
- Индустрия 4.0: Интеграция интеллектуального производства
Заключение
Для решения о закупке превратите названия стандартов в выпущенную область изготовления: документ характеристик незапаянной платы, сборочные документы/редакции, класс изделия, дополнения, примечания чертежа, правила по материалам и согласованный охват контроля/испытаний. Также укажите, кто разрешает конфликты, утверждает отклонения и выпускает первый экземпляр.
Маршрут SMT-монтажа HILPCB поддерживает контроль системы качества ISO 9001 и исполнение по IPC-A-610/J-STD-001 в рамках заказа: проверка трафарета/профиля, SPI, AOI, выборочный рентгеноконтроль, программирование и заданные заказчиком электрические или функциональные испытания. Его процесс NPI может связать выпущенную редакцию с выводами по первому экземпляру, диспозицией и оцененными записями контроля/испытаний.
Например, покупатель, указывающий IPC-A-610J класс 2 и J-STD-001J, должен также определить объем контроля BGA/QFN, требования к отмывке/прослеживаемости, утверждение первого экземпляра и пределы испытаний. Отправьте сборочный чертеж, спецификацию, данные размещения, количество и эти требования вместе с запросом. Это позволит инженерам выбрать маршрут, а закупке — сравнить затраты на оснастку, испытания и записи на единой основе.
Для обучения персонала используйте авторизованного провайдера и соответствующую программу IPC. Услуги производства и контроля — отдельная область расчета стоимости.
Часто задаваемые вопросы
Как получить сертификацию IPC 610?
Квалификация по IPC-A-610 доступна через применимые авторизованные IPC программы обучения. Подтвердите у провайдера обучения действующую редакцию (например, IPC-A-610J, где уместно), роль, срок действия и доступность курсов. Сертификация персонала отличается от подтверждения соответствия процесса производителя.
Что означают другие ссылки IPC?
Идентификаторы обозначают разные задачи: документы IPC-222X касаются проектирования, IPC-601X — характеристик/квалификации, IPC-A-600 — визуальной приемлемости незапаянных плат, J-STD-001 — требований к паяным сборкам, а IPC-A-610 — визуальной приемлемости сборок. Указывайте в заказе каждый применимый документ, редакцию, класс и поправки; одно выражение «соответствует IPC» оставляет область неопределенной.