
Производитель жестко-гибких плат | Быстрое прототипирование и серийное производство
Производитель жестко-гибких плат для высокоплотной 3D-интеграции электроники — от быстрых прототипов за 3–5 дней до серийного производства. HilPCB оптимизирует геометрию слоев, устраняет громоздкие разъемы и снижает общую стоимость сборки до 25% для носимых устройств, медицинских приборов и промышленного IoT.
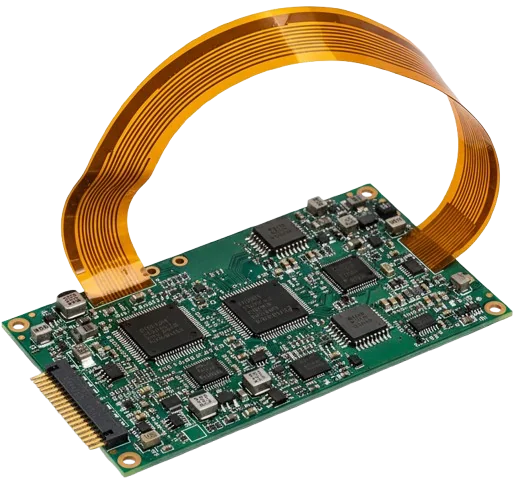
Интеграция формы и функции для передовой электроники
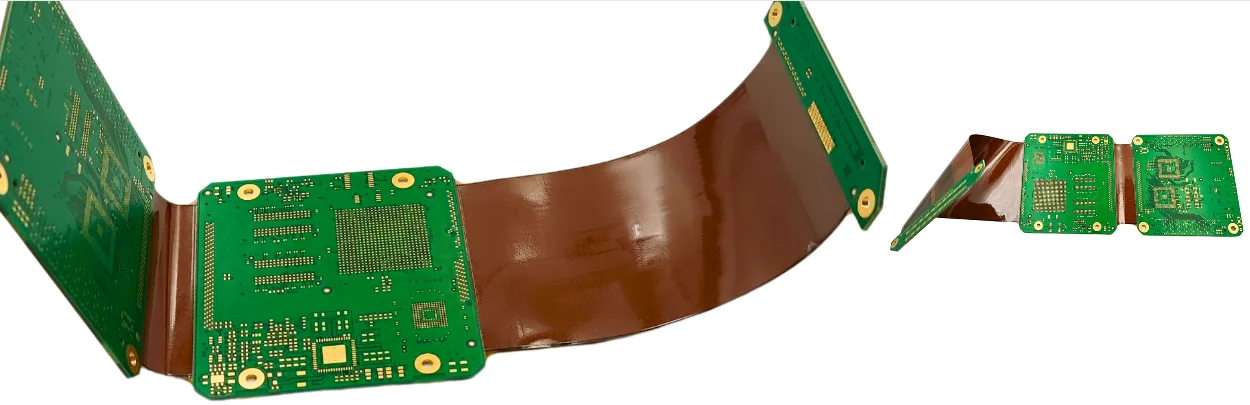
Устраните разъемы и кабели; улучшите целостность сигнала и надежностьЖестко-гибкие печатные платы сочетают технологии гибких печатных плат и FR-4, устраняя хрупкие соединения и обеспечивая компактные 3D-архитектуры. Удаление межплатных разъемов — частых точек отказа — снижает вес системы, уменьшает количество этапов сборки и улучшает целостность сигнала. По сравнению с традиционными конструкциями из жестких плат и кабельных жгутов, такие сборки обеспечивают экономию на сборке в 15–25% и повышенную долговременную надежность.
Мы оптимизируем радиус изгиба, баланс меди и геометрию окон покрытия, чтобы минимизировать напряжение в местах перехода от жестких к гибким участкам. Для высокоплотных BGA мы интегрируем микропереходы HDI и структуры переходов в площадках, сохраняя каналы трассировки и минимизируя нагрузку на гибкие участки. См. наш руководство по стандартам IPC Class 3 для критериев приемки в аэрокосмической и медицинской отраслях.
Критический риск: Чрезмерная толщина меди или асимметричная слоистость в месте соединения жестких и гибких участков может привести к расслоению слоев, трещинам переходных отверстий или усталости проводников после динамических изгибов. Неправильное распределение клея или несоответствие КТР (коэффициента теплового расширения) между PI и FR-4 вызывает деформацию по оси Z и обрывы цепей при термоциклировании.
Наше решение: Мы проводим DFM-анализ с моделированием изгиба методом FEA, чтобы убедиться, что деформация в гибкой области не превышает 0,3%. Ступенчатая трассировка, каплевидные переходы и фаски покрытия снижают напряжение; минимальный радиус изгиба соответствует R ≥ 10× t (десятикратной толщине материала). Контролируемая ламинация в рамках управления процессом ламинации и пост-отверждение обеспечивают равномерность клея и прочность на отслаивание. Для высокоскоростных дифференциальных пар настройка импеданса по руководству по контролю импеданса поддерживает непрерывность 90 Ω ± 5% на переходах между жесткими и гибкими участками.
Для сверхнадежных динамических применений — складных устройств, авиационных жгутов и носимой электроники — жестко-гибкие архитектуры можно комбинировать с платами High-Tg для повышенной термостойкости или керамическими платами в качестве промежуточных опор. Подробнее в наших руководствах по проектированию целостности сигнала и сборке гибких плат.
- Устранение разъемов и жгутов для повышения надежности
- Свобода 3D-компоновки с уменьшением объема и веса
- Улучшенная целостность сигнала благодаря более коротким соединениям
- Опции статического и динамического изгиба с оптимизированной слоистостью
- Естественный переход к комплексной сборке корпусов
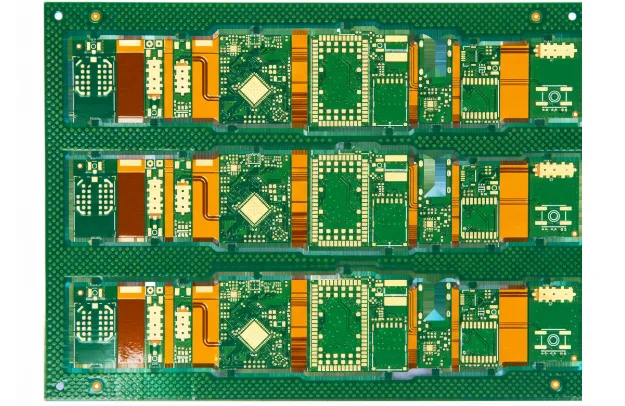
🚀 Запрос быстрого предложения
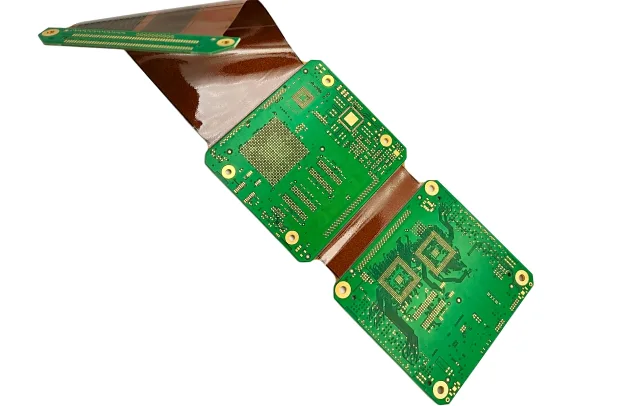
📋 Получить полные возможности
Точное производство для сложных жестко-гибких конструкций
Специализированная ламинация, лазерные микропереходы, контролируемое фрезерование по глубинеИзготовление жестко-гибких плат требует соединения разнородных материалов (FR-4 и полиимида) без захвата воздуха или расслоения. Мы используем ступенчатую вакуумную ламинацию с контролем бондплея и покрытия; полиимидные основы обрабатываются плазмой для адгезии при сохранении гладкости Ra. УФ-лазерное сверление формирует микропереходы размером до 75–100 мкм с контролем глубины ±5 мкм. Контролируемое фрезерование по глубине точно открывает гибкие участки на жестких панелях.
Контрольные точки включают динамические испытания на изгиб (тысячи — миллионы циклов), термоудар −40↔+125 °C и микрошлифы переходных зон. Подробнее в нашем обзоре испытаний на термоудар и руководстве по производству печатных плат.
- Специализированная ламинация для стопок FR-4/PI
- Лазерное сверление/абляция для высокоточных элементов
- Контролируемое фрезерование по глубине в переходных окнах
- Динамические испытания на изгиб и термоудар
- Полный комплекс услуг SMT + системная интеграция
Технические характеристики Rigid-Flex
Разработано для требовательных применений в аэрокосмической, медицинской и автомобильной отраслях
| Параметр | Стандартные возможности | Расширенные возможности | Стандарт |
|---|---|---|---|
Количество слоев | 2–12 слоев всего (жесткие 2–20; гибкие 1–8) | До 30+ слоев (жесткие ≥30; гибкие ≥8) | IPC-6013 |
Основные материалы | FR-4 Tg 150–170 °C, Полиимид (PI) | Высокотемпературный FR-4, LCP, безклеевой PI, низкопотерные ламинаты | IPC-4101/4204 |
Толщина платы | 0.4–3.2 мм | 0.2 мм гибкие – 5.0 мм жесткие | IPC-A-600 |
Вес меди | 0.5–2 унции (17–70 мкм) | До 6 унций (жесткие секции) | IPC-4562 |
Мин. ширина/зазор | 75/75 мкм (3/3 мил) | 50/50 мкм (2/2 мил) | IPC-2223 |
Мин. размер отверстия | 0.15 мм механические | 0.075 мм лазерные микропереходы | IPC-2222 |
Материалы усилителей | Полиимид, FR-4 | Нержавеющая сталь, алюминий | Design specific |
Мин. радиус изгиба | 10× толщина гибкой части (динамический) | 6× толщина гибкой части (статический; 1–2 слоя) | IPC-2223 |
Контроль импеданса | ±10% | ±5% с TDR | IPC-2141 |
Поверхностная отделка | ENIG, OSP, Иммерсионное серебро | ENEPIG, Твердое/Мягкое золото | IPC-4552/4556 |
Контроль качества | Электрические тесты, AOI, проверка размеров | Динамические тесты на изгиб, TDR, термоциклирование/термоудар | IPC-9252 |
Сертификации | ISO 9001, UL, RoHS/REACH | AS9100, ISO 13485, IATF 16949 | Отраслевые стандарты |
Срок изготовления | 7–15 дней | ≈5 дней быстрый заказ | Production schedule |
Ищете возможности производства помимо этого продукта? Посмотреть полный обзор возможностей
Готовы начать ваш PCB проект?
Независимо от того, нужен ли вам простой прототип или сложный производственный запуск, наши передовые производственные возможности обеспечивают превосходное качество и надежность. Получите вашу расценку в течение 30 минут.
Критические аспекты проектирования жестко-гибких плат
Располагайте медные элементы перпендикулярно линиям изгиба, избегайте переходных отверстий и контактных площадок в динамических зонах гибки, смещайте дорожки между слоями для распределения нагрузки. Используйте ступенчатую или «книжную» длину слоев в многослойных гибких участках, чтобы предотвратить сжатие на внутреннем радиусе. Соблюдайте правила минимального радиуса (например, в 10 раз больше толщины гибкого участка для динамических изгибов) и добавляйте антипэды/рельефные элементы в местах переходов. Основные принципы см. в заметках по проектированию IPC 2221/2223 и на нашей странице гибких печатных плат.
Нужна экспертная проверка дизайна?
Наша инженерная команда предоставляет бесплатный DFM анализ и рекомендации по оптимизации
Специализированный процесс производства жестко-гибких плат
Типичный процесс: формирование изображения на гибкой основе → подготовка покрытия/связующего → автоматический оптический контроль внутренних слоев → ступенчатая ламинация с жесткими основами → лазерные микропереходные отверстия и контролируемое фрезерование → финишная обработка и окончательный контроль. Совмещение проверяется на каждом этапе; плазменная очистка удаляет загрязнения в отверстиях PI; рентген подтверждает цели переходных отверстий. Подробные этапы контроля см. в нашем руководстве по производству.
Сборка жёстко-гибких плат: контроль импеданса, фрезеровка по глубине и гибридная конструкция
Сборка жёстко-гибкой платы — этап, на котором большинство программ жёстко-гибких плат вскрывает проблемы, невидимые на стадии производства: гибкий хвост, не переживающий оснастку оплавления, усилитель, сталкивающийся с разъёмом, или цель по импедансу, достигнутая при изготовлении, но не через сборочный переход.
Обращение с гибкими зонами при сборке. Гибкие участки нужно поддерживать при печати, установке и оплавлении, причём способ опоры не должен сдавливать зону изгиба. Дизайн панели, несущие приспособления и порядок разделения панели — всё влияет на результат. Панели жёстко-гибких плат дороги, поэтому план сборки согласуется вместе со стеком, а не после прихода плат.
Контроль импеданса через переходы. Контроль импеданса в жёстко-гибкой плате сложнее, чем на жёсткой, потому что система диэлектрика и опорные планы меняются по мере перехода сигнала из жёсткого участка в гибкий. Переход нужно моделировать как часть канала. Там, где импеданс важен, задайте контрольные образцы и на жёсткой, и на гибкой областях, чтобы результат проверялся после сборки, а не выводился.
Фрезеровка контролируемой глубины. Конструкция с фрезеровкой по глубине использует контролируемое глубинное фрезерование, чтобы вскрыть внутренние слои или создать полости, не разрезая гибкое ядро. Это даёт доступ к зарытым элементам и поддерживает компонент-в-полости дизайны, но допуск на остаточный материал узок и должен квалифицироваться по каждому стеку. Заказной плате с фрезеровкой по глубине нужны целевая глубина, допуск и метод приёмки на производственном чертеже.
Гибридные применения и модули камер. Гибридная жёстко-гибкая плата сочетает жёсткие ламинаты с гибкими участками и иногда смешанными диэлектриками — типично для модулей камер, укладывающих датчик, драйвер и разъём в складную сборку. Такие сборки нагружают и позиционирование, и дисциплину радиуса изгиба, поэтому ранняя DFM-ревизия — самая дешёвая доступная проверка. Для сборок, ведущих ещё и высокоскоростные сигналы, координируйтесь с правилами проектирования высокоскоростных плат и смотрите гайд по гибким платам для гибких участков.
Когда ось изгиба и переход жёсткий-гибкий определены, отправьте чертёж на инженерную ревизию жёстко-гибкой платы, чтобы стек, допуск по глубине и сборочная оснастка были согласованы до первой панели.
Материалы и оптимизация слоев
Выбирайте PI без клея для динамических изгибов (лучшая пластичность), PI с клеем для статических изгибов с ограниченным бюджетом и FR-4 с высоким Tg для термостойкости. Для RF или сверхнизких потерь рассмотрите LCP или низкопотерьные основы. Добавляйте PI/FR-4 усилители под компоненты в гибких зонах, чтобы предотвратить усталость паяных соединений при SMT. Для высокоскоростных трасс от жестких к гибким участкам согласуйте с нашей командой высокоскоростных печатных плат.
Проверка качества и надежности
Мы применяем автоматический оптический контроль, летающие щупы/электрические тесты, микрошлифы переходов жестко-гибких участков, динамические испытания на изгиб и термоудар −40↔+125 °C. Контрольные образцы импеданса подтверждают допуск ±5% при указании. Полная прослеживаемость MES связывает партии материалов, параметры процесса и тестовые данные — методологию см. в испытаниях на термоудар.
Стандарты жёстко-гибких плат и верификация дизайна: IPC-6013 и дисциплина зоны изгиба
Жёстко-гибкие платы регулируются собственным квалификационным стандартом, и понимание того, каким пунктам должна отвечать ваша программа, меняет и стек, и пакет доказательств, который должен идти с партией.
Применимые стандарты. IPC-6013 (текущая редакция IPC-6013E) покрывает квалификацию и характеристики гибких и жёстко-гибких печатных плат, включая специальные требования к гибким базовым материалам, адгезии покрывающего слоя и способности к изгибу. Когда программа несёт ещё и аэрокосмические или медицинские требования, они добавляют класс и документационные ожидания сверху, не заменяя 6013. Класс нужно явно указать в заказе на поставку, потому что критерии приёмки между ними существенно различаются.
Дисциплина проектирования зоны изгиба. Правила, сильнее всего влияющие на выход годных, — геометрические. Медь должна идти перпендикулярно линии изгиба, где возможно, металлизированные отверстия из зоны изгиба исключены. Края покрывающего слоя должны быть смещены от изгиба, а нейтральная ось стека должна укладывать проводник в наименее нагруженный слой. Задание радиуса изгиба как отношения к толщине стека, а не как абсолютного размера, оставляет требование однозначным между редакциями.
Верификация, доказывающая дизайн. Жёсткие участки и их гибкие стыки следует проверять микрошлифами зоны перехода и испытаниями на изгиб или изгиб-при-установке, представляющими реальное сборочное движение. Дизайн, прошедший статическую проверку изгиба, может всё равно завалить требование на повторный изгиб — разница видна, только если тест задан вместе с требованием.
Механические интерфейсы. Там, где жёстко-гибкая деталь должна ещё и обеспечивать межсоединение между двумя жёсткими сборками плат, определите механические базы и снятие натяжения на обоих концах. Именно эти интерфейсы обычно становятся источником полевых отказов. Смотрите руководство по материалам гибких плат, когда гибкий участок доминирует в дизайне.
Применение и интеграция на системном уровне
Аэрокосмическая/Оборонная промышленность: авионика, карданы, полезная нагрузка.
Медицина: имплантируемые устройства и диагностика под контролем ISO 13485.
Автомобилестроение: модули камер/датчиков и освещения — см. автомобильные печатные платы. Для корпусов, маркировки и комплектации передайте в сервис бокс-билд.
Инженерные гарантии и сертификации
Опыт: архитектуры без разъемов с подтвержденным сроком изгиба; Экспертиза: окна покрытия, «книжные» слои, лазерные микропереходные отверстия и контролируемое фрезерование; Авторитетность: документация и аудиты IPC-6013 Class 3; Надежность: прослеживаемость MES от партии до уровня единиц с отчетами по AOI/электрическим тестам/микрошлифам и механическим циклам.
- Контроль: окна ламинации, плазма PI, глубина микропереходных отверстий, глубина фрезерования
- Прослеживаемость: цифровой маршрутный лист с сертификатами партий
- Проверка: динамический изгиб, термоудар/циклы, TDR образцы
Часто задаваемые вопросы
Когда следует выбирать жестко-гибкие платы вместо жестких плат с кабелями?
Что такое конструкция "книжный переплет" и когда она используется?
Как установить минимальный радиус изгиба?
Можно ли монтировать компоненты на гибких участках?
Поддерживаете ли вы контролируемый импеданс для высокоскоростных сигналов в жестко-гибких платах?
Какой стандарт применим к жёстко-гибким платам?
Испытайте превосходство передового производства PCB
От простых прототипов до сложных производственных запусков, наша фабрика мирового класса обеспечивает превосходное качество, быстрый оборот и конкурентоспособные цены. Присоединяйтесь к тысячам довольных клиентов, доверяющих нам свои потребности в производстве PCB.