
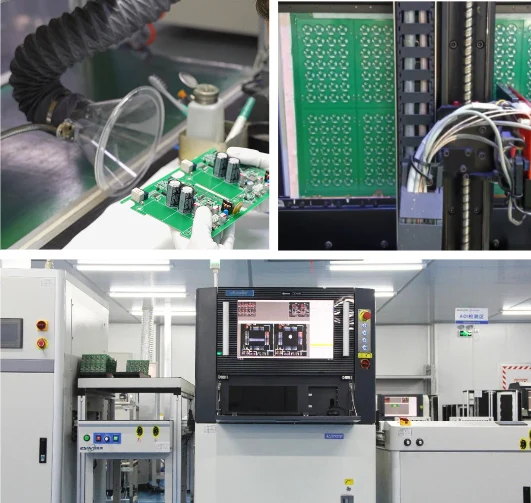
使用IPC-A-610评估组件的规定外观可接受性,使用J-STD-001界定适用的焊接材料、工艺及最终产品要求。采购订单应写明文件版本、产品等级、相关增补件及图纸要求,并明确放行所需的检验与测试证据。
PCB与PCBA制造中的IPC标准概览
IPC文件服务于PCB制造的不同阶段:设计(IPC-2221系列)、裸板鉴定(刚性板采用IPC-6012)、焊接要求(J-STD-001)以及组装板外观验收(IPC-A-610)。请在采购订单中注明适用文件及其版本。
| IPC标准 | 适用范围 | 在PCB制造中的应用位置 |
|---|---|---|
| IPC-A-610 | 电子组件的可接受性 | 最终检验标准(1/2/3级) |
| J-STD-001 | 焊接电气与电子组件的要求 | 材料、焊接工艺及适用的最终产品要求 |
| IPC-2221 | PCB通用设计标准 | 与适用分标准配合使用的总体设计要求 |
| IPC-2222 | 刚性有机PCB设计(分标准) | 板面布局、孔/走线规则 |
| IPC-6011 / IPC-6012 | 通用性能框架 / 刚性PCB鉴定与性能 | 制造验收、显微切片及测试方案 |
| IPC-6018 | 微波与高频印制板鉴定与性能 | 特定应用的射频板验收 |
| IPC-A-600 | 裸PCB的可接受性 | 未贴装裸板的外观验收 |
| IPC-4552 / 4553 / 4554 / 4556 | ENIG / 沉银 / 沉锡 / ENEPIG | 表面处理规范;请确认现行版本 |
| IPC-9252 | 裸板电气测试要求与方法 | 导通/绝缘;阻抗控制与覆盖率需客户提供单独规范 |
| IPC-4103 | 高速/高频应用基材 | 注明实际层压板与结构;IPC-4101是面向刚性/多层板的另一份基材规范 |
IPC标准在国际上通用。法语采购方可能会在询价中使用"norme IPC"一词;请使用实际的文件编号与版本,使验收标准明确无歧义。
在以下情况下使用上表:
- 买方询问组件可接受性等级时;IPC-A-610给出组件验收标准,而裸板验收由适用的制造文件(如IPC-6012)规定。
- 设计评审需要走线、间距或间隙要求时:将适用的设计文件与已发布的层叠结构、电气条件及制造商的工艺极限结合使用。
- 射频项目需要印制板性能要求时:结合所选Rogers PCB或Teflon/PTFE PCB材料,审查IPC-6018的适用性。无线电/系统鉴定属于另一独立范畴。
- 质量工程师要求显微切片或尺寸证据时:将相关性能文件、图纸特征、样品/测试条方案及验收条件一并明确。
本站相关的进阶标准阅读:
- IPC-A-610 1级、2级与3级对比,按等级详解可接受性标准。
- IPC 3级PCB制造,3级高可靠性制造流程。
- IPC-2221 PCB设计标准,通用设计要求及其应用。
- HILPCB质量保证概览,检验、测试与制造质量控制服务。
如果询价单只写了"IPC X级",请澄清适用的制造性能规范(如IPC-6012或IPC-6018)、组装标准及层压板要求(如IPC-4101/4103)。记录下规定版本及客户修订内容。
IPC标准体系概览
IPC-A-610:电子组件的可接受性
- 目的:电子组件的外观验收标准
- 范围:组装后检验标准
- 重点:何为可接受组件与缺陷组件的判定
- 应用:质量控制与检验流程
J-STD-001:焊接要求
- 目的:焊接电气与电子组件的要求
- 范围:从组装前到焊接完成
- 重点:材料、工艺控制及适用的可接受最终产品状态
- 应用:制造工艺控制
IPC-A-610详细解析
分级体系
- 1级:一般电子产品
- 2级:专用服务类电子产品
- 3级:高性能电子产品
1级要求
- 选用背景:以基本功能为主要要求的一般电子产品;产品等级由客户指定。
- 检验:采用适当方法评估适用特征,并执行订单规定的电气或功能测试。
- 验收:应用实际的1级标准,而非将该等级视为可以跳过本应执行检查的理由。
2级要求
- 选用背景:期望持续运行和延长寿命的专用服务类产品;不间断服务是可期望的但非关键。
- 检验:围绕适用特征和合同要求选择覆盖范围,必要时包括隐藏焊点或功能测试。
- 验收:评估所规定的2级要求;仅凭行业名称不能决定等级的选择。
3级要求
- 选用背景:持续或按需运行至关重要的高性能产品,以实际产品要求为准。
- 检验:应用相关的3级特征标准以及商定的测试/鉴定方案。
- 验收:工艺等级并不确立设备的安全性、环境寿命或法规鉴定资格。
产品所有者选择所需等级。工业、医疗或航空航天的标签不能代替该决定;组装板的IPC-A-610等级也不会自动规定裸板的性能等级。
焊点验收标准
通孔元件
验收取决于引脚伸出量、孔填充、润湿、焊角形态、元件类型以及所选IPC-A-610版本和等级。不要用笼统的"空洞可接受"说法替代实际的接收/拒收标准。
表面贴装元件
- 引脚/封装类型:先确定适用哪种端接标准,再选择跟部、趾部或侧面焊角要求。
- 可见特征:检查适用的润湿、尺寸、对位及间隙要求。
- 隐藏连接:需要时另行规定X射线或其他检查覆盖范围;目检结果不能确认所有隐藏焊点状态。
目视检验要求
放大倍率标准
- 放大倍率取决于特征尺寸、检验方法和所选IPC-A-610版本;不要把某一倍率当作所有1级组件的最低要求。
- 对于2级,选择能够分辨规定焊点与缺陷特征的放大倍率。
- 对于3级,遵循相关文件的检验标准和经批准的工作指导书。
照明要求
- 按所选文件要求和被检特征设定并验证照明。
- 使用具有合适显色性的检验设备,确保可靠的缺陷识别。
- 针对实际封装和被检特征减少阴影遮挡。
- 记录工作指导书中的设置并定期核查设备状态。
J-STD-001工艺要求
焊接材料规范
焊料合金
- 锡铅:63/37、60/40成分
- 无铅:SAC305、SAC387、SAC405
- 特种合金:低温、高可靠性
助焊剂分类(见IPC J-STD-004)
- 助焊剂分类:按IPC J-STD-004适用的成分/活性/卤化物代号规定助焊剂。
- 免清洗:清洗要求取决于残留物特性、可靠性风险和组件规范。
- 水溶性:有要求时,采用经鉴定的清洗工艺去除残留物。
- 工艺鉴定:结合板面处理和最终使用要求验证化学品与清洗工艺。
工艺控制要求
温度曲线考虑因素
- 升温速率:遵循元件和焊膏规范;在实际组件上测量
- 保温区:根据所选焊料和热曲线确定可接受的驻留时间
- 峰值/液相线以上时间:遵守焊料合金和元件的暴露极限
- 冷却:对照组装工艺验证焊点成形和热应力
手工焊接设备控制
- 烙铁头温度精度:为焊台和工艺定义并测量相应要求
- 热恢复能力:验证焊台能在合格工艺窗口内加热实际焊点
- 烙铁头维护:定期清洁和镀锡
- 静电防护:为组件中的静电敏感器件采用合适的设备和操作控制
手工焊接程序
元件准备
- 引脚成形:合适的弯折半径和长度
- 表面准备:清洁、无氧化物的表面
- 助焊剂涂覆:合适的类型和用量
- 元件定位:正确的方向和间距
焊接技术
- 加热方式:同时加热焊点各要素
- 焊料施加:将焊料送至焊点而非烙铁
- 冷却阶段:凝固期间保持焊点稳定
- 检验:目视验证焊点质量
对比分析:A-610与J-STD-001
互补关系
| 方面 | IPC-A-610 | J-STD-001 |
|---|---|---|
| 重点 | 组件外观可接受性 | 焊接材料、工艺及最终产品要求 |
| 典型用途 | 评估规定的工艺质量特征 | 建立并控制焊接路线及其要求 |
| 放行判定 | 哪些观察到的组件状态符合适用标准? | 适用哪些材料/工艺及成形焊点要求? |
| 边界 | 不是工艺配方,也不是完整的电气测试方案 | 与图纸、产品要求及适用验收文件配合使用 |
出版方的IPC-A-610J范围摘录第1.1节将外观可接受性与剖切/X射线标准区分开,并将X射线指引指向J-STD-001。J-STD-001同样涵盖可接受的最终产品特性;把两份文件描述为完全割裂的"工艺对结果"规则,会忽略这种重叠。
重叠领域
- 焊点成形:两者都涉及焊点特性
- 工艺质量与工艺反馈:检验发现可识别需要受控处置的工艺问题。
- 文档:应用对工作指导书、检验和放行证据的管辖要求;如有需要,定义额外的客户记录包。
- **人员熟练度:**满足适用标准的熟练度要求,并保留质量程序和订单规定的记录。IPC人员认证是按需要采用的独立计划。
认证与培训计划
IPC认证级别
CIS(IPC认证专员)
- **时长:**取决于授权课程和现行培训计划。
- 范围:针对适用标准/计划及已完成模块的人员资格
- 有效期与再认证:涉及人员证书有效期或再认证周期时,应按具体IPC标准/项目核对现行计划规则;人员证书期限与商业报价有效期无关。
- 培训记录:记录标准/版本、已完成模块、角色及证书到期日,以便安排任务和续证
CIT(IPC认证培训师)
- 资格条件:确认IPC现行的授权培训与CIT资格要求
- 培训时长:取决于课程、角色及授权培训中心
- 范围:在适用计划和培训师授权范围内开展授权培训/认证
- 有效期:以证书和现行计划规则为准;不要假定统一期限或年度要求
MIT(IPC大师级培训师)
- 资格条件:确认大师级IPC培训师适用的IPC计划,而不要假定CIT会自动晋升MIT
- 时长:高级培训计划
- 范围:培训培训师的能力
- 权限:由授权计划和培训中心角色界定;并非可创设IPC证书或修改官方要求的通用许可
人员认证、工厂质量管理体系证书和制造商单独的验证/列名是不同的证据。请使用已发布的IPC认证政策确认适用计划和生效年份;证书本身不能使产品设计合格,也不能替代制造的验收记录。
培训内容领域
IPC-A-610培训
- 目视检验技术
- 缺陷识别与分类
- 测量与记录
- 分级要求
J-STD-001培训
- 焊接理论与实践
- 材料选择与处理
- 工艺开发与控制
- 焊接实操练习
实施最佳实践
质量管理体系整合
- 文件控制:标准操作程序
- 培训记录:人员认证跟踪
- 审核程序:定期合规验证
- 纠正措施:不符合项管理
测量与监控
- 工艺能力研究:统计分析
- 量具R&R研究:测量系统验证
- 内部审核:合规验证
- 客户反馈:持续改进输入
技术整合
- 数字化检验:自动光学检验
- 数据采集:实时质量指标
- 追溯系统:元件与工艺跟踪
- 统计分析:趋势识别与控制
行业特定应用
汽车电子
- IATF 16949:质量管理整合
- AEC-Q标准:元件鉴定
- 功能安全:符合ISO 26262
- 环境测试:温度与振动
医疗器械
- FDA法规(美国):21 CFR第820部分,即质量管理体系法规(QMSR),2026年2月2日生效;它对涵盖器械制造商以引用方式纳入ISO 13485:2016。
- ISO 13485:医疗器械质量体系
- 风险管理:符合ISO 14971
- 生物相容性:适用时,在器械生物学评价中考虑相关的患者接触材料与暴露
航空航天与国防
- AS9100:航空航天质量管理
- MIL标准:军用规范
- ITAR合规:出口管制法规
- 可靠性测试:扩展鉴定要求
这些是需要传递到订单中的项目特定要求,而非IPC工艺等级所授予的认证。就美国医疗器械语境而言,FDA的QMSR概览确认了2026年2月2日生效日期及ISO 13485:2016的引用纳入;成品器械制造商必须确定适用义务和供应商控制。
未来发展
新兴技术
- 人工智能:自动缺陷检测
- 机器学习:预测性质量分析
- 数字孪生:虚拟工艺优化
- 区块链:供应链追溯
标准演进
- 无铅更新:环保合规
- 小型化:细间距元件要求
- 新材料:先进基板技术
- 工业4.0:智能制造整合
结论
对于采购决策,应把标准名称转化为已发布的制造范围:裸板性能文件、组装文件/版本、产品等级、增补件、图纸注释、材料规则及商定的检验/测试覆盖范围。还应明确由谁解决冲突、批准偏离并放行首件。
HILPCB的SMT贴装路线支持按订单执行ISO 9001质量体系控制和IPC-A-610/J-STD-001工艺质量要求,包括钢网/曲线评审、SPI、AOI、选定的X射线检查、烧录以及客户定义的电气或功能测试。HILPCB通过认证人员、文件化制造程序和持续改进计划履行IPC标准符合性承诺。人员认证支持过程执行,但不等同于整个产品已获认证。
例如,指定IPC-A-610J 2级和J-STD-001J的买方还应明确BGA/QFN检查范围、清洗/追溯要求、首件批准及测试限值。随询价单附上组装图、BOM、贴装数据、数量及这些要求。这样工程部门可选择路线,采购方也可在相同基础上比较工装、测试和记录成本。
如需IPC培训或认证项目的定制支持,可联系HILPCB质量保证团队;具体人员培训和证书由适用的IPC授权计划/提供方实施。制造与检验服务另按报价范围确定。
常见问题
如何获得IPC 610认证?
可通过适用的IPC授权培训途径获得IPC-A-610资格。请向培训提供方确认现行版本(如适用时采用IPC-A-610J)、角色、有效期及课程安排。人员认证与制造商的工艺合规证据是两回事。
其他IPC编号是什么意思?
各编号对应不同工作:IPC-222X文件针对设计,IPC-601X针对性能/鉴定,IPC-A-600针对裸板外观可接受性,J-STD-001针对焊接组件要求,IPC-A-610针对组件外观可接受性。请在订单中写明每份适用文件、版本、等级及修订;仅写"IPC兼容"无法确定范围。