

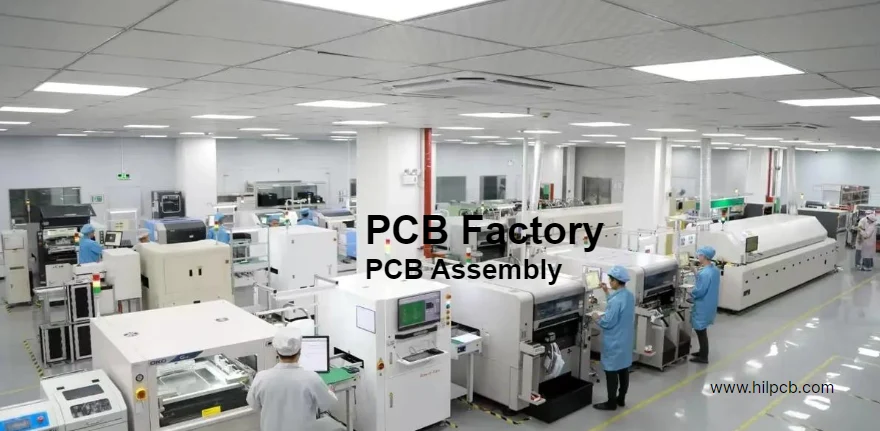
走进两家不同的 PCB 工厂,你会目睹截然不同的操作。现代化设施具备恒温恒湿环境、激光直接成像系统、自动化生产线和实时质量监控。基础作坊则显示设备老化、流程手动、质量不稳定和测试最少化。两者都声称具备“专业 PCB 工厂”能力,但它们的实际表现却天差地别。
专业的 PCB 工厂代表的不仅仅是设备集合。它集成了先进的制造技术、环境控制、质量体系、熟练的劳动力和持续改进的文化。工厂运营的成熟度决定了电路板是能持续满足规格,还是质量批次间随机波动。
HILPCB 运营着一家现代化的中国 PCB 工厂,拥有先进设备(LDI 成像、激光钻孔、自动化 AOI/测试)、恒温恒湿的生产区域、通过 ISO 9001/AS9100/ISO 13485 认证的质量体系,以及经验丰富的技术人员,从 PCB 原型制作 到 PCB 生产 批量都能提供一致的结果。
评估 PCB 工厂应依据其当前的能力矩阵、设备清单、工艺控制记录和可独立验证的证书。
制造设备与技术
设备的先进程度和维护状况表明了所有 PCB 制造 运营中的能力范围和流程成熟度。
先进成像系统:
激光直接成像 (LDI):计算机控制的激光将 2mil 线宽直接写入光刻胶
激光直接成像(LDI):索取经验证的线宽/线距极限和检验证据。
菲林曝光:适用于标准几何形状的传统方法
自动对位:视觉系统以 ±25µm 精度定位目标
对位:针对所提议的层叠结构审查成品特征公差和对位测量结果。
AOI 扫描:高分辨率相机检查每一层的缺陷
钻孔与过孔形成:
多主轴 CNC 钻孔:0.15mm 最小直径,±25µm 位置精度
CNC 钻孔:确认最小成品孔与钻孔尺寸、位置公差和电镀能力。
激光钻孔系统:CO2 用于标准微孔(50-150µm),UV 用于更精细的特征
激光微孔:验证激光工艺、支持的介质厚度、微孔几何形状和可靠性试验。
控深钻孔
背钻能力:移除高速设计中的过孔残桩
背钻:索取有文件记录的残留短桩公差和检验方法。
刀具管理:自动监控防止钻头磨损缺陷
电镀与表面处理:
- 自动化电镀线:计算机控制的电流密度、化学监控
- 水平电镀:确保铜厚均匀分布
- 表面处理选项:ENIG、沉银、OSP、沉锡、HASL
- 厚度测量:实时验证维持规格
层压设备:
- 真空层压机:多开口,具有精确的压力/温度控制
- 顺序层压:用于 HDI 和刚柔结合结构
- 材料特定参数:针对 Rogers、聚酰亚胺、标准 FR4 优化
- 定位销:精密加工的工具维持层间对准
测试与检验:
飞针测试仪:100% 电气验证,无需夹具成本
电气测试:在采购规范中定义导通/绝缘覆盖范围、测试电压和可接受的例外情况。
夹具测试仪:使用针床进行高速生产测试
阻抗测试:TDR/VNA 系统验证控制阻抗 ±3-5Ω
控制阻抗:定义 coupon 几何形状、目标值、公差和校准;验证实际测试设备。
X-ray 检查:BGA 验证、埋孔质量、层间对位
AOI 系统:在整个生产流程中设置多个检查点

环境控制与洁净室标准
制造环境直接影响我们 PCB 制造 和 PCB 组装 运营的流程一致性和产品质量。
气候控制系统:
温度调节:整个制造区域保持 22±2°C
温度控制:索取现场具体的工艺设定点和监控记录。
湿度控制:45-55% 相对湿度,确保尺寸稳定性
湿度控制:审查相关的材料与工艺要求,而不是假设统一的相对湿度范围。
连续监控:带报警系统的数据记录
材料存储:恒温恒湿房间防止吸湿
污染控制:
HEPA 过滤:减少关键区域的颗粒污染
洁净室区域:敏感工艺达到 10,000 级或更好
洁净室区域:在需要时,索取特定区域当前的 ISO 14644 分级证据。
ESD 防护:整个设施配备接地工作站、腕带、离子风机
风淋室:人员进入洁净区域前通过
化学品与废物管理:
- 妥善存储:按照安全规定进行密闭和标签
- 废物处理:现场处理系统或合同处置
- 安全系统:通风、洗眼站、防泄漏设施
- 环境合规:遵守当地法规的许可和规定
材料管理:
- 库存跟踪:计算机化系统管理层压板材料、铜箔、化学品
- 批次可追溯性:记录材料批号以供调查
- 先进先出轮换:防止材料老化问题
- 材料控制:确认层压材料牌号、允许替代范围、可获得性、批次证据和备料周期
我们全面的 PCB 服务 基础设施确保整个制造过程中的最佳环境条件。
质量管理基础设施
质量体系将成熟工厂与仅依赖最终检验的运营区分开来,这体现在作为专业 PCB 制造商 的各个方面。
统计过程控制 (SPC):
- 实时监控:持续跟踪线宽、铜厚、对位精度
- 控制图:显示变异趋势,在超出规格前触发调查
- 自动警报:失控状况提示立即采取行动
- 数据收集:自动测量消除转录错误
多阶段检验:
- 蚀刻后 AOI:扫描内层是否存在短路、开路、线路缺陷
- 尺寸验证:测量关键尺寸、孔位置
- 目视检查:在适当光照下进行放大检查
- 最终检验:包装前的全面检查
测试协议:
电气测试:100% 或经过验证的统计抽样
电气测试:商定覆盖范围和抽样方案,并为每个订单记录验收标准。
阻抗验证:在生产测试条或实际板卡上进行 TDR 测量
切片分析:定期破坏性测试验证电镀质量
环境测试:针对关键应用进行温度循环、热冲击测试
文件系统:
- 生产流程卡:记录每批次的工艺参数
- 不合格品报告:系统化的缺陷记录和纠正措施
- 首件报告:对初始生产的全面验证
- 测试数据包:电气结果、阻抗测量、尺寸报告
- 材料可追溯性:将成品板与特定材料批次关联
劳动力能力与培训
设备需要熟练的操作员才能有效运作。劳动力能力将理论产能转化为实际绩效,以提供全面的 PCB 设计 支持和卓越的制造水平。
操作员培训计划:
结构化入职培训:对新员工进行正式培训
IPC 认证:工艺标准培训(IPC-A-600, IPC-A-610)
培训:在特定声称时审查工艺培训和独立证书;IPC-A-600 和 IPC-A-610 是验收标准,并非自动的工厂认证。
特定流程培训:设备操作、质量标准、故障排除
持续教育:关于新流程和技术的持续培训
质量意识:
- 缺陷识别:培训操作员识别潜在问题
- 统计过程控制教育:理解变异和控制限
- 参与根本原因分析:参与问题解决
- 质量文化:组织强调预防而非检测
工程与技术团队:
- DFM 专业知识:工程师理解设计要求和制造限制
- 材料知识:深入了解基材特性和加工方法
- 工艺开发:为新材料或结构开发参数的能力
- 客户协作:与设计团队的有效沟通
问题解决能力:
- 故障分析:调查缺陷和现场故障
- 流程故障排除:快速诊断和纠正制造问题
- 良率改进:系统性地降低缺陷率
- 创新:开发改进的流程或能力
生产效率与产能管理
没有可靠的交付,制造能力意义不大。运营效率和产能规划决定了我们 PCB 公司 运营的排程可靠性。
生产计划:
- 负载平衡:在可用设备间分配工作
- 瓶颈识别:理解产能限制
- 设备利用率:最大化资本设备的有效使用
- 灵活性:适应不断变化的需求模式
物料需求计划:
- 需求预测:根据订单管道预测需求
- 交期管理:考虑物料采购周期
- 安全库存:为常用材料维持缓冲库存
- 供应商协调:向材料供应商传达预测
准时交付绩效:
- 现实的排程:基于产能和材料可用性的承诺
- 主动沟通:如果预期延迟则提前预警
- 加急能力:必要时可以优先处理紧急需求
- 绩效跟踪:监控历史准时交付百分比
持续改进:
- 周期时间缩减:持续努力减少制造交期
- 良率改进:更高的一次通过良率减少有效交期
- 流程优化:消除非增值步骤
- 精益生产:应用原则减少浪费和改进流程
HILPCB 工厂卓越性
现代化制造设施:
- 先进设备:LDI 成像、激光钻孔(CO2/UV)、自动化电镀线
- 气候控制:温湿度受控的制造区域
- 洁净室组装:用于敏感工艺的污染控制区
- 全面测试:飞针测试、夹具测试、阻抗测试(TDR/VNA)、X-ray
生产能力:
- 2-64 层能力,带顺序层压
- 线宽/线距:最小 2/2mil (HDI),标准 3/3mil
- 所有材料:从 FR4 到 Rogers/Taconic 到陶瓷、金属基板
- HDI、刚柔结合、厚铜、特殊结构
质量体系:
- 通过 ISO 9001:2015, AS9100, ISO 13485, IATF 16949 认证
- 对关键参数进行统计过程控制
- 多阶段 AOI 和检验
- 完全可追溯性和文件记录
熟练劳动力:
- IPC 认证的检验员和组装员
- 经验丰富的工艺工程师
- 所有设备均配备训练有素的操作员
- 为客户协作提供技术支持人员
运营卓越性:
- 成熟产品的一次通过良率 >95%
- 准时交付绩效 >98%
- 灵活产能:从原型到高产量
- 提供集成组装服务
从先进设备到熟练劳动力,从气候控制到质量体系,HILPCB 工厂运营提供了关键应用所需的能力和可靠性。我们全面的 PCB 解决方案 方法确保工厂运营的每个方面都支持客户成功。
现代化制造设施:
- 设备:核实报价现场所用 LDI、钻孔和电镀设备的可用性与校准状态。
- 环境控制:索取工艺关键区域的监控日志。
- 污染控制:仅在产品需要时确认区域分级。
- 检验/测试:索取测试矩阵,并实地查看实际的 AOI、阻抗和 X-ray 能力。
生产能力:
- 层数与层压次数:对照有文件记录的现场极限验证所提议的层叠结构。
- 线宽/线距:对照 fab 能力矩阵和良率数据验证成品几何形状。
- 材料:对具体层压板品牌、牌号、厚度和采购证据进行确认。
- HDI、刚柔结合和厚铜产品:确认报价现场哪些结构已通过认证。
质量体系:
- 质量体系证书:索取当前证书副本、法人实体、签发机构、范围、现场和有效期;不要预设 ISO 9001、AS9100、ISO 13485 或 IATF 16949 认证。
- 工艺控制:审查实际的 SPC 和不合格品数据。
- 检验:商定检查点和批准的验收标准。
- 可追溯性:商定所需记录和保留期限。
熟练劳动力:
- 检验员和组装员:核实相关培训、能力和任何声称的个人证书。
- 工艺工程师:核实所选制造工艺对应的资质。
- 操作员:确认任务特定的培训和监督。
- 技术支持:商定沟通和工程变更流程。
运营卓越性:
- 一次通过良率:在引用任何百分比之前,索取测量周期、产品组合、排除项和计算方法。
- 交付绩效:在引用准时交付率之前,索取历史订单数据和定义。
- 可用产能:针对原型和批量订单逐单确认。
- 组装服务:下单前核实现场与分包商的责任分工。
HILPCB 发布的多层结构最高可达 64 层,符合条件的 HDI 线宽/线距低至 2/2mil。厚铜路线在合格结构上可达 20oz。这些是不同的评审范围:请确认实际的材料、层叠、铜厚、钻孔和验收计划,而不是叠加各项最大值。
一次有用的工厂审核应结合经验证的设备能力、实测工艺数据、当前证书和样品鉴定记录。选择 PCB 供应商时,不要仅依赖营销描述。
常见问题解答
Q1: 在参观或虚拟检查 PCB 工厂时,我应该关注什么?
检查设备年龄和维护状况(现代、维护良好的机器表明有投资)。观察清洁度和组织性(专业工厂保持有序运营)。检查环境控制(温湿度监控)。查看质量检验站(AOI、电气测试仪、阻抗测量)。询问劳动力情况(培训计划、IPC 认证、经验水平)。评估文件系统(计算机化与纸质)。
Q2: 选择 PCB 制造商时,工厂位置有多重要?
位置影响交货时间、沟通和审核便利性。中国工厂提供成本优势(30-60%),但需要运输时间。本地工厂支持更快的原型制作和更轻松的沟通。对于需要快速迭代的开发项目,邻近性很重要。对于设计稳定的生产,中国的成本优势通常可以证明较长的交货时间是合理的。考虑总价值,包括沟通质量和问题解决速度,而不仅仅是价格。
位置影响交货时间、沟通节奏和审核便利性。中国可以提供有意义的成本优势,而本地工厂可能有助于更快的迭代,因此正确的选择取决于您的优先事项是协作速度还是总到岸价值。
Q3: 小型 PCB 工厂能否生产出与大型设施相同的质量?
可以,前提是它们的过程控制和工程深度足够强。小型工厂通常在需要密切技术关注的复杂、低产量工作中表现更好,而大型工厂通常为吞吐量和规模优化。
Q4: 专业的 PCB 工厂应具备哪些认证?
ISO 9001 是常见的质量基线,而 IPC 合规性支持工艺控制。视行业而定,AS9100、ISO 13485、IATF 16949 或 UL 认可也可能重要,但证书只有在工厂能证明真实实施时才有意义。
Q5: 应如何评估一家位于中国的 PCB 工厂?
针对发布的结构、材料来源、工艺控制、检验证据和沟通需求评估位于中国的 PCB 工厂。通过法人实体、现场、范围和有效期核实任何质量体系证书。适用的 IPC 验收要求应与 QMS 认证分开规定。
对国际采购而言,除电路板规范外,还应商定负责的制造现场、技术联系人、变更控制流程和运输条款。