
从 PCB 打样扩展到重复生产,可能会暴露小批量样品未能体现的波动和成本驱动因素。在把一次成功的原型视为生产合格之前,应先定义结构、验收标准、工艺路线、数量和预测。
汽车、医疗和航空航天项目可能对供应商质量体系、批准和文件提出要求。IATF 16949、ISO 13485 或其他认证并不是这些市场每块裸板都自动需要的;请核实客户要求以及拟议供应商的法律实体、场地和范围。
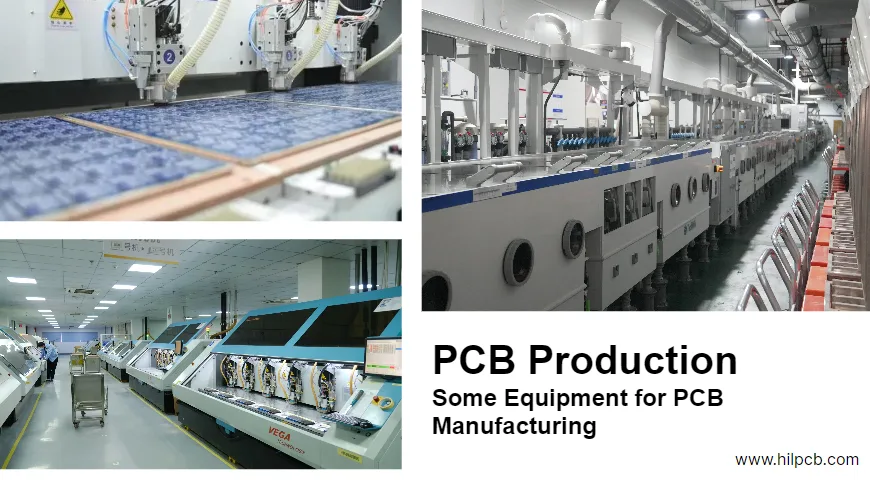
HILPCB 提供可扩展的中国 PCB 生产,从 PCB 打样 数量到每年数百万块板。我们的生产能力包括具有统计过程控制的批量 PCB 制造、自动化 PCB 组装 和测试、灵活的产能(50-50,000+ 块板/月)、供应链管理以及无缝的原型到生产过渡。
我们中国的 PCB 生产工厂作为一家全面的 PCB 公司,处理完整的批量范围,并为每个规模优化流程。
- 打样和小批量:从几块到几百块板每订单,非常适合设计验证和试产。
- 低至中批量:通常为数百到数万块板,适用于工业电子、医疗和电信应用。
- 高批量:数万到数十万块板,支持消费电子和汽车供应链。
- 大规模生产:每年数百万块板,拥有服务于全球 OEM 品牌的可扩展生产线。
可扩展的制造流程:
- 面板利用率优化:最大化每面板板数,减少浪费
- 自动化生产线:最小化人工操作,提高一致性
- 多合一拼板:每面板生产多块板以提高效率
- 连续流制造:减少周期时间,提高吞吐量
产能管理:
- 为长期项目设立专用生产线
- 灵活分配产能以应对需求波动
- 设备冗余防止生产延迟
- 计划性维护计划保持正常运行时间
生产技术范围:
标准硬板 PCB 生产:2-32 层,FR4 材料
HDI 生产:任意层微孔,细间距组装
柔性板和软硬结合板生产:柔性电路的批量制造
金属基板生产:用于 LED 和电力电子的铝/铜基板
特殊材料:大规模生产罗杰斯、Taconic、陶瓷基板
可扩展产能:从原型和小批量到高批量生产,年产量可达数百万块板。
技术覆盖:硬板、软硬结合板、柔性板、HDI、金属基板以及特殊材料板(例如,高 Tg、射频、微波层压板)。
层数:2 到 64 层,包括顺序压合和高级叠层设计。
集成组装:SMT、通孔、混合技术和一站式 PCB 组装服务。
对于 HILPCB 的 PCB 制造和 PCB 组装,请按实际生产结构确认可用工艺、材料供应、工装、检验和产能。笼统的年度或月度板数并不能确立某个特定叠层、板尺寸或测试计划的产能。
生产批量与产能规划
原型、中试、重复生产和大批量项目各有不同目标;所有工艺之间并不存在统一的数量界限或最低起订量。
| 阶段或决策 | 需商定的输入与证据 |
|---|---|
| 原型 | 已发布数据、结构可行性和针对性设计检查 |
| 中试 | 代表性工艺路线、工装、样品数量和预先定义的验收标准 |
| 爬坡 | 实测良率/能力、材料供应、瓶颈和批准的变更 |
| 重复或量产 | 预测、释放数量、产能分配、记录和交付里程碑 |
| 工艺 | 层数/过孔结构、尺寸、材料、铜厚、表面处理和组装/测试范围一并评估 |
拼板利用率、多联版和搬运自动化可能影响产出和单位成本。应与供应商评估导轨、工装、间距、组装约束和检验空间;更大的拼板或自动化产线并不保证更好的良率。
商定专用工装/产线、备用设备、维护计划和预留产能。设备冗余可以降低中断风险,但不能防止所有延误。应针对实际结构确认刚性、HDI、柔性/刚柔结合、金属芯或特殊材料的可行性,而不是假定每种工艺在每个批量下都可用。
统计过程控制与质量体系
对于拟议的 PCB 工厂,请商定测量特性、抽样、控制方法和反应计划。过程记录应能识别实际批次和批准的路线。
统计过程控制(SPC):
- 测量计划:选定的线宽、铜厚和对位,配合合适的仪器和抽样
- 控制图:区分过程行为与规格限,并定义调查触发条件
- Cpk 分析:在合适的分布和测量假设下评估稳定过程相对规格限的能力;按特性商定目标
- 告警与反应计划:定义失控结果的责任;自动化能力需要确认
- 纠正措施:调查原因并验证是否减少了复发
过程能力指标:
- 直通率:未经返工即通过的比例(设定项目特定目标并报告实测良率)
- 缺陷件 PPM:缺陷件数除以定义的总体,乘以一百万;缺陷机会数需要单独定义
- 准时交付:满足计划日期的比例(在客户协议中定义统计周期和目标)
- 客户退货:定义总体、报告周期、分类和单位;退货并不自动等同于已确认的现场失效
按需核实的质量管理体系:
- ISO 9001:2015:质量管理基础
- IATF 16949:在有要求且处于供应商认证范围内的汽车质量管理体系
- ISO 13485:医疗器械质量管理体系,取决于认证组织和范围
- AS9100:适用于认证供应商时的航空航天质量管理体系
- IPC-A-600 和 IPC-6012:裸板可接受性与刚性板性能要求,含适用的版本/等级和结构范围
生产文件:
- 制造流转单:记录每个批次的过程参数
- 首件检验(FAI):按已发布数据检查记录样件和规定特性;不证明后续每件产品
- PPAP 文件:汽车生产件批准
- 符合性证书(C of C):对规定要求的声明,由商定的记录支持;不替代全部测试数据
- 测试数据包:电气结果、阻抗测量、尺寸报告
利用中试和重复批次结果确认批准的制造路线满足要求后,再释放下一阶段。
生产成本优化策略
量产经济学与原型定价有很大不同。理解成本驱动因素,才能通过专业的 PCB 服务支持进行优化。
材料成本降低:
- 批量价格:与材料供应商协商价格
- 拼板利用率:优化板面布局以减少浪费
- 材料标准化:降低库存复杂度
- 替代材料:在性能允许时采用具成本效益的替代方案
过程效率提升:
- 自动化搬运:降低人工成本、提高一致性
- 周期时间:在预测产能前先评估瓶颈、工艺限值和所需投资
- 良率提升:减少报废和返工成本
- 精益制造:消除不增值活动
供应链优化:
- 元件批量价格:利用采购规模优势
- 供应商管理库存(VMI):商定所有权、持有成本、补货和呆滞库存责任
- 寄售:在合同中商定所有权和消耗/付款条款
- 长期协议:定义价格、调价条款、承诺和供货限制
测试与质量成本平衡:
- 统计抽样:仅在商定的验收计划和主管要求允许时适用;它不替代规定的 100% 裸板电测
- 自动化测试:在相同故障覆盖下比较夹具/程序成本和实测周期时间
- 根因分析:使用已确认的原因和已验证的措施减少重复缺陷
- 防错:核实所针对的具体错误和剩余检验需求
生产计划与供应链管理
可靠的生产需要同步的物料流和产能规划,由经验丰富的 PCB 制造商协同运作。
需求预测与计划:
- 滚动预测:商定预测期、更新频率以及确定性与非约束性承诺
- 安全库存:缓冲需求波动
- 交期管理:协调物料到货与生产计划
- 产能分配:为承诺量预留生产档期
物料需求计划(MRP):
- 物料清单(BOM)管理:跟踪元件需求
- 库存控制:平衡可用性、货架期、资金和呆滞库存风险
- 再订货点计算:在合适时机触发采购
- 停产监控:主动通知元件寿命终止
生产排程:
- 工单管理:排序作业以获得最优流动
- 瓶颈管理:识别约束并验证拟议的产能方案
- 加急请求:确认可行性及其对材料、检验和其他承诺的影响
- 交付协调:使发运与客户需求对齐
供应链风险缓释:
- 双源供应:认证替代来源并评估共享依赖;两家供应商并不能消除所有中断风险
- 元件配给管理:应对供应短缺
- 替代元件认证:在需要时实现替换
- 缓冲库存:抵御供应中断
原型到生产的过渡
对 PCB 设计、制造、组装和测试使用成文的转移计划。冻结批准的数据,并解决原型与目标生产路线之间的差异。
生产前验证:
- 可制造性设计(DFM)评审:面向量产优化
- 过程能力研究:验证过程能满足规格
- 中试运行:选择能代表路线、工装、波动和所需验收证据的样品
- 良率分析:识别并解决系统性问题
生产文件编制:
- 制造作业指导书:记录每个工艺步骤
- 质量检验标准:定义验收标准
- 测试程序:规定电气和功能验证
- 包装与标识:确保正确的产品识别
工装与设备准备:
- 测试夹具:针床或飞针编程
- SMT 钢网:为量产焊膏沉积优化开孔
- 组装夹具:保证一致的元件贴装
- 搬运托盘和载具:在加工过程中保护板件
首件检验(FAI):
- 尺寸验证:确认成品尺寸和特征
- 电气测试:使用规定的网表、连通/绝缘方法、覆盖和限值
- 切片分析:评估抽样结构上的选定内部特征;它不检验每块板的所有特征
- 功能测试:在包含组装时,定义激励、负载、固件和实测行为;裸板没有完整的产品功能
用于 HILPCB 报价的生产释放证据
确认拟议的制造与组装场地、外协工序以及针对实际工艺的当前产能。HILPCB 已发布的能力包线在合格结构上最高可达 64 层、20 oz 铜厚,但生产规模与可用性须按实际工艺确认——不要仅凭服务标签推断。
- 质量: 适用证书及检验计划;HIL实际持有 ISO 9001、IATF 16949、ISO 13485 和 AS9100 认证,并提供 SPC、控制图、自动告警、Cpk 目标 >1.33、FAI、PPAP、C of C 与测试数据。成熟产品的一次通过率 >95% 和准时交付率 >98% 应注明产品范围、统计周期与分母;过程目标与既有成熟产品结果须区分,不代表未来每一批保证达到。证书适用场地及范围以其实际登记为准。
统计过程控制 (SPC):
- 实时参数监控:线宽、铜厚、对位
- 控制图:在超出规格前跟踪变异趋势
- Cpk 分析:量化过程能力(目标 >1.33)
- 自动警报:失控时触发调查
- 纠正措施系统:防止缺陷复发
过程能力指标:
- 一次通过率:无需返工即通过的百分比(目标 >95%)
- 缺陷率:百万分之缺陷数 (PPM) 跟踪
- 准时交付率:满足计划日期的百分比(目标 >98%)
生产文件:
制造流程单:记录每批次的工艺参数
首件检查 (FAI):验证初始生产设置
PPAP 文件:汽车生产件批准
符合性证书 (C of C):材料和过程验证
测试数据包:电气结果、阻抗测量、尺寸报告
对所有关键参数进行统计过程控制
通过 ISO 9001、IATF 16949、ISO 13485、AS9100 认证
成熟产品的一次通过率 >95%
准时交付率 >98%
结构: 确切材料、层数/过孔结构、外形、铜厚和验收要求。
组装: BOM、封装、采购模式、钢网/夹具、烧录和测试通道。
质量: 适用证书、检验计划、批次/单件可追溯性以及偏离/变更批准。
实测绩效: 定义的直通率、缺陷件/退货指标和交付报告周期。
供应与计划: 材料/工装可用性、预测承诺、库存所有权和物流。
材料成本降低:
- 批量定价:与材料供应商协商价格
- 面板利用率:优化板布局以最小化浪费
- 材料标准化:减少库存复杂性
- 替代材料:在性能允许的情况下使用成本效益高的替代品
流程效率改进:
- 自动化处理:降低劳动力成本,提高一致性
- 周期时间减少:无需设备投资即可提高吞吐量
- 良率改进:减少报废和返工成本
- 精益制造:消除非增值活动
供应链优化:
- 元件批量定价:利用购买力
- 供应商管理库存 (VMI):降低持有成本
- 来料加工计划:延迟付款直至消耗
- 长期协议:锁定价格以确保生产稳定性
物料需求计划 (MRP):
- 物料清单 (BOM) 管理:跟踪元件需求
- 库存控制:维持最佳库存水平
- 再订货点计算:在适当时机触发采购
- 淘汰监控:主动通知生命周期终止元件
生产排程:
- 工单管理:排序作业以实现最佳流程
- 瓶颈管理:防止产能限制
- 加急能力:处理紧急需求而不打乱计划
- 交付协调:使发货与客户要求保持一致
供应链风险缓解:
双重供应源:防止单点故障
元件分配管理:应对供应短缺
替代元件认证:在需要时启用替代品
缓冲库存:防范供应中断
中国制造成本优势
材料和元件的批量定价
优化流程减少浪费和周期时间
灵活的商业模式(一站式、来料加工、部分承包)
供应链管理:
- 从授权分销商采购元件
一份 PCB 解决方案包应说明包含内容以及哪些记录证明符合性。比较的是总到岸成本和合同承诺,而不是地域或产量标签本身。
常见问题
生产的最小起订量是多少?
原型 1–50 块、低批量 MOQ 50–100 块、中批量 500+、高批量 5,000+、通常从 500–1,000 块起的阶梯报价、50–200 块试产,以及 3–12 个月预测、2–4 周试产和 4–8 周爬坡,均为依产品复杂度、材料、工装与合同条件提供的规划参考;这些标签不是通用起订量定义或交期保证。
低批量生产起订量为 50-100 块板。中批量 500+,高批量 5,000+。批量定价通常在 500-1,000 块板左右开始,具体取决于复杂性。原型数量(1-50)可用,但单位成本较高。
试产验证:2-4 周,包括工具和首件检查。生产爬坡:4-8 周达到满量生产,具体取决于复杂性和材料可用性。在设计阶段尽早接触可以加速过渡。
滚动预测:3-12 个月的可见性便于物料计划
试产:生产 50-200 块板以验证工具和流程
在完成结构、工装、材料和测试评审后,请索取针对该产品的最小起订量和数量价格阶梯。原型、中试和量产标签并不确立通用的板数。
中国 PCB 生产价格与本土制造相比如何?
复杂板卡中国制造成本低 30–60% 是在可比规格、数量、质量要求、工艺和制造成本口径下的历史/典型参考,不适用于所有中国工厂或所有订单的总到岸成本。比较时仍须计入运输、关税、质量要求、合同与交付风险。
对于复杂板卡,由于劳动力、材料采购和规模经济,中国生产通常成本低 30-60%。
仅凭地域并不能确立固定的制造成本优势。在选择最低总到岸成本方案之前,应比较同等规格、抽样和电测要求、订单数量、运输、关税和交付风险。
生产 PCB 制造需要关注哪些质量认证?
ISO 9001、IATF 16949、ISO 13485 或 AS9100 可能与客户项目和供货范围相关。请核实当前法律实体、场地、证书覆盖和客户批准;这些是质量体系声明,不是对每块成品板或产品的自动批准。
原型到生产的过渡需要多久?
需商定工装、材料采购、中试验收、纠正措施、客户批准和爬坡里程碑。所需证据和实际生产结构决定周期;固定的中试/爬坡周数范围不是通用承诺。