
对插件连接器引脚、压接端子或机械紧固件而言,组装线上唯一有意义的尺寸是成品孔径(Finished Hole Size, FHS)——制造全部完成后留下的净孔内径。**钻刀直径(Ddrill)**则是上游的工艺选择:板厂为覆盖基材树脂回弹、化学铜种子层、电镀孔铜和表面处理厚度,而选定的加工工具尺寸。
如果设计师导出 Excellon 钻孔文件时没说明数值代表成品孔径还是钻刀直径,或者给压接连接器套用一个通用的 +0.10 mm 电镀补偿——板厂要么重复补偿做出偏大孔(焊角虚弱),要么补偿不足做出偏小孔(产线上引脚插不进)。
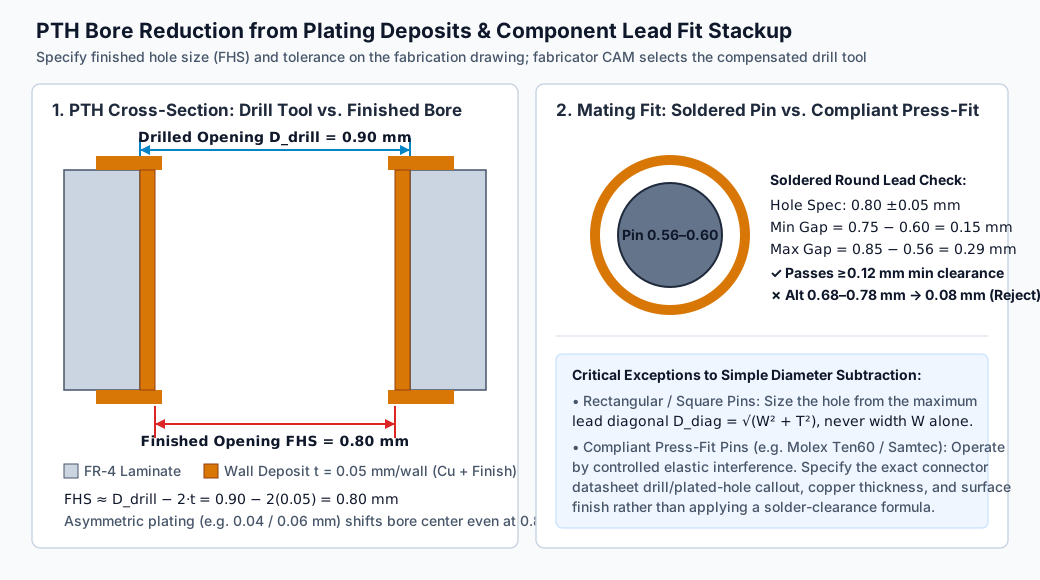
1. 从钻孔到成品孔:PTH 孔壁的沉积堆叠
金属化孔加工时,机械钻刀先在覆铜基材上钻出直径 Ddrill 的初孔;随后的湿化学和电镀工序在孔壁上逐层向内沉积,净孔径减小量为两倍总壁厚(2t):
正如 Molex Ten60 电源产品规范 PS-46436-100(Rev E8,§7.1)与 公开的电镀工艺指南所示,不同板厂、不同板结构需要不同的钻刀补偿量,才能达到同一个成品孔径:
| 孔壁层 / 工艺因素 | 典型单壁贡献 | 为什么"万能钻刀补偿"跨厂会失效 |
|---|---|---|
| 化学铜 + 电镀孔铜 | 单壁 20--35 μm(直径差 0.04--0.07 mm) | IPC-6012 Class 3、厚铜板或高厚径比板要求的孔铜厚度高于标准 Class 2 快板 |
| 表面处理沉积 | ENIG/OSP/沉银:单壁 <1--5 μm; HASL:10--40+ μm,呈不均匀弯月面 |
热风整平(HASL)在孔壁留下较厚、更不均匀的焊料涂层,平面化学镀层(ENIG 等)则薄而均匀 |
| 基材弹性回弹(缩孔) | 与材料和钻速相关(10--30 μm) | FR-4、高 Tg 环氧、PTFE/陶瓷基材在硬质合金钻刀退出后的回弹量不同 |
| 电镀电流分布("狗骨"形) | 孔口/拐角镀层比孔腰厚 | 高厚径比孔在上下孔口镀得快于中段,形成腰鼓形孔壁 |
沉积几何算例:同心 vs 不对称孔壁镀层
在理想同心模型中(plating-geometry-example.csv):CAM 选 0.90 mm 钻刀,工艺在单侧孔壁均匀沉积 t = 0.05 mm(50 μm),则:
但若局部电镀分布或钻孔偏摆使左壁沉积 0.04 mm、右壁 0.06 mm,卡尺或针规仍读 0.90 - (0.04 + 0.06) = 0.80 mm,然而成品孔中心线已经横向偏移,孔口到孔腰的腰鼓形差异还可能卡住进线引脚。这就是为什么设计师应规定成品孔径与公差(DFHS ± tol),把钻刀选择留给板厂已认证的 CAM 补偿表。
2. 焊接插件孔的尺寸:圆脚 vs 矩形引脚
波峰焊、选择焊或手工焊的插件孔,要在"引脚+孔公差最差组合下仍插得进"与"间隙小到毛细作用能把熔锡吸到顶面焊盘"之间取平衡(视板厚与焊接工艺,直径间隙一般 0.15--0.40 mm)。
案例 A:圆形引脚公差堆叠
最小/最大直径间隙一定要用极限尺寸算,不能只算标称值:
设某圆脚直径 0.58 ± 0.02 mm(0.56--0.60 mm),工艺要求最小直径间隙 0.12 mm 保证插装与透锡(fit-tolerance-example.csv):
| 候选孔规格 | 成品孔范围(DFHS) | 最小间隙(DFHS,min - 0.60) | 最大间隙(DFHS,max - 0.56) | 工程结论 |
|---|---|---|---|---|
候选 1(基线):0.80 ± 0.05 mm |
0.75--0.85 mm | 0.15 mm(0.75 - 0.60) | 0.29 mm(0.85 - 0.56) | 通过 — 超 0.12 mm 下限 +0.03 mm,且最大间隙 ≤ 0.30 mm |
候选 2(偏小备选):0.73 ± 0.05 mm |
0.68--0.78 mm | 0.08 mm(0.68 - 0.60) | 0.22 mm(0.78 - 0.56) | 否决 — 标称 0.73 - 0.58 = 0.15 mm 看似可以,最差组合只剩 0.08 mm |
注意这只算了单脚直径尺寸。多针排针或带壳连接器上,阵列的位置度公差(GD&T \varnothing t)与引脚端头位置度同样要吃掉插入间隙。
案例 B:方形与矩形引脚(对角线规则)
layout 里一个经典错误:按方形/矩形排针脚的平面宽度(W)开 PTH。方形 0.64 × 0.64 mm(0.025 in)排针与圆孔孔壁接触在四个角而非平面上。必须用含公差的最大对角线计算最大引脚直径:
0.64 ± 0.02 mm 方脚(W\max = T\max = 0.66 mm)的角对角为 √0.662 + 0.662 = 0.933 mm——一个能轻松容纳 0.60 mm 圆脚的 0.80 mm 成品孔,会直接卡住 0.64 mm 方脚。
3. 为什么压接(免焊针)孔不能套焊接间隙公式
压接弹性针脚(针眼式、C 截面端子,常见于大功率模块、车载 ECU、通信背板)靠受控径向过盈在弹性针区与镀铜孔筒之间形成气密冷焊连接。给压接针脚套用焊接正间隙公式,结果是保持力为零、电气开路失效。
按 Samtec 压接端子规范和 Molex Ten60 规范 PS-46436-100,压接孔规格必须从连接器原厂图纸锁定四个相互耦合的参数:
- 指定参考钻刀与成品孔公差: 压接 PTH 公差通常比焊接 PTH 严得多(常见 FHS ± 0.05 mm 或 +0.05/-0.025 mm,常配合指定参考钻刀,如 1.15 mm 钻刀对 1.00 ± 0.05 mm 成品孔)。
- 孔铜与表面处理窗口: 孔铜过少,插针时撕裂孔壁;孔铜过厚或 HASL 涂层过厚不均,插入力增大并刮出锡屑。一般要求平面镀层(按连接器手册指定沉锡、ENIG 或 OSP)。
- 弹性啮合区的孔径圆柱度: 厚背板上孔壁严重"腰鼓"(表面镀层比啮合深度区厚)会改变径向接触压力。
- 最小板厚与支撑工装: 确认 PCB 叠层满足连接器最小啮合厚度,外层/内层环宽按指定压接钻刀配套。
4. 金属化槽孔、NPTH 安装孔与总孔表
投板包的歧义最常出现在非圆槽孔和非金属化孔(NPTH)。可下载的总孔表模板(filled-hole-requirements.csv)演示了如何给四类孔族建档——包括工程数据不全时明确标挂起:
| 特征/标注 | 孔型与金属化 | 配合界面 | 成品尺寸与公差 | 位置基准 | 当前工程状态 |
|---|---|---|---|---|---|
H01(J1) |
圆孔 PTH | 圆形焊接连接器脚(0.56--0.60 mm) | \varnothing 0.80 ± 0.05 mm FHS | 基准 A/B(DEMO-MECH-B) |
尺寸已核(0.15--0.29 mm 间隙);位置度待确认 |
H02 |
圆孔 NPTH | 机械 M3 紧固件/定位柱 | \varnothing 3.20 +0.10/-0.00 mm FHS | 装配图 DEMO-MECH-B 控位置度 |
挂起 — 确认是宽松过孔还是精密定位基准 |
S01(J2) |
金属化铣槽 | 扁平电源插片 | 宽 1.20 ± 0.05 mm × 长 2.40 ± 0.10 mm FHS | 槽中心线与方向按 DEMO-MECH-B |
挂起 — 导出钻孔/铣槽文件漏标金属化状态;需重出 G85/铣槽数据 |
H03(J3) |
圆形压接 PTH | 免焊压接连接器 | 按连接器原厂图纸 | 连接器基准与啮合深度 | 挂起 — 不许猜孔径;附准确料号与原厂图纸 |
(三个算例 CSV:filled-hole-requirements.csv、fit-tolerance-example.csv、plating-geometry-example.csv 与说明。)
槽孔(S01)与 NPTH(H02)的关键规则
- 扁平电源插片槽不要用一个超大圆钻表示,除非焊盘和锡膏量就按大圆孔设计——超大圆孔吞掉布线空间,波峰/选焊时需要多得多的焊料才能填满而不出气孔。槽孔要用专用槽/铣层或 Excellon 槽命令导出,写明宽、长、端部半径和 PTH/NPTH 属性。
- PTH 与 NPTH 分文件出 Excellon(或确保刀头表头无歧义): 按 公开的钻孔指南,来料钻孔值默认按成品孔径解释;金属化与非金属化孔混在一起且刀头标志不清,必然引发 CAM 挂起。
- 背钻单列: 高速连接器 PTH 若要求控深去 stub,用背钻 PCB 设计指南单独规定 stub 长度与背钻跨度。
5. 图纸-钻文件冲突的解决与询价提交
当制造图纸孔表写 H01 成品孔径 \varnothing 0.80 ± 0.05 mm,而导出的 drill.drl 同刀号标 0.90 mm 时,CAM 无法判断 0.90 mm 是设计师有意加的 +0.10 mm 钻刀补偿还是版本错配。要正式走 EQ 澄清,更新主归档让图纸与钻孔表头统一声明**成品孔径(FHS)**口径,并复核所有层的环宽(见 Gerber 数据包与 EQ 控制)。
向 HILPCB 提交 PCB 制造询价时附:
- 图纸总孔表: 列出每个刀号、孔数、PTH/NPTH、圆/槽几何及成品孔径(FHS)公差。
- 配合关键孔与压接孔的元件图纸: 免焊压接或精密定位孔附连接器原厂规范(Molex、Samtec、TE 等)。
- 过孔保护与塞孔标注: 区分元件 PTH(必须保持开孔、阻焊不得侵入)与需要塞孔、树脂填充或 VIPPO 铜填平的互连过孔。
HILPCB 生产精密多层板与 HDI 板:机械钻孔最小 0.15 mm、CNC 铣金属化/非金属化槽、控深背钻、压接 PTH 严公差孔筒,并以针规和金相切片验证。提交报价上传 Gerber/ODB++ 与孔表,做完整 CAM 审核。
常见问题
Excellon 钻孔文件该写成品孔径还是补偿后的钻刀尺寸?
一律导成品孔径(FHS),并在图纸备注写明 "ALL DRILL SIZES ARE FINISHED HOLE SIZES (FHS)"。每家板厂的镀槽厚度、基材缩放因子和表面处理补偿都不同,你在 CAD 里手动加的钻刀补偿会被二次补偿或造成孔偏小。
普通焊接 PTH 的成品孔应比元件引脚大多少?
波峰、选焊或手工焊的圆脚插件,常用目标直径间隙 0.15 mm–0.30 mm(6--12 mil)——即最大引脚直径(方/矩形脚取最大对角线)到标称成品孔径之差;再核验最差组合(最小孔径−最大引脚)仍有 ≥ 0.10--0.12 mm 间隙。最终以元件手册为准。
为什么 HASL 和 ENIG 需要的孔公差/钻刀补偿不同?
化学镍金(ENIG)是薄而均匀的化学镀层(单壁约 3--6 μm 镍 + <0.1 μm 金),孔壁保持圆柱形。热风整平(HASL)把整板浸锡后用热风刀吹孔,留下更厚、略呈腰鼓形的锡层(10--40 μm),缩小有效孔径,一般需要更宽的 FHS 公差(如 ± 0.08 mm,而 ENIG 可 ± 0.05 mm)或更大的起始钻刀。
CAM 里能不能把元件孔改小来解决内层环宽不足?
绝对不能在未按元件最大引脚直径或对角线重算最差插装间隙之前缩小 PTH 成品孔径。若孔不能缩,改走另一条路:加大焊盘(或加泪滴)并复核相邻走线间距。