

PCB 可焊性测试用于回答:在规定条件下,指定的板面是否能被焊料润湿。在放行库存批次或认证新表面工艺之前,应先明确待测表面、组装工艺和验收方法。合格的试样可以支持这一决定,但并不能证明成品焊点的疲劳寿命。
关于制板前的表面工艺选型,请参阅 PCB 表面处理工艺对比。本文要回答的问题更聚焦:这些板件及其元器件在进入组装之前,需要哪些可焊性证据?
哪种可焊性测试方法适合所采购的对象?
裸板测试与电子元器件可焊性测试针对的是未来焊点的两个不同侧面。板件结果合格并不代表元器件端子合格,反之亦然。
| 对象或问题 | 订单中应明确的测试依据 | 应索取的证据 | 无法证明的内容 |
|---|---|---|---|
| 裸 PCB 焊盘、焊位及金属化孔 | J-STD-003,指定版本及适用方法 | 针对所定义板面特征或代表性试样的结果、表面工艺及预处理条件 | 元器件端子状态或组装焊点寿命 |
| 元器件引脚、端子、焊耳及导线 | J-STD-002,指定版本、方法及适用的元器件规范 | 与料号、端子镀层和批次对应的封装可焊性结果 | 与之配合的 PCB 焊盘的可焊性 |
| 表面是否能被焊料润湿 | 适用的目视浸渍、工艺模拟或润湿天平方法 | 规定条件下的覆盖率/特征观察或力-时间记录 | 对后续各种热或机械载荷的耐受能力 |
| 对象能否经受焊接热 | 适用的耐焊接热试验或元器件认证要求 | 规定暴露后的电气、物理或结构结果 | 自动认可其表面润湿行为 |
| 组装焊点能否在服役中可靠 | 针对具体产品的可靠性认证 | 在相关热、机械和电气应力下的结果 | 不能替代来料管控 |
印制板使用 J-STD-003,元器件引脚和端子使用 J-STD-002;并确认合同中适用的版本(包括 J-STD-003D 与 J-STD-002E 在采购日期是否仍为现行版本)。公开的 J-STD-003D 适用范围还将镀层耐久性与产品等级区分开来:仅订购 Class 3 本身并不能定义全部预处理参数。应采用采购协议中指定的版本和测试条件。公开预览仅说明范围和方法;执行和判定测试需要适用的完整标准。IPC 版本对照表、J-STD-003D 适用范围、J-STD-002E 适用范围。
每种焊料测试实际测量什么?
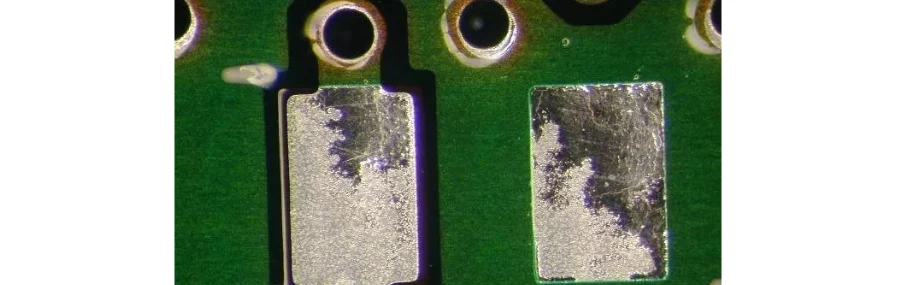
目视浸渍测试将指定表面暴露于助焊剂和熔融焊料中,随后检查规定特征是否润湿、不润湿或退润湿。检验必须明确判定的区域;整板平均值可能掩盖个别不合格的焊盘或端子。
表面贴装工艺模拟使用指定焊膏和热工艺来评估相关可焊特征。它回答的问题可能与浸渍测试不同,因此当采购订单指定其他测试时,不能擅自替换方法。
PCB 润湿天平测试记录受控焊料接触过程中力随时间的变化。在试样几何形状、预处理、合金、助焊剂和测试设置受控的前提下,它可提供用于比较润湿行为的曲线。缺少这些设置的曲线很难与其他实验室的结果比较。
HILPCB的PCB制造服务包含润湿平衡测试、表面处理评估和元件引脚可焊性测试;实验室配有多台润湿平衡系统及表面分析设备,可进行±0.01 mN高分辨率力测量,并提供润湿曲线和统计分析报告。该数值描述力测量能力,不是通用PCB验收限值。
焊球测试使小型元器件端子与受控的熔融焊料球接触。当端子几何形状适合这种布置时,该方法很有用。它并不是针对 PCB 上不希望出现的锡珠形成的通用测试。Fraunhofer ISIT 介绍了用于润湿力测量的焊浴和焊球接触两种布置。Fraunhofer ISIT 方法概述。
焊料漂浮试验必须明确说明其目的。可焊性程序与热应力检验都可能涉及与熔融焊料的接触,但两者的暴露条件和验收标准不同。对 PCB 进行焊料漂浮试验时,应索取指定方法、板件结构、浸渍条件和观察结果。不要用熟悉的焊浴温度替代规定程序。
为什么温度、浸渍时间与验收标准必须保持一体?
诸如"覆盖率 95%"之类的数值,只有在明确其测试对象和程序后才有意义。下面这个公开的元器件示例说明了为什么可焊性测试与耐焊接热试验必须在测试计划中分列。
| Vishay RCG e3 片式电阻器测试 | 公开的焊浴条件 | 公开的评估结果 |
|---|---|---|
| 锡铅焊料可焊性 | Sn60Pb40;非活性助焊剂;235 ±5°C,2 ±0.2 秒 | 焊料覆盖率至少 95%,且无可见损伤 |
| 无铅焊料可焊性 | Sn96.5Ag3Cu0.5 或 Sn99.3Cu0.7;非活性助焊剂;按数据手册列出的 245 ±5°C 或 250 ±5°C,3 ±0.3 秒 | 焊料覆盖率至少 95%,且无可见损伤 |
| 耐焊接热 | 260 ±5°C 焊浴,10 ±1 秒 | 所述稳定性等级的阻值变化限值;这是另一项验收条目 |
来源:Vishay RCG e3,文档 20047,2023-11-08 版,第 5 页。这些条件仅适用于该 Vishay 元器件系列及其引用的测试流程,使用前应核对当前版本。它们不是通用的裸板限值、回流曲线或 HILPCB 生产参数。所列的两种无铅合金与温度选项应以制造商程序为准,不应自行拼凑配对或图方便选用某一温度。
应如何解读 PCB 润湿测试结果?
润湿天平在规定的浸入几何条件下测量净力;下式是简化的静态模型,而非完整的动态润湿力测量。对试样重量去皮后,以向下润湿力为正的简化静态力模型为:
F = γP cos(θ) − ρgV
其中 F 为测得的力(牛顿),γ 为焊料表面张力(N/m),P 为润湿周长(米),θ 为接触角,ρ 为焊料密度(kg/m³),g 为重力加速度(m/s²),V 为浸入体积(m³)。第二项为浮力。仪器显示的符号约定可能相反。
IPC-TM-650 2.4.14.2A 说明了润湿时间和最大力的浮力修正基准。其适用范围是液态助焊剂活性,因此其物理解释不能被误当作通用的 PCB 验收规范。改变浸入深度或试样尺寸会改变浮力修正,也可能改变传热。因此,未经修正的仪器过零点不能与规定的修正后润湿时间互换。IPC-TM-650 2.4.14.2A,第 2–3 页。
一个简单的比较可以说明周长问题。假设两项测量均已做浮力修正且测试条件一致:试样 A 在 10 mm 润湿周长下测得 3 mN,试样 B 在 5 mm 周长下测得 1.5 mN,两者均为 0.30 mN/mm。较大的原始力并不能证明表面润湿更好。这些是假设的测量值,并非验收限值;不同的热容量仍可能妨碍直接比较。
应索取原始曲线、仪器零点与修正基准、润湿周长、浸入体积/深度、浸入速度、合金、焊浴温度、助焊剂和预处理记录。约定的方法应规定评估哪些时间和力。"低于一秒"或单一的力/周长比值都不是通用的合格判据。
蒸汽老化能否预测货架寿命?
预处理是在规定暴露条件下对表面工艺施加考验。如果缺少针对该材料和储存环境验证过的对应关系,它并不能把试验小时数换算成仓库货架上的月数。
J-STD-003D 规定了不同的镀层耐久性和预处理安排。应根据实际表面工艺和订单选择所需条件;不要对 HASL、OSP、ENIG 及各种元器件端子套用同一蒸汽配方。还应区分试验箱检定与试样预处理:1993 年 7 月版的 IPC-TM-650 2.6.23 要求在稳定后、箱内无其他物品的情况下,每 15 分钟记录一次蒸汽老化箱温度,持续 8 小时。该八小时测量用于检验设备重复性,并非通用的八小时产品老化要求。IPC 蒸汽老化箱重复性方法,第 5.3 节。
对于库存板件,应保留表面工艺供应商的包装与储存说明、制板日期、开袋记录、环境信息以及任何烘烤或回流暴露记录。OSP 化学体系和实际热曲线比笼统承诺的回流次数更重要。对于 ENIG,厚度与镍界面状态是需要单独举证的方面:仅凭润湿合格并不能排除镍腐蚀,也不能证明焊点的抗断裂能力。不要用延长焊料浸渍时间代替恰当的表面工艺调查。
可焊性测试程序和报告应包含哪些内容?
测试计划应在实验室收到样品之前协商确定。否则,两份看似有效的报告可能回答的是不同的问题。
| 必需记录 | 使结果可用的细节 |
|---|---|
| 标识与抽样 | 板件版本或元器件料号;表面工艺/端子;生产批次;抽样位置及理由;独立试样数量 |
| 历史记录 | 到货状态、包装、储存、此前热暴露以及每次清洗或预处理步骤 |
| 程序 | 标准版本、方法、偏离项、测试合金/助焊剂、温度、浸渍时间、浸入几何条件及设备标识 |
| 验收 | 判定的特征或端子、判据及其来源;单个不合格对抽样批次的影响 |
| 结果 | 各项观察结果、适用的图像与原始曲线;解读测量所需的尺寸与修正 |
| 处置 | 验收决定、留样、不符合项编号、批准的复测/返工途径及放行权限 |
五个样品并不自动构成有意义的"95% 置信度"保证。举例说明:假设从一个庞大且均匀的总体中独立随机抽取五个单元,均按合格/不合格计分,且未观察到不合格。失效概率的单侧精确 95% 上限为 1 − 0.05^(1/5) = 45.1%。这是抽样计算,并非推荐的验收方案。从拼板某个方便的角落取样甚至可能不满足这些假设。应围绕指定批次和决策风险来选择抽样方案。
批次未通过可焊性筛选时该怎么办?
隔离受影响物料并保留到货状态的证据。首先核查测试是否执行正确:试样制备、助焊剂、焊浴状态、温度、夹具几何和计时都可能影响结果。若不合格属实,在归因之前应先比较板件与元器件批次、表面工艺历史、储存和组装记录。
HILPCB可用XPS和SEM-EDS等表面分析方法调查氧化与污染,并开展根因分析;两种方法提供的表面化学状态、形貌和元素信息不同。针对经调查确认的问题,HILPCB可采用等离子清洗处理有机污染,或对适用的氧化表面采用化学还原处理;出现退润湿时,工艺团队通过优化回流曲线减轻该问题。局部润湿不一致时,可进行针对性显微检查、局部清洁或模板对准验证。具体处理须经批准,并评估其对表面工艺、尺寸、残留物和组装的影响。
| 观察结果 | 下一步应获取的证据 | 应避免的捷径 |
|---|---|---|
| 库存板批次润湿不良 | 表面工艺/包装历史、代表性特征结果及供应商调查 | 不断提高温度直到试样合格 |
| 元器件端子不合格而板试样合格 | 元器件批次/日期码、端子镀层及适用的元器件测试 | 把 PCB 结果当作元器件验收依据 |
| 润湿合格但焊点断裂 | 与失效相应的界面检查和机械/可靠性证据 | 宣称润湿合格即可排除黑盘或其他机理 |
| 组装出现冷焊或焊点不完整 | 实际热曲线、焊膏/助焊剂、印刷、贴装及物料证据 | 认定任何组装缺陷都证明来料可焊性差 |
HILPCB执行批次管理:对临界板进行标识和隔离,以便按批准方案评估替代回流曲线;通过日期代码实施先进先出(FIFO)。每块PCB的条码关联其测试记录和工艺历史,便于追溯。
清洗、等离子处理、化学处理、重新表面处理或使用活性更强的助焊剂都会改变被测状态。此类措施需要经过批准的流程,并评估其对表面工艺、尺寸、残留物和组装的影响。对处理过的样品复测合格,并不能抹去原有的不合格,也不能授权放行未处理的库存。
向 HILPCB 提交测试需求时应包含哪些内容?
HILPCB在PCB生产线上实施过程检查点:阻焊后检查裸露焊盘清洁度;在HASL、ENIG和浸银表面处理后进行验证。对多层板还检查通孔填充和电镀相关过程;此类通孔检查不等于润湿测试或通孔疲劳寿命验证。各项检查按适用的板件结构和表面工艺执行。
HILPCB工程团队审查设计中的可焊性风险,并维护关联设计特征与可焊性表现的数据库。HILPCB的ISO 9001认证流程在多个制造阶段设置可焊性检查点。
请提供制板图纸与表面工艺要求、组装工艺与合金、相关元器件 BOM、批次/储存信息、要求的标准版本/方法、抽样方案和报告要求。并说明关注点是来料、表面工艺变更、储存期限过期还是生产缺陷。对于小批量组装或批量组装,应将已批准的批次处置结论和测试要求纳入交接;并明确交钥匙组装的采购责任。
HILPCB的PCBA工艺集成组装前检查和在线控制:模板印刷前测量板件平整度和翘曲;来料检查无源及有源元件引脚;并将SPI/AOI数据与组装前检查结果交叉关联。在HILPCB的PCBA生产中,每个生产批次进行首件检查(FAI)和焊点截面分析。
对于 SMT 贴片组装或通孔插装组装,报价时仍应确认本订单的执行地点、方法、样品消耗、报告内容、价格和周期;外部实验室、原始润湿曲线或其他专项分析也应明确约定。普通 PCB 组装订单不会因此自动包含所有专项实验室测试。
常见问题
可焊性测试与组装后的焊点测试有何区别?
可焊性测试评估指定表面在规定条件下能否接受焊料。组装后的焊点测试可能检查工艺质量、电气连通性或焊点可靠性。预期结果决定方法;表面测试合格并不能替代成品组装的检验与认证。
如何为 PCB 焊盘和元器件引脚选择可焊性测试?
应将它们定义为独立的测试对象。J-STD-003 针对印制板,J-STD-002 针对元器件引脚和端子。分别为各自选择适用的版本、方法、预处理和验收标准。封装几何形状和供应商的元器件规范也会影响选择。
仅凭焊料漂浮试验能否认证板件可用于组装?
只能支持该指定测试及其验收标准所覆盖的决定。应说明漂浮试验评估的是可焊性还是热应力,并记录规定的暴露条件和受检特征。它不能单独认证所有元器件、组装工艺或使用寿命要求。
如何评估 PCB 连接器表面处理后的可焊性相容性?
应将连接器的可焊引脚与其配接触点区分开,将 PCB 焊盘与镀金边缘金手指区分开。核查焊接界面处规定的端子镀层、板面工艺、合金、助焊剂和组装暴露条件。镀金的耐磨触点并非都必须接受焊料的表面。要求提供相关的板件和元器件结果,然后验证预期的组装工艺。
润湿天平曲线合格能否排除冷焊点?
不能。曲线描述的是实验室条件下被测表面的表现。冷焊点及其他组装缺陷也可能由加热不足、工艺波动或凝固过程中的移动引起。应调查实际组装条件并检查成品焊点。
旧 PCB 批次经清洗和复测后能否放行?
只有在批准的处置涵盖原始不合格、处理方式、新测试条件及适用组装要求的情况下才能放行。应确认供应商的储存指导并保留初始结果。处理过的样品在不同条件下合格,并不能证明所有未处理板件仍然可接受。