
Worauf Entwicklungsteams bei Automotive-ADAS-Radar-PCBs zuerst achten sollten
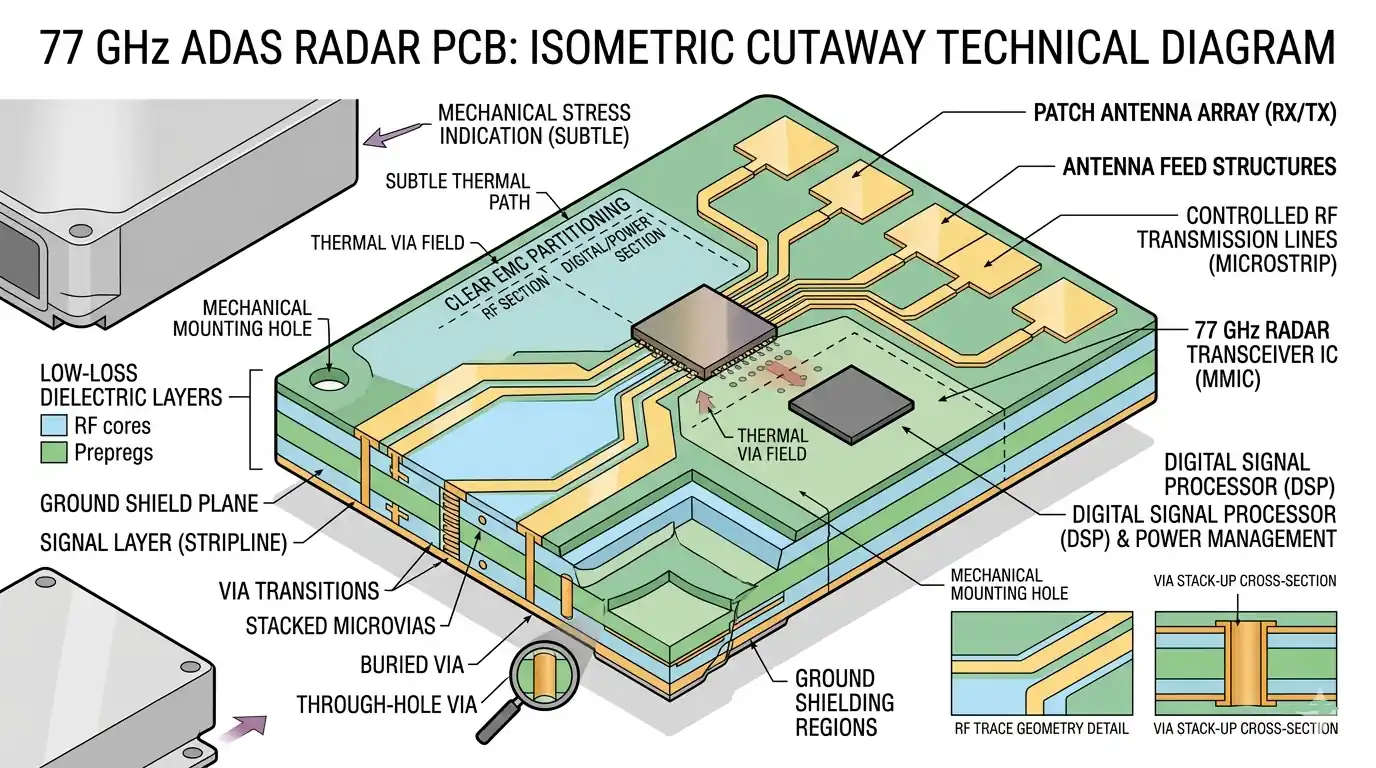
Bei der Entwicklung einer Automotive-ADAS-Radar-PCB sollte die erste Frage nicht lauten, ob ein einzelner Prototyp die geforderten Messwerte erreicht. Entscheidend ist vielmehr, ob sich Materialeigenschaften, HF-Speiseübergänge, EMV-Grenzen und mechanische Belastungen auch über viele Fertigungslose hinweg reproduzierbar beherrschen lassen. Gerade bei 77-GHz-/79-GHz-Radarplatinen zeigt sich die tatsächliche Entwicklungsreife daran, ob das definierte HF- und Fertigungsfenster von Charge zu Charge stabil bleibt. Schwankungen der Dielektrika, Toleranzen im Lagenaufbau, Abschirmkonstruktionen, Wärmewege und Montagespannungen wirken sich unmittelbar auf Erfassungsleistung und Langzeitzuverlässigkeit des Radarsystems aus.
Prüfverzeichnis
- Warum Automotive-ADAS-Radar-PCBs für das 77-GHz-Serienfertigungsfenster ausgelegt werden müssen
- Schnellübersicht zur Serienfreigabe von Automotive-ADAS-Radar-PCBs
- Wie sich stabile Materialien und Lagenaufbauten für 77-GHz-Radarplatinen auswählen lassen
- Antennenspeisungen, Via-Übergänge und Phasenkonstanz beherrschen
- Warum Thermik, Abschirmung und Mechanik die Leistungsstreuung verstärken
- EMV-Zonierung und Rückstrompfade auf Radarplatinen frühzeitig festlegen
- Warum Montageausbeute und Prüfabdeckung vor dem Entwicklungsstopp definiert sein müssen
- Einen geschlossenen DFM- und Verifikationsprozess für ADAS-Radar-PCBs aufbauen
- Häufig gestellte Fragen (FAQ)
- Nächste Schritte: Vorprüfung und NPI-Bewertung für Automotive-Radarprojekte
Schnellübersicht zur Serienfreigabe von Automotive-ADAS-Radar-PCBs
| Risikodimension | Bezug aus öffentlich zugänglicher Fachliteratur | DFM-/HF-Schwerpunkt im Projekt | Hinweis für die Entwicklung |
|---|---|---|---|
| Betriebsfrequenz | Automotive-mmWave-Radarsysteme arbeiten üblicherweise im Bereich 76-81 GHz. 77 GHz / 79 GHz bilden den gängigen technischen Bezugsrahmen. |
Phasenkonstanz auf Leiterplattenebene, lokale Verluste und Übergangstoleranzen werden bei mmWave-Frequenzen stark verstärkt. | Je höher die Frequenz, desto enger müssen Geometrie und Phase reproduziert werden. |
| Materialien & Lagenaufbau | Häufig kommen Hochfrequenzmaterialien und hybride Laminataufbauten zum Einsatz. | Stabilität der Dielektrikumsdicke, Harzsystem, Kupferrauheit und Wiederholgenauigkeit der Laminierung müssen gemeinsam bewertet werden. | Die Konstanz der Materialchargen bestimmt unmittelbar die HF-Stabilität in der Serie. |
| Speisungen & Übergänge | Lokale Geometrieabweichungen an Antennenspeisungen, Vias und Übergangsbereichen beeinflussen Reflexion und Phase direkt. | Nicht ausschließlich auf Nenngeometrien aus Simulationen vertrauen, sondern real herstellbare Strukturen und deren Chargenkonstanz prüfen. | Maßgeblich ist die tatsächlich fertigbare Geometrie, nicht die ideale CAD-Grenze. |
| Montage & Verifikation | Automotive-Anwendungen stellen hohe Anforderungen an Umweltbeständigkeit, Montierbarkeit und Alterungsfestigkeit. | Abschirmgehäuse, TIMs (Thermal Interface Materials), Montagespannungen und Prüfmatrix müssen frühzeitig festgelegt werden. | Automotive-Verifikation verlangt langfristige Konstanz und stabile Umgebungsgrenzen. |
Zusammenhang zwischen Risiko und Festlegungspunkt bei ADAS-Radar-PCBs
| Besonders kritische Phase | Typisches Risiko | Was muss vor dem Tape-out festgelegt sein? | Folgekosten bei Versäumnissen |
|---|---|---|---|
| Materialauswahl | Nennwerte im Datenblatt sind hervorragend, Laminierbarkeit und Chargenstabilität reichen in der Praxis jedoch nicht aus. | Materialsystem, Dielektrikumsdicke, Toleranzen und Lieferverfügbarkeit. | Deutliche Abweichung zwischen HF-Ergebnissen des Prototyps und der Serienfertigung. |
| Speisungen & Übergänge | Vias, Anti-Pads und Referenzebenenwechsel erzeugen zusätzliche, störende Reflexionen. | Kritische Speisungen, Lagenwechsel-Topologie, Rückstromebenen und Übergangsgeometrie. | Nicht beherrschbare Strahlabweichung, hohe Einfügedämpfung oder Phasenfehler. |
| Thermik & Mechanik | Abschirmgehäuse, eingepresste Gehäusestrukturen und TIMs verformen die Leiterplatte mechanisch. | Leiterplattendicke, Ebenheitstoleranzen, Kupferbalance und mechanische Montagegrenzen. | Starke Temperaturdrift, Chargenstreuung und hoher Nacharbeitsaufwand. |
| Validierungsfreigabe | Es werden lediglich grundlegende Funktionstests am Prüfplatz durchgeführt; Struktur- und Klimaprüfungen fehlen. | HF-Grenzwerte, Thermografie, Röntgenprüfung, Mikroschliffe und klimatische Belastungsparameter. | Systematische Fehler werden erst spät in der Pilotfertigung sichtbar. |
Warum Automotive-ADAS-Radar-PCBs für das 77-GHz-Serienfertigungsfenster ausgelegt werden müssen
Bei Automotive-ADAS-Radar-PCBs muss die Konstruktion von Anfang an auf ein belastbares 77-GHz-Serienfertigungsfenster ausgerichtet werden. Im mmWave-Bereich wirken sich bereits kleine Änderungen der Dielektrikumsdicke, des Rauheitsprofils der Kupferfolie, der Lötstoppmaskenöffnungen, der Via-Geometrie, der Oberflächenbeschichtung oder der durch die Montage verursachten Verformung deutlich stärker aus als bei konventionellen Leiterplatten. Lässt sich eine Kombination dieser Parameter nur bei einem sorgfältig gefertigten Laborprototypen beherrschen, nicht jedoch in wiederholbaren Fertigungslosen, ist das Produkt noch nicht serienreif.
Im öffentlich dokumentierten Branchenumfeld bewegen sich Automotive-mmWave-Radare typischerweise im durch ETSI TR 103 593 abgedeckten Bereich von 76-81 GHz; 77 GHz und 79 GHz bilden dabei den üblichen technischen Rahmen. Für die Leiterplattenintegration ist jedoch weniger das Auswendiglernen einzelner Frequenzpunkte entscheidend. Wichtiger ist, die Auswirkungen dieses Frequenzbereichs auf die Fertigung ausdrücklich in der Entwicklung zu berücksichtigen:
- Lokale Geometrieabweichungen wirken sich in diesen Frequenzbereichen deutlich empfindlicher aus als bei üblichen digitalen Hochgeschwindigkeitsplatinen.
- Ein erfolgreich eingeschalteter und vermessener Prototyp ist kein Nachweis dafür, dass spätere Serienlose dieselben HF-Eigenschaften erreichen.
- Temperaturverhalten, mechanische Spannungen und Montageeinflüsse schlagen unmittelbar auf Phase, Kanalverluste und die Streuung zwischen einzelnen Baugruppen durch.
- Das Entwicklungsziel muss deshalb vom ersten Layout an eine reproduzierbare Serienfertigung sein und nicht lediglich ein „einmal erfolgreich vermessener Laborprototyp“.
Die entscheidende Frage zu Beginn eines Automotive-Radarprojekts lautet daher nicht: „Können wir eine Platine bauen, die im Labor gute Messwerte liefert?“ Sinnvoller ist die Prüfung: „Kann der Fertiger genau diesen Lagenaufbau, diese Speisestrukturen und dieses Montagekonzept über viele Lose hinweg stabil reproduzieren?“
Wie sich stabile Materialien und Lagenaufbauten für 77-GHz-Radarplatinen auswählen lassen
Ein belastbarer Material- und Lagenaufbau für eine 77-GHz-Radarplatine entsteht nicht dadurch, dass im Datenblatt lediglich die niedrigsten Dk- und Df-Werte ausgewählt werden. Für die Serienfähigkeit muss zusätzlich geklärt werden, wie sich das Material über starke Temperaturwechsel verhält, wie groß die Schwankung zwischen Rohmaterialchargen ausfällt, wie stabil die Dicke nach dem Laminieren bleibt und ob der Leiterplattenhersteller hybride Aufbauten mit Hochfrequenzlagen reproduzierbar fertigen kann. Bei Automotive-Anwendungen ist eine robuste Serienwiederholbarkeit in der Praxis meist wichtiger als ein besonders attraktiver Nennwert eines einzelnen Musters.
Eine belastbare technische Prüfung sollte daher folgende Punkte in den Vordergrund stellen:
- Prüfen, ob tatsächlich anspruchsvolle Fertigungsmöglichkeiten für Hochfrequenz-PCBs oder bestimmte Rogers-PCB-Materialsysteme erforderlich sind, statt die Auswahl allein an Werbe- oder Datenblattwerten auszurichten.
- Bei Mixed-Signal-Leiterplatten mit digitaler Steuerung, Versorgungsebenen und langsamen Schnittstellen das Zusammenspiel des Mehrlagen-PCB-Lagenaufbaus mit lokal eingesetzten Hochfrequenzkernen bewerten.
- Zielwerte für Dielektrikumsdicke, enge Toleranzen und Parameter des Harzflusses verbindlich in der Dokumentation des PCB-Lagenaufbaus festhalten, damit für Simulationen relevante Annahmen beim Übergang in die Fertigung nicht verloren gehen.
- Wird das Radarmodul über Jahre hohen Temperaturen und intensiver thermischer Alterung ausgesetzt, müssen zusätzlich die Kriterien zur Stabilität von High-Tg-PCB-Materialien mit dem Gesamtaufbau abgestimmt werden.
Die für die Serie beste Materialkombination ist deshalb nur selten die theoretisch verlustärmste Variante auf dem Papier. Gesucht wird vielmehr ein ausgewogenes System aus geringer Dämpfung, konstantem Lagenaufbau und einer Fertigungstechnologie, die der ausgewählte Hersteller dauerhaft reproduzieren kann.
Antennenspeisungen, Via-Übergänge und Phasenkonstanz beherrschen
Bei Antennenspeisungen und Lagenübergängen darf nicht nur die Gesamtlänge einer Leiterbahn betrachtet werden. Von der IC-Struktur über das Gehäuse, das Routing-Via und die Speiseleitung bis zur abstrahlenden Antenne muss jeder einzelne Abschnitt als kontrollierte HF-Struktur behandelt werden. Viele Musterplatinen zeigen zunächst akzeptable Ergebnisse, entwickeln beim Übergang in die Serienfertigung jedoch Strahlabweichungen, erhöhte Einfügedämpfung oder Unterschiede zwischen den Kanälen. Häufig liegt die Ursache in kleinen, zuvor unzureichend bewerteten Geometrieabweichungen innerhalb dieser Übergangsbereiche.
Bei der ECAD-Layoutprüfung sollten deshalb mindestens folgende Fragen verbindlich beantwortet werden:
- Verlaufen alle kritischen Speiseleitungen durchgehend über einer ununterbrochenen Referenzebene, ohne Spaltüberquerungen, Inseln oder unnötig häufige Lagenwechsel?
- Sind Signal-Vias, Anti-Pad-Abstände und Masse-Via-Anordnungen für die realen Fertigungsmöglichkeiten optimiert oder beruhen sie lediglich auf mathematisch idealisierten Simulationsgeometrien?
- Berücksichtigt der Übergangsbereich die tatsächlich auftretenden parasitären Effekte von Steckverbinder, Gehäusepads und lokaler Lotpastenverteilung?
- Sind auf derselben Leiterplatte schnelle digitale Schnittstellen vorhanden, sollte die Kontinuität ihrer Referenzebenen parallel anhand der Parameter für Hochgeschwindigkeits-PCB-Lagenaufbau und Verlustkontrolle geprüft werden.
Bei Automotive-Radar-PCBs reicht es nicht aus, dass rechnerisch alle Leiterbahnlängen stimmen. Im mmWave-Bereich sind geometrische Übereinstimmung, durchgängige Rückstrompfade und reproduzierbare Übergänge meist entscheidender als die reine Nennlänge eines Netzes. Werden zusätzlich die relevanten Fertigungsgrenzen aus IPC Standards berücksichtigt, wird deutlich: Die notwendige HF-Konstanz hängt ebenso von der Ausrichtung des Lagenaufbaus, mechanischen Geometrietoleranzen und der Wiederholbarkeit zwischen Fertigungslosen ab wie von den ursprünglichen Simulationsergebnissen.
Warum Thermik, Abschirmung und Mechanik die Leistungsstreuung verstärken
Thermische Auslegung, EMI-Abschirmungen und mechanische Montage können die Streuung eines Radarmoduls erheblich verstärken. Lokale Verlustleistung von PAs (Power Amplifiers), Hauptprozessoren, PMICs und Taktbereichen trifft unmittelbar auf mechanische Randbedingungen durch Abschirmgehäuse, TIMs (Thermal Interface Materials), eingepresste Gehäusekonstruktionen und Schraubverbindungen. Dadurch verändern sich sowohl die Spannungsverteilung in der Leiterplatte als auch der lokale Temperaturgradient. Im mmWave-Bereich können bereits geringe Verformungen zu einer Verschiebung der Impedanz, Änderungen der Verstärkung oder unzulässiger Temperaturdrift führen.
Eine belastbare NPI-Prüfung für die Serienfertigung sollte deshalb gezielt hinterfragen:
- Bleiben thermische Vias, großflächige Kupferbereiche und lokale Wärmeverteilungspfade auch unter realen Montagebedingungen wirksam?
- Können kritische HF-Bereiche nach dem Löten des Abschirmgehäuses, nach mechanischem Pressen oder nach der Befestigung im Gehäuse durchgebogen oder verformt werden?
- Sind Grunddicke der Leiterplatte, Toleranzen in z-Richtung und die Kupferbalance so ausgelegt, dass thermisch verursachte Verformungen zuverlässig begrenzt werden?
- Sind thermische Simulation, Röntgenprüfung, Schliffanalyse und reale Temperaturanstiegsmessungen gemeinsam in der Verifikationsmatrix verankert?
Verändern sich die HF-Messwerte eines Projekts deutlich vor und nach dem Schließen oder Montieren der Abschirmung, sollte dies nicht als zufällige Abweichung des Prüfplatzes abgetan werden. Ein solches Verhalten weist vielmehr darauf hin, dass die mechanischen Montagebedingungen im Entwicklungsabschluss noch nicht ausreichend beherrscht wurden.
EMV-Zonierung und Rückstrompfade auf Radarplatinen frühzeitig festlegen
Die EMV-Zonierung einer Automotive-Radarplatine sowie die zugehörigen Signalrückstrompfade sollten bereits in einer frühen Layoutphase verbindlich festgelegt werden. Belastbare EMV-Eigenschaften entstehen vor allem durch klar definierte Grenzen zwischen empfindlichen Empfangspfaden, Taktgeneratoren, schnell schaltenden Digitalbereichen und störenden Versorgungsschaltungen. Spät ergänzte Kupferfolien oder zusätzliche Abschirmelemente können eine unzureichende Grundstruktur nur begrenzt korrigieren. Werden diese Rückstrom- und Kopplungswege im Layout nicht konsequent getrennt, steigen Aufwand und Kosten späterer Gegenmaßnahmen erheblich. Im Kontext der funktionalen Sicherheit nach ISO 26262 wird zusätzlich deutlich, dass nachträgliche Korrekturen keine frühzeitige Grenzdefinition und nachvollziehbare Verifikation ersetzen.
Auf Leiterplattenebene sollten insbesondere diese Punkte abgeschlossen sein:
- Sind HF-Bereiche, Digitaldomänen, Stromversorgung und externe Schnittstellen durch klar definierte Zonen voneinander getrennt?
- Liegen die wichtigsten Speiseleitungen und Taktführungen vollständig über einer durchgängigen und störungsfreien Referenzmasse?
- Wurden die Schleifenflächen an Versorgungseingängen, aktiven Vorspannungsschaltungen und Steckverbinderbereichen systematisch minimiert?
- Wird der Bereich um Steckverbinder-Fan-out und externe Kabelbäume bereits im Layout als primär gefährdete EMV-Abstrahlzone behandelt?
Bei Radarsystemen ist eine von Anfang an sauber aufgebaute Leiterplatte wesentlich wirtschaftlicher und risikoärmer als mehrere Korrekturrunden nach fehlgeschlagenen EMV-Prüfungen. Vor der Übergabe an die Pilotfertigung sollten diese Randbedingungen deshalb formal in den Best Practices für die Übergabe von PCB-Designs sowie den Vorgaben zur Vorbereitung von Gerber-Daten dokumentiert sein.
Warum Montageausbeute und Prüfabdeckung vor dem Entwicklungsstopp definiert sein müssen
SMT-Ausbeute und elektrische Prüfabdeckung müssen vor dem endgültigen Einfrieren des Designs feststehen. Automotive-ADAS-Radarplatinen kombinieren häufig eng gerasterte BGAs, große Abschirmgehäuse, empfindliche mmWave-Steckverbinder, koaxiale Anschlüsse oder stark asymmetrische hybride Lötstrukturen. Wird bei der Entwicklung ausschließlich die theoretische HF-Leistung optimiert, während Lotvolumen, BGA-Koplanarität, Reflow-Prozessfenster und die Erreichbarkeit von Testpunkten unberücksichtigt bleiben, zeigen sich spätestens in der Vorserie geringe Montageausbeuten und große Unterschiede zwischen einzelnen Fertigungslosen.
Beim Übergang in die NPI-Fertigung sind daher folgende Punkte vollständig zu prüfen:
- Ist das Layout bereits auf die vorgesehenen SMT-Bestückungsmöglichkeiten beziehungsweise die geplante schlüsselfertige Baugruppenfertigung abgestimmt?
- Wurden Schablonenöffnungen, lokale Lotpastenvolumina und das konkrete Reflow-Temperaturprofil speziell für Abschirmgehäuse, komplexe Steckverbinder und Ultrahochfrequenz-Bauteile geprüft?
- Sind Stückliste (BOM), Bauteilpolaritäten, besondere Bestückungsbeschränkungen und Anforderungen zur Rückverfolgung kritischer Komponenten nach den Best Practices für Baugruppen-BOMs eindeutig festgelegt?
- Kann die Prüfstrategie nicht nur das Einschalten und grundlegende Funktionen bestätigen, sondern auch Prozessdrift und Abweichungen zwischen Fertigungslosen unmittelbar in der Produktion erkennen?
Viele Probleme bei Radarplatinen entstehen nicht, weil sich die Baugruppe grundsätzlich nicht fertigen lässt. Kritisch wird es vielmehr dann, wenn die fertigen Baugruppen eine zu große Streuung zeigen und umfangreiche manuelle Nacharbeit erforderlich wird. Die Ursachen dafür sind häufig bereits vor dem Entwicklungsstopp im Produkt und im Fertigungsprozess angelegt.
Einen geschlossenen DFM- und Verifikationsprozess für ADAS-Radar-PCBs aufbauen
Ein belastbarer DFM- und Verifikationskreislauf für Automotive-ADAS-Radar-PCBs muss Entwicklungsziele, Fertigungsprozessfenster und Prüfmethoden in einer gemeinsamen Freigabelogik verbinden. Entwicklung, Leiterplattenfertigung und Endprüfung dürfen nicht unabhängig voneinander auf isolierte Kennzahlen optimieren. Aussagekräftig ist eine Freigabe erst dann, wenn HF-Toleranzen, Temperaturverteilung, Montagemechanik und klimatische Belastungsgrenzen gemeinsam in einem rückverfolgbaren Prozess abgesichert sind. Ein erfolgreiches Einschalten des Laborprototyps allein ist dafür kein ausreichendes Freigabekriterium.
Eine robuste Prüfkette vor der Freigabe zum Tape-out umfasst:
- Festlegung von Lagenaufbau und Material: Sind Dielektrikumsaufbau, exaktes Kupferoberflächenprofil, Oberflächenbeschichtung und wesentliche Impedanztoleranzen vom Leiterplattenhersteller ausdrücklich bestätigt?
- Festlegung kritischer HF-Strukturen: Wurden Speiseleitungen, Lagenübergänge, Übergangsfelder und EMI-Abschirmgrenzen einer auf die Serienfertigung ausgerichteten DFM-Prüfung unterzogen?
- Festlegung der mechanischen Montagebedingungen: Sind Press- und Kontaktbedingungen für Abschirmgehäuse, TIM-Flächen, Steckverbinder und Gehäuse verbindlich im Fertigungsdatensatz verankert?
- Integrität der Datenübergabe: Sind die Freigabedaten gemäß den Voraussetzungen für die PCB-Fertigungsübergabe, den Vorgaben für die Gerber-Datenaufbereitung und den Richtlinien zur Übergabe des PCB-Designs vollständig geprüft und bereinigt?
- Festlegung der Verifikationsmatrix: Sind HF-Auswertung, Temperaturprofilierung, optische AOI, zerstörende Schliffanalyse, 3D-Röntgenprüfung und klimatische Umweltbelastungen gemeinsam in der Matrix für Zuverlässigkeitsprüfungen abgebildet?
- Festlegung der Nutzenstrategie für die Vorserie: Ist die Leiterplattenkontur stark asymmetrisch oder empfindlich gegenüber Fräs- und Trennspannungen, sollten die Grenzen für die Serienfertigung mithilfe der Leitlinien zur PCB-Nutzengestaltung erneut geprüft werden.
Der wesentliche Vorteil dieses geschlossenen Prozesses besteht darin, die Leistungsbeherrschung der Radarplatine von „Erfahrung und Hoffnung“ auf messbare Prozessdaten umzustellen. Dadurch lässt sich die Pilotfertigung schneller hochfahren, während eine stabile Übereinstimmung zwischen verschiedenen Fertigungslosen deutlich früher erreicht werden kann.
Häufig gestellte Fragen (FAQ)
F: Reicht die Auswahl eines extrem verlustarmen Materials aus, damit eine Automotive-Radarplatine zuverlässig funktioniert?
A: Nein. Ein verlustarmes Material bildet lediglich die Grundlage. Für die Stabilität in der Serienfertigung sind zusätzlich Toleranzen der Dielektrikumsdicke, das Rauheitsprofil der Kupferfolie, die Reproduzierbarkeit der Laminierung, geometrische Via-Übergänge, die Beherrschung von Montagespannungen und die gewählte Verifikationsmethodik entscheidend.
F: Warum bestehen frühe Prototypen häufig die Laborprüfung, während spätere Serienlose deutliche HF-Abweichungen zeigen?
A: Eine häufige Ursache ist ein zu spät oder unzureichend definiertes mechanisches und fertigungstechnisches Prozessfenster. Kleine Unterschiede zwischen Materialchargen, Toleranzen des Laminierdrucks, leicht veränderte Lotgeometrien, Spannungen durch Abschirmgehäuse und geänderte Wärmeabfuhrwege können sich überlagern und dazu führen, dass Serienbaugruppen deutlich von den ursprünglichen Laborprototypen abweichen.
F: Lassen sich EMV-Probleme einer ADAS-Radarplatine effizient durch nachträglich ergänzte Abschirmungen lösen?
A: In der Regel nicht vollständig. Zusätzliche Abschirmelemente können einzelne Abstrahlstellen reduzieren, ersetzen aber keine saubere Grundarchitektur. Dauerhaft stabile EMV-Eigenschaften hängen weiterhin von einer früh definierten Layoutzonierung, unterbrechungsfreien Rückstrompfaden und einer kontrollierten Signalführung im Bereich externer Steckverbinder ab.
F: Welche Designelemente sollten zuerst eingefroren werden, bevor eine Radarplatine in die Serienfertigung übergeht?
A: Vorrang haben Materialsystem, exakter Lagenaufbau, HF-Speisewege, Via-Übergänge, Abschirmgrenzen, Positionen thermischer Schnittstellen, SMT-Prozessfenster, Prüfabdeckung und die Matrix zur Zuverlässigkeitsverifikation. Werden diese Parameter spät im Projekt noch verändert, steigen Nacharbeits- und Wiederholkosten während der Pilotfertigung erheblich.
F: Weshalb kann die mechanische Montage die Leistung eines mmWave-Radars verschlechtern oder verschieben?
A: Das Auflöten von Abschirmgehäusen, die Befestigung massiver Kühlkörper, eingepresste Gehäusestrukturen und Schraubmomente verändern den mechanischen Spannungszustand sowie die Kontaktbedingungen auf und in der Leiterplatte. Im mmWave-Bereich können bereits kleine geometrische Verformungen die elektrischen Randbedingungen verändern und dadurch Impedanz- sowie Phasenabweichungen verursachen.
Nächste Schritte: Vorprüfung und NPI-Bewertung für Automotive-Radarprojekte
Wenn ein Entwicklungsteam 77-GHz-/79-GHz-Radarmodule für Fahrzeuge, Front-Radarsysteme, Eckradare oder vergleichbare Hochfrequenz-Steuerelektronik zur Serienreife bringt, sollte die erste Abstimmung mit dem Leiterplattenhersteller nicht auf die Frage „Können Sie diese Platine fertigen?“ reduziert werden. Eine sichere Industrialisierung beginnt damit, die wesentlichen technischen Datensätze gemeinsam in eine DFM-Vorprüfung einzubeziehen:
- Endgültige Definition des Lagenaufbaus, festgelegte Materialarchitektur und wesentliche Fertigungstoleranzen.
- Geometrie der HF-Speiseleitungen, konkrete Via-Übergänge und kritische Strukturen in den HF-Übertragungsbereichen.
- EMI-Abschirmung, Wärmeführung, mechanisches Gehäuse und festgelegtes SMT-Prozessfenster.
- Plan für die Erstteilprüfung (FAI), Matrix der Umweltbelastungen und Parameter zur Bewertung der Konstanz zwischen Fertigungslosen.
Werden diese Datensätze mit den Fertigungsparametern für Hochfrequenz-PCBs, den Prüfpunkten für die Lagenaufbau-Dokumentation, den Richtlinien zur Übergabe des PCB-Designs und der verbindlichen Basis für Zuverlässigkeitsprüfungen abgeglichen, lässt sich früh erkennen, welche Anforderungen mit etablierten Standardprozessen beherrscht werden können und welche Bereiche projektspezifisch engere DFM- und HF-Grenzen benötigen.
Für eine vollständige Prüfung des Lagenaufbaus, ein Audit der HF-Speiseübergänge oder eine DFM-Bewertung der Serienfähigkeit vor dem Einfrieren Ihres Automotive-Radardesigns können Sie direkt das PCB-Engineering-Team kontaktieren, um die konkreten Layout- und Fertigungsziele abzustimmen.
Weiterführende Ressourcen zur DFM-Entwicklung:
- Leitfaden zur Dokumentation des PCB-Lagenaufbaus
- Best Practices für die Übergabe von PCB-Designs
- Parameter für die Aufbereitung von Gerber-Daten
- Prüfmatrizen für die PCB-Zuverlässigkeit
- Best Practices für das BOM-Management bei der SMT-Bestückung
*Autor: HILPCB High-Speed Interconnect Engineering Team* *Geprüft von: HILPCB SI/DFM Engineering Team* *Zuletzt aktualisiert: 2026-04-04*