
Eine aus dem EDA exportierte Bestückungsdatei — auch CPL (Component Placement List), Centroid-Datei oder XYR-/.pos-Datei genannt — ohne Abgleich gegen die aktuelle BOM-Revision und die Bestückungszeichnung zu versenden, gehört zu den häufigsten Ursachen für NPI-Montage-Stopps und verkehrt gepolte Bauteile. Eine CSV, die das SMT-Programmiertool fehlerfrei importiert, kann dennoch einen ganzen Steckverbinder versetzt setzen (Bibliotheksursprung auf Pin 1 statt Gehäusemitte), Dioden und ICs um 180° drehen oder ein als DNP (do not populate) markiertes Bauteil bestücken.
Materialbeschaffung und Ersatzfreigaben gehören zur PCBA-Stückliste (BOM), während die CPL die physischen Bestückkoordinaten, die Seitenzuordnung und den Düsendrehwinkel steuert. Die CPL vor Freigabe abzugleichen erfordert einen fixierten Sieben-Punkte-Koordinatenvertrag sowie eine mengenmäßige BOM-Abstimmung und eine visuelle Overlay-Prüfung.
1. Der Sieben-Punkte-Vertrag für Koordinaten und Orientierung
Die SMT-Bestückungsmaschine liest keine Schaltplansymbole — sie fährt eine Vakuumdüse zu numerischen (X, Y)-Offsets relativ zu Board-Fiducials und dreht den Saugnippel dann um θ Grad gegen die Pocket-Orientierung des Bauteils im Gurt. Vor dem Export (etwa KiCad 9.0 File → Fabrication Outputs → Component Placement oder Altium Generates Pick and Place Files) diese sieben Punkte verifizieren:
| CPL-Parameter | Erforderliche Konvention beim Export | Typischer Fehler | Vor-Freigabe-Prüfung |
|---|---|---|---|
| 1. Referenzursprung (0,0) | Einheitlicher Bezugspunkt (meist Boardkontur unten links oder dedizierter Drill/Place File Origin), identisch zu Gerber/Bohrdatei |
CPL nutzt absoluten Blattursprung, Gerber einen Hilfsbohrursprung — alle Bauteile global versetzt | CPL-Zentroide auf Top-/Bottom-Pastenlagen-Gerber legen und Fiducial-Koordinaten (FID1–FID3) prüfen |
| 2. Einheiten und Genauigkeit | Explizites mm (empfohlen, 3–4 Dezimalstellen) oder mil/inch im Header |
Fehlende Einheit oder Rundung verlagert 0,35--0,40 mm-BGA und 0201 vom Zentrum | Größte (X, Y)-Werte gegen physische Boardkonturmaße prüfen |
| 3. Zentroid-Bezugspunkt | Geometrisches Gehäusezentrum (Schwerpunkt beim Greifen), nicht Pin 1 | Stecker, Schirmhauben, DPAK/SOT mit Ursprung auf Pin 1 — Greiferfehlversuch oder versetzte Lage | Ungleichförmige Stecker, Spulen, Stiftleisten im Pasten-Overlay einzeln sichten |
4. Seite (Top/Bottom) |
Klare Seitenkennung (Top/Bottom oder T/B) bzw. getrennte Dateien |
Bottom-Entkopplungskondensatoren oder THT fälschlich als Top |
Top-/Bottom-Bauteilzahlen mit den Pastenöffnungen der jeweiligen Lage abstimmen |
| 5. Bottom-X-Konvention | Klarstellen, ob Bottom-X durch das Board von oben gesehen oder horizontal gespiegelt (Negate bottom X) gemeldet wird |
CAD spiegelte bereits, Ingenieur negiert in Excel nochmals — ganze Bottom-Seite gespiegelt | Ein asymmetrisch positioniertes Bottom-Bauteil gegen die Bottom-Pasten-Gerber-Ansicht prüfen |
| 6. Drehwinkel (θ) | Gegenuhrzeigersinn-Winkel von Bibliotheks-Nullorientierung zur Bestückorientierung (0°--360°) | Footprints um 90° oder 180° anders gezeichnet als IPC-7351-/EIA-481-Gurtstandard — polare Bauteile verkehrt | Pin-1-/Kathodenmarkierungen der Bestückungszeichnung mit den realen Gehäusen vergleichen |
7. Bestückumfang und DNP |
Explizit, ob DNP/DNI-Footprints, Fiducials und Testpunkte aus der CPL entfernt oder im Statusfeld markiert sind |
CAD exportiert unbestückte Footprints mit — Exclude from position files bzw. DNP-Filter nicht gesetzt |
Fit-Referenzmenge der expandierten BOM gegen CPL-Referenzmenge abstimmen |
2. Abgleich in der Praxis: drei klassische CPL-Fehler auf einmal erwischen
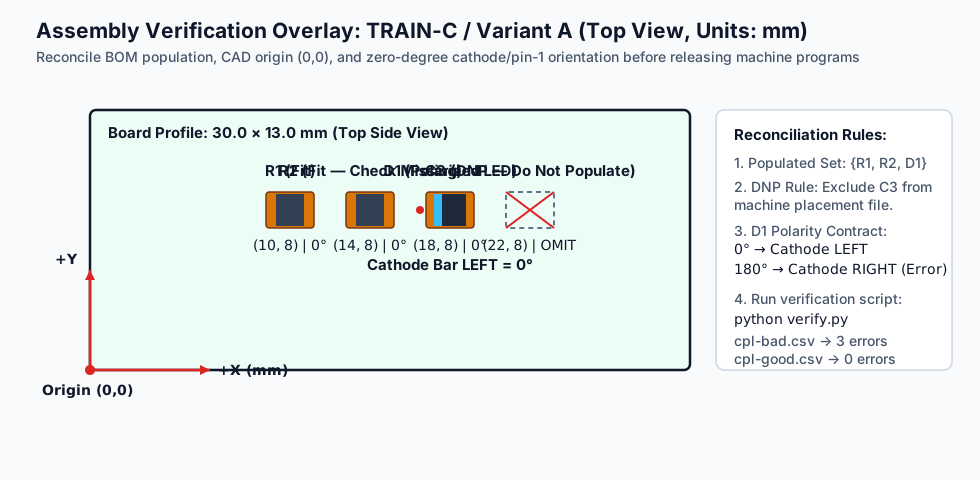
Laden Sie unser eigenständiges Abgleich-Übungspaket herunter — es zeigt, wie Mengenabgleich und visuelle Polaritätsverifikation zusammenarbeiten. Beispielboard TRAIN-C / Variante A (30,0 × 13,0 mm, nur Top-SMT, Ursprung unten links, DNP aus CPL entfernt, Diode D1 mit Konvention 0° = Kathodenmarkierung nach links):
- Übungsdateien: bom.csv, cpl-bad.csv, cpl-good.csv, assembly-drawing.svg, verify.py und Anleitung.
Schritt 1: Eingehende CPL gegen die BOM prüfen (cpl-bad.csv)
bom.csv enthält drei SMT-Bauteile als Fit (R1, R2, D1) und einen Kondensator als DNP (C3). Gegen assembly-drawing.svg liefert die eingehende cpl-bad.csv drei Fehler, die unkorrigiert sicher zum Bestückungsausfall führen:
Befund in cpl-bad.csv |
Fehlertyp | Entstehung im CAD-Workflow | Korrektur in cpl-good.csv |
|---|---|---|---|
R2 fehlt komplett (nur R1, D1, C3 vorhanden) |
Erforderliches Bauteil fehlt (missing:R2) |
Footprint fälschlich als "Exclude from position files" oder "Virtual/Mechanical" markiert | Ausschluss-Flag entfernen; R2 bei (14, 8), Top, 0° wiederherstellen |
C3 vorhanden bei (22, 8), Top, 0° |
DNP fälschlich enthalten (unexpected:C3) |
Designer schrieb DNP in ein Freitextfeld statt in die native DNP-Eigenschaft; oder Exportfilter "Exclude DNP footprints" aus |
Native DNP-Ausschlussfilterung aktivieren und C3 aus der Bestückmenge entfernen |
D1 mit Rotation_deg = 180 (bei (18, 8)) |
Polarität verkehrt (orientation:D1) |
Bibliotheks-Footprint zeichnet Kathode bei 0° nach rechts — entgegen dem Vertrag „0° = Kathode links" der Bestückungszeichnung | Drehwinkel auf 0° zurücksetzen (cpl-good.csv) und physische Kathodenlage gegen Siebdruck/Zeichnung verifizieren |
Schritt 2: Verifikationsskript ausführen und seine Grenzen verstehen
python verify.py im Asset-Ordner gleicht beide CPLs gegen die erwartete Bestückmenge ({R1, R2, D1}) ab, prüft auf doppelte Referenzzeilen und verifiziert den D1-Orientierungsvertrag:
{"file": "cpl-bad.csv", "errors": ["missing:R2", "unexpected:C3", "orientation:D1"], "count": 3}
{"file": "cpl-good.csv", "errors": [], "count": 0}
Die technische Grenze zwischen Mengenabgleich und Geometrieverifikation beachten:
- Das Skript vergleicht die beiden Tabellen und fängt sofort fehlende Referenzen (
R2), überzählige DNP-Referenzen (C3) und doppelte Zeilen ab (zusammengefasste BOM-Zeilen wieR1, R2, R5vorher in Einzelreferenzen expandieren — nicht mit rohen Tabellenzeilen vergleichen). - Ein Tabellenskript kann nicht wissen, dass
180°fürD1falsch ist — die physische Orientierungsregel muss zuerst aus Bestückungszeichnung, Gerber-Kupfer-/Pastenlagen und dem Bauteildatenblatt von Mensch oder CAM-Optiksystem abgeleitet werden.
3. Warum (X, Y)-Koordinaten allein die Orientierung nicht festlegen
Selbst bei exakt auf den Kupferpads zentriertem (X, Y)-Zentroid bleibt ein 90°- oder 180°-Drehfehler unsichtbar, bis drei unabhängige Bezüge abgeglichen sind:
- Bauteildatenblatt und EIA-481-Gurtstandard: Definiert, wie das physische Bauteil in der Gurtpocket relativ zu den Transportlöchern liegt (Greifwinkel 0°).
- Nullorientierung der CAD-Footprint-Bibliothek (0°): Nach IPC-7351 darf Nullgrad Level A sein (Pin 1 bei ICs oben links, Diodenkathode links) oder Level B (Pin 1 unten links); Fremdbibliotheken (SnapEDA, Ultra Librarian, SamacSys oder Legacy-Eigenbau) mischen auf demselben Board oft beide Konventionen.
- Polaritätsmarken der Bestückungszeichnung: Klare Markierungen am Bauteilumriss — Pin-1-Punkt, Diodenkathodenbalken (
|◀),+bei gepolten Kondensatoren, Stecker-Keying — so platziert, dass sie nach der Bestückung vom AOI lesbar bleiben.
Faustregel für Tabellen-Edits: Keine pauschale +90°- oder +180°-Addition auf eine ganze Drehwinkelspalte in Excel — außer Sie wissen genau, wie die SMT-Programmiersoftware des Bestückers (Valor, Unicam, Fuji Flexa, Yamaha YSUP usw.) den CAD-0° auf die Feeder-Gurtorientierung abbildet. Besser: Auf der Bestückungszeichnung die polaren und asymmetrischen Gehäusefamilien markieren — Dioden, LEDs, Tantal-/Elko, BGA/QFN/QFP, SOT-23/SOT-89, richtungsgebundene Sensoren/Mikrofone — und eine First-Article-Inspektion (FAI) mit Overlay-Freigabe anfordern.
4. Systematische CPL-Importanomalien diagnostizieren
Überlagert der Bestücker Ihre CPL im CAM auf die Gerber-Pastenlagen, weist das Bildmuster direkt auf die Ursache:
| Bildmuster im CAM-Overlay | Export-/Importursache | Richtige Korrektur |
|---|---|---|
| Alle Bauteile um denselben (Δ X, Δ Y)-Vektor versetzt | CPL-Ursprung ≠ Gerber-/Bohrursprung | CPL und Gerber mit demselben Drill/Place File Origin neu exportieren (oder beide auf Boardkante unten links + FID1 ausrichten) |
| Bauteilpositionen um Faktor 25,4× oder 0,03937× gestreckt | Einheitenkonflikt (mil vs mm) oder Skalierungsfaktor beim Import |
Einheit im Header explizieren (mm) und 1:1 reimportieren |
| Top korrekt, Bottom-Teile horizontal gespiegelt | CAD-Negate bottom X doppelt mit CAM-Bottom-Spiegelung angewendet |
Mit CAM klären, ob Bottom-Koordinaten „durchgängig von oben" oder „X-gespiegelt" erwartet werden; nur auf einer Seite (CAD oder CAM) umschalten |
| Chips zentriert, Stecker/Spulen auf Pin 1 verschoben | Footprint-Ursprung auf Pin 1 statt Gehäusemitte | Footprint-Aufnahmeursprung auf Gehäusezentrum legen (oder CAM den Greifschwerpunkt auf die Bounding-Box der Padgruppe snappen lassen) |
| Eine IC-Gehäusefamilie (z. B. alle SOIC-8) um 90° gedreht | Bibliothek zeichnet 0° hochkant, SMT-Feederbibliothek erwartet 0° quer | Footprint-Rotationsoffset in der Maschinenbibliothek anhand der Pin-1-Markierung der Bestückungszeichnung korrigieren |
5. Ein synchronisiertes PCBA-Paket einreichen
Zur Vermeidung von NPI-EQs sowie Polaritäts- und Revisionsfehlern sollte das PCB-Montage- oder schlüsselfertige PCBA-Paket folgende synchronisierte Dateien enthalten (Einkaufsdetails im BOM-Fehlerprüfungs-Leitfaden):
- Zentroid-/Bestückdatei (
.csvoder.pos) bzw. intelligentesODB++/IPC-2581-Paket: mitDesignator,Mid X (mm),Mid Y (mm),Layer/Side (Top/Bottom),Rotation (deg),Package/Footprint,Comment/Value. - BOM mit Revision und
DNP-Spalte: JedesFit-SMT-Bauteil der BOM genau einmal in der CPL; jedesDNPklar markiert. - Farbige PDF-Bestückungszeichnung (Top-/Bottom-Ansicht): Referenzen, Bauteilumrisse, Pin-1-Punkte, Diodenkathodenbalken und den (0,0)-Koordinatenursprung zeigend.
- Gerber-Pasten- und Kupferlagen (
GTP/GBP,GTL/GBL): für automatischen CAM-Zentroid-Pad-Overlay vor Schablonenschnitt und SMT-Programmierung.
Die SMT-Bestückung und PCB-Montage von HILPCB führt auf jedes Eingangspaket einen automatischen BOM-CPL-Gerber-Zentroid-Overlay-Check aus — Gehäusezentren, Pin-1-/Kathodenpolarität gegen Datenblatt und DNP-Ausschlüsse werden vor jedem Bestückvorgang verifiziert, abgeschlossen durch 3D-AOI und First-Article-Inspection (FAI). Angebot anfordern mit Gerber, BOM und CPL — vollständige Pakete erhalten typischerweise binnen 2 Stunden ein DFM/DFA-Review.
Häufige Fragen
Warum hat meine CPL weniger Zeilen als die BOM-Positionen?
Zuerst prüfen, ob die BOM mehrere Referenzen je Zeile bündelt (Qty 4: C1, C2, C3, C4 = 1 BOM-Zeile, aber 4 CPL-Zeilen). Dann die BOM auf Einzelreferenzen expandieren und ausgeschlossene Posten abziehen: DNP-Teile, Mechanikteile (Schrauben, Abstandhalter, Kühlkörper), Blankboard-Merkmale (Fiducials, Testpunkte, Montagelöcher) und handverdrahtete Elemente — diese laufen nicht über die Automaten.
Sollen DNP-Bauteile in die Bestückungsdatei?
Beide Konventionen funktionieren, solange sie konsistent und dokumentiert sind — am sichersten ist es, DNP aus der Maschinendatei zu entfernen (oder eine mit der BOM identische Fitted/DNP-Statusspalte zu exportieren). Der gefährlichste Fehler ist ein lässiges DNP in einer BOM-Notiz, während dieselbe Referenz in der CPL als normale Bestückzeile ohne DNP-Flag steht.
Was unterscheidet Pin-1-Ursprung und Bestückzentroid?
Beim Bibliotheksbau legen Ingenieure den (0,0)-Ursprung gern auf Pin 1, um Padkoordinaten zu rechnen. Der SMT-Greifer muss das Bauteil jedoch am geometrischen Gehäusezentrum (Schwerpunkt) fassen, sonst kippt es bei hoher Fahrgeschwindigkeit. Moderne EDA (KiCad, Altium) berechnet das Zentrum aus Pad-/Siebdruckrahmen oder nutzt ein Component Center-Attribut — asymmetrische Stecker und Spulen immer manuell nachsehen.
Brauche ich bei Gerber X3 oder ODB++ noch eine separate CPL?
ODB++, IPC-2581 und Gerber X3 betten Zentroide, Umriss, Pin 1 und BOM-Attribute direkt in den Fertigungs-/Bestückdatensatz ein und vermeiden die meisten Ursprungs-/Spiegelungskonflikte. Dennoch sollten auch bei ODB++/IPC-2581 eine kontrollierte BOM (mit freigegebenen MPN und DNP-Versionsmarkierung) und die PDF-Bestückungszeichnung mitgeliefert werden — für die Polaritätskontrolle bei der First-Article-Inspection.