
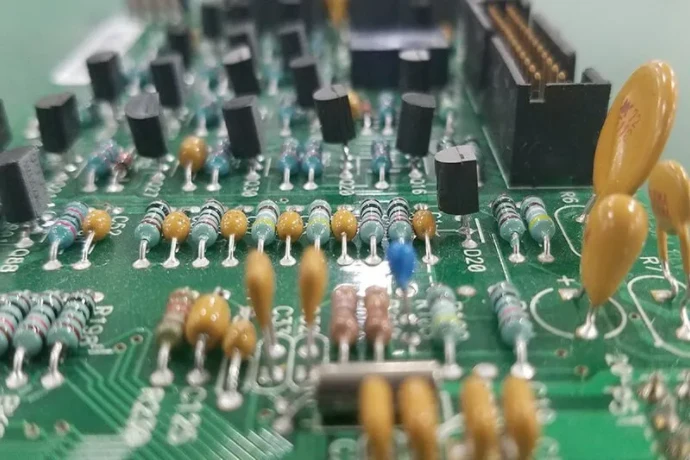
Durchstecklöten ist die richtige Wahl für Stromversorgungssteckverbinder, Transformatoren, Elko-Großkapazitäten und andere bedrahtete Bauteile, wenn die Baugruppe mechanische Halterung braucht oder ein geeigneter Strompfad durch die Platine geführt werden muss. Einen Stromwert oder einen thermischen Vorteil liefert die Technik für sich genommen nicht: Anschlussdraht, Kontakt, metallisierte Bohrung, Kupferanbindung und Kühlung müssen gemeinsam der Last standhalten.
In Netzteilen und Kühlungscontrollern werden THT/Durchstecklöten und SMT-Bestückung häufig auf derselben Platine kombiniert. Der Knackpunkt: Lötpunkte mit hoher thermischer Masse zuverlässig löten, ohne die Nachbarteile zu überhitzen – und die fertige Baugruppe anschließend unter der vorgesehenen Strom- und Mechanikbelastung verifizieren. Diese Randbedingungen gehören geklärt, bevor PCB-Layout und Bestückungsweg festgeschrieben werden.
Wo Durchsteckbauteile der Stromverteilung nutzen
Ein Stromverteilungsnetz (PDN) muss die geforderte Spannung sowohl bei Dauerlast als auch bei Transienten bereitstellen. Großkapazitäten, Induktivitäten, Klemmen und Leistungsmodule gibt es sowohl in Durchsteck- als auch in SMT-Bauform. Komponenten nach ihren elektrischen und mechanischen Nennwerten auswählen, die Verbindung dann fertigungsgerecht auslegen.
- Strompfad: Heranziehen: Derating-Daten von Bauteil oder Steckverbinder, Querschnitt des Anschlussdrahts, Fertigungsdurchmesser der Bohrung, Barrel-Beschichtung und Kupfer-Einschnürungen. Strom, der in eine metallisierte Durchsteckbohrung fließt, kann verbundene Innen- und Bottom-Lagen erreichen; das engste oder heißeste Glied begrenzt trotzdem den gesamten Pfad. Den gemessenen Temperaturanstieg bei dem vorgesehenen Strom vergleichen – weder eine generische SMT-Gehäusegröße noch ein THT-Pad begründen eine sichere Amperestufe. Rechenbeispiel: Ein angenommenen 20-A-Pfad mit 2 mΩ Gesamtwiderstand verliert nach I²R = 0,8 W. Die Rechnung benennt eine Wärmequelle; sie beweist nicht, dass Steckverbinder oder Lötpunkt das aushalten.
- Mechanische Halterung: Durch die Platine gehende Befestigung kann bedrahteten Steckverbindern und schweren Bauteilen deutlich helfen. Montagestifte, Halterungen oder Chassisstützen einsetzen, wo Einsteckkraft, Kabelzug oder Bauteilmasse sonst auf den Lötpunkten lasten. Schock-, Vibrations- und Steckzyklus-Anforderungen real prüfen, statt pauschal zu unterstellen, THT-Lötpunkte seien um ein festes Vielfaches fester als SMT.
- Wärmefluss: Anschlussdrähte, Reiter und Gehäuse bilden unterschiedliche Wärmepfade. Ein THT-Leistungspaket für den Kühlkörper gibt meist den größten Wärmestrom über das Gehäuse ab; ein SMT-Paket mit Exposed Pad kann Wärme dagegen wirksam in das PCB-Kupfer leiten. Das thermische Modell des Gehäuses und die Montagehinweise bestimmen, ob Kupferverbreiterung, Thermal Vias oder ein Kühlkörper sinnvoller sind. High-Thermal-PCBs sind eine Option, wenn das Substrat oder die Isolationsschicht der Engpass ist – kein Generaltuning für jede Netzteilplatine.
PDN-Impedanzziele und THT–SMT-Entkopplung
Das Impedanzziel einer Schiene folgt aus erlaubter Spannungsauslenkung und Laststromänderung: Ztarget ≈ ΔV / ΔI. Als Überschlag: 50 mV Toleranz bei einem 10-A-Sprung ergeben 5 mΩ. Diese Spannungsbudgets verteilen sich auf Gleichspannungsabfall, Reglerantwort, Kondensator-ESR und Interconnect-Induktivität; die transienten Spezifikationen der Last führen die endgültige Auslegung.
- Energiespeicher und Reglerantwort: Große Elektrolyt- oder Polymerkondensatoren federn langsamere Laständerungen ab, solange der Regler noch reagiert. Beides gibt es in THT- und in SMT-Ausführung. Kapazität unter Betriebsbedingungen, ESR, Ripple-Strom-Festigkeit, Lebensdauer und Randbedingungen vergleichen.
- Entkopplung auf Platnenebene: Induktivitätsarme MLCC-Anschlüsse nahe den Lastpins übernehmen die schnelleren Stromänderungen. Werte nach den Empfehlungen des Halbleiterherstellers und mit Modellen wählen, die DC-Bias-Effekt, ESR, ESL und Einbauinduktivität abbilden. Verschiedene Werte zu mischen, glättet die Impedanzkurve nicht automatisch; parallele Zweige können vielmehr Antiresonanz-Überhöhungen erzeugen.
- Gehäuse- und Ebenenantwort: oberhalb höherer Frequenzen gewinnen Paket-/Die-Kapazitäten, Ebenengeometrie und kurze Rückführpfade an Bedeutung. Die Übergangsfrequenzen hängen von den Bauteilmodellen und dem Interconnect ab – feste Frequenzbänder allein nach THT- oder SMT-Gehäuseform zuzuordnen, trägt nicht.
Während der NPI EVT/DVT/PVT-Phasen (New Product Introduction) ist die PDN-Validierung eine Kernaufgabe. In der EVT-Phase (Engineering Verification Test) messen Ingenieure mit Vektornetzwerkanalysatoren (VNA) die tatsächliche Impedanz auf Prototypenplatinen und vergleichen sie mit der simulierten Impedanz-Frequenz-Kurve, um die Konformität der Auslegung zu prüfen. In der DVT-Phase (Design Verification Test) folgen schärfere Lasttransiententests: Elektronische Lasten simulieren Stromstöße im Worst Case (dI/dt), während Spannungseinbruch (Vdroop) und Overshoot beobachtet werden, damit die gemeinsam ausgelegte THT-SMT-Strategie unter Realbedingungen trägt.
⚡ Vorgehen bei PDN-Auslegung und Verifikation
Vom Impedanzziel zur physischen Verifikation – für die Integrität des Stromverteilungsnetzes (PDN).
Das Impedanzziel der Stromschiene aus zulässigem Ripple und transientem Stromspektrum festlegen (kein pauschales 1-mΩ-Limit unterstellen) und erlaubte Spannungsrestwelligkeit sowie transienten Einbruch bestimmen.
THT-Großkapazitäten mit SMT-Keramik-Kondensatoren kombinieren, auf Basis von Hersteller-SPICE- oder S-Parameter-Modellen inklusive Einbau-Parasiten.
Frequenzbereichs- (Impedanz-) und Zeitbereichs- (Transienten-)Simulationen mit professionellen Tools fahren, einschließlich der parasitären PCB-Parameter.
Dem Prinzip „kürzester Pfad“ folgen, Entkopplungskondensatoren dicht an den Lasten platzieren, Flächenebenen intakt halten und Schleifen minimieren.
In der NPI-Phase Impedanz mit dem VNA messen, Transienten am Oszilloskop prüfen und das Design aus dem Vergleich von Messung und Simulation nachschärfen.
FAI abschließen, kritische Prozessparameter wie das THT-Löten qualifizieren und die Standards in SOPs festschreiben.
Transiente Lasten: den Anschlussaufwand durchrechnen
Laststöße belasten Regler und lokalen Interconnect zugleich. Für einen beispielhaften 10-A-Wechsel in 1 µs steuert ein angenommener 5-nH-Stromkreis bereits V = L × dI/dt = 50 mV bei – Widerstand und Kondensatorantwort noch gar nicht eingerechnet. Den Hin- und Rückführpfad zu verkürzen, kann daher ähnlich viel bringen wie zusätzliche Kapazität. Das ist ein Rechenbeispiel, keine Prozessorspezifikation und kein gemessenes HILPCB-Ergebnis.
Großkapazitäten, MLCC in der Nähe, Gehäusekapazität und Regler antworten entsprechend ihren Impedanzen gemeinsam – sie lösen einander nicht an allgemeingültigen Nanosekunden- oder Mikrosekundengrenzen ab. Die Schiene simulieren, dann den spezifizierten Lastschritt anlegen und Einbruch, Overshoot und Einschwingzeit mit einer passenden, induktivitätsarmen Messtechnik erfassen.
- Einbauinduktivität senken: Stromschleifen von Kondensatoren und Steckverbindern kurz halten. Ein metallisierter THT-Pin ist bereits mit den Layers dieses Netzes verbunden; zusätzliche Vias nützen nur dort, wo sie Strom- oder Rückführpfad wirklich verbessern – ihre Geometrie gehört ins Modell.
- Kupfer und Lötzugang ausbalancieren: Breite Kupferpfade und Flächen senken den Widerstand. Heavy-Copper-PCBs, einschließlich 3 oz und dicker, helfen, wenn der Kupferquerschnitt den Entwurf begrenzt; dickes Kupfer allein garantiert jedoch keine niedrige Loop-Induktivität. Es erhöht außerdem die thermische Masse beim Löten und beeinflusst Ätz- sowie Kletterstrecken-Vorgaben.
Thermal Relief, Lötzugang und Schutzlack
Ein Leistungslötpunkt muss im Betrieb Strom führen und in der Fertigung Löhtemperatur erreichen. Die direkte Anbindung an eine Fläche leitet elektrisch gut, zieht aber beim Löten Wärme aus dem Barrel. Thermal-Relief-Speichen mildern diese Wärmesenke, um den Preis eines höheren Übergangswiderstands und eines engeren Strompfads.
- Die Anbindung bewusst wählen: Hochstrom-Steckverbinder und Leistungsanschlüsse im Vergleich von Direktpad und Relief-Geometrie anhand von Strom, Temperaturanstieg und Lötkurven-Ergebnissen bewerten. Eine universelle Speichenbreite oder -anzahl gibt es nicht. Prüfen, ob Innenlagen das Benetzen auf der Oberseite dicker Platinen erschweren, und Platz für Selective-Solder-Düsen, Paletten und benachbarte SMT-Bauteile lassen.
- Die Bohrung aus Toleranzen dimensionieren: Maximale Anschlussdrahtmaße, Fertigungsdurchmesser-Toleranz nach dem Galvanisieren, Einpressbedingungen und erforderliche Ringbreite einbeziehen; bei rechteckigen Pins die Diagonale prüfen. Zu große Bohrungen erschweren die Lötfüllung, zu kleine beschädigen Draht oder Barrel beim Einsetzen. Press-fit-Bohrungen folgen der Spezifikation des Steckverbinder-Herstellers und sind keine üblichen Lötloch-Spiele.
- Wärmeabfuhr vom Gehäuse her planen: Thermal Vias oder Kupferverbreiterung dort vorsehen, wo das thermische Modell des Bauteils sie verlangt. Die galvanische Trennung prüfen, bevor ein spannungsführender Tab oder Drain mit Kühlkörper oder Chassis verbunden wird. Via-Filling, -Plugging und Kontrolle des Kapareffekts sind vorzugeben, sobald sie Lötfläche oder thermische Grenzfläche betreffen.
- Die Lackabdeckung festlegen: Ein Schutzlack (Conformal Coating) reduziert die Exposition gegenüber Feuchte und Kontamination, wenn er zur Umgebung passt und auf eine saubere, trockene Baugruppe aufgetragen wird. Gehäuseschutz, elektrische Luft- und Kriechstrecken oder Sauberkeitskontrolle ersetzt er nicht. Hohe THT-Bauteile erzeugen Schattenzonen; Abdeckungen für Steckverbinder, Testpunkte und Servicebereiche spezifizieren und anschließend Abdeckung, Härtung und Schichtdicke gemäß den Anforderungen des Beschichtungsprozesses prüfen. UV-Fluoreszenzkontrolle findet Deckungslücken, wenn das Material mitspielt – Dicke und Isolationswirkung belegt sie aber nicht.
💎 Kernpunkte für hochzuverlässiges THT-Design und -Fertigung
Vier Design- und Prozess-Checks für THT-Lötpunkte vor der Serienfreigabe.
Fertigungsdurchmesser aus Drahtkontur, Galvanik- und Bohrungstoleranzen, Einsetzmethode und Ringbreitenanforderung festlegen; sicherstellen, dass der entstehende Lötpunkt sich überhaupt löten lässt.
Vorheiz-, Lötkontakt- und Abkühlprofile gezielt auf hochmassige und wärmeempfindliche Stellen setzen. Wellen-, Selectiv-, Roboter- oder Handlötung je nach Zugang und Stückzahl wählen.
Thermal Vias dort einsetzen, wo der Wärmepfad vom Bauteil zur Platine profitiert; Via-Filling oder -Plugging definieren, wenn Lot-Aufstieg oder thermische Grenzfläche es verlangen.
Die vorgeschriebene Schutzlack-Abdeckung rund um hohe Bauteile und Pinwurzeln prüfen; Steckverbinder, Testpunkte und weitere definierte Sperrzonen abkleben.
NPI-Validierung: Lötfüllung, Abstützung und Funktionstest
Während der NPI EVT/DVT/PVT-Phasen schließen First Articles die Risiken ab, die in Layout- und Routen-Reviews aufgefallen sind. Lotlegierung und Flussmittel, Wärmeprofil an kritischen Lötpunkten, Platinenabstützung, Bauteilorientierung und Prüfkriterien dokumentieren. Das Profil erneut prüfen, wenn Kupferaufbau, Bauteilmasse oder Lötroute sich ändern.
Die Erstmusterprüfung (FAI) bewertet Lötbenetzung, Barrel-Füllung, Pinüberstand, Brücken und mechanische Passung gegen die vertraglich festgelegten Ausgaben von IPC-A-610 und J-STD-001, Klasse und zulässige Abweichungen inklusive. Ein einzelner Prozentwert ist keine vollständige Akzeptanzregel. Sichtprüfung erfasst nur zugängliche Flächen; Röntgen-Stichproben oder Querschliffe klären verdeckte Fragen der Bohrungsfüllung gemäß vereinbartem Plan. Querschliffe sind zerstörend, und keine der beiden Prüfmethoden weist für sich die Betriebsstrom-Tauglichkeit nach.
Bei einem Stromversorgungssteckverbinder die Freigabeentscheidungen trennen: die Lötverbindung verifizieren, Spannungsabfall und Temperaturanstieg bei der definierten Last messen und die geforderte mechanische Halterung prüfen. Bei Lüfter- oder Pumpencontrollern kommen Anlauf, Stillstandsschutz und Soll-Drehzahl-Response hinzu, sofern sie zum Produktestspezifikationsumfang gehören. Festlegen, wer diese Tests durchführt und welche Ergebnisse zum Build gehören müssen.
In der Serienproduktion wird automatisiertes Testen zur Grundlage von Effizienz und Qualität. Das verlangt ein präzises Vorrichtungsdesign (ICT/FCT). PCBA mit vielen THT-Bauteilen stellen eigene Anforderungen an die Testvorrichtung:
- Höhenkonflikte vermeiden: Hohe Elkos, Kühlkörper und Steckverbinder erzeugen „No-Fly-Zones“ für Testsonden. Die Vorrichtung muss die 3D-Konturen dieser Bauteile exakt abbilden und Hindernisse mit Schlitzen, Aussparungen oder längeren Sonden umfahren.
- Sondenstabilität: THT-Lötpunkte sind typischerweise größer und unebener, was von den Testsonden eine höhere Kontaktstabilität verlangt. Kronen- oder Spitzsonden können nötig sein, um auf unterschiedlichen Oberflächen zuverlässigen Kontakt zu halten.
- Abstützung und Verzugsschutz: Das Gewicht von THT-Bauteilen kann die Platine beim Testen verformen und den Sondenkontakt stören. Eine optimale Vorrichtungsdesign (ICT/FCT)-Lösung setzt ausreichend Stützpfeiler unter die Platine, besonders in hoch belasteten Zonen, um die Planarität zu wahren.
Eine gut ausgelegte Testvorrichtung ist die Voraussetzung für hoch abgedecktes, stabiles In-Circuit-Testen (ICT) und Funktionstesten (FCT); sie ist die letzte Stufe, um die spezifizierten Baugruppenfunktionen zu prüfen und Abnahmeentscheidungen zu stützen. HILPCB’s Through-hole Assembly Services schließen Routen-Review sowie Prüf- und Testplanung für die tatsächliche THT-Bestückung, Zugangsbeschränkungen und Akzeptanzkriterien ein.
Ob für komplexe Server-Motherboards, Hochleistungsumrichter oder hochzuverlässige Industriesteuerungen, HILPCB bietet End-to-End-Services von der DFM-Analyse (Design for Manufacturability) bis zur Turnkey PCBA Assembly. Wir verstehen den strategischen Wert von THT/Through-Hole-Lötungen in Hochleistungssystemen zutiefst und verfügen über die folgenden Kernkompetenzen:
Fortschrittliche Fertigungsprozesse: Wir sind mit automatischen Bestückungsmaschinen (AI), selektivem Wellenlöten und Roboter-Schweißanlagen ausgestattet, was eine präzise Kontrolle der Lötqualität ermöglicht, um den Anforderungen komplexer, hochdichter THT/SMT-Mischbestückungsplatinen gerecht zu werden.
Strenges Qualitätskontrollsystem: Wir halten uns an den IPC-A-610 Klasse 3 Standard und implementieren eine durchgängige Qualitätsüberwachung von der Rohmaterialprüfung (IQC) bis zur Erstmusterprüfung (FAI), gefolgt von automatischer optischer Inspektion (AOI), Röntgenprüfung und abschließender Funktionsprüfung.
Professionelle technische Unterstützung: Unser Ingenieurteam verfügt über umfassende Expertise in PDN-Design, Wärmemanagement und DFM/DFT (Design for Testability). Sie engagieren sich frühzeitig in Projekten, um Kunden bei der Optimierung von Designs, der Minderung von Fertigungs- und Testrisiken und der Beschleunigung der Markteinführung zu unterstützen.
Umfassende Test- und Schutzlösungen: Wir bieten maßgeschneiderte Fixture-Design (ICT/FCT)-Dienstleistungen an und können auf Kundenwunsch Prozesse wie Schutzlackierung (Conformal coating) und Verguss integrieren, um die langfristige Zuverlässigkeit Ihrer Produkte in rauen Umgebungen zu gewährleisten.
Die Bestückungsroute festlegen, bevor die Platine freigegeben wird
HILPCB bedient Wellen-, Selectiv-, Roboter- und Handlötung für Durchsteck- und Mischbauugruppen. Eine breite THT-Population passt oft zum Wellenlöten mit geeigneter Palette; wenige Leistungsteckverbinder neben Bottom-Side-SMT lassen sich besser selectiv löten; Sonderbauformen und kleine Auflagen rechtfertigen Roboter- oder Handlötung. Jede dieser Entscheidungen verschiebt Vorrichtungskosten, Zugangs- und Wiederholanforderungen – also vergleichen, bevor die Bauteilorte fixiert werden.
Für ein Baugruppen-Review senden Sie Fertigungsdaten, BOM und Bestückungsdateien, Datenblätter der Steckverbinder und Leistungsbauteile, Bestückungszeichnung, Bauhöhen der Unterseite, Zielstrom und Umgebungsbedingungen. Markieren Sie wärmeempfindliche Teile, erlaubte Lotlegierungen, Beschichtungs-/Abdeckanforderungen und die geforderte Akzeptanzklasse. Gehört die Vorrichtungsdesign (ICT/FCT) zum Angebot, ergänzen Sie Testzugänge und das Funktionstest-Verfahren.
Das Angebot soll die vorgeschlagene Lötsequenz, Paletten- oder Vorrichtungsbedarf, Lötpunkte mit Profil- oder Füllungsvalidierung sowie den Prüf-/Testumfang ausweisen. Ist die Bauteilbeschaffung Teil des Projekts, verbindet Turnkey PCBA Assembly die BOM-Beschaffung mit Fertigungs- und Bestückungsübergabe. Die thermische, sicherheits- und umfeldbezogene Qualifizierung des Produkts bleibt Sache der Grenzwerte und Validierungen des Netzteil- bzw. Kühlsystemherstellers.
Ein nützlicher Erstbuild löst die schwierigen Lötpunkte vor der Serienfertigung: freigegebene Bohr- und Relief-Geometrie, ein reproduzierbares Lötprofil, vereinbarte Prüfkriterien und Testergebnisse unter der vorgesehenen Last. Diese Ergebnisse machen die nächste Freigabe und Kalkulation einfacher.