

Un PCB 14 couches peut être une carte rigide haute densité ou une architecture rigide-flex intégrant des nappes en polyimide dans le stack-up. La seconde solution permet de relier plusieurs zones rigides dans un volume tridimensionnel et de supprimer certains connecteurs et câbles. Elle peut réduire masse et encombrement, mais elle ne rend pas automatiquement l'équipement plus fiable : la zone de transition, le rayon de courbure, le cuivre, l'assemblage et le profil d'usage doivent être qualifiés ensemble.
Toutes les cartes 14 couches ne gagnent donc pas à devenir rigide-flex. Un stack-up rigide en FR-4 ou matériau faible perte reste souvent plus simple et moins coûteux pour distribuer alimentations, références et signaux rapides. Ce guide distingue clairement les règles de fabrication d'un PCB rigide 14 couches de celles d'un PCB rigide-flex avec polyimide.
Pour un bureau d'études ou un acheteur français, le choix du fournisseur ne doit pas reposer sur une liste de pays ou de secteurs clients invérifiable. Demandez plutôt le stack-up proposé, les certificats applicables, les coupons d'impédance, les coupes micrographiques, la traçabilité matériaux et les critères IPC contractuels correspondant à votre classe de produit.
Périmètre de fabrication HILPCB à valider : une demande de prix peut couvrir une carte rigide ou rigide-flex 14 couches, des couches flex en polyimide, l'impédance dans les zones rigides et flexibles et une construction relevant d'IPC-6013. Le nombre de couches flex, le type IPC, le rayon dynamique et la couverture d'essai doivent être confirmés par DFM avant commande.
Dans ce guide
- Deux architectures de PCB 14 couches : rigide et rigide-flex
- Fabrication d'un PCB rigide 14 couches
- Architecture et stack-up d'un PCB rigide-flex
- Polyimide : choix, fabrication et limites
- Zone de transition entre partie rigide et partie flexible
- Rayon de courbure et fiabilité mécanique
- Matériaux d'un circuit imprimé 14 couches
- Stratégie de vias sur 14 couches
- Règles DFM pour PCB 14 couches
- Préparer un devis de PCB 14 couches
Deux architectures de PCB 14 couches : rigide et rigide-flex
Quand un cahier des charges indique « PCB 14 couches », il peut désigner deux produits dont les matériaux, la gamme de fabrication, le coût et les règles mécaniques diffèrent fortement.PCB rigide 14 couches : la carte reste rigide sur toute sa surface et utilise du FR-4 ou un stratifié à Tg élevé. Elle apporte davantage de couches de routage, de plans d'alimentation et de blindage à des commutateurs réseau, contrôleurs industriels multivoies, équipements de télécommunications ou calculateurs embarqués.
PCB rigide-flex 14 couches : des circuits flexibles en polyimide traversent les zones rigides puis se prolongent sous forme de bras souples. Les zones rigides portent les composants et peuvent réunir les 14 couches ; les zones flex ne conservent que les couches prévues pour la liaison et le pliage.
La décision doit être prise sur l'enveloppe mécanique, les interfaces, les volumes, les cycles de flexion, l'intégrité du signal, la réparabilité et le coût d'assemblage complet. Les règles ci-dessous signalent chaque fois si elles concernent uniquement le rigide ou le rigide-flex.
Fabrication d'un PCB rigide 14 couches
### Stack-up et séquence de laminationUne construction possible part de 6 cores cuivrés double face, soit 12 couches internes, auxquels s'ajoutent les deux cuivres externes. Une séquence simplifiée peut ne montrer que 5 interfaces prepreg entre les 6 cores ; la recette industrielle doit toutefois inclure tous les diélectriques et feuilles externes nécessaires. Le fabricant doit remettre un stack-up complet, et non une simple addition de couches.
Une lamination simultanée peut demander une maîtrise étroite de la température et de la pression sur une épaisseur totale de 2,0 à 2,5 mm. Des cycles de 90 à 120 minutes existent pour certains systèmes résine, sans constituer une valeur universelle. Une lamination séquentielle, par exemple un sous-ensemble interne de 10 à 12 couches complété par 1 à 2 couches de buildup par face, peut être retenue pour le HDI ; elle ajoute des cycles, du coût et des risques d'alignement et ne doit pas être présentée comme la méthode standard de tous les fabricants.
À 2,4 mm d'épaisseur, une règle de procédé limitée à un rapport profondeur/diamètre de 10:1 conduit à un perçage minimal d'environ 0,24 mm, soit près de 10 mil. Ce calcul est utile pour le pré-DFM, mais le diamètre fini, le cuivre de métallisation, la résine, la classe IPC et la capacité réelle de perçage/plating doivent être confirmés.
Tolérance d'alignement des 14 couches
L'accumulation des mouvements matière et des tolérances d'imagerie peut produire un décalage entre L1 et L14. Une valeur de ±4 mil, soit environ 100 µm, peut servir d'hypothèse conservatrice pour un procédé standard ; elle ne doit jamais remplacer la tolérance communiquée par le fabricant sur le panneau et le matériau choisis.
Les valeurs de couronne annulaire associées aux classes IPC sont des critères à interpréter avec la révision du standard et les règles de conception du fournisseur. Un pré-dimensionnement peut utiliser 1 mil (25 µm) pour la classe 2 et 2 mil (50 µm) pour la classe 3. Avec un décalage supposé de ±4 mil, un trou de 0,30 mm conduit alors à une pastille proche de 0,50 mm pour conserver la marge annoncée ; le calcul final doit distinguer diamètre de foret, trou fini, tolérance de position et acceptation de breakout.
Un alignement optique par cibles rayons X ou caméra CCD peut ramener une capacité annoncée vers ±2 mil, soit 50 µm. Exigez la valeur de capabilité, la méthode de mesure et le rendement associé avant de réduire les pastilles.
Applications d'un PCB rigide 14 couches
Ce nombre de couches se rencontre dans les commutateurs et routeurs à interfaces série rapides, les CPU d'automates avec de nombreuses E/S, les unités numériques d'infrastructure 4G/5G, les cartes FPGA et certains processeurs d'imagerie médicale. Le besoin réel doit venir du routage, des références, de la CEM et de la densité d'interconnexion, pas d'un nombre de couches choisi par habitude.
Architecture et stack-up d'un PCB rigide-flex
### Exemple de configuration 14R-4FUne configuration 14R-4F peut faire traverser 4 couches flex dans les zones rigides et souples, avec 10 couches supplémentaires présentes uniquement dans les îlots rigides. Elle constitue un exemple de travail, pas une architecture « la plus courante » à imposer sans schéma mécanique.
| Couche | Zone rigide | Zone flexible | Matériau |
|---|---|---|---|
| L1-L5 | Signal/plan | — (rigide uniquement) | FR-4 à Tg élevé |
| L6 | Signal flex 1 | ✓ Signal flex 1 | Polyimide |
| L7 | Masse flex | ✓ Masse flex | Polyimide |
| L8 | Alimentation flex | ✓ Alimentation flex | Polyimide |
| L9 | Signal flex 2 | ✓ Signal flex 2 | Polyimide |
| L10-L14 | Signal/plan | — (rigide uniquement) | FR-4 à Tg élevé |
Dans les îlots rigides, L1 à L14 sont présentes et L6 à L9 sont encapsulées dans le stack-up. Dans le bras flexible, seules L6 à L9 se prolongent. L'épaisseur et l'axe neutre de cette nappe doivent être calculés avec cuivre, adhésif, coverlay et éventuel blindage.
Configurations rigide-flex asymétriques
Un produit peut combiner un îlot rigide 8 couches avec un autre 6 couches ou faire sortir le flex d'un seul côté. Cette asymétrie est fabricable dans certains procédés, mais elle augmente les risques de voile et de torsion lorsque épaisseurs, cuivre et coefficients de dilatation ne s'équilibrent pas.
Le fabricant peut ajuster prepregs, adhésifs, séquence, panneaux de pressage et compensation cuivre. L'acheteur doit demander la tolérance de planéité et le mode de bridage utilisé pendant l'assemblage plutôt qu'accepter une promesse générale de « compensation anti-gauchissement ».
Choisir rigide-flex ou carte rigide avec nappe FPC
Le rigide-flex devient pertinent lorsque les connecteurs et câbles empêchent l'intégration mécanique, lorsque la liaison doit transporter des signaux à impédance contrôlée, ou lorsque l'analyse de fiabilité justifie la suppression d'interconnexions démontables. Le nombre de conducteurs ne suffit pas : quatre conducteurs n'est pas une limite pratique universelle d'une nappe FPC. Comparez le coût du PCB rigide-flex au coût complet des cartes, nappes, connecteurs, montage, test, maintenance et défaillances de l'alternative.
Polyimide : choix, fabrication et limites
Le polyimide fournit la souplesse et la tenue thermique nécessaires aux couches flex, mais son absorption d'humidité, sa stabilité dimensionnelle et son adhérence cuivre diffèrent du FR-4. Ces écarts influencent stockage, séchage, imagerie, perçage, nettoyage, métallisation et lamination.Choisir le matériau de base polyimide
| Matériau | Plage d'épaisseur | Propriétés à vérifier | Usage indicatif |
|---|---|---|---|
| Kapton HN (DuPont) | 12,5 à 75 µm | Souplesse, données thermiques fabricant, humidité | Flexion dynamique et haute fiabilité |
| UPILEX-S (UBE) | 12,5 à 50 µm | Stabilité dimensionnelle et faible CTE | Pas fin et flex HDI |
| Flex avec adhésif | 25 à 75 µm au total | Polyimide avec adhésif acrylique ou époxy | Flex statique économique |
| Flex sans adhésif | 12,5 à 50 µm | Liaison directe cuivre-polyimide | Rayon serré et flexion répétée |
Pour une application dynamique, un matériau sans adhésif réduit l'épaisseur et supprime une interface à CTE élevé. Les affirmations génériques telles que « Tg > 300 °C » pour Kapton HN ou « durée de flexion 5 à 10 fois supérieure » doivent être rattachées à une fiche matière, une construction cuivre et un essai donné ; elles ne sont pas transférables à tous les circuits.
Différences de fabrication entre polyimide et FR-4
Perçage : le polyimide se déforme davantage que le FR-4. Une avance réduite de 20 à 30 % et une broche au-delà de 100 000 tr/min peuvent être des points de départ sur certaines machines, mais diamètre, empilage, support, outil et nombre de touches déterminent les paramètres libérés. Le laser convient aux microvias lorsque la structure est conçue pour l'ablation.
Desmear : un permanganate trop agressif peut attaquer la surface du polyimide. Un plasma offre un contrôle différent, sans être automatiquement supérieur ; le choix doit être qualifié par matériau et par coupe micrographique.
Adhérence du cuivre : des valeurs de 2 à 3 lb/in sur polyimide, 8 lb/in ou plus sur FR-4 et 6 à 8 lb/in après plasma décrivent des procédés particuliers. Demandez une méthode d'essai, une largeur de coupon et des limites après vieillissement au lieu de comparer ces chiffres hors contexte.
Coverlay ou masque épargne : dans la zone qui se plie, un film coverlay en polyimide remplace généralement le masque liquide susceptible de fissurer. Une construction indicative associe 12,5 à 25 µm de polyimide et 12,5 à 25 µm d'adhésif ; les ouvertures sont poinçonnées ou découpées au laser avant lamination selon les tolérances de pads.
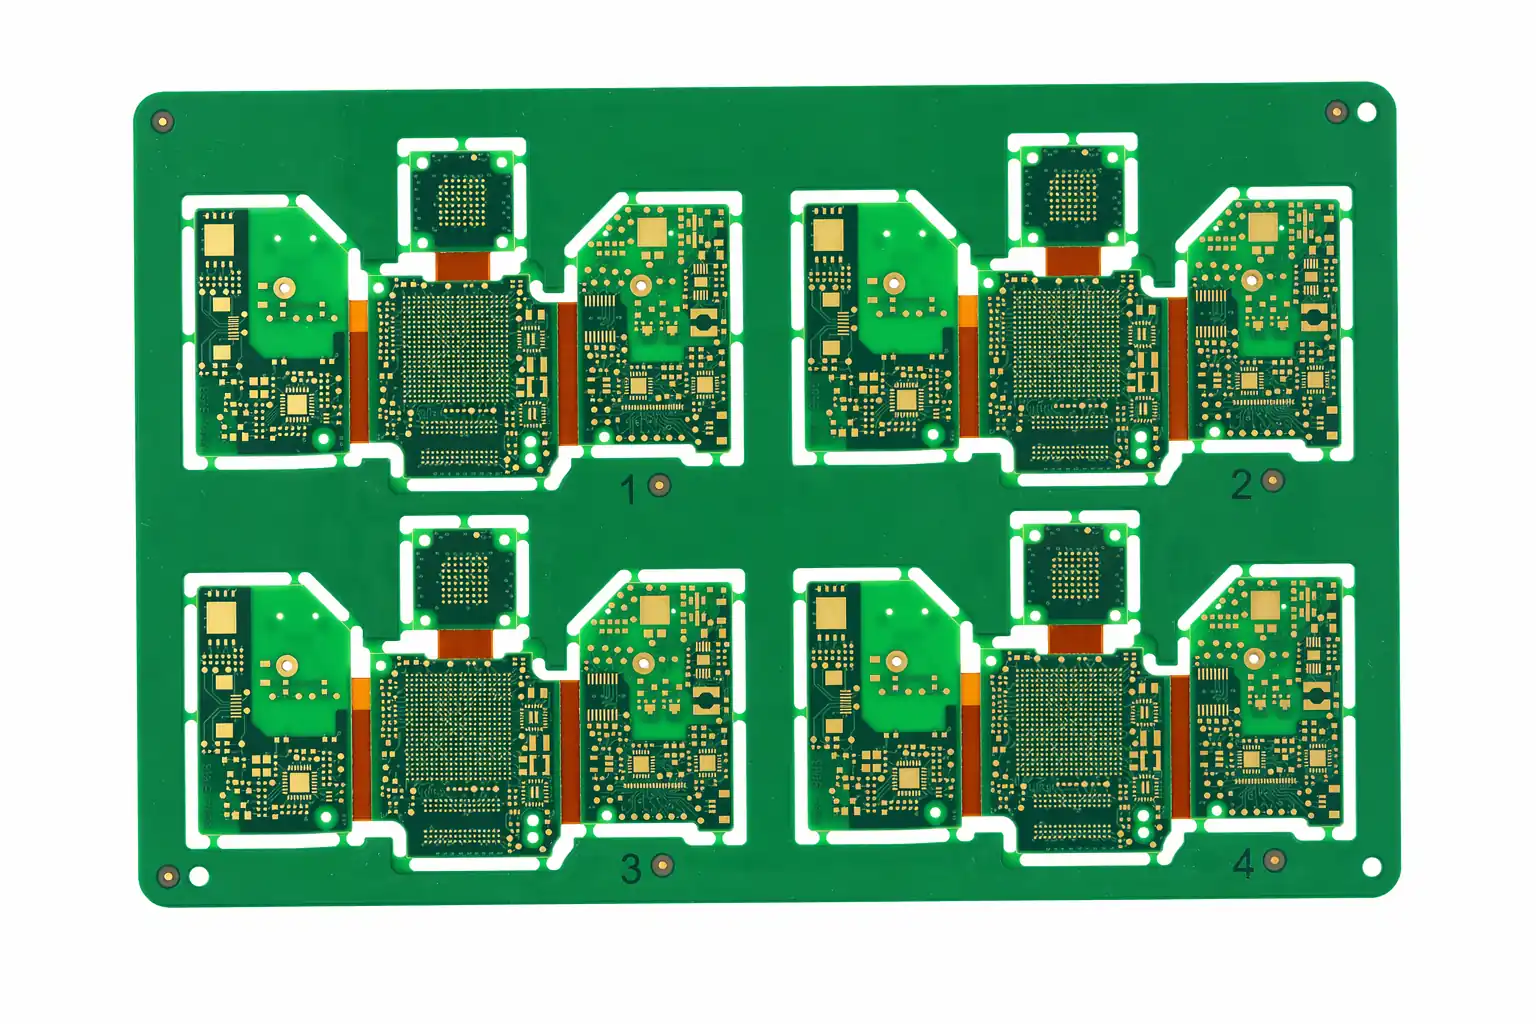 Un panneau rigide-flex réunit plusieurs circuits et leurs zones de liaison avant détourage. La transition doit répartir progressivement les contraintes : profondeur de fraisage, rayon du bord, coverlay et renfort sont contrôlés avant de libérer les bras en polyimide. La durée en cycles ne peut être annoncée qu'avec la géométrie, le rayon et le profil d'essai réels.
Zone de transition entre partie rigide et partie flexible
La transition concentre les changements d'épaisseur et de rigidité. Une rupture de cuivre, une fissure de coverlay, une intrusion de résine ou une marque de fraisage peut y limiter la durée de vie du produit.Construction de la zone de transition
À la frontière, les couches rigides s'arrêtent selon un profil défini et les couches flex passent d'un environnement soutenu à une zone libre. Le dossier de fabrication doit montrer terminaisons des prepregs, coverlay, adhésifs, reliefs, renforts et keep-out électriques.
Contrôles essentiels de fabrication :
Prepreg no-flow ou low-flow : une résine trop fluide peut migrer dans le bras flexible et créer une surépaisseur raide. La désignation no-flow ne suffit pas ; résine, temps, pression, compatibilité matière et distance de reflux doivent être validés.
Détourage à profondeur contrôlée : la matière rigide au-dessus du flex est retirée sans blesser les couches sous-jacentes. Une précision de ±4 mil, soit 100 µm, peut être un objectif de devis ; profondeur résiduelle, méthode de mesure et inspection doivent accompagner cette valeur.
Renforts : un renfort FR-4 ou polyimide peut assurer le délestage de contrainte. Une extension de 3 à 5 mm au-delà de la frontière constitue une règle initiale à confirmer selon épaisseur, rayon et mouvement ; un bord de renfort abrupt peut lui-même déplacer la concentration de contraintes.
Rayon de courbure et fiabilité mécanique
Le rayon impose la déformation au cuivre et au diélectrique. La durée dépend aussi du nombre de couches flex, de l'épaisseur, du cuivre RA ou ED, de l'orientation des pistes, des adhésifs, de la température et de la trajectoire du mouvement.Règles initiales de rayon de courbure
| Usage du flex | Rayon minimal indicatif | Durée visée à démontrer |
|---|---|---|
| Statique, pliage à l'installation | 6× l'épaisseur du flex | Installation permanente |
| Semi-dynamique, pliage occasionnel | 12× l'épaisseur du flex | 1 à 100 cycles |
| Dynamique, mouvement continu | 20 à 25× l'épaisseur du flex | >100 000 cycles |
Ces multiplicateurs servent au cadrage, pas à la garantie. Pour une nappe flex 4 couches d'environ 0,30 mm coverlay compris, ils donnent 1,8 mm en statique et 6 à 7,5 mm en dynamique. Un protocole doit ensuite définir angle, vitesse, rayon réel, température, courant, nombre de cycles et critère électrique de défaillance.
Orientation des pistes et plans hachurés
Dans une zone de pliage, les pistes suivent de préférence une trajectoire homogène et perpendiculaire à l'axe lorsque cette orientation réduit la déformation ; évitez changements brusques, empilement vertical de cuivre et angles vifs. Les congés et entrées en larme répartissent mieux les contraintes aux pads.
Un plan plein augmente la rigidité. Une trame de départ peut utiliser des lignes de 10 mil, des ouvertures de 30 mil et une couverture cuivre de 30 à 40 %. Le pourcentage, l'angle et la maille doivent toutefois être simulés pour le retour de courant, l'impédance, la CEM et les résonances avant d'être libérés.
Matériaux d'un circuit imprimé 14 couches
### Matériaux des zones rigidesUne carte rigide ou les îlots rigides d'un rigide-flex doivent supporter les cycles de lamination et d'assemblage tout en respectant pertes, CTE, CAF, absorption d'humidité et disponibilité. Les désignations ci-dessous restent à vérifier avec la fiche technique et le lot réellement proposé.
- FR-4 à Tg élevé, 170 à 180 °C : ITEQ IT-180A, Isola 370HR ou Shengyi S1000-2 peuvent convenir selon fréquence, épaisseur et qualification.
- Stratifiés faible perte : pour les couches à signaux rapides telles que PCIe Gen 4+ ou 10GbE, Megtron 4 est parfois présenté avec Df 0,005 et Megtron 6 avec Df 0,002. Fréquence et méthode d'essai doivent accompagner toute valeur Df.
- Sans halogène : une variante compatible avec les exigences environnementales doit être validée sur le même stack-up et la même gamme de fabrication, sans supposer une équivalence parfaite.
Matériaux des zones flexibles
Les couches flex utilisent généralement un diélectrique polyimide de 12,5 à 50 µm avec cuivre recuit laminé RA pour le mouvement répété ou cuivre électrodéposé ED pour certaines applications statiques. Certains comparatifs attribuent au RA une durée en flexion 5 à 10 fois supérieure à l'ED ; exigez l'essai correspondant, car épaisseur, traitement et géométrie peuvent inverser la comparaison.
Le cuivre flex est souvent de 0,5 oz, soit 17,5 µm, ou de 0,25 oz, soit environ 9 µm. Une feuille plus mince améliore la souplesse mais augmente résistance et échauffement. Pour une impédance contrôlée, l'épaisseur cuivre finie, le coverlay et l'état de surface doivent entrer dans le modèle.
Stratégie de vias sur 14 couches
### Vias traversantsLe via traversant reste l'interconnexion la plus simple. Sur une épaisseur de 2,0 à 2,4 mm, une limite de procédé de 10:1 conduit à un diamètre percé de 0,20 à 0,24 mm. Si la densité ne le permet pas, des vias borgnes ou enterrés peuvent réduire la profondeur de métallisation, au prix de laminations et de contrôles supplémentaires.
Vias dans un PCB rigide-flex
Les vias traversants sont placés dans les îlots rigides et non dans la zone destinée à fléchir. Les changements de couche doivent donc être planifiés avant la frontière, avec un keep-out conforme au procédé retenu.
Des vias borgnes L1-L2 et L13-L14 peuvent faciliter l'échappement BGA dans les zones rigides. Leur diamètre, capture pad, remplissage, empilage et cycle de lamination doivent être définis comme pour un HDI, avec attention supplémentaire à l'équilibre du rigide-flex.
Règles DFM pour PCB 14 couches
### Règles propres au rigide-flex- Pas de composant dans une zone réellement flexible : la brasure et le boîtier ont besoin d'un support ; une zone avec composant doit être rigidifiée et reclassée mécaniquement.
- Dégagement à la transition : une valeur initiale ≥1 mm, soit 40 mil, entre vias ou pistes critiques et frontière doit être ajustée au rayon du bord et au process du fabricant.
- Décaler le cuivre entre couches flex : éviter l'empilement des pistes réduit la surépaisseur et la concentration de déformation.
- Entrées de pads en larme : les teardrops limitent la concentration de contrainte à la jonction piste-pad.
- Plans de masse hachurés : une trame peut préserver la flexibilité, mais son retour haute fréquence et son blindage doivent être validés.
Règles générales de DFM pour 14 couches
- Équilibre cuivre : une cible de ±15 % entre paires opposées L1/L14, L2/L13, etc., doit être définie avec la méthode de calcul du fournisseur.
- Coupons d'impédance : avec 7 paires de couches critiques ou davantage, la bordure panneau devient contrainte ; regroupez les géométries réellement distinctes et convenez du rapport TDR.
- Optimisation des perçages : une construction traversante et borgne peut demander 4 à 5 programmes. Une cible ≤4 diamètres par programme simplifie la gamme si elle ne dégrade pas le design.
- Alignement : spécifier ±3 mil en standard ou ±2 mil en capacité avancée n'a de sens qu'avec la capabilité acceptée et des pastilles dimensionnées sur le pire cas.
Préparer un devis de PCB 14 couches avec HILPCB
Un PCB rigide-flex 14 couches demande plus qu'une ligne « IPC-6013 » sur le bon de commande. HILPCB doit disposer du dessin de zones, du stack-up, du profil de mouvement, des matériaux et des critères d'acceptation avant de confirmer la gamme de lamination, le détourage et les essais.Fabrication rigide-flex : si le projet demande jusqu'à 4 couches flex, une durée supérieure à 100 000 cycles, un polyimide sans adhésif, un coverlay ou un détourage Z à ±4 mil, chacune de ces valeurs doit être confirmée sur le rayon et le coupon d'essai du produit.
PCB rigide 14 couches : la fabrication multicouche peut intégrer alignement optique et lamination séquentielle pour le HDI lorsque le stack-up et les vias l'exigent.
Combinaisons de matériaux : FR-4, Tg élevé, polyimide et stratifiés faible perte peuvent être associés uniquement après vérification des CTE, cycles de presse, adhésion et disponibilité dans les épaisseurs demandées.
Finesses de gravure : des valeurs de 3/3 mil sur rigide et 2,5/2,5 mil sur flex, ainsi que via-in-pad, vias borgnes et enterrés, doivent être traitées comme des capacités à valider selon cuivre, surface, classe et rendement.
Plan qualité : le type IPC-6013, la classe IPC-6012 des zones rigides, les coupes de transition et un choc thermique à 288 °C pendant 6 cycles ne sont appliqués que s'ils figurent dans le plan de contrôle accepté avec méthode et critères.
Assemblage et délai : l'assemblage CMS reste limité aux zones supportées. Un prototype en petite série annoncé à partir de 7 jours ouvrés doit être reconfirmé selon matériaux, outillage, essais et livraison en France ; une liste de pays servis ne remplace pas un engagement de délai.
Envoyez votre dossier 14 couches pour une revue DFM rigide-flex et un devis →