
Les boîtiers BGA à pas fin, avec un pas de billes de 0.5 mm et moins, permettent la forte densité d’E/S exigée par les processeurs modernes, les mémoires et les solutions system‑on‑chip. Ces boîtiers avancés nécessitent des capacités de fabrication au‑delà de l’assemblage BGA standard : tolérances de process plus serrées, construction de PCB spécialisée et méthodes d’inspection renforcées.
HILPCB propose des services d’assemblage BGA à pas fin avec la précision d’équipement, le contrôle procédé et les moyens d’inspection que ces boîtiers exigeants requièrent.
Menu de navigation
- Définir les boîtiers BGA à pas fin
- Exigences PCB pour l’assemblage à pas fin
- Conception de pochoir pour BGA à pas fin
- Exigences de précision de placement
- Considérations de refusion pour le pas fin
- Défis d’inspection et solutions
- Services HILPCB d’assemblage à pas fin
Définir les boîtiers BGA à pas fin
On parle de « pas fin » pour les boîtiers BGA dont l’entraxe des billes est inférieur au seuil de 0.8 mm, à partir duquel les procédés d’assemblage standard doivent être significativement adaptés. À mesure que le pas diminue, toutes les étapes de l’assemblage exigent un contrôle proportionnellement plus strict.
Comprendre la relation entre le pas et les exigences de procédé aide les concepteurs à prendre des décisions de packaging éclairées et permet aux fabricants d’allouer les ressources appropriées.
Catégories de pas et caractéristiques
- Pas standard (0.8 mm-1.27 mm) : BGA conventionnel avec des marges de procédé confortables ; pochoirs standard et machines de placement classiques suffisants ; inspection visuelle des billes périphériques possible.
- Pas fin (0.5 mm-0.65 mm) : exige une précision de placement améliorée et une optimisation du pochoir ; PCB HDI généralement nécessaire ; inspection aux rayons X indispensable.
- Pas ultra‑fin (0.4 mm) : requiert des équipements de haute précision et un contrôle procédé strict ; HDI obligatoire ; méthodes d’inspection avancées requises.
- Micro‑pas (<0.4 mm) : exigences de précision extrêmes ; substrats et procédés spécialisés ; expertise en packaging avancé indispensable.
Types de boîtiers dans la catégorie « pas fin »
- Chip Scale Packages (CSP) : surface de boîtier proche de la taille du die (≤1.2×) ; pas de billes typique 0.4 mm-0.65 mm ; largement utilisés dans les mobiles et les wearables.
- Wafer Level Packages (WLP/WLCSP) : die avec pads redistribués ; pas pouvant descendre à 0.3 mm ; nécessite un substrat HDI avec microvias.
- Flip Chip BGA (FCBGA) : processeurs hautes performances avec zone périphérique à pas fin ; matrice interne parfois à pas plus large ; exigences de routage complexes.
- Package-on-Package (PoP) : configurations empilées avec interfaces à pas fin ; mémoire sur logique courante dans les smartphones ; exige un alignement d’empilage précis.
- Fan-Out Wafer Level (FOWLP) : technologie émergente avec approche wafer reconstitué ; E/S redistribuées sur une zone plus grande ; le pas dépend du design de redistribution.
Applications motrices
Les boîtiers à pas fin dominent dans les applications qui exigent une forte fonctionnalité dans un volume réduit, ce qui entraîne leur adoption dans l’électronique grand public, le calcul et les télécommunications.
Exigences PCB pour l’assemblage à pas fin
Les BGA à pas fin imposent des exigences strictes de construction PCB que les procédés de fabrication standard ne peuvent pas satisfaire. La technologie HDI (High Density Interconnect) apporte la densité de routage et la précision de features requises par ces boîtiers.
Les limites de capacité du PCB déterminent le pas réellement réalisable pour un design donné. Une collaboration étroite entre fabrication PCB et assemblage garantit une capacité compatible sur toute la chaîne de production.
Technologies de PCB HDI
- Construction microvia : vias percés au laser avec des diamètres de 0.1 mm ou moins ; connexions sur une seule couche (1+N+1) ou lamination séquentielle pour plus de densité.
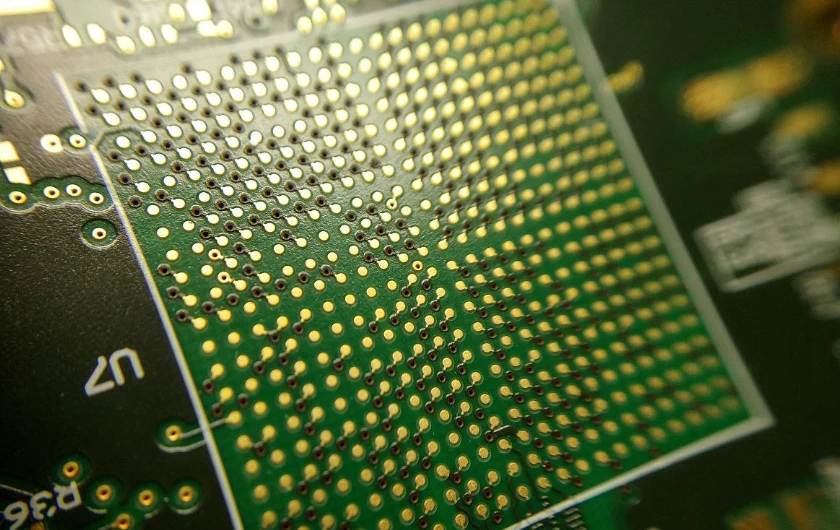
- Via-in-Pad : microvias directement sous les pads BGA pour augmenter la densité de routage ; construction remplie et bouchée pour éviter le wicking de soudure et le voiding.
- Couches build‑up : la lamination séquentielle ajoute des couches de routage à l’extérieur du core ; configurations typiques 2+4+2 ou plus pour les designs denses.
- Capacité de lignes fines : largeurs et espacements de piste de 75 μm ou moins pour l’escape routing ; 50 μm pour les designs les plus agressifs.
- Précision de registration : alignement couche‑à‑couche à ±50 μm ou mieux pour l’alignement vias/pads ; une registration plus serrée réduit le rendement mais améliore la marge de conception.
Exigences de conception des pads
- Préférence NSMD : les pads définis par le cuivre (NSMD, non‑solder mask defined) offrent une meilleure résistance des joints et une meilleure visibilité à l’inspection ; la registration du masque de soudure est critique en pas fin.
- Optimisation de la taille des pads : des pads plus petits équilibrent la résistance du joint et la prévention du bridging ; typiquement 80–85 % du diamètre de bille pour du NSMD.
- Registration du masque de soudure : le pas fin exige une registration masque‑à‑cuivre très serrée ; ±25 μm requis pour du pas 0.4 mm ; technologies d’imagerie avancées.
- Planéité de la finition de surface : l’ENIG est préférée pour une surface plane et cohérente ; les finitions par immersion doivent respecter des exigences de planéité pour le pas fin.
Stratégies de routage et d’échappement
Faire sortir les signaux d’une matrice dense à pas fin exige des stratégies de routage sophistiquées tirant parti des capacités HDI.
- Échappement « dog‑bone » : motif traditionnel avec via décalé par rapport au pad ; limité par les espacements minimum piste/via.
- Échappement via‑in‑pad : via directement dans le pad, permettant un échappement sur une seule couche pour de nombreux signaux ; nécessite des vias remplis et planarisés.
- Échappement multi‑couches : les matrices complexes exigent de router des signaux sur plusieurs couches ; un échappement séquentiel réduit le nombre de couches nécessaires.
- Impédance contrôlée : les signaux haut débit nécessitent un routage à impédance contrôlée ; la géométrie de piste doit concilier densité d’échappement et exigences électriques.
Conception de pochoir pour BGA à pas fin
La conception du pochoir de pâte à braser influence de manière déterminante la réussite de l’assemblage BGA à pas fin. La réduction de la taille des ouvertures rend le transfert de pâte plus difficile tout en exigeant un contrôle de volume très précis afin d’éviter à la fois les circuits ouverts et les ponts de soudure.
Le choix de la technologie de pochoir et l’ingénierie des ouvertures optimisent le dépôt de pâte pour les exigences du pas fin.
Options de technologies de pochoir
- Acier inox découpé au laser : technologie standard avec des parois d’ouverture marquées par la découpe ; adaptée au pas 0.5 mm ; la qualité des parois affecte le relâchement de pâte.
- Nickel électroformé : parois lisses et coniques offrant un relâchement supérieur ; privilégié pour 0.4 mm et plus fin ; coût plus élevé justifié par l’amélioration du rendement.
- Découpe laser + électropolissage : lissage post‑découpe améliorant l’état de surface des parois ; option intermédiaire entre laser standard et électroformé.
- Pochoirs nano‑coated : traitements de surface réduisant l’adhérence de la pâte aux parois ; améliore l’efficacité de transfert, surtout sur les très petites ouvertures.
Principes de conception des ouvertures
- Règle du rapport de surface : la surface de l’ouverture divisée par la surface des parois détermine le relâchement de pâte ; ratio >0.66 requis pour un transfert fiable ; le pas fin impose souvent une réduction d’épaisseur de pochoir.
- Choix d’épaisseur : le pas fin nécessite des pochoirs plus minces pour maintenir le rapport de surface ; pour 0.4 mm, on utilise typiquement 80–100 μm ; step‑down pour les zones à pas fin.
- Réduction d’ouverture : les ouvertures sont souvent dimensionnées plus petites que les pads en pas fin ; limite le bridging tout en gardant un volume suffisant ; équilibre risques d’opens et de courts‑circuits.
- Optimisation de forme : les ouvertures circulaires relâchent mieux que les carrées ; des coins arrondis réduisent le bridging ; des formes « home plate » sont utilisées dans certains cas.
Calculs du rapport de surface
Pour un transfert de pâte fiable, le rapport de surface (area ratio) doit dépasser un seuil critique, fonction des caractéristiques de la pâte et de la géométrie des ouvertures.
Rapport de surface = Surface d’ouverture / Surface des parois
Pour des ouvertures circulaires :
- Surface d’ouverture = π × (d/2)²
- Surface des parois = π × d × t
- Rapport de surface = d / (4 × t)
où d = diamètre de l’ouverture, t = épaisseur du pochoir
Pour un pas de 0.4 mm avec des ouvertures de 0.35 mm et un pochoir de 100 μm :
- Rapport de surface = 0.35 / (4 × 0.1) = 0.875 (acceptable)
Pour les mêmes ouvertures avec un pochoir de 150 μm :
- Rapport de surface = 0.35 / (4 × 0.15) = 0.58 (problématique)
Applications des pochoirs à marches (step stencil)
Les assemblages mixtes avec des composants à pas fin et d’autres à pas large peuvent bénéficier de pochoirs à marches offrant des volumes de pâte différents selon les zones de la carte.
- Zones step‑down : épaisseur réduite dans les zones à pas fin pour obtenir un rapport de surface approprié.
- Zones step‑up : épaisseur augmentée pour les gros composants, connecteurs ou blindages nécessitant plus de volume de soudure.
- Considérations de conception : les transitions de step exigent un dégagement par rapport aux ouvertures ; l’emplacement des steps est planifié lors de la conception du pochoir.
Exigences de précision de placement
L’assemblage BGA à pas fin exige une précision de placement proportionnellement plus stricte que le pas standard. L’auto‑alignement pendant la refusion aide au positionnement, mais une erreur initiale trop grande empêche la formation correcte des joints.
La capacité des machines et le contrôle procédé garantissent un placement cohérent répondant aux exigences du pas fin.
Spécifications de précision
- Précision à 3σ : les machines sont spécifiées pour un écart maximal aux limites statistiques ; le pas fin requiert ±30–50 μm à 3σ selon le pas.
- Indice de capabilité (Cpk) : mesure statistique de la capabilité du procédé par rapport à la spécification ; un Cpk >1.33 assure une précision cohérente.
- Précision angulaire : l’erreur de rotation affecte davantage l’alignement des billes en coin que celles du centre ; une tolérance angulaire serrée est essentielle pour les grands BGA à pas fin.
- Force de placement : une force excessive endommage les billes de soudure ; les billes à pas fin sont plus petites et plus vulnérables ; les systèmes de contrôle de force évitent les dommages.
Exigences machine
- Résolution du système de vision : la résolution caméra et les optiques doivent distinguer les features à pas fin ; la reconnaissance des fiducials influence la précision de placement.
- Reconnaissance de motif : la reconnaissance du motif de billes nécessite des algorithmes avancés ; l’inspection du composant avant placement identifie les dispositifs endommagés.
- Précision du système de mouvement : moteurs linéaires et encodeurs apportent la répétabilité de positionnement ; la stabilité thermique maintient l’étalonnage sur les shifts de production.
- Maintenance de calibration : des vérifications régulières garantissent la précision ; le suivi de dérive entre calibrations.
Facteurs procédé influençant le placement
- État de la pâte : une pâte fraîche et correctement conditionnée supporte le composant ; une pâte affaissée ou dégradée permet une dérive avant refusion.
- Séquence de placement : placer les composants légers après les lourds pour éviter les perturbations ; le timing de placement des BGA minimise l’exposition de la pâte.
- Efficacité de transfert : transport du composant du feeder vers la carte sans décalage ni rotation ; niveaux de vide et état de la buse influencent la constance.
- Facteurs environnementaux : température et humidité influencent le comportement de la pâte ; un environnement contrôlé maintient la stabilité du procédé.
Considérations de refusion pour le pas fin
Les BGA à pas fin présentent des défis spécifiques de refusion, notamment une masse thermique réduite des petites billes de soudure et des tolérances plus serrées sur l’uniformité de température à travers la matrice. L’optimisation du profil équilibre ces facteurs tout en assurant la prévention des défauts de brasage.
Le volume de soudure plus faible des joints à pas fin offre moins d’inertie thermique, ce qui influence à la fois la montée en température et la solidification.
Considérations de profil thermique
- Uniformité de chauffe : la variation de température sur la matrice doit rester minimale ; des gradients provoquent des différences de timing de fusion et des défauts liés au warpage.
- Temps au‑dessus du liquidus (TAL) : un TAL plus court convient au pas fin grâce à une masse thermique plus faible ; un TAL excessif favorise la croissance d’intermétalliques dans des joints fins.
- Température de pic : un pic suffisant assure un mouillage complet ; un pic trop élevé augmente le warpage et peut endommager les composants sensibles à la température.
- Vitesse de refroidissement : un refroidissement contrôlé développe une structure de grains appropriée ; les joints à pas fin refroidissent plus vite que ceux à grand pas, pouvant nécessiter un ajustement de profil.
Sensibilité au gauchissement (warpage)
Les boîtiers à pas fin présentent souvent des effets de warpage plus marqués à cause d’un rapport die/boîtier plus élevé et d’une construction plus fine.
- Warpage dynamique : le gauchissement évolue pendant le profil thermique ; le maximum peut apparaître lors des transitions de température.
- Spécifications du boîtier : certains boîtiers critiques exigent des données de warpage du fournisseur ; la qualification d’assemblage inclut l’évaluation du warpage.
- Stratégies de mitigation : atmosphère de refusion, optimisation du profil et support de carte réduisent les défauts liés au warpage.
Contrôle d’atmosphère
- Apport de l’azote : une atmosphère inerte réduit l’oxydation pendant la refusion ; particulièrement utile en pas fin où la quantité de flux est limitée et le volume de joint faible.
- Niveau d’oxygène : viser <500 ppm d’oxygène pour les applications pas fin ; niveaux plus faibles pour les boîtiers les plus difficiles.
- Considération de coût : la consommation d’azote ajoute un coût de procédé ; le bénéfice est évalué selon l’application.
Défis d’inspection et solutions
L’inspection des BGA à pas fin renforce les difficultés d’inspection BGA standard du fait d’une taille de features réduite et de tolérances de défaut plus serrées. Les méthodes d’inspection et les équipements doivent correspondre à ces exigences.
Une stratégie d’inspection complète combine plusieurs techniques afin d’assurer une détection fiable des défauts.
Exigences d’inspection aux rayons X
L’inspection aux rayons X des BGA devient encore plus critique pour les boîtiers à pas fin : les types de défaut sont similaires, mais les tailles de features plus petites.
- Exigences de résolution : la résolution d’imagerie doit distinguer les billes individuelles ; une taille de pixel nettement inférieure au diamètre de bille est requise.
- Capacité de grossissement : un grossissement plus élevé est nécessaire pour visualiser les détails du pas fin ; grossissement géométrique avec sources micro‑foyer.
- Mesure des voids : les billes plus petites rendent l’évaluation du pourcentage de vides plus difficile ; une résolution plus élevée permet une mesure plus précise.
- Valeur de l’imagerie 3D : la tomographie (CT) est particulièrement utile en pas fin ; les superpositions en 2D sont résolues par la reconstruction 3D.
Inspection optique automatisée
Les capacités AOI pour le pas fin nécessitent une résolution améliorée et des algorithmes spécialisés.
- Résolution caméra : une densité de pixels plus élevée est requise pour détecter les features à pas fin ; des systèmes multi‑résolutions couvrent différentes tailles de composants.
- Inspection de pâte à braser : la SPI 3D est critique ; la mesure de volume sur petites ouvertures exige des capteurs de précision.
- Limites post‑refusion : la visibilité des billes périphériques reste limitée même avec une résolution améliorée ; les rayons X demeurent la méthode principale pour les BGA.
Considérations de test électrique
- Boundary scan : l’accès test IEEE 1149 permet de vérifier la connectivité BGA sans sondage physique ; essentiel au pas fin où l’accès par pointes est impossible.
- Test fonctionnel : fait fonctionner le dispositif pour confirmer connectivité et fonction ; complète l’inspection visuelle et aux rayons X.
- Analyse de couverture : identifie les connexions non vérifiées par les méthodes disponibles ; des modifications de design peuvent améliorer la testabilité.
Services HILPCB d’assemblage à pas fin
HILPCB propose des capacités d’assemblage BGA à pas fin couvrant des boîtiers du pas 0.5 mm standard jusqu’aux applications exigeantes en 0.4 mm et au‑delà. Nos investissements en équipements de précision, développement de procédés et technologies d’inspection permettent une production fiable de designs complexes.
Pourquoi choisir HILPCB pour le BGA à pas fin
Équipements de placement de précision
Nos machines de placement délivrent la précision requise par les boîtiers à pas fin. Une capacité jusqu’au pas 0.3 mm, avec des spécifications de précision conformes aux exigences IPC classe 3, assure un bon rendement dès la première passe.
Technologie de pochoir avancée
Les applications à pas fin bénéficient d’un choix de pochoir adapté :
- Pochoirs électroformés pour pas ultra‑fin
- Options nano‑coated pour améliorer le relâchement de pâte
- Capacité de pochoir à marches (step stencil) pour assemblages mixtes
Capacité PCB HDI
Notre fabrication de PCB HDI supporte les exigences de routage du pas fin :
- Technologie microvia pour designs via‑in‑pad
- Capacité de lignes fines pour un escape routing dense
- Registration serrée pour l’alignement du masque de soudure
Procédé de refusion optimisé
La refusion sous azote avec un contrôle précis du profil répond aux exigences thermiques du pas fin. Nos capacités de profilage garantissent des résultats optimaux selon les combinaisons boîtier/carte.
Inspection complète
- Inspection de pâte à braser haute résolution pour vérifier l’impression
- Inspection aux rayons X avec une résolution adaptée à la détection de défauts en pas fin
- Capacité 3D pour les défauts les plus difficiles
Capacité de rework
En cas de défaut, nos stations de rework BGA supportent des réparations en pas fin avec l’alignement de précision requis. Les services de reballing restaurent les composants lorsque la remise en billes est nécessaire.
Flexibilité de production
- Assemblage prototype pour valider le design avec inspection complète
- Petites séries avec optimisation du procédé pas fin
- Production en volume avec maîtrise statistique du procédé
Contactez HILPCB pour des services d’assemblage BGA à pas fin. Notre équipe d’ingénierie examine vos exigences de design et fournit des recommandations spécifiques pour une production réussie.