
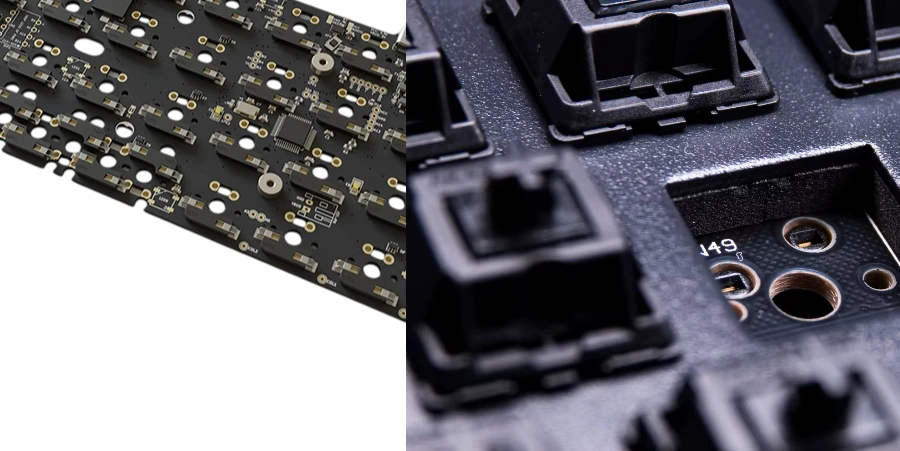
Un PCB de clavier mécanique remplaçable à chaud permet de changer les interrupteurs sans dessoudage. Les sockets, eux, sont soudés sur la carte. Cela rend les essais d'interrupteurs et les réparations accessibles aux passionnés, aux utilisateurs de bureau et aux marques de claviers, à condition que l'interrupteur, le socket, la plaque et le PCB aient été conçus pour s'emboîter. Suivez la procédure de remplacement du fabricant du clavier et coupez l'alimentation avant de changer les interrupteurs ; « hot-swap » désigne ici des interrupteurs remplaçables, et non l'autorisation de connecter n'importe quel connecteur sous tension.
HILPCB combine la fabrication de cartes avec l'assemblage SMT, le montage traversant et l'approvisionnement en composants pour les claviers personnalisés. Une revue de fabrication utile commence par la référence exacte du socket et l'empilement mécanique, puis examine l'accessibilité des soudures, l'outillage de support et la couverture de test. La durée de vie en insertion publiée d'un socket ne suffit pas à établir la durabilité du clavier fini.
Architecture du PCB de clavier hot-swap et intégration des sockets
La carte de circuit du clavier doit laisser de la place aux corps de sockets, aux plots de guidage des interrupteurs, aux stabilisateurs, aux LED et aux supports du boîtier. Vérifiez ces éléments ensemble :
- Empreintes des sockets et ouvertures de masque de soudure par rapport au plan du fournisseur, y compris son sens de vue.
- Pistes de matrice, diodes et accès de test autour des empreintes superposées des sockets et des stabilisateurs.
- Références de masse et chemins de retour pour le contrôleur, l'interface USB, les LED et tout circuit sans fil.
- Espacement plaque-PCB, hauteur d'assise des interrupteurs et garde au boîtier inférieur sous le socket.
- Agencements alternatifs pour les collisions physiques, les contacts exposés et la garde des pastilles non équipées.
- Support de carte près des points d'insertion afin qu'une broche d'interrupteur tordue n'écarte pas le socket de la carte.
Une carte deux couches peut convenir à une matrice simple ; un PCB multicouche offre davantage d'options de routage et de plans de référence pour les conceptions RGB, USB et sans fil denses. L'épaisseur de cuivre dépend du courant, du routage et des exigences de fabrication. Spécifier du cuivre 2 oz n'empêche pas à lui seul l'arrachement des pastilles, et des vias proches d'une pastille ne remplacent pas un support mécanique.
Les claviers optiques exigent un agencement émetteur/détecteur compatible, une géométrie d'interrupteur et un firmware adaptés. Il s'agit d'une architecture de détection différente d'un socket à contacts MX. Des interrupteurs optiques amovibles n'établissent ni une latence système nulle ni une compatibilité avec les sockets mécaniques.
Fabrication de l'ensemble socket et contrôleur
Pour un socket CMS, l'empreinte, le volume de pâte, la coplanarité et le support de carte influent sur le joint de soudure. Les limites de refusion et de nettoyage du socket doivent également convenir au contrôleur, aux LED et aux autres composants. Le processus SMT de HILPCB comprend la revue du pochoir et de l'empreinte, le SPI et l'AOI ; l'acceptation du placement est définie pour l'assemblage réel et non déduite de la précision de référence d'une machine.
Les embases traversantes exigent une spécification de trou métallisé fini adaptée à leur corps et à leur méthode de soudure. Les processus de montage traversant de HILPCB comprennent le soudage sélectif, à la vague et manuel, choisis selon la population de composants. Les embases ouvertes exigent des contrôles de processus qui empêchent soudure et flux de pénétrer dans les contacts à ressort. Le montage manuel est une option, pas une exigence inhérente à chaque conception Mill-Max.
L'ENIG est une finition de PCB disponible pour des pastilles planes. Le placage des contacts internes de l'embase relève d'une spécification de composant distincte : choisir l'ENIG pour la carte ne plaque pas or les contacts du socket. De même, la Tg du stratifié concerne le comportement thermique ; la rigidité de la carte dépend aussi de l'épaisseur, du contour, des découpes et de la façon dont la plaque et le boîtier la soutiennent.
Technologie des sockets et ingénierie de la durabilité
Types de sockets et applications
Les sockets CMS montés au dos de type Kailh conviennent à l'assemblage automatisé, tandis que les embases Mill-Max individuelles s'adaptent à certaines conceptions traversantes. Les manchons de type Outemu peuvent convenir aux produits sensibles au coût lorsque les broches d'interrupteur prévues s'ajustent. Les sockets Choc et autres formats bas profil utilisent leur propre géométrie. Aucun de ces noms de famille ne remplace une référence contrôlée.
Le tableau fournit des vérifications de plans, pas des empreintes interchangeables. Les dimensions en pouces ci-dessous sont des cotes de trous de montage des fournisseurs, non des diamètres de forets ; le plan de fabrication doit définir le trou fini et la tolérance après métallisation.
| Modèle / famille de socket | Type de montage | Référence de trou / empreinte | Vérification hauteur / garde | Référence de durabilité publiée | Précaution d'assemblage et DFM |
|---|---|---|---|---|---|
| Kailh MX | Socket CMS monté au dos | Utiliser l'empreinte, l'ouverture de tige et la carte des trous de guidage de la référence choisie | Vérifier le corps du socket face au boîtier, à la mousse et à l'espacement de la plaque | La documentation historique CPG151101S11 indique 100 cycles ; CPG151101S11-16 spécifie 5 000 dans ses conditions d'essai |
Contrôler le suffixe et la révision exacts dans la nomenclature ; soutenir le PCB lors de l'insertion |
Kailh Choc V1 (CPG135001S30) |
Socket CMS monté au dos | Utiliser son propre agencement asymétrique ; ne pas copier une empreinte MX | Vérifier ensemble l'interrupteur bas profil, la plaque et la garde des LED | La rév. D spécifie un essai de durée de vie à vide d'au moins 100 cycles | Confirmer l'orientation et les conditions de soudure/nettoyage approuvées |
Mill-Max 0305 |
Embase à souder | Le catalogue indique un trou de montage de 0.059–0.061 in (environ 1.50–1.55 mm) |
L'épaulement du plan est 0.025 in (environ 0.64 mm) ; la longueur du corps diffère entre -0, -1 et -2 |
Choisir la spécification de contact et de durabilité de la référence exacte | Spécifier la tolérance PTH finie et empêcher la soudure d'entrer dans la cavité de contact ouverte |
Mill-Max 7305 / 3305 |
Embase bas profil à souder | Catalogue 7305 : 0.060 in minimum ; la fiche 3305-1-15-80-47-27-10-0 indique 0.062 in |
Épaulement catalogue 7305 : 0.014 in (environ 0.36 mm) ; vérifier séparément la variante 3305 choisie |
La fiche 3305-1 citée spécifie 1 000 cycles minimum, selon la broche d'accouplement et les conditions d'application |
Ne pas fusionner séries ou suffixes dans une même spécification de trou/hauteur ; vérifier l'engagement des broches et la garde sous la carte |
| Manchon à broches fines de type Outemu | Manchon traversant selon le modèle | Obtenir le plan exact du manchon et les dimensions des broches d'interrupteur | Vérifier l'assise et la retenue en plaque avec des échantillons physiques | Obtenir la valeur nominale du modèle choisi | Un boîtier d'interrupteur similaire ne prouve pas la compatibilité des broches ; choisir des références adaptées plutôt que de limer les broches pour forcer l'ajustement |
Sources : informations Kailh sur le socket historique, spécification MX -16, spécification Choc, catalogue Mill-Max, pages imprimées 177 et 179 et fiche fabricant Mill-Max 3305-1.
Stratégies de renforcement du PCB
- Soutenir le chemin de charge. Utiliser la plaque, les entretoises du boîtier et l'outillage d'assemblage approuvé pour limiter la flexion locale du PCB. Vérifier les conceptions flexibles ou montées sur joint dans leur état assemblé.
- Adapter les pastilles au socket. Préserver la surface soudable et la garde du fournisseur. Les teardrops peuvent faciliter les transitions de pistes lorsque c'est approprié, mais ne garantissent pas qu'un socket surchargé reste fixé.
- Choisir délibérément la construction de la carte. L'épaisseur et les découpes influent sur la flexion ; l'épaisseur de cuivre affecte aussi la gravure, la masse thermique et le soudage. Un matériau à haute Tg n'est pas automatiquement une carte plus rigide.
- Valider des assemblages représentatifs. Faire des cycles sur la combinaison interrupteur/socket prévue avec le support réel. Consigner le comportement des contacts, l'état des joints de soudure et des pastilles, la méthode d'insertion et les limites d'acceptation.
À titre d'objectif illustratif d'utilisation, un changement d'interrupteur par semaine pendant cinq ans représente environ 260 cycles de remplacement par position (1 × 52 × 5). C'est déjà au-dessus d'une spécification de composant à 100 cycles. C'est une raison de choisir et de valider un autre socket, plutôt que d'extrapoler une durée de vie d'un nom de marque. Même une spécification de connecteur à 5 000 cycles ne démontre pas que chaque pastille de PCB, broche d'interrupteur et montage survivra à autant de remplacements.
Applications et segments de marché
Différents projets de clavier imposent des contraintes différentes à la même décision de socket :
- Constructions personnalisées de passionnés : changements fréquents d'interrupteurs, dispositions inhabituelles et accès pour réparation.
- Claviers d'entrée de gamme : coût des composants et compatibilité avec une famille d'interrupteurs clairement identifiée.
- Claviers de bureau et de productivité : mappage des touches stable, maintenabilité et sensation constante après assemblage.
- Conceptions expérimentales et prototypes : dispositions alternatives et pièces remplaçables, avec vérification des collisions avant chaque révision.
- Claviers de jeu : balayage de matrice, firmware, comportement USB et puissance des LED en plus de la durabilité mécanique.
- Modèles grand public en grande série : substitutions de sockets approuvées, assemblage reproductible et test fonctionnel défini.
- Claviers premium et boutique : ajustement de la plaque, apparence et garde bas profil ainsi que le coût des embases.
Les modèles sans fil nécessitent aussi une zone d'exclusion d'antenne tenant compte de la plaque, de la batterie, du câble et du boîtier. Les produits splittés et ergonomiques peuvent utiliser des cartes câblées, des interconnexions flexibles ou une construction rigide-flex ; comparez l'accès d'assemblage et l'agencement de pliage prévu avant de choisir l'interconnexion.
Planification de l'approvisionnement, de l'assemblage et des tests
Le service d'assemblage clé en main de HILPCB relie l'approvisionnement de la nomenclature, l'assemblage mixte CMS/traversant et les tests. Pour la production de claviers, les données d'achat doivent identifier les suffixes de sockets approuvés, le conditionnement, les échantillons d'interrupteurs et les règles de substitution. Un socket de remplacement visuellement similaire peut modifier l'ajustement du trou, la force d'insertion ou le pochoir requis.
Un plan de test utile sépare les vérifications :
- Test électrique de la carte nue : coupures et courts-circuits par rapport à la netlist avant le montage des composants.
- Inspection d'assemblage : orientation des sockets, assise, joints de soudure accessibles et polarité des composants.
- Test fonctionnel programmé : chaque position de touche prévue avec le firmware publié, plus les fonctions USB, LED et sans fil du périmètre. Un test de réseau par sondes volantes ne peut à lui seul démontrer tout le comportement des touches à travers un contrôleur équipé et la matrice.
- Qualification de durabilité : échantillons convenus, nombre de remplacements, broches d'interrupteurs, mesures de force/contact et critères de défaillance. Il s'agit d'une activité de qualification distincte, et non d'un test automatique sur chaque clavier expédié.
Par exemple, une disposition 104 touches avec deux embases individuelles par interrupteur exige 208 embases avant les pièces de rechange. Comparez cet effort de placement et d'inspection avec 104 sockets intégrés, puis incluez les coûts d'outillage, d'approvisionnement et de test dans le devis. C'est une comparaison de nombre de pièces, pas une prédiction qu'une voie sera toujours moins chère.
Le support d'assemblage peut aussi couvrir les plans d'orientation, l'accessibilité des soudures et les procédures de remplacement des sockets. Demandez la couverture de test proposée et les exigences d'outillage ou d'échantillons avant de lancer l'ordre de production, en particulier lorsque la plaque assemblée masque les joints des sockets.
Options esthétiques et matériaux
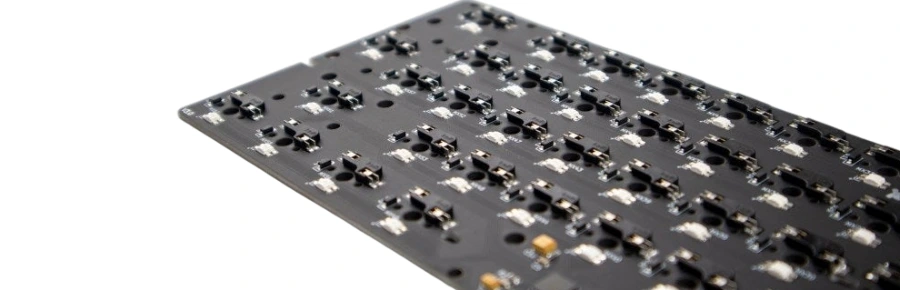
Un PCB visible peut contribuer à l'apparence du produit par la couleur du masque de soudure, la sérigraphie, la finition exposée et le placement des LED RGB. Spécifiez les surfaces visibles, la couleur de référence ou l'échantillon, la variation acceptable et la zone d'inspection cosmétique en parallèle des données électriques. Confirmez le masque et la finition demandés avec HILPCB lors de la revue de fabrication.
Choix des matériaux et des couleurs
Un masque de soudure coloré change l'apparence de la carte, mais un masque transparent ne transforme pas le FR-4 ordinaire renforcé de verre en substrat transparent. Un masque noir diffère aussi d'un stratifié à cœur noir. Si une construction transparente ou à cœur sombre est essentielle au produit, identifiez le matériau réel et faites évaluer sa disponibilité, son aspect optique et son aptitude à la fabrication avant la diffusion du layout.
Pour les montages RGB, évaluez le chemin lumineux assemblé : boîtier de l'interrupteur, orientation des LED, ouvertures de la plaque, masque et boîtier influencent tous le résultat. Un échantillon visuel peut trancher des questions de couleur et de fuites lumineuses qu'une image de PCB rendue ne peut résoudre. Choisissez la qualité du stratifié selon les exigences d'assemblage et de fonctionnement, plutôt que de supposer qu'une couleur premium ou une Tg élevée apporte plus de rigidité.
Intégrer l'apparence au clavier
Accordez le contraste de la sérigraphie et le cuivre visible au boîtier, aux keycaps et à la plaque arrière. Gardez les ouvertures décoratives et le cuivre exposé à l'écart des zones d'exclusion électriques et mécaniques. L'approbation d'un premier article avec la LED, l'interrupteur et la plaque prévus peut régler à la fois l'ajustement et l'apparence avant une série plus importante.
Fabriquer un clavier hot-swap avec HILPCB
HILPCB propose la fabrication de PCB, l'assemblage CMS contrôleur/LED, le montage traversant et l'approvisionnement clé en main. Le service SMT prend en charge le SPI/AOI et des options de test selon l'accès de l'assemblage et le plan de test du client. La qualité d'exécution suit la révision et la classe IPC-A-610/J-STD-001 nommées dans la commande dans le cadre qualité ISO 9001 applicable ; une classe d'acceptation n'est pas une certification produit distincte.
Envoyez les données Gerber ou ODB++, le plan de perçage et de fabrication, la nomenclature avec les références complètes des sockets, les fichiers de placement, les instructions firmware/test et l'empilement mécanique interrupteur/plaque/boîtier. Indiquez la fréquence de remplacement attendue, les éventuelles exigences RGB ou sans fil, les références d'apparence et les quantités prototype/production. Des échantillons physiques d'interrupteurs et de sockets sont particulièrement utiles lorsqu'une nouvelle combinaison n'a pas encore été validée.
Utilisez la revue de devis pour convenir de la voie de fabrication et d'assemblage, des substitutions de composants, des vérifications d'ajustement du premier article et du périmètre des tests fonctionnels. Si un test de durée de vie en remplacement ou de force est requis, définissez les échantillons et critères d'acceptation afin qu'il puisse être dimensionné séparément de la continuité de production et de l'inspection d'exécution.
Questions fréquentes – PCB de clavier hot-swap
Quels sont les principaux avantages d'un PCB hot-swap ?
Les interrupteurs se remplacent avec l'extracteur approprié, sans fer à souder. Le socket reste soudé au PCB, tandis que le boîtier de l'interrupteur et la plaque fournissent le support mécanique selon la conception. Cela aide la personnalisation et la maintenance ; le coût de réparation dépend toujours de l'origine de la panne : interrupteur, socket ou carte.
Combien de cycles d'insertion un PCB de clavier hot-swap peut-il supporter ?
Utilisez la spécification exacte du socket. Les informations historiques MX de Kailh indiquent 100 cycles, tandis que CPG151101S11-16 spécifie 5 000 dans des conditions d'essai définies. La fiche Mill-Max 3305-1 citée annonce 1 000 minimum, avec une durée de vie dépendant de l'application. Ce sont des spécifications de composants ; le clavier fini exige une validation avec ses broches, joints et supports réels.
Quelle est la différence entre les sockets Kailh et Mill-Max ?
Un socket CMS monté au dos fournit un ensemble de contacts intégré adapté au placement automatisé. Les embases Mill-Max individuelles utilisent des trous métallisés et exigent le contrôle de l'ajustement du trou, de l'insertion et de la contamination par la soudure. Comparez les références complètes, la hauteur de carte, la quantité et la voie d'assemblage ; aucun nom de famille ne suffit à établir une meilleure durabilité ou un coût total inférieur.
Un seul PCB hot-swap peut-il prendre en charge plusieurs types d'interrupteurs ?
Seulement lorsque ses contacts de socket et son agencement mécanique prennent en charge ces types. Les architectures MX, Choc et optiques ne sont pas interchangeables. Pour les interrupteurs de type MX, vérifiez les dimensions des broches, les plots de guidage, le boîtier, la garde des LED et l'ajustement en plaque. Trois broches contre cinq décrit généralement la présence de plots de guidage plastiques supplémentaires, pas un passage de deux à cinq contacts électriques.
Comment éviter d'endommager les sockets ?
Coupez l'alimentation, inspectez et redressez les broches d'interrupteur tordues, alignez l'interrupteur et insérez-le sans forcer. Suivez la procédure du fabricant du clavier et soutenez la carte où nécessaire. L'ajustement de la plaque, les entretoises et un support de socket accessible comptent autant que des pastilles saines ; une pastille de cuivre plus grande ne peut compenser une broche incompatible ou une force excessive.
Les sockets hot-swap sont-ils compatibles avec les interrupteurs éclairés ?
Vérifiez la combinaison complète. Une LED CMS montée sur le PCB exige un chemin optique dégagé à travers le boîtier de l'interrupteur, tandis qu'un interrupteur avec des fils de LED séparés peut exiger des trous ou contacts supplémentaires. L'orientation du socket et le placement des LED nord/sud peuvent affecter la garde du boîtier, des keycaps et de la plaque. Approuvez l'interrupteur et la LED prévus sur un échantillon mécanique plutôt que de supposer que tous les interrupteurs à trois ou cinq broches conviennent.