
Bonjour, je suis formateur à la HILPCB Stackup & Materials Academy. Dans les échanges quotidiens avec les ingénieurs, je retrouve toujours le même point douloureux : face à une conception haute vitesse, comment choisir le bon stratifié à faibles pertes parmi des centaines de matériaux PCB et planifier un empilage capable d’atteindre les performances visées tout en tenant le coût et la fabricabilité ?
De nombreuses équipes sur-spécifient, par exemple en choisissant un Megtron 6 coûteux pour 5Gbps, tandis que d’autres sous-spécifient en essayant de pousser un FR-4 standard jusqu’à 28Gbps. Le résultat se traduit souvent par des problèmes d’intégrité du signal. Ce tutoriel sur les stratifiés à faibles pertes constitue une première leçon pour votre équipe : nous allons transformer des paramètres abstraits comme Dk/Df, CTI et l’effet de tissage de fibre de verre en étapes concrètes de planification d’empilage, appuyées sur les données de production HILPCB, afin de prendre de meilleures décisions.
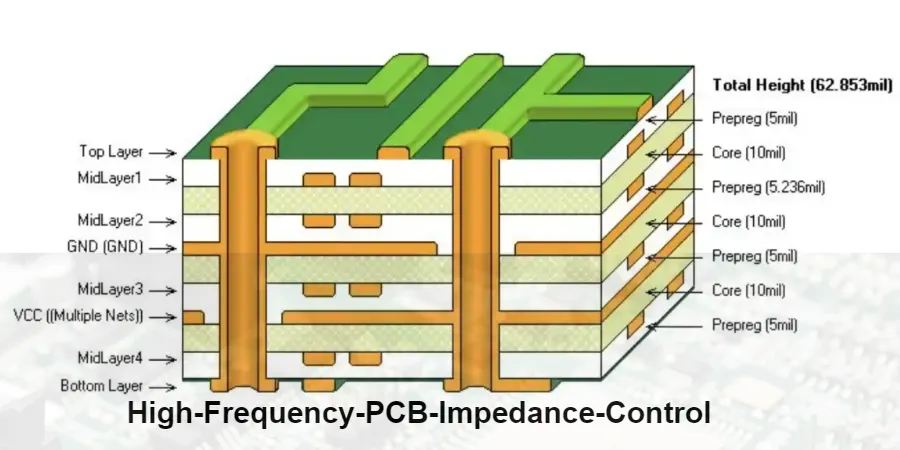
1. Point de départ du design d’empilage : définir les entrées et les sorties attendues
Un empilage professionnel ne se construit pas à l’intuition, mais via un processus structuré reposant sur des exigences d’ingénierie claires. Avant de commencer, il faut rassembler les entrées suivantes :
- Exigences de signal :
- Quel est le débit maximal à supporter ? Par exemple 5Gbps, 10Gbps ou 28Gbps+ ?
- Quels objectifs de contrôle d’impédance sont requis ? Par exemple 50Ω en simple, 90Ω/100Ω en différentiel ?
- Quel est le budget total d’insertion loss en dB ?
- Exigences de qualité d’alimentation (PI) :
- Quel courant demande le composant cœur ? Cela conditionne l’épaisseur de cuivre des plans d’alimentation.
- Quelle est l’impédance cible du PDN ? Cela influence le couplage entre plans d’alimentation et de masse.
- Exigences thermiques :
- Quelle est la puissance des principales sources de chaleur et où sont-elles placées ?
- Quelle température ambiante et quelle stratégie de refroidissement sont prévues ? Cela détermine directement si un empilage de fiabilité thermique est nécessaire.
- Exigences de sécurité et de fiabilité :
- Le produit doit-il respecter des normes spécifiques, par exemple UL ou CE ?
- CTI requirement explanation : Existe-t-il une exigence précise sur le Comparative Tracking Index ? Les produits industriels ou de puissance exigent souvent CTI ≥ 175V (PLC=2), voire davantage.
- Quelle durée de vie cible et quel environnement de fonctionnement sont visés ? Cela détermine si un matériau à Tg élevé est requis.
- Contraintes mécaniques et de coût :
- Quelle est l’épaisseur maximale autorisée pour le PCB ?
- Dans quelle plage de coût faut-il rester ?
La sortie finale doit prendre la forme d’un fichier d’empilage professionnel contenant :
- La définition fonctionnelle de chaque couche : signal, masse, alimentation.
- Les références matériaux précises couche par couche, Core et Prepreg.
- L’épaisseur diélectrique et l’épaisseur cuivre de chaque couche interne et externe.
- L’épaisseur finale globale et sa tolérance.
- Les cibles d’impédance ainsi que les recommandations de largeur et d’espacement par couche.
- Les notes de procédé spécifiques, comme backdrill ou remplissage résine.
2. Fiche express des paramètres matériaux : du FR-4 au stratifié à faibles pertes
Choisir le bon matériau représente déjà la moitié du travail. Pour vous aider à bâtir rapidement un modèle mental utile, nous avons résumé les laminés les plus employés dans la bibliothèque HILPCB par classe de pertes. Cette dk df table est volontairement simplifiée ; les valeurs réelles évoluent selon la fréquence et la teneur en résine.
Le tableau ci-dessous couvre les paramètres clés depuis le FR-4 standard jusqu’aux matériaux à très faibles pertes afin de faciliter une première sélection selon les besoins du projet, comme le débit, la température de fonctionnement ou les contraintes de sécurité.
| Classe de matériau | Options HILPCB courantes | Dk (@10GHz) | Df (@10GHz) | Tg (°C) | Td (°C) | CTI (V) | Applications typiques |
|---|---|---|---|---|---|---|---|
| FR-4 standard | S1141, KB-6160 | ~4.2 | ~0.020 | 140 | 315 | 175 | Numérique/analogique basse fréquence, électronique grand public |
| FR-4 Mid Tg | IT-158, S1155 | ~4.1 | ~0.018 | 150 | 330 | 175 | Cartes multicouches, assemblage sans plomb |
| FR-4 High Tg | IT-180A, S1000 | ~4.0 | ~0.015 | 180 | 345 | 175 | Serveurs, automobile, applications haute fiabilité |
| Pertes moyennes | TU-768, S7439 | ~3.8 | ~0.009 | 190 | 360 | 175 | Signaux rapides < 10Gbps, stockage |
| Faibles pertes | TU-872SLK, S1000-2M | ~3.6 | ~0.005 | 190 | 360 | 175 | 10-25Gbps, backplanes serveur, guide d’empilage PCB HDMI |
| Très faibles pertes | I-Speed, M4S | ~3.3 | ~0.003 | 200 | 380 | 175 | 25-56Gbps, communications RF, équipements de test |
| Pertes ultra faibles | Megtron 6, Tachyon 100G | ~3.0 | ~0.002 | 210 | 400 | 175 | >56Gbps, équipements de réseau cœur, modules optiques |
| RF | Rogers RO4350B | 3.48 | 0.0037 | 280 | 390 | 600 | Circuits RF/micro-ondes, antennes |
Lecture des paramètres essentiels :
- Dk (constante diélectrique) : Un Dk plus faible correspond généralement à une propagation plus rapide du signal et facilite l’usage de pistes plus larges pour une même impédance. La stabilité de Dk est plus importante que sa valeur absolue.
- Df (facteur de dissipation) : C’est le paramètre clé, car il détermine directement l’atténuation. Pour des signaux au-delà de 5Gbps, Df < 0.01 constitue un seuil de base.
- Tg (température de transition vitreuse) : Il s’agit de la température à laquelle le matériau passe d’un état rigide à un état plus souple. Un Tg élevé, à partir de 170°C, signifie une meilleure tenue thermique et dimensionnelle, appréciable pour l’assemblage sans plomb et les produits à haute fiabilité.
- Td (température de décomposition thermique) : C’est la température à laquelle le matériau perd 5% de sa masse, indicateur de fiabilité thermique à long terme.
- CTI (Comparative Tracking Index) : Il mesure la résistance au cheminement électrique de surface. Un FR-4 standard se situe généralement à 175V (PLC=2) ; certaines applications spéciales exigent 600V (PLC=0).
3. Modèles d’empilage de base : 4, 6, 8 et 10 couches
La théorie doit s’aligner avec la réalité de production. Les modèles suivants ont été validés en fabrication et constituent d’excellents points de départ, à ajuster selon les besoins.
| Nombre de couches | Stackup (fonction) | Core | PP | Épaisseur finale (mm) | Usage typique |
|---|---|---|---|---|---|
| 4 couches | SIG/GND/PWR/SIG | 1.0mm Core | 2x 1080 | 1.2 | IoT, contrôle MCU, produits grand public à faible coût |
| 6 couches | SIG/GND/SIG/PWR/GND/SIG | 0.5mm Core | 3x 2116 | 1.6 | Systèmes embarqués, cartes mères DDR3/4 |
| 8 couches | SIG/GND/SIG/PWR/GND/SIG/GND/SIG | 0.2mm Core | 4x 2116/1080 | 1.6 | PCIe, USB3.x, HDMI, HPC |
| 10 couches | SIG/GND/SIG/GND/PWR/PWR/GND/SIG/GND/SIG | 0.15mm Core | 5x 1080/106 | 1.6 | Cartes mères serveurs, cas complexes de hdI stackup tutorial, multiples bus rapides |
Notes de conception :
- 4 couches : C’est l’option la moins coûteuse, mais l’EMI et la SI restent plus faibles ; elle n’est généralement pas adaptée aux conceptions high-speed.
- 6 couches : L’ajout de couches signal internes et de plans de référence continus donne un excellent compromis coût/performance. Les plans de masse blindent les couches signal et améliorent nettement l’EMI.
- 8 couches : Deux plans de référence supplémentaires permettent de très bonnes structures stripline et en font une recommandation classique pour un guide d’empilage PCB HDMI. Cette configuration favorise aussi l’isolation de plusieurs domaines d’alimentation et un contrôle d’impédance serré.
- 10 couches et plus : Adapté aux conceptions à forte densité et à multiples domaines d’alimentation. Des plans de masse supplémentaires améliorent l’isolation et la PI ; en HDI, les couches additionnelles facilitent aussi l’intégration de davantage de microvias.
4. Principes d’équilibrage entre signal, alimentation, masse et épaisseur de cuivre
L’âme d’un bon stackup réside dans la coordination entre les couches.
-
Donner la priorité aux plans de référence continus
Les couches de signaux rapides doivent être adjacentes à un plan de masse ou d’alimentation continu. Il faut éviter les routages traversant des découpes de plan, qui sont une cause majeure de diaphonie et d’EMI.
-
Router les signaux rapides sur les couches internes
Une structure stripline interne (GND-SIG-GND) offre généralement un meilleur blindage EMI et une impédance plus stable qu’une microstrip externe (SIG-GND).
-
Coupler étroitement plans d’alimentation et de masse
Placer les plans principaux d’alimentation et de masse côte à côte permet d’exploiter la capacité inter-plans pour offrir un chemin de retour à faible impédance aux courants haute fréquence et améliorer la PI.
-
Arbitrer intelligemment l’épaisseur de cuivre
Les couches de signal utilisent typiquement du cuivre 0.5oz (18μm) ou 1oz (35μm). Le 0.5oz facilite des lignes et espacements plus fins pour les routages à forte densité. Les plans de puissance à fort courant peuvent exiger 2oz (70μm) ou davantage, ce qui conduit souvent à construire un empilage de fiabilité thermique robuste.
-
S’appuyer sur la symétrie pour éviter le warpage
Le stackup doit rester aussi symétrique que possible, qu’il s’agisse des matériaux, des épaisseurs cuivre ou de la distribution de cuivre. Les asymétries créent des contraintes pendant la lamination et le refusion soldering, augmentant le risque de voilage.
5. Laminations hybrides et matériaux spéciaux : quand les options standard ne suffisent plus
Parfois, un seul système matériau ne suffit pas, par exemple lorsque des signaux RF coexistent avec une commande numérique. Dans ce cas, il faut envisager une lamination hybride.
| Option | Avantages | Inconvénients | Recommandation HILPCB |
|---|---|---|---|
| Tout en matériau Low Loss | Performance homogène, procédé mature | Coût plus élevé | Meilleur choix pour les produits communications/serveurs avec exigences SI élevées |
| Hybride Rogers + FR-4 | Performance RF et coût numérique plus contenu | Lamination complexe, risque de fiabilité, mismatch de CTE | Idéal pour les designs à intégration d’antenne. HILPCB dispose d’une solide expérience en hybrides et peut optimiser les cycles de pressage pour la fiabilité. |
| MCPCB (metal core) | Excellente dissipation thermique | Souvent limité à 1-2 couches ; routage complexe difficile | LED de puissance, modules de puissance et autres applications thermiquement critiques |
| Rigid-Flex | Permet des interconnexions 3D ; haute fiabilité | Design complexe ; coût très élevé | Wearables, aérospatial et produits soumis à des contraintes sévères d’encombrement ou de fiabilité |
6. Impact fabrication : le "dernier kilomètre" entre le plan et le PCB réel
Un stackup théoriquement parfait peut tout de même coûter cher ou faire chuter le rendement si les règles DFM ne sont pas prises en compte.
- Resin Flow et Press Cycle : Nous ajustons les profils de température et de pression de lamination selon le prepreg choisi. Par exemple, un prepreg 106 riche en résine exige un contrôle serré pour remplir les microvias laser HDI sans perdre trop de résine, ce qui déstabiliserait l’épaisseur diélectrique.
- Fiber Weave Effect : Pour des signaux au-delà de 25Gbps, des styles de tissage lâches comme 7628 peuvent créer des non-uniformités locales de Dk et nuire à l’impédance. HILPCB recommande et stocke des laminés low loss à Flat Glass pour améliorer nettement la qualité du signal.
- Back-drilling : Les stubs de vias sont des destructeurs de performance high-speed. Au-delà de 10Gbps, nous proposons un backdrill à profondeur contrôlée pour supprimer les stubs inutiles et réduire l’insertion loss de 1 à 2 dB.
- Coupons d’impédance et tests TDR : Chaque lot de production inclut des coupons d’impédance. HILPCB les mesure en TDR pour garantir que l’impédance finale reste dans votre fenêtre de tolérance, par exemple +/- 10% ou plus serrée.
- Comparaison des finitions de surface : La finition de surface influence aussi le comportement haute vitesse. L’ENIG est plane et bien adaptée aux hautes fréquences, mais présente un risque de black pad et un coût supérieur. L’OSP est économique, mais sa tenue au stockage avant soudure est plus limitée. Nous recommandons l’option [de finition de surface PCB](/blog/pcb-surface-finish-selection-guide/) la plus pertinente selon l’application et le coût cible.
7. Comment HILPCB vous aide-t-il dans la conception de l’empilage ?
Même après ce tutoriel sur les stratifiés à faibles pertes, la planification d’empilage peut encore sembler complexe. C’est précisément pour cela que la HILPCB Stackup & Materials Academy existe. Nous ne sommes pas seulement un fabricant : nous sommes aussi votre partenaire d’ingénierie.
Nous proposons un service "prise en charge rapide d’empilage" pour vous décharger du choix matériau et des calculs d’empilage.
Vous ne savez pas par où commencer ? Laissez les ingénieurs HILPCB personnaliser votre empilage
Partagez vos besoins de conception, comme le débit, le nombre de couches ou l’impédance. Nos ingénieurs seniors vous remettent sous 24 heures une proposition d’empilage professionnelle validée DFM et optimisée par rapport au stock, avec un rapport détaillé de calcul d’impédance. Le tout gratuitement.
Pourquoi choisir HILPCB ?
- Plus de 200 matériaux en stock : Du FR-4 standard jusqu’aux Rogers et Megtron, pour éviter les retards liés aux MOQ et aux longs délais d’approvisionnement des matériaux spéciaux.
- Une équipe d’ingénierie expérimentée : Des milliers de projets high-speed, haute fréquence et haute densité permettent d’identifier vite les risques et d’optimiser le couple coût/performance.
- Un laboratoire d’impédance avancé : Nous ne nous contentons pas d’annoncer l’impédance ; nous la vérifions par des tests TDR stricts pour que chaque carte livrée respecte votre cahier des charges.
Résumé
Un bon design de stackup est toujours un équilibre entre performance, coût et fabricabilité. Il faut partir d’entrées claires, utiliser la table des paramètres pour la présélection, réutiliser des modèles éprouvés et maintenir un échange étroit avec votre fabricant PCB comme HILPCB. En intégrant tôt les contraintes de fabrication, votre équipe pourra bâtir une bibliothèque de stackups standardisée et fiable, tout en accélérant le développement produit.
Questions fréquentes
Quelles informations l’équipe doit-elle verrouiller avant de choisir un laminé low loss ?
L’équipe doit d’abord fixer le débit, la longueur de canal, le budget de pertes, l’impédance cible, le nombre de couches, les exigences thermiques et l’objectif de coût. Ce n’est qu’avec ces contraintes que l’on peut décider si un FR-4 standard suffit ou s’il faut passer à un matériau Mid-Loss, Low-Loss ou Ultra-Low-Loss.
À partir de quel moment le FR-4 standard n’est-il plus suffisant pour un PCB high-speed ?
Le FR-4 standard devient généralement limite lorsque les liaisons s’allongent, que le budget de pertes se resserre ou que le design monte vers des classes comme 56G, 112G, PCIe 5.0 ou PCIe 6.0. À ce stade, il faut souvent un Df plus faible, un contrôle d’impédance plus strict et une exécution de fabrication plus stable.
Comment équilibrer les performances low loss, le stackup et la fabricabilité ?
La méthode la plus robuste consiste à choisir le matériau en même temps que le stackup et la fenêtre procédé réelle du fabricant. Poids cuivre, épaisseurs diélectriques, comportement de lamination, besoin de back-drill et validation par coupons doivent rester cohérents, sinon un bon choix théorique peut encore coûter cher ou dégrader le rendement.
Conclusion
En résumé, ce tutoriel sur les laminés low loss explique les paramètres matériaux, la planification du stackup, les arbitrages impédance/thermique/coût et les considérations de fabrication au moyen de tableaux comparatifs et d’exemples. Il aide les équipes à constituer une bibliothèque standard de stackups et à mieux gérer les risques sur le design, les matériaux et les essais. En appliquant les listes de contrôle et les fenêtres de procédé décrites ici, puis en impliquant tôt l’équipe DFM/DFA de HILPCB, vous pourrez accélérer le prototype comme la série sans sacrifier la qualité ni la conformité.
Pour un support fabrication et assemblage, contactez HILPCB via Turnkey Assembly ou SMT Assembly pour obtenir des recommandations DFM/DFT.