
Le desmear et l'etchback désignent deux traitements différents de la paroi d'un trou percé. Le desmear élimine les bavures de résine sur le cuivre de couche interne exposé. L'etchback positif retire le diélectrique au-delà du bord du cuivre et peut ainsi exposer au placage des portions des faces supérieure et inférieure de la pastille.
Aucun de ces traitements ne doit être présumé pour tous les trous métallisés traversants (PTH) multicouches. Le procédé approprié dépend précisément des matériaux, de la méthode de fabrication, de la commande et des preuves d'inspection. De même, la nécessité d'un etchback et la manière de l'évaluer doivent être déterminées par les parties responsables à partir de la révision contrôlée et de la commande effectivement spécifiées.
Cette distinction peut avoir des conséquences sur le coût, le délai et les preuves demandées. Les sections suivantes expliquent la géométrie, les choix de procédé et les questions à résoudre avant de commander ou d'examiner une microsection.
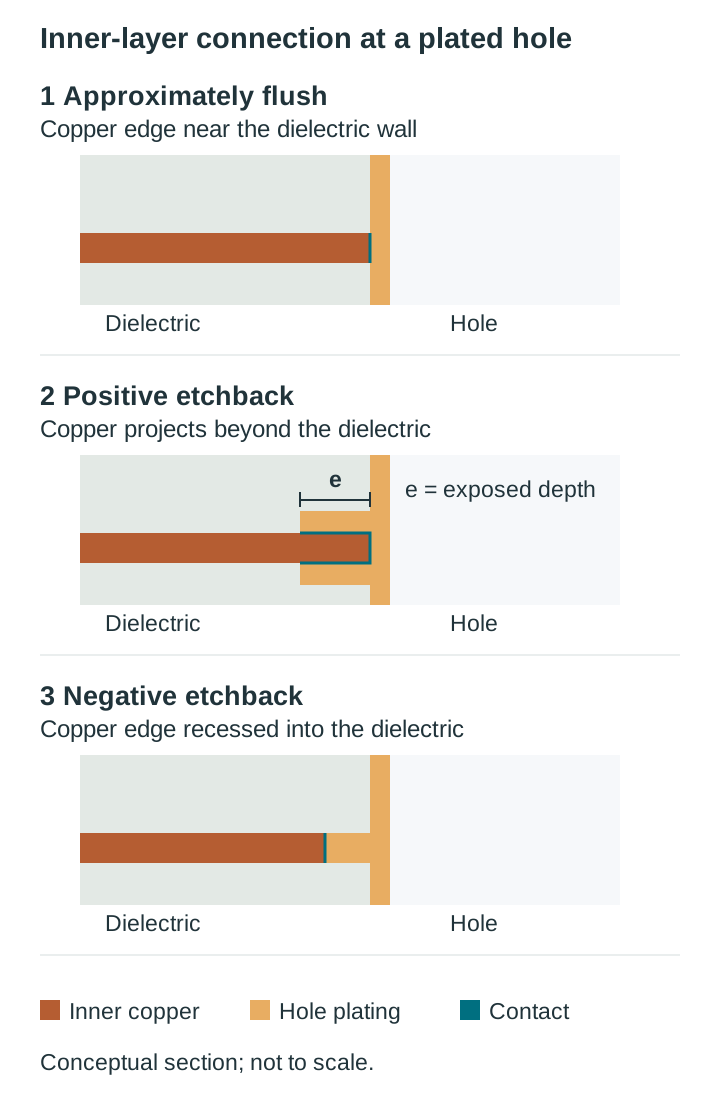
Coupes simplifiées, non représentées à l'échelle. Le placage réel et la géométrie des interfaces varient.
1. Ce qui se passe sur la paroi du trou : bavure, desmear et etchback
Le perçage mécanique peut chauffer et ramollir localement la résine, qui se dépose alors sur le cuivre de couche interne exposé. Ce film constitue la bavure de résine. Si de la résine reste entre la pastille et le cuivre déposé, elle peut perturber la liaison cuivre-cuivre et contribuer à un défaut d'interconnexion (ICD), notamment à une séparation lors d'une exposition thermique ultérieure. Les essais électriques seuls ne révèlent pas nécessairement tous les problèmes latents d'interface.
Les conditions simplifiées ci-dessous décrivent la position du bord de cuivre par rapport au diélectrique à l'endroit de la coupe. La géométrie réelle et le contact du placage peuvent varier autour d'un trou et le long de celui-ci.
| Condition | Position du cuivre interne par rapport à la paroi diélectrique | Contact de placage possible | Origine possible de la condition |
|---|---|---|---|
| Approximativement affleurant après desmear | Le bord du cuivre est à peu près au niveau du diélectrique | Principalement au niveau du bord exposé | Élimination de la bavure sans recul notable du diélectrique |
| Etchback positif | Le cuivre fait saillie dans le trou | Bord et portions exposées des faces supérieure et inférieure | Retrait du diélectrique au-delà du bord du cuivre |
| Etchback négatif | Le bord du cuivre est en retrait derrière le diélectrique | Dépend du retrait et de la géométrie du placage déposé | Retrait relatif du cuivre et du diélectrique pendant le traitement |
Un bord en retrait n'est pas une version supérieure de l'etchback. Sa portée dépend de la géométrie observée, du placage et des critères d'acceptation applicables. Un retrait profond peut compliquer le placage ou l'évacuation de la solution et peut être associé à des vides ou à des concentrations de contraintes.
Quelle longueur de contact supplémentaire un etchback positif peut-il exposer ?
La géométrie suivante est illustrative, et non une mesure ni une exigence normative. Supposons une référence idéale affleurante, une épaisseur de cuivre uniforme t, des longueurs exposées e égales sur les deux faces et un placage en contact avec toutes les surfaces exposées. La longueur de contact idéalisée dans une coupe est :
| Feuille interne illustrative | t supposé | Référence affleurante | e hypothétique = 0,013 mm | e hypothétique = 0,025 mm |
|---|---|---|---|---|
| ½ oz | 0,018 mm | 0,018 mm (1,0×) | 0,044 mm (2,4×) | 0,068 mm (3,8×) |
| 1 oz | 0,035 mm | 0,035 mm (1,0×) | 0,061 mm (1,7×) | 0,085 mm (2,4×) |
| 2 oz | 0,070 mm | 0,070 mm (1,0×) | 0,096 mm (1,4×) | 0,120 mm (1,7×) |
Dans cette comparaison idéalisée, le même etchback supposé produit une augmentation relative plus importante avec une feuille plus mince. Cela n'établit ni la qualité du placage, ni la surface réelle de contact, ni la capacité en courant, ni la durée de vie en fatigue. Ces éléments dépendent de la géométrie réelle, des matériaux, du traitement et des preuves disponibles.
2. Quand envisager un etchback ou un desmear
Discutez de l'exigence avec le client, le fabricant et les représentants qualité au lieu de choisir un procédé à partir d'une classe de qualité seule.
| Situation | Question à poser aux parties responsables | Considération d'ingénierie |
|---|---|---|
| Le dessin client, du donneur d'ordre principal ou historique traite de l'etchback | Que requièrent la commande applicable et les documents contrôlés ? | Les exigences peuvent être transmises par le contrat |
| Feuilles internes minces et cycles thermiques prévus | Une pastille davantage exposée est-elle un objectif de conception ? | La géométrie idéalisée montre une augmentation relative de la longueur de contact, pas un gain de fiabilité démontré |
| Grand nombre de couches avec expositions répétées à l'assemblage | Quelles preuves d'interface et quels contrôles de procédé sont appropriés ? | La dilatation thermique peut charger les interfaces pastille-fût |
| Une classe est indiquée sans note explicite sur l'etchback | Que requièrent la révision spécifiée et la commande complète ? | Ne déduisez pas la réponse de la seule désignation de classe |
| Contraintes serrées sur la paroi du trou ou l'espacement | Quelles limites et quels compromis s'appliquent au procédé choisi ? | Le retrait de la résine et du verre peut modifier la géométrie de la paroi et le phénomène de mèche |
| Système de matériaux inhabituel ou hybride | Que permettent les recommandations propres aux matériaux et la procédure de fabrication qualifiée ? | Les différentes couches diélectriques peuvent réagir différemment au traitement |
Une note vague indiquant « etchback requis » peut laisser le procédé et les preuves sujets à interprétation. De même, une interface visuellement affleurante ne doit pas être acceptée ou rejetée uniquement sur la base d'une classe. Résolvez les exigences et le plan d'inspection avant la fabrication.
3. Critères d'acceptation : utiliser la révision et la commande spécifiées
L'IPC-6012 peut être référencée dans une commande de carte rigide, mais cet article n'en interprète pas les exigences. Le client, le fournisseur et les représentants qualité doivent consulter la révision contrôlée et la commande complète effectivement spécifiées, y compris les dessins, méthodes d'essai et exigences transmises applicables.
| Sujet à résoudre | Questions à poser aux parties responsables |
|---|---|
| Etchback | Est-il requis pour cette commande ? Si oui, quelle géométrie, quelle méthode de mesure et quels critères s'appliquent ? |
| Bavure et interfaces | Quelles conditions doivent être évaluées et comment le sont-elles ? |
| Etchback négatif et masquage | Quelles définitions et quels critères d'acceptation s'appliquent aux conditions observées ? |
| Caractéristiques connexes de la paroi | Quelles exigences de placage, de mèche, de verre ou de géométrie de paroi s'appliquent ? |
| Échantillonnage et conditionnement | Quels coupons ou trous, plan d'échantillonnage, conditionnement et méthodes d'essai la commande spécifie-t-elle ? |
| Décision | Qui décide si les preuves satisfont les critères convenus et comment les exceptions sont-elles traitées ? |
Ne remplacez pas la commande réelle par des valeurs génériques, un contrat hypothétique ou un résultat moyen. Les preuves requises, notamment le fait qu'une coupe soit conditionnée ou à l'état après placage, doivent être établies à partir des documents applicables et du plan d'inspection convenu.
4. Options de procédé selon le stratifié
Le traitement de la paroi du trou doit être adapté exactement au système de résine et à la procédure de fabrication. Les options ci-dessous décrivent des procédés et ne constituent ni des recommandations universelles ni des critères d'acceptation.
| Méthode | Mécanisme général | Considérations de sélection |
|---|---|---|
| Permanganate alcalin | Le gonflement et l'oxydation peuvent éliminer une résine sensible | La réaction peut varier selon la formulation de la résine, la charge, l'état du bain et les contrôles du procédé |
| Plasma | Des espèces réactives traitent ou éliminent certains matériaux sur la paroi du trou | Le mélange gazeux, le cycle et l'efficacité dépendent du matériau et de l'équipement ; le verre ne réagit pas comme la résine |
| Plasma et chimie humide combinés | Des traitements successifs répondent à différents objectifs de procédé | La séquence et la compatibilité doivent être établies pour l'empilage exact |
| Attaque du verre | Une chimie distincte peut éliminer le verre exposé | L'utilisation et le contrôle dépendent du matériau, de la procédure et de l'état de paroi requis |
| Traitements acides | Certains acides attaquent la résine | L'adéquation du procédé, la manipulation et la gestion des déchets nécessitent un examen spécifique |
Pour un empilage hybride, demandez comment le procédé proposé traite chaque matériau et comment le plan d'inspection convenu évaluera le résultat. Ne supposez pas que le PTFE ou une construction hybride exige toujours un traitement plasma.
Les recommandations propres aux matériaux peuvent différer d'une description générale du procédé. Le guide de fabrication du noyau Rogers RO4835T / de la résine de liaison RO4450T indique qu'un desmear agressif est généralement inutile pour cette combinaison précise, déconseille l'etchback des noyaux et préimprégnés RO4000 et traite d'une réduction fondée sur l'inspection lorsque cela est approprié. Utilisez ces recommandations uniquement dans leur contexte déclaré ; elles ne remplacent pas le contrat réel et ne définissent pas une voie pour d'autres matériaux.
Pour l'AGC fastRise EZpure uniquement, le guide de traitement du fabricant déconseille un desmear au permanganate contenant une chimie d'attaque du verre en raison du risque d'etchback excessif et demande de consulter AGC si d'autres matériaux de l'empilage nécessitent une attaque du verre. Le guide traite séparément des bains d'attaque du verre dans le traitement du cuivre chimique et précise que ces bains seuls ne suffisent pas à desmear l'EZpure ; il n'interdit pas tous les bains d'attaque du verre. Le matériau applicable, la révision contrôlée, l'empilage complet et le procédé qualifié doivent être confirmés.
5. Lire une microsection qui revendique un etchback
Une microsection donne une vue de l'emplacement et du plan qui ont été sectionnés. Elle peut fournir des preuves locales utiles, mais n'établit pas à elle seule l'état de tout un fût ou d'un lot. L'échantillonnage, la préparation, le conditionnement, les mesures et les critères d'acceptation doivent être ceux spécifiés ou convenus pour la commande.
Pour le contexte, consultez notre guide des coupons d'essai PCB et notre guide du rapport de microsection.
| Élément à examiner | Questions à poser |
|---|---|
| Identification de l'échantillon | Quelle carte ou quel coupon, quel trou et quel emplacement ont été sectionnés ? Quel est leur lien avec le plan d'échantillonnage convenu ? |
| Préparation et conditionnement | Quelle préparation et quel conditionnement éventuel ont été réalisés ? Correspondent-ils au plan applicable ? |
| Mesures de l'etchback | Où et comment les profondeurs ont-elles été mesurées, et quels critères s'appliquent ? |
| Masquage et etchback négatif | Qu'observe-t-on aux emplacements évalués et comment la commande les définit-elle et les évalue-t-elle ? |
| Aspect de l'interface | La jonction est-elle suffisamment visible pour être évaluée ? Une ligne sombre apparente nécessite-t-elle une investigation complémentaire selon la procédure convenue ? |
| Paroi et placage | Quelles dimensions ou conditions pertinentes ont été évaluées, avec quelles méthodes et quels critères ? |
| Portée et décision | Que permet de conclure cette coupe, que reste-t-il inconnu et qui prendra la décision ? |
Exemple fictif d'examen : coupon à 12 couches
Cet exemple est un calcul fictif, et non un texte IPC ni un critère générique accepté. Supposons qu'un accord hypothétique exige un etchback positif minimal de 0,010 mm à chaque emplacement évalué. Il définit également la façon d'évaluer le masquage, mais ces détails fictifs ne sont pas fournis ici.
Le coupon hypothétique possède un diamètre de trou percé de 0,30 mm ; son diamètre de trou fini n'est pas spécifié. Les relevés et observations inventés ci-dessous concernent un seul côté visible de la paroi du trou dans un seul plan de coupe. Aucun état de préparation ou de conditionnement n'est spécifié.
| Couche | Relevé local d'etchback inventé | Observation locale hypothétique | Comparaison avec le minimum fictif |
|---|---|---|---|
| L2 (½ oz) | 0,012 mm | Aucun masquage observé à l'emplacement évalué | Supérieur ou égal à 0,010 mm |
| L3 (plan 1 oz) | 0,009 mm | Masquage observé | Inférieur à 0,010 mm |
| L6 (½ oz) | 0,004 mm | Aucun masquage observé à l'emplacement évalué | Inférieur à 0,010 mm |
| L7 (plan 1 oz) | 0,011 mm | Aucun masquage observé à l'emplacement évalué | Supérieur ou égal à 0,010 mm |
| L10 (½ oz) | 0,015 mm | Aucun masquage observé à l'emplacement évalué | Supérieur ou égal à 0,010 mm |
La moyenne des cinq relevés est de 0,0102 mm, mais cette moyenne ne remplace pas la comparaison fictive à chaque emplacement : L3 et L6 sont inférieurs au minimum supposé. L'observation de masquage doit également être évaluée selon les critères de l'accord fictif, qui ne sont pas présentés.
Les deux côtés de la paroi du trou dans une coupe verticale sont distincts des faces supérieure et inférieure d'un conducteur interne. L'observation hypothétique du masquage n'identifie pas une face du conducteur et n'établit pas l'état de la paroi opposée.
Une décision réelle nécessiterait la commande applicable, la méthode réelle de préparation et de mesure, ainsi que l'étalonnage et l'incertitude. Ces comparaisons fictives ne suffisent pas à établir un résultat réel, une cause, l'état d'un lot ou une décision.
6. Compromis entre coût, délai et risque
- Durée du procédé : un traitement supplémentaire ou une étape distincte peut influer sur le devis et le calendrier. Demandez ce qu'implique la voie choisie.
- Charge d'inspection : la préparation, le conditionnement et la mesure des coupons peuvent ajouter du temps et de la surface de panneau, selon le plan convenu.
- Qualité de la paroi : le retrait de la résine ou du verre peut modifier la géométrie de la paroi et affecter le phénomène de mèche ou d'autres points. Évaluez les compromis pour la conception et le procédé.
- Bénéfice potentiel : le calcul idéalisé de longueur de contact est utile pour discuter de la géométrie, mais ne prouve pas que l'etchback améliorera les performances d'une carte donnée.
7. Liste de contrôle RFQ pour l'etchback ou le desmear
Utilisez la demande de prix pour résoudre les exigences et les preuves avant la production :
- Identifiez les documents contrôlés : nommez la révision de spécification applicable, la commande, les dessins et toutes les exigences transmises. Demandez aux parties responsables de déterminer ce qu'elles exigent.
- Décrivez le résultat souhaité : indiquez tout objectif de projet concernant l'etchback ou la paroi du trou et faites convenir le client, le fournisseur et les représentants qualité des critères applicables. Ne présentez pas des valeurs hypothétiques comme des exigences IPC.
- Nommez les matériaux exacts : incluez les désignations du noyau, de la résine de liaison et du préimprégné, ainsi que l'empilage et les recommandations pertinentes sur les matériaux.
- Discutez du procédé proposé : demandez comment il est adapté aux matériaux et à la procédure de fabrication, notamment pour le traitement des couches hybrides.
- Convenez de l'inspection : résolvez l'identification des échantillons, la sélection des coupons et des trous, le conditionnement, les emplacements de mesure et le rapport par rapport à la commande applicable.
- Convenez de la décision : identifiez qui examine les exceptions et décide si une investigation ou une action supplémentaire est nécessaire.
Vous pouvez interroger HILPCB sur les détails de procédé, d'inspection et de preuves propres à votre projet pour les PCB multicouches ou les stratifiés PTFE et RF. Pour le contexte connexe, consultez notre présentation de l'IPC-6012 et notre comparaison des classes IPC 1, 2 et 3. Joignez votre dessin et votre empilage à une demande de devis et demandez ce qui peut être proposé pour le projet concerné.
FAQ
L'etchback est-il la même chose que le desmear ?
Non. Le desmear élimine les bavures de résine du cuivre de couche interne exposé. L'etchback positif retire le diélectrique au-delà du bord du cuivre et peut exposer des portions des faces de la pastille. Le procédé choisi dépend précisément du matériau, de la procédure de fabrication, de la commande et des preuves d'inspection ; aucune de ces voies ne doit être présumée pour tous les PTH multicouches.
La classe 3 de l'IPC-6012 exige-t-elle un etchback ?
Ne le déterminez pas à partir de la seule désignation de classe ni de cet article. Les parties responsables doivent consulter la révision contrôlée et la commande complète spécifiées pour le projet, y compris les dessins et les exigences transmises.
Qu'est-ce qu'un etchback négatif et constitue-t-il un défaut ?
L'etchback négatif décrit un bord de cuivre en retrait derrière le diélectrique à un emplacement évalué. L'acceptabilité d'un retrait observé dépend des critères applicables et des preuves associées, notamment de l'état du placage. Les parties responsables doivent l'évaluer par rapport à la révision et à la commande spécifiées.
Pourquoi envisager un plasma pour des cartes en PTFE ou en polyimide ?
Le plasma peut constituer une option pour traiter certains matériaux ou empilages, mais son adéquation dépend précisément du matériau, de l'équipement, de la procédure de fabrication, de la commande et des preuves d'inspection. Les cartes en PTFE, en polyimide et hybrides n'exigent pas automatiquement une voie plasma.
Comment vérifier qu'un etchback a été obtenu ?
Convenez d'un plan d'inspection avec le client, le fournisseur et les représentants qualité en utilisant la commande spécifiée et les documents contrôlés. Examinez les échantillons identifiés, la préparation, tout conditionnement requis, les emplacements de mesure et les critères applicables. Une microsection constitue une preuve locale ; son adéquation et toute décision dépendent du plan convenu, et non d'une règle universelle selon laquelle une seule condition de coupe serait suffisante ou insuffisante.