
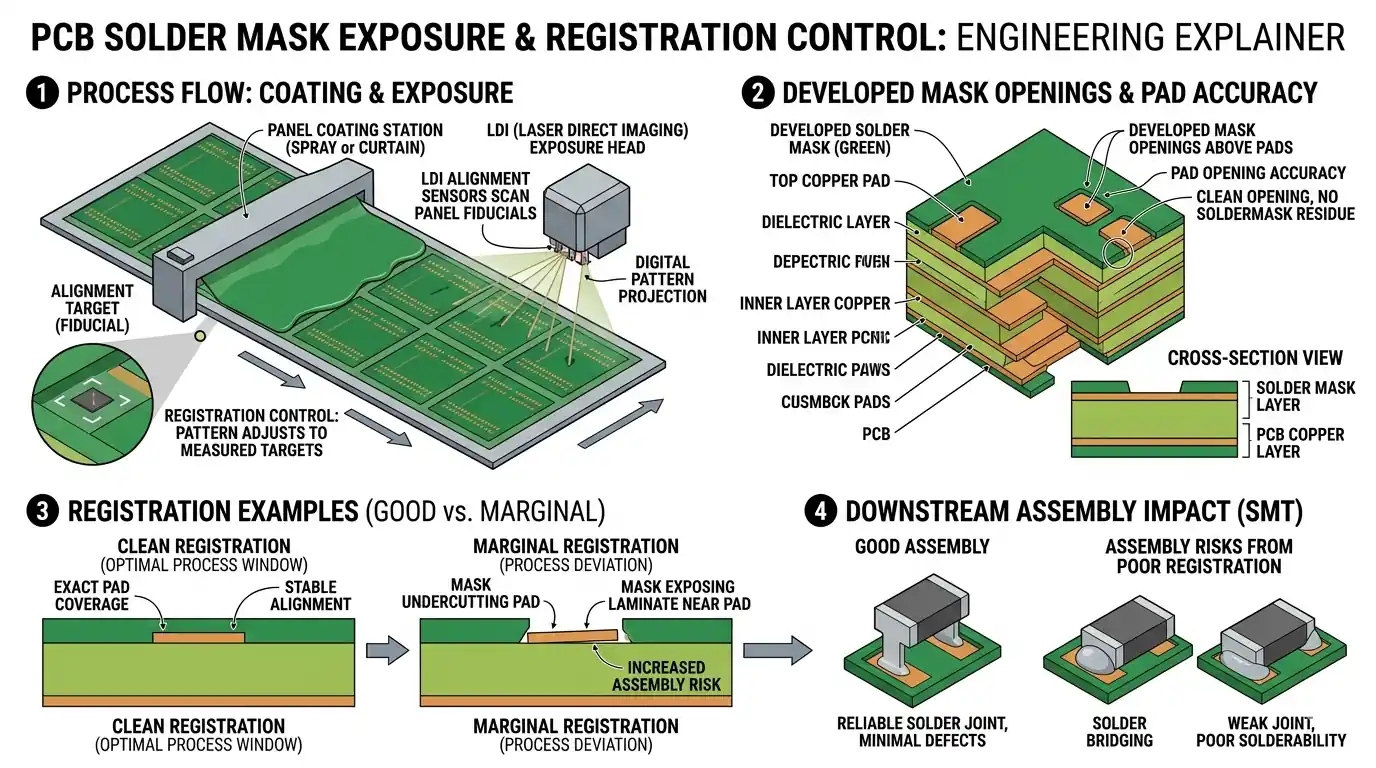
La couche de soldermask n'est pas seulement un revêtement cosmétique. Elle protège le cuivre exposé, définit les limites d'ouverture des pads et affecte directement le yield d'assembly ainsi que la fiabilité à long terme. Quand le contrôle de la soldermask exposure est instable, une carte peut encore passer le test électrique mais montrer ensuite du bridging, une mauvaise mouillabilité, un rework difficile et une faible cohérence entre lots pendant l'assemblage.
Pour les équipes achats et hardware, la soldermask exposure ne devrait donc pas être vue comme une simple étape du PCB shop. Elle fait partie de la véritable process capability de l'usine. La précision d'alignement, la fenêtre de développement, la stabilité du curing et la traçabilité de l'inspection influencent tous directement le fait que prototype et volume production donnent ou non le même résultat.
Pourquoi la soldermask exposure affecte le yield aval
L'étape d'exposition décide quelles zones gardent la soldermask et quels pads ou vias restent ouverts. Cela affecte directement :
- la stabilité des soldermask dams entre pads fine-pitch
- l'encroachment d'encre sur les bords des pads
- la couverture complète des tented vias
- l'adhésion après reflow, nettoyage et stress environnemental
- la cohérence visuelle et dimensionnelle entre lots de production
Si la fenêtre process est trop étroite, même de faibles dérives d'exposure energy, de positionnement panel ou de temps de développement peuvent ensuite devenir de vrais défauts d'assembly.
LDI et film exposure ne conviennent pas aux mêmes types de designs
La film exposure traditionnelle peut encore bien fonctionner sur des cartes standard, mais dès que le pad pitch se resserre et que la tolérance d'alignement diminue, la difficulté de contrôle monte rapidement. L'étirement du film, les erreurs de handling et le mouvement du panel augmentent tous le risque d'offset soldermask.
Ces situations justifient généralement LDI :
- BGA ou QFN fine-pitch
- soldermask dams très étroits
- zones HDI à forte densité de pads
- designs avec une marge d'annular ring déjà limitée
- cartes RF ou médicales qui exigent une forte repeatability et une bonne stabilité dimensionnelle
La vraie question n'est pas de savoir quelle méthode d'imaging paraît plus avancée. La vraie question est de savoir si l'usine choisit la bonne méthode pour la géométrie réelle de la carte.
Alignement et fenêtre process pilotent l'essentiel du risque aval
Beaucoup de problèmes de soldermask n'apparaissent qu'au moment du SMT, mais leur cause racine se trouve souvent dans un contrôle instable de l'exposition et du développement. Une usine mature devrait pouvoir expliquer clairement comment elle contrôle :
- le positionnement du panel avant l'imaging
- l'exposure energy pour différents systèmes d'encre et épaisseurs de carte
- la vitesse de développement et l'élimination des résidus
- le profil final de curing et la vérification d'adhésion
- la cohérence continue lot à lot, et pas seulement un bon échantillon isolé
Dès que ces facteurs dérivent, les risques de résidus sur pads, de bords soldermask faibles, de cuivre exposé en bord de trace ou d'ouvertures ne correspondant plus au design augmentent fortement.
Les types de défauts que les équipes engineering doivent vraiment surveiller
Lorsqu'on évalue un fournisseur PCB, la vraie question n'est pas de savoir s'il sait appliquer du soldermask en général. La vraie question est de savoir s'il peut éviter de manière constante les failure modes critiques. Exemples fréquents :
- misregistration du soldermask qui réduit l'espacement entre pads ou expose du cuivre sur les bords de trace
- underexposure avec des bords d'ouverture faibles et une mauvaise adhésion
- overexposure qui réduit les petites ouvertures et amincit les soldermask dams fins
- résidus de développement sur la surface des pads, dégradant ensuite la solderability
- tented vias qui fissurent ou s'ouvrent après stress thermique
- soldermask qui empiète sur les pads, surtout autour des composants fine-pitch
Ce ne sont pas de simples défauts d'apparence. Ils conduisent souvent à du solder bridging, à une mouillabilité irrégulière, à un comportement de test instable et à une hausse du coût de rework.
Le DFM côté design influence directement le yield soldermask
Beaucoup de problèmes soldermask ne viennent pas uniquement du PCB shop, mais aussi de fichiers de design laissant trop peu de marge de fabrication. Pendant une revue DFM, plusieurs points méritent une attention particulière :
- si la largeur des soldermask dams correspond à la capability stable de production de l'usine visée
- si l'espacement des pads laisse assez de marge pour les variations d'alignement
- si la perte d'annular ring après perçage affaiblit trop le support de la soldermask
- si un via doit être tented, plugged ou left open, et si cela correspond au plan de nettoyage et d'assembly
- si le silkscreen est trop proche des pads ou des ouvertures soldermask
- si la surface finish choisie est compatible avec le système soldermask et le profil de reflow
Surtout pour les produits industriels, automotive, médicaux et télécom, ces sujets ne peuvent pas être jugés simplement en disant que la bare board "a l'air correcte".
La qualité soldermask doit être évaluée avec le comportement en assembly
La qualité du process soldermask ne devrait pas être jugée seulement au stade bare board. La question la plus utile est de savoir si elle reste stable pendant l'impression de pâte, le placement, le reflow, la soudure sélective, le nettoyage et le rework.
Par exemple :
- une soldermask à faible adhésion a plus de risque de se décoller pendant le rework
- des limites d'ouverture instables peuvent affecter le stencil release et la forme du joint de soudure
- un via tenting instable peut fissurer après thermal cycling ou piéger de la contamination
- une exposition cuivre incohérente sur les pads peut changer l'apparence des joints d'un lot à l'autre sur un même design
C'est pourquoi les fournisseurs PCB matures ne séparent pas la soldermask du feedback assembly aval. Ils réinjectent les résultats d'assembly dans le front-end process control.
Inspection et traceability déterminent si une usine reste stable dans le temps
La soldermask exposure fait partie des process où l'apparence visuelle seule ne suffit pas. L'usine a besoin d'une méthode repeatable pour confirmer l'alignement, la qualité d'ouverture, l'adhésion et le résultat du curing, au lieu de s'appuyer uniquement sur l'expérience des opérateurs.
Les points de contrôle utiles incluent généralement :
- AOI ou contrôles optiques sur les zones d'ouverture critiques
- vérification d'alignement via sample panels ou zones de test
- test d'adhésion ou tape test si nécessaire
- suivi des tendances défauts par lot, panel et état machine
- traceability reliant lot d'encre, paramètres d'exposition et date de production
Si un programme doit passer du prototype à une production répétée, ces capacités deviennent particulièrement importantes. Un fournisseur fiable devrait pouvoir expliquer comment il tient le process dans le temps, et pas seulement montrer un joli panel ponctuel.
Que confirmer avec l'usine PCB avant release
Si votre produit est sensible à la qualité soldermask, il est généralement plus utile de poser des questions précises que de demander seulement une valeur minimale de soldermask dam. Les bonnes questions incluent :
- quelle méthode d'imaging sera utilisée pour cette carte, et pourquoi
- quelle est la véritable valeur minimale de soldermask dam tenue en production stable
- comment l'alignement est vérifié dans les zones à forte densité de pads
- s'il vaut mieux que les vias de ce design soient tented, plugged ou laissés ouverts
- comment les résidus sur pads et les risques de contamination sont contrôlés avant surface finish et assembly
- quels paramètres process restent traçables si un lot montre plus tard des problèmes d'adhésion ou d'alignement
Plus les réponses sont précises, plus il est probable que le fournisseur évalue votre design comme un produit de volume et non comme un simple Gerber à exécuter mécaniquement.
FAQ
Pourquoi la soldermask exposure affecte-t-elle le yield SMT ?
Parce qu'elle définit directement les limites d'ouverture des pads, la stabilité des soldermask dams et l'empiètement éventuel sur les pads. Même de petites variations d'exposition ou de développement peuvent ensuite devenir du bridging, une mouillabilité irrégulière ou un rework difficile.
Les cartes fine-pitch doivent-elles toujours privilégier LDI ?
Souvent oui, mais la réponse dépend encore de l'espacement des pads, de la largeur des soldermask dams et de la réelle capability de production de l'usine. L'essentiel n'est pas le nom de l'équipement, mais la stabilité de l'alignement et de la repeatability.
Si la bare board semble normale, cela prouve-t-il que le process soldermask est bon ?
Non. La qualité soldermask dépend aussi de l'adhésion, du comportement après reflow, de la tenue au rework et de la cohérence lot à lot. Beaucoup de problèmes n'apparaissent qu'une fois la carte entrée en assembly.
Quel est le problème DFM lié au soldermask le plus courant côté design ?
Les cas typiques sont des soldermask dams trop étroits, un espacement de pads trop serré, un traitement de via incohérent avec le flux assembly et un silkscreen trop proche des ouvertures.
Que faut-il confirmer en priorité avec le fabricant avant release ?
Il faut d'abord confirmer la méthode d'imaging, la valeur minimale stable de soldermask dam en production, la méthode de vérification de l'alignement, la stratégie de via tenting ou d'ouverture, et le plan de traceability pour les lots anormaux.
Conclusion
La PCB soldermask exposure n'est pas une petite étape cosmétique. C'est un process de fabrication directement lié au yield et à la fiabilité. Méthode d'imaging, contrôle d'alignement, fenêtre de développement, stabilité du curing et marge design influencent ensemble la capacité du système soldermask à supporter l'assembly de manière cohérente.
Pour les designs denses et les produits à forte exigence de fiabilité, il vaut mieux confirmer tôt avec le fabricant les règles soldermask et la fenêtre process. C'est ainsi que la soldermask exposure devient une étape de fabrication contrôlée plutôt qu'une source cachée de défauts en production.