
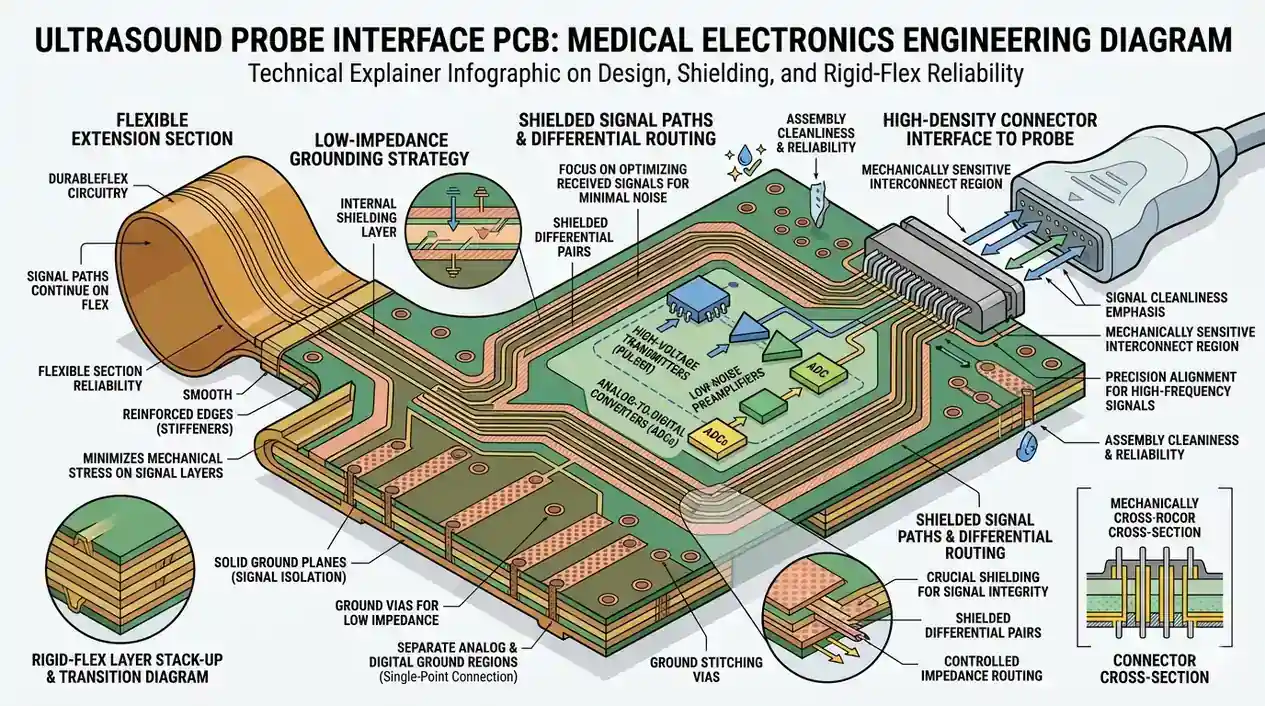
La difficulté d'une carte d'interface de sonde ultrasonore ne tient pas seulement au niveau de bruit de l'analog front end. La carte se trouve généralement dans une structure mécanique très contrainte. Elle doit protéger de faibles signaux de réception tout en supportant des interconnexions denses, les mouvements de câble ou de flex, l'assemblage des blindages et les résidus de nettoyage. Dès qu'un seul de ces éléments dérive, l'effet se voit à la fois sur la qualité d'image et sur la fiabilité à long terme.
Du point de vue de la PCB fabrication et de l'assembly, l'objectif réel n'est pas simplement de faire démarrer un échantillon une fois. L'objectif est de reproduire le même comportement low-noise de façon cohérente entre prototypage, pilot build et production contrôlée.
Le comportement low-noise commence par la partition physique
Les problèmes les plus courants sur une ultrasound interface board ne proviennent souvent pas d'une seule erreur évidente. Ils résultent plutôt de l'accumulation de couplages entre les canaux analogiques sensibles, le contrôle digital, la power conversion et les zones de connecteurs. C'est pourquoi la partition physique doit être correcte avant même le début du routage détaillé.
Quelques priorités comptent généralement en premier :
- garder la receive chain, l'AFE et les réseaux de référence associés regroupés
- éloigner l'alimentation à découpage et les sorties digitales rapides des zones analogiques faible niveau
- garder des return paths clairs pour éviter que les zones analogiques partagent des retours de courant bruyants
- éviter que le breakout des connecteurs et les transitions de câble ne créent des couplages inutiles
De nombreux problèmes de bruit apparaissent aux frontières entre régions. Un schematic propre ne garantit pas automatiquement qu'une partition au niveau carte soit assez sûre.
Grounding et shielding doivent être traités comme un seul système
Les cartes médicales d'interface ultrasonore regroupent souvent canaux analogiques sensibles, clocks, data links et power management dans un espace très compact. Cela signifie que le grounding ne peut pas reposer sur des règles simples du type "toujours séparer la masse" ou "ne jamais la séparer". La vraie question est de savoir comment circule le courant de retour et si la structure reste valable après assemblage.
Ce qui compte le plus en pratique est généralement :
- la présence d'un reference plane stable et à faible impédance sous les canaux sensibles
- une séparation contrôlée entre zones bruyantes et zones calmes sans couper les return paths critiques
- la stabilité du grounding du shield can après soudure et contraintes d'assemblage
- l'évaluation de l'enclosure, du câble et du PCB grounding comme un seul système
Si une carte ne fonctionne correctement qu'après ajout temporaire de cuivre adhésif ou modification de câblage au laboratoire, la conception n'est pas encore réellement industrialisée.
Les structures rigid-flex ouvrent une fenêtre de risque supplémentaire pour la fiabilité
De nombreuses conceptions de sonde ultrasonore reposent sur des structures flex ou rigid-flex pour s'adapter à un espace limité. À partir de là, le PCB n'est plus seulement un interconnect électrique, il devient aussi une partie de la structure mécanique. Les zones de pliage, stiffeners, ouvertures de coverlay et zones de transition rigid-flex influencent toutes la durée de vie.
Avant de passer vers la production, l'équipe doit généralement confirmer :
- que le bend radius et la structure cuivre correspondent aux conditions réelles d'usage
- que les zones à forte contrainte évitent traces, vias et pads
- que le design du stiffener soutient bien la fiabilité des connecteurs et des joints de soudure
- que la transition rigid-flex supporte les contraintes répétées d'assembly et de handling
C'est pour cela qu'un prototype qui "fonctionne" ne prouve pas encore la maturité du design. Il peut réussir un bench test puis montrer des défaillances liées au flex après nettoyage, traction de câble ou insertions répétées.
La qualité d'assembly affecte directement la qualité du signal
Les cartes d'interface ultrasonore sont souvent discutées comme des designs analogiques, mais la qualité d'assembly est tout aussi décisive pour la performance finale. Les composants fine-pitch, cadres de blindage, connexions board-to-cable et systèmes de maintien des zones flex modifient l'état réel de la carte finie.
Pendant l'assemblage, les points les plus critiques incluent généralement :
- la coplanarity et la qualité de soudure des boîtiers AFE, ADC et connecteurs
- la qualité de mouillage et le taux de voiding sur les pads liés à la dissipation thermique ou au grounding
- la propreté réelle des zones d'entrée à haute impédance après lavage
- l'impact éventuel des fixtures et du handling sur les zones flex ou les contacts de blindage
Les résidus de contamination et les contraintes mécaniques sont des sources très courantes de bruit intermittent dans ce type de produit. Si un projet ne vérifie qu'un simple power-up, ces problèmes passent facilement inaperçus.
La validation doit couvrir à la fois le risque électrique et le risque mécanique
Pour l'électronique médicale, la validation ne peut pas s'arrêter à la question de savoir si un échantillon produit une image normale. La vraie question utile est de savoir si la carte conserve son comportement low-noise après fabrication réelle, nettoyage, assembly et contraintes environnementales.
Un plan de validation plus pertinent inclut généralement :
- des vérifications électriques corrélées au bruit analogique et à la cohérence entre canaux
- des critères d'inspection pour le shielding, les résidus de soudure et la fixation des connecteurs
- des essais de pliage, vibration ou handling sur les zones flex
- la corrélation entre exposition à l'humidité ou à la température et dérive de bruit ou stabilité de contact
C'est seulement ainsi que l'équipe design et l'usine peuvent déterminer plus rapidement si le problème vient du circuit, du PCB build ou du process d'assembly.
La préparation série dépend de la traceability et de la repeatability
Les produits médicaux exigent généralement plus de discipline process que l'électronique grand public classique. Le lot matière, la chimie de nettoyage, le process de soudure du shielding et même la pression des fixtures peuvent influencer la carte finale. Si ces variables ne sont ni enregistrées ni contrôlées, le troubleshooting ultérieur devient lent et le risque de certification augmente.
Voilà pourquoi les cartes d'interface de sonde ultrasonore sont mieux sécurisées avec :
- des process records contrôlés côté fabrication et assembly
- des fenêtres d'acceptation claires pour les caractéristiques sensibles au bruit
- une méthode d'inspection cohérente du pilot build jusqu'au début de série
- un accord anticipé sur les paramètres qui déterminent réellement la libération
Ce n'est pas un simple surcoût process, mais la base pour faire passer une medical board low-noise du sample d'ingénierie à une production stable.
FAQ
Pourquoi une carte d'interface de sonde ultrasonore peut-elle fonctionner en prototype mais montrer du bruit en production ?
Parce que la production amplifie des variables comme la propreté d'assembly, la qualité de contact du shielding, les contraintes sur la rigid-flex, la fixation des connecteurs et les variations de lot matière. Tous ces facteurs affectent directement le comportement low-noise.
Le low-noise design repose-t-il surtout sur le schematic analogique ?
Non. Le schematic n'est qu'un point de départ. Le noise floor réel dépend aussi de la partition physique, de la continuité du grounding, de la structure de shielding, du contrôle des résidus d'assembly et des contraintes mécaniques.
Pourquoi la structure rigid-flex influence-t-elle la fiabilité ?
Parce qu'elle porte à la fois l'interconnexion électrique et la contrainte mécanique. Si le bend radius, le design du stiffener ou le layout de la zone de transition sont mauvais, les défaillances apparaissent souvent plus tard lors d'assemblages répétés et du handling.
Pourquoi les cartes médicales insistent-elles davantage sur la traceability et les process records ?
Parce que beaucoup de risques n'apparaissent pas dans un seul test fonctionnel. Le nettoyage, la soudure, les variations matière et la pression des fixtures peuvent ne devenir visibles qu'en validation ou en certification.
Que faut-il figer avant la production ?
Il faut figer tôt la partition de la zone analogique sensible, la stratégie de grounding et de shielding, les contraintes rigid-flex, les exigences de propreté d'assembly et les critères de validation. Plus ces éléments bougent tard, plus le troubleshooting ralentit.
Conclusion
La conception d'un PCB d'interface de sonde ultrasonore n'est pas seulement un défi d'analogique low-noise. C'est aussi un sujet de manufacturing engineering, façonné en même temps par le grounding, le shielding, la structure rigid-flex, la propreté d'assembly et la validation médicale.
Un projet mature intègre la fabrication, l'assembly et la validation dès le début du design process. C'est seulement si ces dimensions travaillent ensemble très tôt que le projet a une chance réaliste de préserver à la fois qualité d'image et fiabilité jusqu'au pilot build puis à la production.