

Un test de soudabilité de PCB répond à la question de savoir si les surfaces de carte spécifiées seront mouillées par la brasure dans des conditions contrôlées. Avant de libérer un lot stocké ou de qualifier une nouvelle finition, identifiez les surfaces à tester, le procédé d'assemblage et la méthode d'acceptation. Un coupon conforme appuie cette décision ; il n'établit pas la durée de vie en fatigue des joints de soudure finis.
Pour le choix de la finition avant fabrication, consultez la comparaison des finitions de surface des PCB. La décision traitée ici est plus étroite : quelles preuves de soudabilité sont nécessaires avant que ces cartes et leurs composants n'entrent en assemblage ?
Quelle méthode de test de soudabilité convient à l'article acheté ?
Le test de la carte nue et le test de soudabilité des composants électroniques portent sur les deux faces opposées d'un futur joint. Un bon résultat sur la carte ne qualifie pas la terminaison du composant, et inversement.
| Article ou question | Base d'essai à préciser dans la commande | Preuve à demander | Ce que cela n'établit pas |
|---|---|---|---|
| Pistes, pastilles et trous métallisés de la carte nue | J-STD-003, révision spécifiée et méthode applicable | Résultats pour les caractéristiques définies de la carte ou coupons représentatifs, finition et conditionnement | État des terminaisons des composants ou durée de vie du joint assemblé |
| Broches, terminaisons, cosses et fils de composants | J-STD-002, révision spécifiée, méthode et spécification de composant applicable | Résultats de soudabilité du boîtier liés à la référence, à la finition de terminaison et au lot | Soudabilité des pastilles PCB correspondantes |
| Si une surface accepte la brasure | Méthode applicable d'immersion visuelle, de simulation de procédé ou de balance de mouillage | Observations de couverture/caractéristiques ou enregistrements force-temps dans les conditions indiquées | Résistance à toute charge thermique ou mécanique ultérieure |
| Si un article survit à la chaleur de soudure | Essai applicable de résistance à la chaleur de soudure ou exigence de qualification du composant | Résultats électriques, physiques ou structurels après l'exposition définie | Acceptation automatique de son comportement de mouillage en surface |
| Si un joint assemblé survivra en service | Qualification de fiabilité propre au produit | Résultats sous les contraintes thermiques, mécaniques et électriques pertinentes | Un substitut aux contrôles des matières entrantes |
Utilisez J-STD-003 pour les cartes imprimées et J-STD-002 pour les broches et terminaisons de composants ; confirmez la révision contractuellement applicable (y compris si J-STD-003D et J-STD-002E restent en vigueur à la date d'achat). Le domaine public de J-STD-003D distingue également la durabilité du revêtement de la classe de produit : commander en classe 3 ne définit pas, à elle seule, tous les paramètres de conditionnement. Utilisez la révision et les conditions d'essai nommées dans le contrat d'achat. Les aperçus publics indiquent le domaine et les méthodes ; la norme complète applicable est nécessaire pour exécuter et juger l'essai. Tableau des révisions IPC, Domaine J-STD-003D, Domaine J-STD-002E.
Que mesure réellement chaque essai de soudure ?
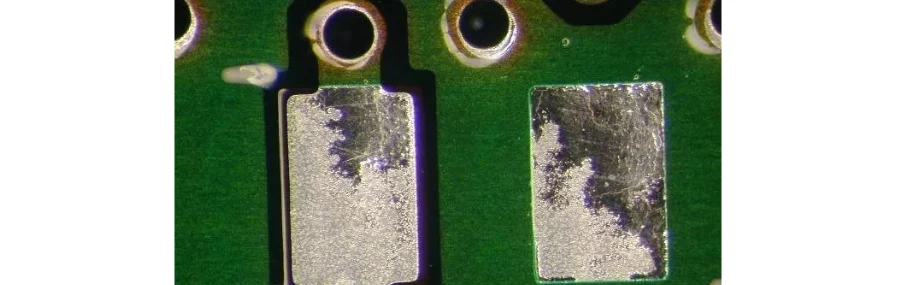
Les essais d'immersion visuelle exposent la surface désignée au flux et à la brasure fondue, puis examinent les caractéristiques requises pour déceler le mouillage, le non-mouillage ou le démouillage. L'inspection doit identifier la zone jugée ; une moyenne sur toute la carte peut masquer une pastille ou une terminaison individuelle défaillante.
La simulation du procédé de montage en surface utilise la pâte et la procédure thermique spécifiées pour évaluer les caractéristiques soudables concernées. Elle peut répondre à une question différente de l'essai d'immersion ; la méthode ne peut donc pas être remplacée tacitement lorsqu'une commande désigne un autre essai.
Le test à la balance de mouillage pour PCB enregistre la force en fonction du temps pendant le contact contrôlé avec la brasure. Il fournit une courbe permettant de comparer le comportement de mouillage, à condition que la géométrie de l'éprouvette, le conditionnement, l'alliage, le flux et les réglages d'essai soient contrôlés. Une courbe sans ces réglages est difficile à comparer avec le résultat d'un autre laboratoire.
L'essai à la goutte de brasure (globule) met une petite terminaison de composant en contact avec une goutte de brasure fondue contrôlée. Il est utile lorsque la géométrie de la terminaison appelle cette disposition. Ce n'est pas un essai général de formation indésirable de billes de soudure sur un PCB. Le Fraunhofer ISIT décrit les dispositions de contact par bain et par bille de brasure pour la mesure de la force de mouillage. Aperçu des méthodes du Fraunhofer ISIT.
Un essai de flottage sur brasure (solder float) exige que son objectif soit explicitement énoncé. Une procédure de soudabilité et un examen de contrainte thermique peuvent tous deux impliquer un contact avec la brasure fondue, mais leurs expositions et critères d'acceptation diffèrent. Pour un solder float test sur un PCB, demandez la méthode nommée, la construction de la carte, les conditions de maintien et les observations. Ne remplacez pas la procédure spécifiée par une température de bain familière.
Pourquoi température, temps de maintien et critères d'acceptation doivent-ils rester liés ?
Une valeur telle que « 95 % de couverture » n'est utile que si l'objet d'essai et la procédure sont connus. L'exemple de composant publié ci-dessous montre pourquoi le test de soudabilité et la résistance à la chaleur de soudure doivent figurer en lignes distinctes du plan d'essai.
| Essai sur la résistance puce Vishay RCG e3 | Conditions de bain publiées | Résultat publié évalué |
|---|---|---|
| Soudabilité avec brasure étain-plomb | Sn60Pb40 ; flux non activé ; 235 ±5 °C pendant 2 ±0,2 s | Couverture de brasure d'au moins 95 % et aucun dommage visible |
| Soudabilité avec brasure sans plomb | Sn96.5Ag3Cu0.5 ou Sn99.3Cu0.7 ; flux non activé ; 245 ±5 °C ou 250 ±5 °C pendant 3 ±0,3 s, comme indiqué dans la fiche technique | Couverture de brasure d'au moins 95 % et aucun dommage visible |
| Résistance à la chaleur de soudure | Bain de brasure à 260 ±5 °C pendant 10 ±1 s | Limites de variation de résistance pour la classe de stabilité indiquée ; il s'agit d'une ligne d'acceptation différente |
Source : Vishay RCG e3, document 20047, révision du 08-11-2023, page 5. Ces conditions ne s'appliquent qu'à cette famille de composants Vishay et à son programme d'essai référencé, qu'il convient de vérifier par rapport à la révision en vigueur avant usage. Ce ne sont ni des limites universelles pour cartes nues, ni des profils de refusion, ni des réglages de production HILPCB. Conservez les deux alliages sans plomb et les options de température listés avec la procédure du fabricant, plutôt que d'inventer un appariement ou de choisir une température commode.
Comment lire les résultats d'un test de mouillage de PCB ?
Une balance de mouillage mesure la force nette dans une géométrie d'immersion définie ; l'expression ci-dessous est un modèle statique simplifié et non une mesure dynamique complète de la force de mouillage. Après la tare du poids de l'éprouvette, un modèle de force statique simplifié, la force de mouillage dirigée vers le bas étant prise comme positive, s'écrit :
F = γP cos(θ) − ρgV
Ici, F est la force mesurée en newtons, γ la tension superficielle de la brasure en N/m, P le périmètre de mouillage en mètres, θ l'angle de contact, ρ la masse volumique de la brasure en kg/m³, g l'accélération de pesanteur en m/s² et V le volume immergé en m³. Le second terme est la poussée d'Archimède. Les instruments peuvent afficher la convention de signe opposée.
IPC-TM-650 2.4.14.2A explique la référence corrigée de la poussée pour le temps de mouillage et la force maximale. Son domaine est l'activité du flux liquide ; son explication physique ne doit donc pas être prise pour une spécification d'acceptation générale des PCB. Modifier la profondeur d'immersion ou la taille de l'éprouvette modifie la correction de poussée et peut aussi changer le transfert thermique. Un passage par zéro non corrigé de l'instrument n'est donc pas interchangeable avec un temps de mouillage corrigé spécifié. IPC-TM-650 2.4.14.2A, pages 2–3.
Une comparaison simple illustre la question du périmètre. Supposons deux mesures déjà corrigées de la poussée et réalisées dans des conditions d'essai identiques : l'éprouvette A donne 3 mN sur un périmètre de mouillage de 10 mm, tandis que l'éprouvette B donne 1,5 mN sur 5 mm. Les deux donnent 0,30 mN/mm. La force brute plus élevée n'établit pas un meilleur mouillage de surface. Ce sont des mesures hypothétiques, pas une limite d'acceptation ; une masse thermique différente peut encore empêcher une comparaison directe.
Demandez la courbe brute, le zéro instrument et la référence corrigée, le périmètre de mouillage, le volume/la profondeur immergés, la vitesse d'immersion, l'alliage, la température du bain, le flux et l'enregistrement du conditionnement. La méthode convenue doit définir quels temps et quelles forces sont évalués. Ni « moins d'une seconde » ni une valeur unique de force par périmètre ne constituent un critère de réussite universel.
Le vieillissement à la vapeur prédit-il la durée de stockage ?
Le conditionnement met une finition à l'épreuve sous une exposition définie. Sans corrélation validée pour ce matériau et cet environnement de stockage, il ne convertit pas des heures d'essai en mois sur une étagère d'entrepôt.
J-STD-003D identifie différentes dispositions de durabilité de revêtement et de conditionnement. Sélectionnez la condition requise pour la finition réelle et la commande ; n'appliquez pas une seule recette de vapeur à HASL, OSP, ENIG et à toutes les terminaisons de composants. Distinguez aussi la qualification de l'enceinte du conditionnement de l'éprouvette : IPC-TM-650 2.6.23, datée de juillet 1993, enregistre les températures du vieillisseur à vapeur toutes les 15 minutes pendant 8 heures après stabilisation, sans aucun autre composant à l'intérieur. Cette mesure de huit heures vérifie la répétabilité de l'équipement ; ce n'est pas une exigence universelle de vieillissement produit de huit heures. Méthode IPC de répétabilité du vieillisseur à vapeur, section 5.3.
Pour les cartes stockées, conservez les instructions d'emballage et de stockage du fournisseur de finition, la date de fabrication, l'historique d'ouverture des sachets, l'environnement et toute exposition à l'étuvage ou à la refusion. La chimie OSP et le profil thermique réel comptent davantage qu'un nombre générique de cycles de refusion promis. Pour l'ENIG, l'épaisseur et l'état de l'interface nickel sont des besoins de preuve distincts : un résultat de mouillage réussi à lui seul n'exclut ni la corrosion du nickel ni ne prouve la résistance à la rupture du joint. Ne remplacez pas une investigation de finition appropriée par un maintien prolongé dans la brasure.
Que doivent contenir une procédure et un rapport de test de soudabilité ?
Le plan d'essai doit être convenu avant que le laboratoire ne reçoive les échantillons. Sinon, deux rapports d'apparence valide peuvent décrire des questions différentes.
| Enregistrement requis | Détail qui rend le résultat exploitable |
|---|---|
| Identité et échantillonnage | Révision de carte ou référence de composant ; finition/terminaison ; lot de fabrication ; emplacements et justification de l'échantillonnage ; nombre d'éprouvettes indépendantes |
| Historique | État à réception, emballage, stockage, expositions thermiques antérieures et chaque étape de nettoyage ou de conditionnement |
| Procédure | Révision de la norme, méthode, écarts, alliage/flux d'essai, température, temps de maintien, géométrie d'immersion et identification de l'équipement |
| Acceptation | Caractéristique ou terminaison jugée, critère et source ; comment les défaillances individuelles affectent le lot échantillonné |
| Résultats | Observations individuelles, images et courbes brutes le cas échéant ; dimensions et corrections nécessaires à l'interprétation de la mesure |
| Décision | Décision d'acceptation, échantillons conservés, référence de non-conformité, voie approuvée de réessai/reprise et autorité de libération |
Cinq échantillons n'offrent pas automatiquement une garantie utile de « confiance à 95 % ». À titre d'illustration, supposons cinq unités indépendantes tirées au hasard d'une population vaste et uniforme, chacune notée conforme/non conforme, sans défaillance observée. Une borne supérieure exacte unilatérale à 95 % de la probabilité de défaillance vaut 1 − 0,05^(1/5) = 45,1 %. Il s'agit d'un calcul d'échantillonnage, pas d'un plan d'acceptation recommandé. Des échantillons prélevés dans un coin commode d'un panneau peuvent même ne pas satisfaire ces hypothèses. Choisissez le plan d'échantillonnage en fonction du lot spécifié et du risque de décision.
Que se passe-t-il lorsqu'un lot échoue au screening de soudabilité ?
Bloquez le matériau concerné et conservez les preuves de l'état à réception. Vérifiez d'abord si l'essai a été correctement exécuté : la préparation de l'éprouvette, le flux, l'état du bain, la température, la géométrie du montage et le chronométrage peuvent affecter le résultat. Si la défaillance est avérée, comparez les lots de cartes et de composants, l'historique de finition, le stockage et les enregistrements d'assemblage avant d'attribuer une cause.
| Observation | Prochaine preuve à obtenir | Raccourci à éviter |
|---|---|---|
| Mauvais mouillage sur un lot de cartes stocké | Historique de finition/emballage, résultats sur caractéristiques représentatives et enquête du fournisseur | Augmenter la température jusqu'à ce qu'une éprouvette réussisse |
| Les terminaisons de composants échouent alors que les coupons de carte réussissent | Lot/code date du composant, finition de terminaison et essai de composant applicable | Traiter le résultat PCB comme une acceptation du composant |
| Le mouillage réussit mais les joints se rompent | Examen de l'interface et preuves mécaniques/de fiabilité appropriées à la défaillance | Déclarer le black pad ou un autre mécanisme exclu par un mouillage réussi |
| L'assemblage montre des soudures froides ou des joints incomplets | Profil thermique réel, pâte/flux, sérigraphie, placement et preuves matière | Supposer que tout défaut d'assemblage prouve une mauvaise soudabilité entrante |
Le nettoyage, le traitement plasma, le traitement chimique, le refinissage ou un flux plus actif modifient la condition testée. De telles mesures exigent un procédé approuvé et une évaluation de leur effet sur la finition, les dimensions, les résidus et l'assemblage. Le réessai d'échantillons traités n'efface ni la défaillance initiale ni n'autorise la libération du stock non traité.
Approche Intégrée de HILPCB pour l'Excellence en Soudabilité
En tant que leader parmi les fabricants de PCB en Chine, HILPCB intègre les considérations de soudabilité tout au long du processus de production plutôt que de la traiter comme un test isolé. Notre approche commence par la sélection des matériaux, se poursuit par l'optimisation des processus et culmine par des tests complets garantissant que chaque PCB répond aux exigences strictes de soudabilité.
Pour l'assemblage SMT et l'assemblage traversant, HILPCB propose la fabrication et l'assemblage de PCB ainsi que des contrôles de soudabilité : analyse par balance de mouillage, évaluation des finitions de surface et essais sur les broches des composants.
Le contrôle efficace de la soudabilité implique de sélectionner des méthodes de test appropriées en fonction du type de finition de surface, de la géométrie des composants et de l'environnement d'utilisation finale. Chez HILPCB, nous utilisons une combinaison de ces techniques dans un flux de fabrication rigoureusement contrôlé. Cela nous permet de maintenir une qualité constante des joints de soudure sur divers types de cartes, des PCB FR4 aux PCB à noyau métallique avancés, optimisant à la fois la fiabilité et l'efficacité de production.
Contrôle de Soudabilité en Ligne pendant la Fabrication des PCB
L'assurance efficace de la soudabilité commence dès l'étape de fabrication. Chez HILPCB, nous mettons en place des points de contrôle tout au long de la ligne de production des PCB pour vérifier l'intégrité des surfaces soudables :
- Inspection post-masque de soudure : Après l'application du masque de soudure, des coupons de test sont évalués pour s'assurer que les pastilles exposées restent exemptes de contamination et d'oxydation.
- Validation des finitions de surface : Pour les finitions telles que HASL, ENIG et ImmAg, la soudabilité est vérifiée immédiatement après le placage à l'aide de tests de mouillage et de mesures d'épaisseur de surface.
- Fiabilité des vias des PCB multicouches : Dans les cartes à nombre élevé de couches, les étapes de remplissage et de placage des vias subissent des tests ciblés pour garantir que les interconnexions supportent des joints de soudure robustes lors de l'assemblage ultérieur.
Cette surveillance en temps réel réduit les risques de défaillance en aval et assure une cohérence sur les cartes hautement complexes comme les PCB multicouches.
Assurance de la Soudabilité dans les Lignes d'Assemblage PCBA
La soudabilité influence directement le rendement SMT et la fiabilité des joints de soudure. Notre processus PCBA intègre des vérifications pré-assemblage et un contrôle en ligne pour atténuer les risques :
- Planéité de la carte et état des pastilles : La mesure du gauchissement et les tests de soudabilité sont effectués avant l'impression au pochoir pour éviter les pontages ou les contacts insuffisants.
- Intégrité des broches de composants : L'inspection des composants entrants inclut des tests de soudabilité pour les broches des composants passifs et actifs, y compris les billes BGA, pour prévenir le non-mouillage et les joints froids.
- Corrélation avec les joints de soudure réels : Les données des systèmes SPI et AOI en ligne sont croisées avec les résultats de soudabilité pré-assemblage, permettant des ajustements prédictifs du processus.
- Inspection du premier article (FAI) : Chaque série de production subit une FAI incluant une analyse en coupe des joints de soudure, validant les données de test par rapport aux performances réelles de refusion.
Cette méthodologie renforce les résultats dans les assemblages en petites séries et les productions en grande quantité.
Contrôle par Lot et Traçabilité Complète
Maintenir la traçabilité des résultats des tests de soudabilité est essentiel pour l'assurance qualité et l'analyse des causes racines. HILPCB applique des pratiques strictes de gestion des lots :
- Ségrégation des tests par lot : Les cartes présentant une soudabilité limite sont marquées pour des profils de refusion alternatifs ou une amélioration du flux pour augmenter le rendement.
- Suivi par code date : Garantit une utilisation FIFO (premier entré, premier sorti) pour prévenir la dégradation de la soudabilité due à un stockage prolongé.
- Intégration de codes-barres : Chaque PCB est étiqueté avec un code unique lié aux enregistrements des tests de soudabilité, aux paramètres d'assemblage et à l'historique du processus.
Cette traçabilité est essentielle pour les industries nécessitant une transparence totale du processus, comme l'aérospatiale, les dispositifs médicaux et l'électronique automobile. Elle permet également une analyse efficace des défaillances et des actions correctives dans les assemblages clés en main de PCB.
Les échecs de soudabilité tels que le non-mouillage sont souvent causés par l'oxydation ou la contamination de surface. Ces problèmes empêchent la soudure d'adhérer correctement aux broches des composants ou aux pastilles des PCB. Chez HILPCB, nous utilisons des méthodes analytiques telles que l'imagerie SEM et la mesure de l'angle de contact pour identifier les causes racines. Le nettoyage plasma est utilisé pour éliminer les contaminants organiques, tandis que les traitements de réduction chimique restaurent les surfaces de cuivre ou d'étain oxydées. Les lots de production affectés sont isolés pour la traçabilité et les actions correctives tout en maintenant le flux de qualité dans l'assemblage SMT et les processus à trous traversants.
Le démouillage se produit lorsque la soudure mouille initialement mais se rétracte ensuite, laissant des zones exposées. Cela résulte généralement de chimies de flux incompatibles, de surcontraintes thermiques ou de contamination dans les bains de soudure. Une croissance excessive de composés intermétalliques, en particulier dans les profils de refusion à haute température, contribue également à ce problème. Notre équipe de processus atténue le démouillage en optimisant les courbes de refusion, en vérifiant les niveaux d'activation du flux et en analysant régulièrement la composition du pot de soudure. Ces contrôles sont critiques pour les assemblages utilisant des PCB à haut Tg et des PCB haute fréquence sensibles aux performances.
Lorsque les incohérences de mouillage sont localisées plutôt que généralisées, les causes courantes incluent des variations de finition de surface, un mauvais alignement du pochoir ou une contamination des pastilles due à une manipulation inappropriée. Dans de tels cas, nous effectuons une inspection microscopique ciblée et une analyse en coupe. Les corrections de processus peuvent impliquer un nettoyage localisé, une revue des procédures de rinçage ou une vérification de l'alignement du pochoir. Pour les constructions complexes comme les PCB rigides-flexibles ou les PCB céramiques, même des incohérences mineures peuvent impacter significativement la fiabilité, nécessitant des contrôles plus stricts et une validation fréquente du premier article.
Soudabilité Intégrée à la Conception : Notre équipe d'ingénieurs examine les conceptions pour les facteurs de risque de soudabilité, y compris les géométries des pastilles, les définitions des masques et les spécifications des finitions. L'identification précoce des problèmes potentiels permet une optimisation de la conception prévenant les défis d'assemblage en aval. Nous maintenons des bases de données étendues corrélant les caractéristiques de conception avec les performances de soudabilité.
Excellence dans le Contrôle des Processus : La surveillance en temps réel des paramètres critiques—chimie des bains, températures et temps de séjour—garantit une qualité constante des finitions de surface. Le contrôle statistique des processus identifie les tendances avant qu'elles n'affectent la soudabilité. Nos processus certifiés ISO 9001 intègrent des points de contrôle de soudabilité à plusieurs étapes, pas seulement lors de l'inspection finale.
Capacités de Test Complètes : Notre laboratoire dispose de plusieurs systèmes de balance de mouillage, de chambres de vieillissement en vapeur et d'équipements d'analyse de surface. Cette infrastructure prend en charge à la fois le contrôle qualité de routine et l'analyse avancée des défaillances. Nous fournissons des rapports de test détaillés incluant des courbes de mouillage, des analyses statistiques et une documentation photographique répondant aux exigences qualité des clients.
Que doit contenir une demande de test à HILPCB ?
Envoyez le plan de fabrication et l'exigence de finition, le procédé d'assemblage et l'alliage, la nomenclature des composants le cas échéant, les informations de lot/stockage, la révision/méthode de norme requise, le plan d'échantillonnage et les exigences de rapport. Précisez si la préoccupation porte sur la matière entrante, un changement de finition, des consignes de stockage expirées ou un défaut de production. Pour l'assemblage en petite série ou l'assemblage en volume, transmettez la décision approuvée concernant le lot et les exigences d'essai ; précisez les responsabilités d'approvisionnement pour l'assemblage clé en main.
Pour l'assemblage SMT ou l'assemblage traversant, demandez à HILPCB de confirmer dans le devis le lieu d'exécution de l'essai, la méthode disponible, la consommation d'échantillons, le contenu du rapport, le prix et le délai. Indiquez toute exigence de laboratoire externe, de courbes de mouillage brutes, de microscopie ou d'analyse supplémentaire. Un ordre général d'assemblage de PCB n'inclut pas automatiquement chaque essai de laboratoire spécialisé ni une coupe transversale de chaque lot ; cette limite ne remplace pas la FAI réalisée pour chaque série de production.
Questions fréquentes
Quelle est la différence entre le test de soudabilité et le contrôle de soudure après assemblage ?
Le test de soudabilité évalue si les surfaces désignées acceptent la brasure dans des conditions spécifiées. Le contrôle de soudure après assemblage peut vérifier la qualité d'exécution, la continuité électrique ou la fiabilité des joints. Le résultat visé détermine la méthode ; un test de surface réussi ne remplace ni l'inspection ni la qualification de l'assemblage fini.
Comment choisir un test de soudabilité pour les pastilles PCB et les broches de composants ?
Définissez-les comme des objets d'essai distincts. J-STD-003 concerne les cartes imprimées, tandis que J-STD-002 concerne les broches et terminaisons de composants. Sélectionnez pour chacun la révision, la méthode, le conditionnement et les critères d'acceptation applicables. La géométrie du boîtier et la spécification du composant du fournisseur influencent aussi le choix.
Un essai de flottage sur brasure suffit-il à qualifier une carte pour l'assemblage ?
Uniquement pour la décision couverte par l'essai nommé et ses critères d'acceptation. Indiquez si le flottage évalue la soudabilité ou la contrainte thermique, et consignez l'exposition prescrite et les caractéristiques inspectées. Il ne qualifie pas à lui seul chaque composant, procédé d'assemblage ou exigence de durée de vie.
Comment évaluer la compatibilité de soudabilité après finition de surface sur les connecteurs PCB ?
Séparez les broches soudables du connecteur de ses contacts d'accouplement, et séparez les pastilles de soudure du PCB des doigts de bord métallisés. Vérifiez à l'interface soudée la finition de terminaison spécifiée, la finition de carte, l'alliage, le flux et l'exposition d'assemblage. Les contacts d'usure dorés ne sont pas des surfaces qui doivent toutes accepter la brasure. Exigez les résultats pertinents de la carte et du composant, puis validez le procédé d'assemblage prévu.
Une courbe de balance de mouillage réussie exclut-elle les soudures froides ?
Non. Une courbe décrit la surface testée dans des conditions de laboratoire. Les soudures froides et autres défauts d'assemblage peuvent aussi provenir d'un chauffage insuffisant, de variations de procédé ou d'un mouvement pendant la solidification. Examinez les conditions réelles d'assemblage et inspectez les joints finis.
Un ancien lot de PCB peut-il être libéré après nettoyage et nouvel essai ?
Uniquement dans le cadre d'une décision approuvée couvrant la défaillance initiale, le traitement, la nouvelle condition d'essai et les exigences d'assemblage applicables. Confirmez les consignes de stockage du fournisseur et conservez les résultats initiaux. Un échantillon traité réussissant une condition différente ne prouve pas que toutes les cartes non traitées restent acceptables.