
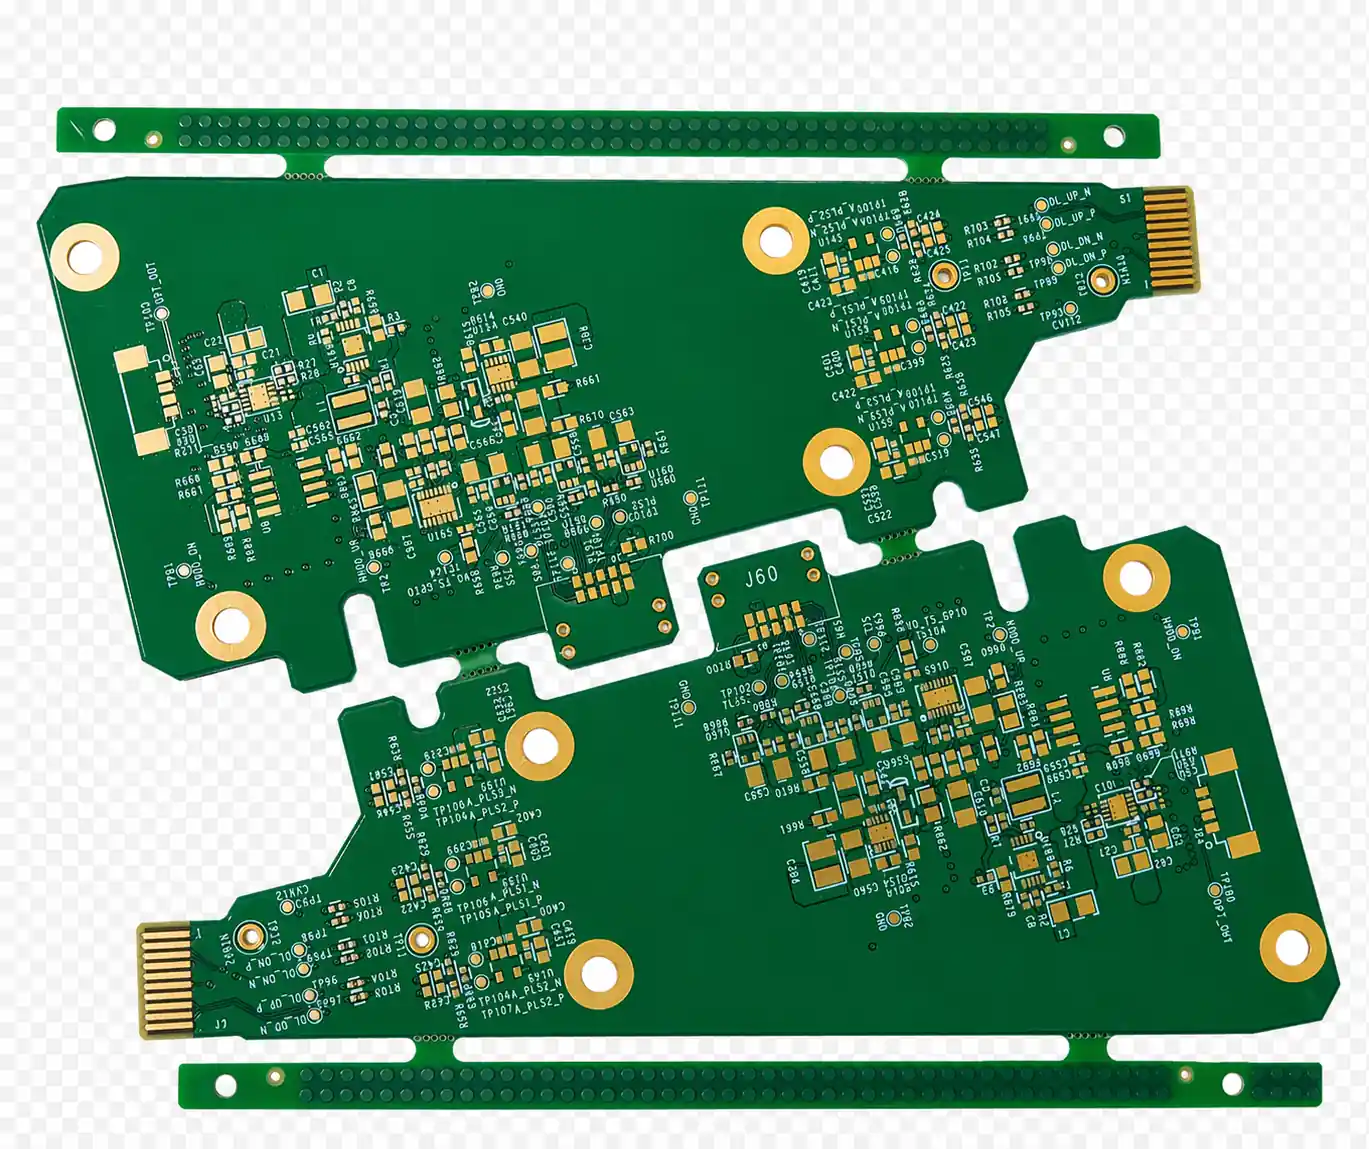
Un PCB a 8 strati è l’architettura preferita quando un progetto deve offrire sulla stessa scheda sia un’elevata densità di instradamento sia una compatibilità elettromagnetica rigorosa. Con quattro strati di segnale e quattro strati di piano, uno stack-up a 8 strati fornisce l’infrastruttura di schermatura necessaria ai progetti a segnali misti, nei quali ingressi analogici da sensori, bus digitali ad alta velocità, alimentatori switching e moduli wireless RF devono convivere senza interferire tra loro.
Quando pressione EMC e densita di instradamento crescono insieme, i team in genere confrontano prima le capacita PCB multistrato con i vincoli PCB ad alta velocita prima di bloccare la disposizione finale degli strati.
La scelta di passare a 8 strati, però, raramente dipende solo dalla densità di routing. Molto più spesso nasce dalla pressione della certificazione EMC: una scheda a 6 strati che non supera i test di emissioni irradiate ha bisogno della schermatura aggiuntiva che solo uno stack-up a 8 strati ben configurato può fornire. Capire quando fare questo salto, come farlo e quale tra le numerose configurazioni disponibili sia la più adatta al proprio progetto è l’obiettivo di questa guida.
L’espressione “PCB a 8 strati” comprende costruzioni molto diverse: schede multistrato FR-4 standard per applicazioni industriali e consumer, versioni high-Tg per ECU automotive, stack-up ibridi che combinano dielettrici a basse perdite e FR-4 per dispositivi wireless, configurazioni rigid-flex per strumentazione medicale e costruzioni HDI con vie cieche e interrate per il fanout BGA ad alta densità. Tutte condividono lo stesso numero di strati, ma richiedono materiali, sequenze di processo e regole di progettazione differenti.
Capacità produttiva HILPCB: La nostra produzione di PCB a 8 strati offre controllo d’impedenza fino a ±8% (±5% disponibile), supporta strutture con vie cieche e interrate e include una completa ingegneria dello stack-up ottimizzata per EMC. Team di progettazione di Regno Unito, Svizzera e Scandinavia si affidano a HILPCB per realizzazioni a 8 strati tecnicamente impegnative, in cui la conformità EMC deve essere ottenuta già al primo lotto, perché un secondo spin della scheda per correggere problemi di emissione costa molto più che definire correttamente lo stack-up fin dall’inizio.
In Questa Guida
- Quando 6 strati non bastano più: perché passare a 8
- Le tre architetture di stack-up che ogni progettista dovrebbe conoscere
- Progettazione a segnali misti: analogico e digitale sulla stessa scheda
- Sistemi di materiali per PCB a 8 strati
- PCB a 8 strati per applicazioni wireless e RF
- Rigid-flex a 8 strati per medicale e aerospazio
- Architettura delle vie: dai fori passanti alle microvie impilate
- Processo di laminazione e controllo dello spessore
- Controllo d’impedenza e gestione della diafonia
- Test, tolleranze e verifica qualità
- Checklist DFM per progetti a 8 strati
- Come avviare il tuo progetto a 8 strati con HILPCB
Quando 6 strati non bastano più: perché passare a 8
Il motivo più comune per passare da 6 a 8 strati non è la mancanza di spazio di routing, ma la mancanza di piani di riferimento. Una [scheda a 6 strati](/blog/6-layer-pcb-manufacturing) in configurazione S-G-S-P-G-S offre tre strati di segnale e tre piani di riferimento. Questa struttura funziona bene in molti casi, ma va in crisi in tre scenari ben precisi.Scenario 1: progetti a segnali misti che richiedono isolamento tra analogico e digitale. Un sistema di acquisizione dati con ADC ad alta risoluzione ha bisogno di domini di massa analogica e digitale separati. Su una scheda a 6 strati in genere è disponibile un solo piano di massa completo, oppure due se si sacrifica un piano di alimentazione. Una scheda a 8 strati può invece dedicare piani di massa distinti alle sezioni analogiche e digitali senza spezzare un unico piano. Contrariamente a quanto si pensa spesso, dividere un piano di massa peggiora quasi sempre l’accoppiamento del rumore invece di ridurlo.
Scenario 2: distribuzione di potenza complessa con quattro o più rail. Quando un progetto richiede alimentazioni a 5V, 3,3V, 1,8V e 1,2V, situazione comune nelle architetture basate su SoC, una scheda a 6 strati deve dividere il suo unico piano di potenza in più isole oppure instradare alcune alimentazioni come piste di potenza sugli strati di segnale. Entrambe le soluzioni peggiorano le prestazioni del PDN. Una scheda a 8 strati può riservare due piani completi alla distribuzione dell’energia, garantendo una rete di alimentazione pulita e a bassa impedenza per più domini di tensione.
Scenario 3: conformità EMC di Classe B per ambienti residenziali. I prodotti destinati al mercato residenziale devono rispettare i limiti FCC Class B o CISPR 22 Class B, che sono 10dB più severi rispetto alla Class A industriale. I piani di schermatura aggiuntivi di uno stack-up a 8 strati forniscono in genere da 6 a 12dB di riduzione delle emissioni in più rispetto a una scheda a 6 strati con lo stesso circuito. In molti casi è proprio questa differenza a determinare il superamento o meno dei test preliminari.
L’aumento di costo nel passaggio da 6 a 8 strati è normalmente del 25-35% a livello di scheda nuda. Per un prodotto che deve affrontare la certificazione EMC, quasi sempre è comunque meno costoso dell’alternativa: aggiungere schermature metalliche, ferriti e choke di modo comune a una scheda a 6 strati e poi sostenere più cicli di test di pre-compliance e rifacimenti.
Le tre architetture di stack-up che ogni progettista dovrebbe conoscere
La disposizione degli strati in una scheda a 8 strati determina le sue prestazioni elettromagnetiche, la capacità di routing e la qualità della distribuzione di potenza. Anche se esistono molte varianti, tre architetture coprono la grande maggioranza dei progetti di produzione.Architettura A: prestazioni EMI ottimali (soluzione consigliata)
| Strato | Funzione | Note |
|---|---|---|
| L1 | Segnale (superiore) | Microstrip, riferita a L2 |
| L2 | Piano di massa | Continuo, senza interruzioni |
| L3 | Segnale (Interno 1) | Stripline, riferita a L2/L4 |
| L4 | Piano di alimentazione | Distribuzione delle tensioni principali |
| L5 | Piano di massa | Continuo, senza interruzioni |
| L6 | Segnale (Interno 2) | Stripline, riferita a L5/L7 |
| L7 | Piano di alimentazione | Rail secondari |
| L8 | Segnale (inferiore) | Microstrip, riferita a L7 |
Questa è l’architettura che HILPCB consiglia come punto di partenza per qualsiasi progetto a 8 strati. Ogni strato di segnale è immediatamente adiacente ad almeno un piano continuo di massa o di alimentazione, così ogni traccia dispone di un percorso di ritorno ben definito. I piani di massa L2 e L5 forniscono inoltre una schermatura elettromagnetica verticale che divide la scheda in due cavità relativamente isolate, riducendo l’accoppiamento fra i circuiti sul lato superiore e quelli sul lato inferiore.
La coppia piano alimentazione-massa L4-L5, separata da un dielettrico sottile di 3-5mil, si comporta come un condensatore distribuito di bypass con circa 200-400pF/cm². Questa capacità incorporata offre un disaccoppiamento ad alta frequenza che i condensatori discreti non riescono a eguagliare oltre i 500MHz a causa della loro induttanza parassita.
Architettura B: massima densità di routing
Quando la congestione del routing è più critica delle prestazioni EMI, gli strati L3, L4, L5 e L6 possono essere usati come strati di segnale, mentre i piani di massa e alimentazione sono collocati su L1, L2, L7 e L8. In questo modo si ottengono quattro strati interni di segnale completamente schermati dagli strati esterni di piano, formando di fatto una gabbia di Faraday. Il compromesso è che L4 e L5 condividono un confine di riferimento comune, e questo può generare diafonia se i segnali su questi strati si incrociano.
Questa architettura è utile per fanout BGA molto densi, fixture di test e prodotti nei quali la conformità EMC è affidata principalmente a una schermatura esterna, come un contenitore metallico.
Architettura C: doppio dominio di alimentazione
I progetti con requisiti di alimentazione complessi, per esempio schede che combinano un processore con rail a 1,0V core, 1,8V I/O e 3,3V periferiche insieme a un amplificatore di potenza alimentato a 5V o 12V, traggono vantaggio da tre piani di alimentazione. Nell’architettura C, L2 è assegnato alla massa, L4 all’alimentazione primaria del processore, L5 alla massa e L7 all’alimentazione secondaria dell’amplificatore o del motore. Due strati interni di segnale, L3 e L6, insieme a due strati esterni, L1 e L8, offrono routing sufficiente per la maggior parte dei progetti.
Progettazione a segnali misti: analogico e digitale sulla stessa scheda
Le schede a 8 strati combinano spesso circuiti analogici sensibili, come amplificatori per sensori, ADC di precisione o codec audio, con circuiti digitali rumorosi, come microprocessori, FPGA e regolatori switching. Un corretto isolamento dei domini all’interno dello stack-up è essenziale per ottenere il rapporto segnale/rumore richiesto dalla sezione analogica.Il dibattito sul piano di massa: separato o unificato?
L’errore più comune nei progetti a segnali misti a 8 strati è dividere il piano di massa tra dominio analogico e dominio digitale. L’idea sembra intuitiva, ma quasi sempre peggiora l’accoppiamento del rumore. Le correnti di ritorno dei segnali che attraversano la separazione sono costrette a girare attorno alla fessura, generando grandi anelli di corrente che irradiano EMI. La fessura ad alta impedenza si comporta come un’antenna a slot sopra i 100MHz, mentre la differenza di potenziale tra le due sezioni di massa aggiunge rumore direttamente ai segnali analogici.
L’approccio corretto nella maggior parte dei casi: usare piani di massa continui, integri e non interrotti su L2 e L5. Separare le parti analogiche e digitali tramite la disposizione fisica in zone distinte della scheda. Instradare i segnali analogici solo su uno strato, per esempio L3, e quelli digitali su un altro, per esempio L6. Posizionare ADC o DAC sul confine tra i due domini, con i pin di massa analogica collegati al piano nella zona analogica e quelli di massa digitale collegati nella zona digitale.
Isolamento dell’alimentazione
Quando serve un vero isolamento tra domini di tensione, ad esempio per separare una sensibile tensione di riferimento analogica dall’uscita di un regolatore switching, conviene dedicare uno strato di alimentazione L4 al digitale e un altro L7 all’analogico. Ogni dominio avrà così i propri condensatori di bypass e una connessione pulita al piano di massa unificato.
Piste di guardia e recinzione di vie
Sugli strati che trasportano segnali analogici sensibili, si possono instradare piste di guardia collegate a massa accanto alle linee critiche, come linee di riferimento o ingressi sensore a basso livello. Queste piste di guardia devono essere cucite al piano di massa con vie spaziate a λ/20 rispetto alla frequenza massima di interesse. A 100MHz ciò significa vie ogni 15mm circa; a 1GHz, ogni 1,5mm.
Sistemi di materiali per PCB a 8 strati
Lo spessore totale di un PCB a 8 strati varia normalmente fra 1,2mm e 2,0mm, con 1,6mm come valore standard più comune. La scelta dei materiali influenza direttamente prestazioni elettriche, affidabilità termica e costo.FR-4 standard e FR-4 ad alto Tg
Nei PCB a 8 strati, il FR-4 ad alto Tg (Tg ≥170°C) è generalmente la scelta consigliata per i progetti professionali. La maggiore stabilità termica migliora l’affidabilità delle vie durante l’assemblaggio senza piombo e assicura una migliore stabilità dimensionale dopo più cicli di reflow. Materiali come ITEQ IT-180A (Tg 175°C) e Isola 370HR (Tg 180°C) sono standard consolidati per schede a 8 strati destinate ad applicazioni industriali, medicali e automotive.
Il FR-4 standard (Tg 130-150°C) è adeguato per progetti consumer con non più di due cicli di reflow e temperature operative inferiori a 100°C.
Laminati a basse perdite per frequenze più elevate
I progetti che operano tra 2 e 6GHz, come access point WiFi 6E, moduli Bluetooth 5.2 o gateway IoT cellulari, possono richiedere materiali dielettrici a basse perdite su specifici strati. Uno stack-up ibrido usa per esempio Panasonic Megtron 4 (Dk 3,8, Df 0,005 a 10GHz) sugli strati che trasportano segnali RF o ad alta velocità, mentre gli altri strati core restano in FR-4 standard per contenere il costo.
Una considerazione chiave negli stack-up ibridi a 8 strati è la compatibilità del CTE fra i sistemi di materiali. Megtron 4 e FR-4 high-Tg hanno valori di CTE simili, entrambi rinforzati in fibra di vetro, tra 14 e 16 ppm/°C nel piano X-Y, e possono quindi essere co-laminati in sicurezza. Materiali più particolari come il PTFE/Teflon presentano invece uno scarto di CTE maggiore, 24 ppm/°C, e in uno stack-up ibrido a 8 strati sono in genere limitati a due soli strati.
Opzioni senza alogeni
Per prodotti che richiedono conformità ambientale avanzata, come l’evoluzione della RoHS europea o la norma IEC 61249-2-21, i PCB a 8 strati senza alogeni utilizzano materiali come Shengyi S1150G con parametri di processo modificati, per esempio una pressione di laminazione superiore del 5-10%.
PCB a 8 strati per applicazioni wireless e RF
I dispositivi wireless richiedono sempre più spesso 8 strati per gestire la densità di routing dei SoC moderni e al tempo stesso garantire un corretto instradamento RF. Un [router WiFi 6E](/blog/telecom-pcb/), ad esempio, deve integrare su una sola scheda linee antenna, filtri RF, reti di bias per amplificatori di potenza, elaborazione digitale, interfacce memoria ed Ethernet.Un tipico stack-up ibrido RF/digitale a 8 strati prevede lo strato RF L1 in Rogers 4350B o Megtron 4 per reti di alimentazione antenna e circuiti di matching, mentre i restanti strati sono in FR-4 per contenere i costi. Il confine tra Rogers e FR-4 viene realizzato usando Rogers 4450F bondply oppure prepreg FR-4.
Quando i segnali passano dallo strato RF agli strati digitali, le transizioni tramite via introducono discontinuità d’impedenza. Per minimizzarle, ogni via di segnale dovrebbe essere circondata da almeno quattro vie di massa poste entro una distanza pari a un diametro di via.
Rigid-flex a 8 strati per medicale e aerospazio
Pur essendo meno comuni rispetto alle versioni con meno strati, le [costruzioni rigid-flex](/products/rigid-flex-pcb/) a 8 strati servono applicazioni critiche nelle quali l’eliminazione dei connettori migliora direttamente l’affidabilità del sistema.Una configurazione tipica 8R-2F fa attraversare due strati flex sia le zone rigide sia quelle flessibili, mentre altri sei strati sono presenti solo nelle sezioni rigide. La produzione richiede poliimmide senza adesivo, come Kapton o UPILEX da 25-50μm, rame laminato ricotto per una migliore resistenza alla fatica, film di coverlay nelle zone flessibili, Z-routing a profondità controllata con precisione di ±4mil e no-flow prepreg nelle zone di transizione.
Il raggio minimo di piega per una sezione flex a 2 strati è di 0,9mm in condizioni statiche (6× lo spessore) e di 3mm in condizioni dinamiche (20× lo spessore).
 Questa architettura di stack-up a 8 strati ottimizzata mostra quattro strati di segnale, ciascuno abbinato al proprio piano di riferimento. Una configurazione di questo tipo fornisce la schermatura elettromagnetica necessaria a sistemi industriali di acquisizione dati e apparecchiature medicali di monitoraggio per superare la certificazione EMC, motivo per cui molti ingegneri hardware in Europa occidentale e Nord America scelgono sistematicamente 8 strati nei progetti a segnali misti soggetti ai limiti CISPR 22 Class B.
Architettura delle vie: dai fori passanti alle microvie impilate
### Vie passantiLe vie passanti standard attraversano tutti gli 8 strati. Per una scheda da 1,6mm di spessore, il rapporto d’aspetto massimo di 10:1 consente fori finiti minimi da 0,15mm. È un valore sufficiente per la maggior parte dei progetti con componenti di passo pari o superiore a 0,65mm.
Vie cieche (L1-L2 e L7-L8)
Le vie cieche che collegano uno strato esterno al piano adiacente richiedono laminazione sequenziale. Le vie cieche realizzate al laser possono arrivare a 0,1mm di diametro, permettendo l’escape routing di package BGA a passo fine da 0,5mm. L’aggiunta di vie cieche aumenta in genere il costo di circa il 15-25%.
Vie interrate e microvie impilate
Le vie interrate collegano solo strati interni e vengono formate nei core interni prima della laminazione finale, con un aumento di costo del 20-40%. Le microvie impilate, cioè una via cieca sopra una via interrata, forniscono la massima densità per package BGA con passo da 0,4 a 0,5mm.
Processo di laminazione e controllo dello spessore
Una scheda a 8 strati utilizza tre core bifacciali e due strati di prepreg di bonding. Nei progetti HDI, la laminazione sequenziale aggiunge un secondo ciclo di pressatura. La tolleranza standard sullo spessore del dielettrico è ±10%, che si traduce in una variazione d’impedenza di circa ±5-8%.Le schede a 8 strati sono soggette a imbarcamento se lo stack-up è asimmetrico, quindi è necessario mantenere l’equilibrio della densità di rame tra le coppie di strati opposte come L1/L8, L2/L7, L3/L6 e L4/L5. Il limite IPC è pari allo 0,75% della diagonale.
Controllo d’impedenza e gestione della diafonia
### Obiettivi di impedenza più comuni| Interfaccia | Impedenza | Topologia |
|---|---|---|
| USB 2.0/3.x | 90Ω differenziale | Per 3.x preferibile stripline |
| Gigabit Ethernet | 100Ω differenziale | Entrambe |
| PCIe Gen 1-3 | 85Ω differenziale | Stripline |
| DDR3/DDR4 DQ | 40-60Ω sbilanciata | Entrambe |
| HDMI / LVDS | 100Ω differenziale | Entrambe |
| Digitale generico | 50Ω sbilanciata | Entrambe |
Gestione della diafonia
Per la diafonia sullo stesso strato, il riferimento tipico è la regola del “3W”, cioè una spaziatura pari ad almeno tre volte la larghezza pista per ottenere circa il 70% di isolamento. La diafonia tra strati diversi è invece gestita principalmente attraverso lo spessore del dielettrico che separa gli strati di segnale. Il routing ortogonale, orizzontale su uno strato e verticale su quello adiacente, riduce l’accoppiamento interstrato.
Test, tolleranze e verifica qualità
| Parametro | Standard | Avanzato | | :--- | :--- | :--- | | Spessore scheda | ±10% | ±8% | | Controllo d’impedenza | ±10% | ±8% (±5% disponibile) | | Registrazione strati | ±3mil (75μm) | ±2mil (50μm) | | Min. traccia/spazio | 3.5/3.5mil | 3/3mil |Tutte le schede vengono sottoposte a test elettrico al 100%. L’impedenza viene verificata tramite TDR su 3-5 coupon per pannello. L’analisi in sezione conferma la ramatura delle vie, minimo 25μm per IPC Class 3, lo spessore del dielettrico e l’accuratezza di registrazione. Per i progetti ad alta velocità che richiedono la verifica della perdita d’inserzione, misure VNA confermano le prestazioni del canale.
Checklist DFM per progetti a 8 strati
Prima di rilasciare il tuo progetto a 8 strati:- Ogni strato di segnale ha un piano di riferimento continuo adiacente
- Le suddivisioni dei piani di alimentazione non attraversano i percorsi critici di ritorno del segnale
- Lo stack-up è simmetrico per prevenire l’imbarcamento; il bilanciamento del rame resta entro ±20%
- Le coppie differenziali ad alta velocità sono instradate su strati stripline per la massima schermatura
- Gli stub delle vie sono accettabili per la frequenza operativa; sopra i 5GHz valutare il back-drilling
- I condensatori di disaccoppiamento sono entro 3mm dai pin di alimentazione degli IC e con vie dedicate
- Le larghezze/spaziature minime richieste sono compatibili con il processo previsto
- I ponti di maschera saldante tra pad a passo fine hanno larghezza minima di 3mil
Come avviare il tuo progetto a 8 strati con HILPCB
HILPCB realizza PCB a 8 strati in tutti i principali tipi costruttivi e può integrarli con [assemblaggio SMT](/products/smt-assembly/) per una produzione completa chiavi in mano.Ingegneria dello stack-up: Revisione DFM gratuita con simulazione d’impedenza tramite strumenti Polar SI, per definire la disposizione strati ottimale in base a requisiti EMI, impedenza e routing.
Flessibilità dei materiali: FR-4 standard, materiali ad alto Tg, materiali a basse perdite come Megtron 4/6, Rogers 4350B, versioni senza alogeni e rigid-flex in poliimmide, tutti disponibili a stock.
HDI e dettagli fini: Vie cieche fino a 0,1mm, vie interrate, via-in-pad, regole da 3/3mil e laminazione sequenziale.
Qualità: Test elettrico al 100%, verifica d’impedenza TDR, analisi in sezione, conformità IPC-A-600 Class 2/3 e certificazioni ISO 9001, IATF 16949, ISO 13485.
Dal prototipo alla produzione: Prototipi express in 48 ore con scalabilità fino alla produzione ad alto volume sotto monitoraggio SPC. Clienti di Stati Uniti, Canada, Germania, Regno Unito, Francia, Scandinavia e Australia ricevono supporto tecnico dedicato con feedback DFM nella stessa giornata.
Carica i tuoi file Gerber per una revisione gratuita dello stack-up a 8 strati e un preventivo →