
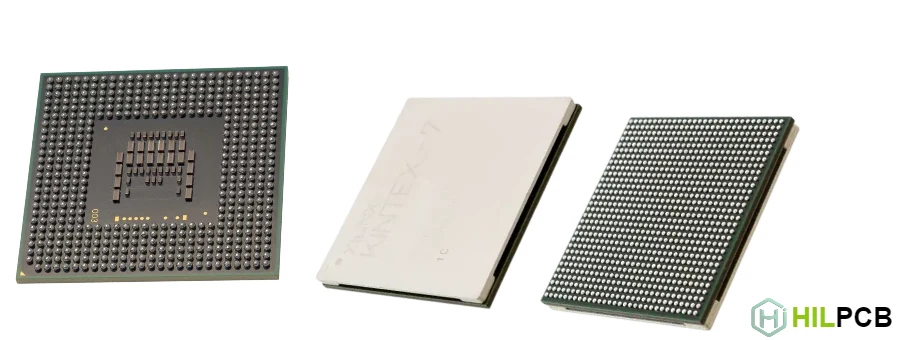
I package Ball Grid Array (BGA) sono diventati la tecnologia di interconnessione dominante per circuiti integrati ad alte prestazioni. L’assemblaggio BGA consente maggiore densità I/O, migliori prestazioni elettriche e una dissipazione termica superiore rispetto ai package tradizionali con pin. Tuttavia, un assemblaggio BGA di successo richiede un controllo di processo rigoroso, attrezzature specializzate e protocolli di ispezione severi che distinguono i produttori realmente capaci nel packaging avanzato.
HILPCB offre servizi professionali di assemblaggio BGA con attrezzature, competenze e sistemi qualità necessari per una produzione affidabile, dal prototipo fino ai volumi elevati.
Navigazione
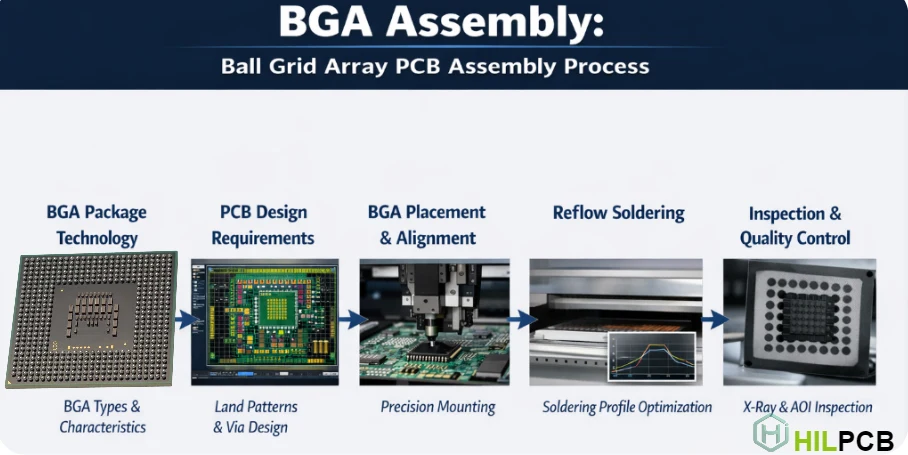
- Comprendere la tecnologia dei package BGA
- Requisiti di progettazione PCB per assemblaggio BGA
- Processo di posizionamento e allineamento BGA
- Ottimizzazione del profilo di saldatura reflow
- Metodi di controllo qualità e ispezione
- Sfide comuni nell’assemblaggio BGA
- Capacità di assemblaggio BGA di HILPCB
Comprendere la tecnologia dei package BGA
I package BGA utilizzano un array di sfere di saldatura sul lato inferiore del package per creare connessioni elettriche e meccaniche con il PCB. Questa architettura offre vantaggi significativi rispetto ai package con pin perimetrali, ma introduce considerazioni specifiche per l’assemblaggio.
La scelta del package influisce su complessità di assemblaggio, affidabilità e costo. Capire le differenze tra le varianti BGA aiuta i progettisti a prendere decisioni corrette e permette ai produttori di ottimizzare i processi.
Tipi di package BGA
- Plastic BGA (PBGA): package standard con substrato laminato e corpo in plastica; il più comune per applicazioni consumer e industriali; pitch tipico 1,0–1,27 mm.
- Ceramic BGA (CBGA): substrato ceramico con prestazioni termiche superiori e possibilità di sigillatura ermetica; usato in applicazioni ad alta affidabilità; più costoso ma con migliore matching del CTE con PCB ceramici.
- Chip Scale Package (CSP): area del package < 1,2× la dimensione del die; pitch 0,5 mm e inferiore; richiede tecniche di fine pitch BGA assembly e PCB HDI.
- Micro BGA (μBGA): package a passo ultra‑fine con spaziatura 0,3–0,4 mm; usato in dispositivi mobili e sistemi ad alta densità; richiede massima precisione.
- Package-on-Package (PoP): configurazione BGA impilata con memoria sopra il dispositivo logico; comune negli smartphone; richiede attrezzature di stacking e doppio reflow.
- Flip Chip BGA (FCBGA): die montato face‑down con bump diretti; migliori prestazioni elettriche; usato in applicazioni ad alta frequenza e alta potenza.
Caratteristiche delle sfere di saldatura
Composizione, dimensione e standoff delle sfere influenzano direttamente i parametri di processo e l’affidabilità a lungo termine. La transizione lead‑free ha spostato la maggior parte delle applicazioni su leghe SAC (stagno‑argento‑rame).
Requisiti di progettazione PCB per assemblaggio BGA
Un assemblaggio BGA di successo parte dal design del PCB. Geometria del land pattern, strutture via e strategie di routing influenzano significativamente sia lo yield di produzione sia l’affidabilità sul campo.
Le decisioni prese nelle fasi iniziali determinano la fattibilità dell’assemblaggio e condizionano le capacità di ispezione. La collaborazione tra progettazione e produzione evita redesign costosi.
Progettazione del land pattern
- Pad NSMD (Non‑Solder Mask Defined): preferiti nella maggior parte dei casi; pad rame più piccolo dell’apertura solder mask; giunto più robusto con fillet sui fianchi del pad; migliore ispezionabilità.
- Pad SMD (Solder Mask Defined): la solder mask sovrappone il bordo del pad; usati quando il routing richiede feature rame più grandi; meno preferiti per minore robustezza del giunto.
- Ottimizzazione dimensione pad: diametro tipicamente 80–90% del diametro sfera per NSMD; pad sovradimensionati aumentano il rischio bridging; pad troppo piccoli riducono robustezza e auto‑allineamento.
- Registrazione solder mask: clearance minima 75 µm tra bordo pad e solder mask per NSMD; tolleranze più strette richiedono imaging/registrazione avanzati.
- Scelta finitura superficiale: ENIG offre superficie piatta e saldabile ideale per BGA; OSP ok per single reflow; argento e stagno a immersione sono alternative economiche con vincoli di handling.
Considerazioni sul via-in-pad
I via sotto i pad BGA creano sfide, ma spesso sono necessari per l’escape routing nelle matrici dense. Un trattamento corretto evita difetti e consente alta densità di routing.
- Via riempiti e cappati: riempimento conduttivo o non conduttivo con cappatura in rame; superficie pad planare; richiesti per via‑in‑pad.
- Via tappati (plugged): riempimento epossidico senza planarizzazione; accettabili in alcuni casi ma possono creare problemi di coplanarità e deposizione pasta.
- Via aperti: mai accettabili sotto BGA; il solder wicking crea void e volume insufficiente; causa comune di failure.
- Limiti di dimensione: via più piccoli sono più facili da riempire; consigliati ≤0,3 mm finiti per via‑in‑pad; via più grandi richiedono processi speciali.
Strategie di routing ed escape
L’escape dei segnali da array BGA densi richiede pianificazione bilanciando prestazioni elettriche, capacità produttive ed economia dei layer.
Processo di posizionamento e allineamento BGA
Il posizionamento BGA richiede attrezzature di precisione capaci di allineare correttamente il componente nonostante le connessioni saldate siano nascoste. Le moderne pick‑and‑place usano sistemi di visione che riferiscono fiducial del package e pattern dei pad per ottenere l’accuratezza necessaria.
L’accuratezza di placement influisce sull’auto‑allineamento durante il reflow. Anche se i BGA si auto‑centrano in modo significativo, un offset iniziale eccessivo può portare a bridging, open o componenti fuori posizione.
Requisiti dell’attrezzatura di placement
- Sistema di visione: camere upward/downward per allineamento simultaneo componente/scheda; risoluzione adeguata per fine pitch.
- Accuratezza di placement: Cpk macchina correlato al pitch; 0,5 mm richiede ±50 µm a 3σ; pitch più fini richiedono controllo più stretto.
- Handling componente: scelta nozzle e livelli di vuoto corretti; BGAs grandi richiedono supporto; gestione MSL.
- Controllo forza di placement: forza eccessiva danneggia le sfere; forza insufficiente rende instabile il posizionamento; profili programmabili per diversi package.
- Riconoscimento fiducial: fiducial globali/locali compensano stretch e registrazione; fiducial di componente critici per fine pitch.
- Rilevamento altezza: controllo Z per contatto consistente senza schiacciamento; considera warpage scheda e variazioni di spessore.
Preparazione prima del posizionamento
La preparazione di componenti e scheda incide notevolmente su successo del placement e qualità dei giunti. Il controllo dell’umidità è particolarmente critico per i package BGA.
- Gestione MSL: i package assorbono umidità; il riscaldamento rapido può causare “popcorning”; baking ripristina condizioni asciutte prima dell’assemblaggio.
- Ispezione componenti: verifica coplanarità sfere, contaminazione e danni; scarto rimosso prima del placement; tracciabilità mantenuta.
- Preparazione scheda: pulizia PCB; plasma treatment per migliorare adesione pasta su superfici difficili; supporto adeguato per prevenire warpage in stampa.
Ottimizzazione del profilo di saldatura reflow
Lo sviluppo del profilo reflow per BGA bilancia attivazione pasta, prestazioni del flux, uniformità termica e limiti termici dei componenti. L’ottimizzazione del profilo influisce direttamente sui tassi di BGA soldering defects e sull’affidabilità a lungo termine.
I BGA hanno sfide termiche specifiche per massa e connessioni nascoste: il corpo del package schermando i giunti richiede soak più lunghi e talvolta picchi più alti rispetto ad altri SMT.
Zone del profilo reflow
- Preheat: incremento graduale (1–3 °C/s) evapora volatili; riduce spattering e shock; endpoint tipico 150–200 °C.
- Soak: stabilizzazione per attivazione flux e equalizzazione termica; critica per BGA; tipicamente 60–120 s.
- Reflow: salita a picco per fondere la lega; SAC richiede 235–250 °C; TAL tipico 40–90 s.
- Cooling: raffreddamento controllato (2–4 °C/s) per grana corretta; troppo veloce stressa i giunti, troppo lento favorisce intermetallici.
Metodologia di sviluppo profilo
- Posizionamento termocoppie: fissaggio su corpo BGA e superficie PCB; misure nei punti più freddi e caldi; minimo 5 punti per schede complesse.
- Massa termica: BGAs grandi richiedono soak più lunghi; più package grandi creano ombre termiche; supporto scheda influenza il trasferimento di calore.
- Atmosfera: azoto riduce ossidazione e consente flux a basso residuo; utile nei processi lead‑free con finestre strette.
- Documentazione profilo: profili validati con bande di tolleranza; verifiche periodiche; modifiche tracciate e qualificate.
Metodi di controllo qualità e ispezione
L’ispezione BGA è intrinsecamente difficile perché i giunti sono sotto il corpo del componente. L’ispezione visiva non può valutare la qualità dei giunti: servono tecniche specializzate.
La strategia combina più metodi per copertura difetti adeguata mantenendo throughput produttivo. Ogni tecnica ha capacità e limiti specifici.
AOI (ispezione ottica automatica)
- Verifica placement: conferma presenza, posizione e orientamento prima del reflow; identifica grossi disallineamenti.
- Limiti post‑reflow: non vede i giunti sotto BGA; visibilità periferica limitata su alcuni package; rileva componenti sollevati o mancanti.
- SPI (Solder Paste Inspection): verifica volume pasta e registrazione prima del placement; essenziale per giunti consistenti; 3D SPI misura il volume.
Ispezione a raggi X
BGA X-ray inspection è l’unico metodo non distruttivo per visualizzare i giunti sotto i BGA. I sistemi moderni offrono imaging 2D e 3D, fondamentali per la verifica qualità.
- Raggi X 2D: immagini di trasmissione mostrano forma sfera, voiding e bridging; rapide per campionamento; informazioni di profondità limitate.
- CT 3D: sezioni ricostruite per visualizzazione completa; identifica difetti nascosti in 2D; più lenta ma più efficace.
- AXI: ispezione programmata con rilevamento automatico difetti; abilita 100% inspection; tuning algoritmi critico.
- Misura void: quantifica percentuale void; limiti definiti da IPC; void eccessivi indicano problemi di processo.
Test funzionali e di affidabilità
L’ispezione rileva difetti visibili ma non garantisce funzionalità elettrica e affidabilità nel tempo. I test completano l’assicurazione qualità.
Sfide comuni nell’assemblaggio BGA
L’assemblaggio BGA introduce failure mode non presenti nei package con pin. Conoscere i difetti tipici permette di prevenirli tramite controllo di processo e di correggerli rapidamente quando compaiono.
L’analisi difetti richiede correlare i risultati di ispezione con parametri di processo e caratteristiche del design. Un approccio sistematico identifica la causa radice invece dei sintomi.
Categorie di difetti tipiche
- Solder bridging: sfere adiacenti collegate da eccesso di saldatura; dovuto a troppo volume pasta, disallineamento o pad; rilevato ai raggi X.
- Head-in-Pillow (HiP): connessione parziale; paste e ball fondono ma non coalescono; causato da warpage durante reflow; può sembrare ok ai raggi X ma fallire elettricamente.
- Open: volume insufficiente o non‑bagnatura; contaminazione/ossidazione o pasta insufficiente; rilevato da test elettrici.
- Voiding: bolle nel giunto riducono robustezza e conduzione termica; flux outgassing/chimica pasta/contaminazione; quantificato ai raggi X.
- Frattura sfere: crepe per stress meccanico; flessione scheda, cicli termici o urti; può peggiorare nel tempo.
- Warpage componente: deformazione crea array non complanare; open agli angoli/centro a seconda del warpage; fenomeno specifico del package.
Per un’analisi approfondita di failure mode e azioni correttive, vedi BGA soldering defects.
Strategie di controllo processo
Prevenire difetti richiede controllo variabili in ingresso, monitoraggio parametri e sistemi di feedback che individuano drift prima che generino scarti.
Capacità di assemblaggio BGA di HILPCB
HILPCB fornisce servizi completi di assemblaggio BGA con attrezzature, processi e sistemi qualità necessari per una produzione affidabile su diversi package e volumi.
Perché scegliere HILPCB per l’assemblaggio BGA
Attrezzature di placement avanzate
Le nostre linee SMT includono macchine ad alta accuratezza fino a 0,3 mm di pitch. I sistemi di visione garantiscono allineamento preciso per package standard e fine pitch BGA assembly, con accuratezza conforme a IPC Class 3.
Ispezione a raggi X completa
Ogni assemblaggio BGA riceve ispezione X‑ray con sistemi avanzati. Le capacità 2D/3D rilevano difetti nascosti come void, bridge e head‑in‑pillow non visibili in ottico.
Reflow ottimizzato
Reflow in azoto con controllo preciso del profilo assicura giunti consistenti. Le nostre capacità di thermal profiling gestiscono assemblaggi complessi con più BGA e masse termiche diverse.
Rework e riparazione
Le nostre stazioni di BGA rework permettono riparazioni professionali senza danneggiare la scheda. Profili di riscaldamento controllati e allineamento preciso preservano integrità di PCB e componenti.
Servizi di reballing
Per componenti che richiedono sostituzione sfere, offriamo BGA reballing. Che si tratti di recupero da assemblaggi falliti o di ripristino di package danneggiati dall’umidità, riportiamo i componenti a specifica.
Flessibilità produttiva
- Prototype assembly con ispezione completa
- Small batch production con protocolli qualità a campione
- Volume manufacturing con SPC
Supporto DFM
Il nostro team ingegneristico revisiona i design BGA prima della produzione, identifica rischi e propone ottimizzazioni. Il feedback DFM previene problemi di yield e migliora il first‑pass rate.
Invia il tuo progetto BGA per una revisione di producibilità e un preventivo. Il team fornirà raccomandazioni specifiche in base a complessità e volumi.
Domande frequenti
Cosa rende l'assemblaggio BGA diverso dal normale assemblaggio SMT?
I package BGA usano sfere di saldatura nascoste sotto il componente, quindi posizionamento, stencil e profilo di reflow devono essere controllati più rigidamente rispetto ai componenti con terminali visibili.
Perché la precisione di posizionamento è importante nell'assemblaggio BGA?
Anche piccoli errori di allineamento possono ridurre la qualità delle giunzioni o creare aperture e ponti, perché le connessioni elettriche sono concentrate sotto il package.
Come vengono ispezionate le saldature BGA?
I produttori usano normalmente l'ispezione a raggi X, integrata da AOI, valutazione del rework e monitoraggio del processo, perché le giunzioni non sono completamente visibili dall'esterno.
Lo stesso processo BGA può supportare prototipi e produzione in volume?
Si. Un assemblatore qualificato può coprire entrambe le fasi se dispone di profili stabili, criteri di ispezione ripetibili e controllo di processo documentato dal first article fino al ramp-up produttivo.