
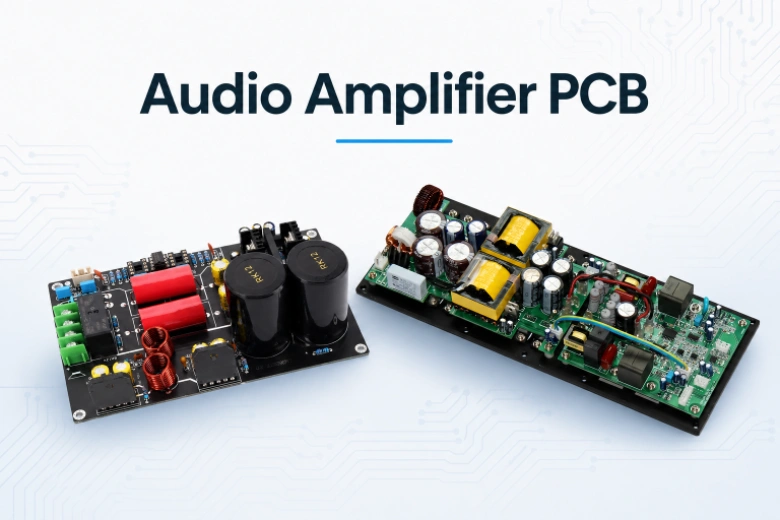
Scegliere un amplificatore operazionale da $200 invece di uno da $2 serve a poco quando il circuito stampato introduce un livello di rumore superiore a quello generato internamente dai due dispositivi. In un amplificatore audio, il PCB non è un semplice supporto meccanico: entra direttamente nel comportamento elettrico del sistema. La topologia delle masse determina la reiezione del ronzio, la geometria delle piste influenza la diafonia fra i canali e il filtraggio dell’alimentazione stabilisce se all’uscita arriverà soltanto il segnale musicale oppure anche armoniche di commutazione a 100 kHz ripiegate nella banda audio. Una variazione di massa di appena 50 µV tra il ritorno del preamplificatore e quello dello stadio finale può diventare distorsione udibile in un sistema di altoparlanti con oltre 100 dB di dinamica.
Nella pratica di laboratorio, molti prototipi di amplificatori non falliscono per una resistenza scelta male o per un condensatore dal valore errato. Più spesso il problema nasce da un anello di massa creato dal layout oppure dal campo magnetico di un convertitore switching che si accoppia a una pista d’ingresso distante appena 15 mm. Una simulazione dello schema difficilmente evidenzia questi difetti, perché il riferimento di massa viene normalmente trattato come ideale. È sul PCB che il progetto teorico incontra impedenze parassite, accoppiamenti e percorsi di ritorno reali.
HILPCB produce PCB per amplificatori audio partendo da substrati con anima in alluminio a singolo strato destinati a moduli Classe D compatti, fino a schede FR-4 a 8 strati per amplificatori professionali multicanale. Sono disponibili spessori di rame fino a 4 oz per gli stadi di uscita ad alta corrente e controllo d’impedenza per interfacce audio USB e linee di alimentazione delle antenne RF.
Navigazione
- Topologia di massa: dove nasce e come si elimina il ronzio
- Amplificatori Classe D: anelli di commutazione e filtri di uscita
- Layout dell’alimentazione analogica
- DAC per cuffie e interfaccia audio USB
- Amplificatori valvolari e PCB ad alta tensione
- Progettazione termica degli stadi finali di potenza
- Produzione e collaudo delle schede
Topologia di massa: dove nasce e come si elimina il ronzio
Ogni corrente percorre un anello chiuso. Se il ritorno da 5 A di uno stadio finale condivide una porzione di rame con la corrente di polarizzazione da 50 µA di un preamplificatore, la caduta di tensione sull’impedenza comune altera il riferimento del circuito a piccolo segnale. Il disturbo risultante può manifestarsi come ronzio, crepitio o distorsione e, una volta sovrapposto al segnale utile, non può più essere eliminato efficacemente con un filtro posto a valle.
Architettura delle masse nei PCB audio
- Configurazione ibrida stella-piano: Un piano di massa continuo su uno strato interno di un PCB multistrato viene utilizzato per le sezioni digitali e a piccolo segnale. I ritorni dello stadio finale, invece, devono raggiungere separatamente il punto di massa principale attraverso aree di rame dedicate, normalmente in corrispondenza del terminale negativo del condensatore di livellamento. Le due zone vengono unite in un solo punto di stella definito dal progettista. In questo modo le correnti alternate dello stadio di uscita, che possono raggiungere picchi di 5–10 A a 20 kHz, non attraversano il piano di massa sottostante all’ingresso del preamplificatore.
- Continuità del percorso di ritorno: Sotto ogni pista di segnale scorre una corrente di ritorno nel piano di massa. Una fessura, un’interruzione o una separazione del piano costringe tale corrente a deviare, aumentando l’area dell’anello. Il risultato è una struttura che può comportarsi contemporaneamente da antenna trasmittente e ricevente. Nei sistemi audio, i campi magnetici della rete elettrica a 50/60 Hz rappresentano una delle sorgenti più critiche. Un’area di anello di appena 10 cm² nel ritorno di un preamplificatore può captare un campo a 50 Hz sufficiente a produrre ronzio udibile. La regola progettuale è quindi semplice: nessuna interruzione del piano di massa sotto le piste di segnale, soprattutto in prossimità degli ingressi.
- Isolamento tra canali: In una scheda stereo, canale sinistro e destro devono mantenere un isolamento di diafonia >80 dB a 20 kHz. Alle frequenze audio, l’accoppiamento capacitivo fra piste adiacenti è il meccanismo dominante. Una distanza fisica ≥10 mm tra i percorsi dei due canali, oppure aree di massa interposte con funzione schermante, riduce sensibilmente l’accoppiamento. Nei PCB stereo è inoltre efficace instradare un canale su un lato della scheda e l’altro sul lato opposto, mantenendo un piano di massa fra i due.
- Massa dei connettori di ingresso: I collegamenti di massa dei connettori RCA/XLR devono raggiungere il piano in zone che non condividano impedenza con il ritorno dello stadio finale. Il punto d’ingresso della massa dovrebbe trovarsi fisicamente vicino al preamplificatore, non all’estremità della scheda dedicata all’alimentazione, dove scorrono correnti elevate.
- Disaccoppiamento della massa e sicurezza: Gli ingressi audio bilanciati XLR sfruttano la trasmissione differenziale per rigettare il ronzio dovuto agli anelli di massa fra apparecchiature. Il PCB dovrebbe prevedere sia la configurazione con pin 1 collegato alla massa sia quella con pin 1 isolato, normalmente tramite ponticello saldabile o resistenza da zero ohm fra il pin 1 XLR e la massa del circuito.
Amplificatori Classe D: anelli di commutazione e filtri di uscita
Negli amplificatori Classe D i MOSFET di uscita commutano a frequenze comprese fra 300 kHz–2 MHz e generano una forma d’onda modulata in larghezza d’impulso, successivamente ricostruita dal filtro LC di uscita. Con efficienze che arrivano al 90–95%, questa architettura è diventata predominante negli altoparlanti portatili, nelle barre sonore, negli impianti car audio e nei monitor da studio amplificati. Il layout del PCB deve quindi conciliare le regole tipiche dell’elettronica di potenza switching con i requisiti di rumore propri dell’audio di qualità.
Elementi critici nel layout Classe D
- Anello di commutazione del mezzo ponte: Il percorso condensatore del bus DC → FET high-side → nodo di commutazione → FET low-side → ritorno al condensatore deve occupare la minima area fisicamente possibile. Un’induttanza d’anello superiore a 1 nH genera sovratensioni durante lo spegnimento dei MOSFET secondo la relazione L × di/dt. Con 5 A in uscita e una commutazione di 10 ns, anche 2 nH producono un picco di 1 V su un’alimentazione da 12 V, sufficiente a introdurre artefatti udibili. I condensatori ceramici del bus, 22 µF × 4 in parallelo e preferibilmente C0G per ottenere l’ESR più bassa, devono essere montati direttamente fra i collegamenti drain-source dei FET, sullo stesso strato del PCB e con piste inferiori a 5 mm.
- Posizione del filtro LC di uscita: L’induttore da 10–22 µH, con nucleo in ferrite o polvere di ferro, e il condensatore a film da 0.47–1 µF in polipropilene devono essere collocati fra l’uscita del mezzo ponte e i morsetti dell’altoparlante. La pista che collega il nodo switching all’induttore trasporta l’intera forma d’onda PWM con fronti inferiori a 10 ns e irradia EMI in proporzione alla propria lunghezza. Deve quindi rimanere sotto 10 mm. Dopo l’induttore, il segnale è limitato alle frequenze audio e il suo instradamento risulta meno critico.
- Punto di rilevamento della retroazione: Molti amplificatori Classe D prelevano la retroazione dopo il filtro di uscita. Questa pista trasporta un segnale audio pulito e deve essere tenuta lontana dal nodo di commutazione, dall’induttore, che genera un campo magnetico proporzionale alla corrente in uscita, e dalle piste di pilotaggio dei gate. Per una schermatura efficace è preferibile usare uno strato interno racchiuso fra piani di massa. Quando possibile, la pista di retroazione dovrebbe inoltre trovarsi sul lato opposto del PCB rispetto allo stadio di potenza.
- Modulazione a spettro espanso: Circuiti integrati Classe D moderni come TPA3255 e MA12070 impiegano una temporizzazione a spettro espanso per distribuire l’energia di commutazione su una gamma di frequenze invece di concentrarla in una singola componente. La tecnica riduce i picchi EMI, ma non sostituisce un layout corretto: emissioni condotte e irradiate devono comunque rispettare i limiti CISPR 32 e FCC Part 15. I componenti dei filtri EMI di ingresso e uscita devono trovarsi entro 10 mm dai connettori di alimentazione e altoparlante.
- Configurazione di uscita BTL e PBTL: Una configurazione BTL genera un’escursione differenziale in uscita senza componente continua sull’altoparlante. I due anelli di commutazione dei mezzi ponti devono essere fisicamente simmetrici per evitare rumore di modo comune. Un layout asimmetrico può creare corrente EMI differenziale nel cavo dell’altoparlante, trasformandolo in un’antenna. La configurazione PBTL raddoppia invece la corrente disponibile e richiede piste più larghe e rame di maggiore spessore su PCB con rame pesante.
Layout dell’alimentazione analogica
L’alimentazione condiziona direttamente margine dinamico, capacità di erogazione e livello di rumore dell’intero amplificatore. Che si impieghi una sorgente lineare oppure un alimentatore switching, la sezione di potenza richiede almeno la stessa attenzione riservata al percorso del segnale. In realtà può richiederne di più, perché un disturbo sull’alimentazione può propagarsi contemporaneamente a tutti gli stadi del circuito.
Progettazione del PCB di alimentazione
- Instradamento dell’alimentatore lineare: I diodi raddrizzatori conducono brevi impulsi ad alta corrente a una frequenza doppia rispetto a quella della rete. Il percorso secondario del trasformatore → ponte raddrizzatore → primo condensatore di livellamento deve essere compatto e realizzato con piste in rame pesante da almeno 2 oz per ridurre la resistenza. La posizione del condensatore di livellamento stabilisce il riferimento di massa dell’intero amplificatore e coincide con il punto di stella in una topologia a massa stellare. Piste lunghe tra raddrizzatore e condensatore aggiungono impedenza e possono produrre cadute di alimentazione durante i transienti sulle basse frequenze.
- Separazione della sezione SMPS: Gli alimentatori switching generano rumore a 100–500 kHz e relative armoniche. La relativa area del PCB va tenuta fisicamente separata dal percorso analogico, lasciando almeno 20 mm di piano di massa continuo senza piste di segnale che attraversino il confine. Il campo magnetico disperso dell’induttore SMPS si estende tipicamente per 5–10 mm in ogni direzione, per cui nessuna pista analogica sensibile dovrebbe passare in tale zona. I condensatori dei filtri di ingresso e uscita, ceramici X7R o X5R a bassa ESR, devono trovarsi entro 5 mm dal circuito integrato di commutazione.
- Post-regolazione LDO dedicata per ogni stadio: Gli stadi analogici di guadagno possono beneficiare di un regolatore LDO individuale alimentato dalla linea principale. Su ogni pin di alimentazione è opportuno prevedere un ceramico da 100 nF insieme a un elettrolitico o polimerico da 10 µF, entrambi entro 5 mm dal circuito integrato. Per preamplificatori a rumore particolarmente basso, come stadi phono e microfonici, un’ulteriore rete RC o LC può creare una zona di alimentazione isolata e silenziosa. Gli obiettivi indicativi sono <10 µVrms di ondulazione per uno stadio phono e <100 µVrms per uno stadio a livello linea.
- Simmetria dell’alimentazione bipolare: Gli amplificatori che funzionano con alimentazioni bipolari ±15 V o ±30 V necessitano di impedenze di pista simmetriche fra i rami +V e -V. Una caduta di tensione differente sui due rami durante i transienti genera distorsione armonica pari, percepibile come una colorazione più aspra del suono. Le linee positive e negative vanno quindi instradate come coppie ravvicinate su strati adiacenti oppure come piste parallele sullo stesso strato.
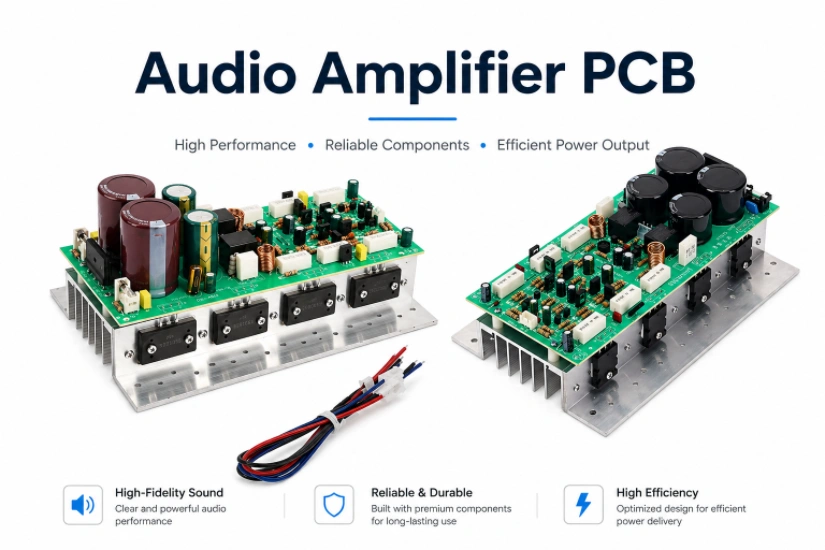
- Scelta dei condensatori di riserva: I condensatori elettrolitici di livellamento dominano la risposta dell’alimentazione ai transienti. Il parametro importante è l’ESR a 20 kHz, non soltanto quella in continua, perché determina la caduta di tensione durante i picchi di corrente sulle basse frequenze. Più condensatori di capacità inferiore collegati in parallelo possono ottenere un’ESR totale minore rispetto a un singolo componente di grande capacità: quattro condensatori da 2,200 µF in parallelo sono superiori, sotto questo aspetto, a un unico 10,000 µF. La geometria delle piazzole deve inoltre adattarsi al formato meccanico scelto e garantire una distanza fra terminali adeguata a una saldatura affidabile.
DAC per cuffie e interfaccia audio USB
Gli amplificatori per cuffie da scrivania e i DAC USB integrano sulla stessa scheda un’interfaccia USB Audio Class 2.0, un convertitore digitale-analogico come ESS ES9038Q2M, AKM AK4499 o Cirrus Logic CS43131, il filtraggio analogico di uscita e lo stadio di pilotaggio delle cuffie. Sono fra i circuiti consumer più esigenti in termini di rapporto segnale/rumore: superare 120 dB SNR richiede tecniche di layout vicine a quelle utilizzate nella strumentazione di misura.
Separazione tra sezione digitale e analogica
- Suddivisione fisica della scheda: I componenti digitali, come USB PHY, processore XMOS, generatore di clock e linee dati I²S, devono occupare una zona distinta rispetto al DAC analogico, allo stadio I/V, al filtro passa-basso e all’amplificatore per cuffie. I due domini comunicano esclusivamente attraverso il DAC e il relativo filtraggio di alimentazione. Nessun’altra pista deve attraversare il confine e non vanno aggiunti collegamenti fra i piani di massa delle due zone, salvo nel punto di massa del DAC stesso. In questo modo le correnti di ritorno digitali sono costrette a richiudersi attraverso i pin di massa del convertitore senza attraversare il riferimento analogico.
- Controllo del jitter del clock principale: Il clock master del DAC, normalmente 22.5792 MHz o 24.576 MHz, oppure entrambi per le famiglie di campionamento a 44.1/48 kHz, influisce direttamente sulla precisione di conversione. Su un DAC da 120 dB SNR, un jitter di clock di 1 ps RMS peggiora THD+N di circa 6 dB a 20 kHz. L’oscillatore va quindi collocato entro 10 mm dal pin di clock del DAC, utilizzando una pista corta sopra un piano di massa continuo. Quando possibile, è preferibile evitare via sulla linea di clock: ogni via introduce circa 30 pH di induttanza e quindi una discontinuità d’impedenza alle frequenze armoniche del segnale.
- Layout dell’interfaccia USB: La coppia differenziale USB 2.0 richiede un’impedenza di 90 Ω ±10% e deve essere realizzata su PCB ad alta velocità con controllo d’impedenza verificato tramite TDR. La protezione ESD mediante diodi TVS va posizionata entro 5 mm dalle piazzole del connettore USB-C. La schermatura metallica del connettore dovrebbe essere collegata alla massa del telaio attraverso un percorso separato dalla massa di segnale, evitando che il rumore proveniente dal computer collegato via USB raggiunga direttamente il riferimento audio.
- Instradamento del bus I²S: I segnali I²S, BCLK, LRCLK, DATA e MCLK, operano fra 3–50 MHz in funzione della frequenza di campionamento e della profondità in bit. Sono segnali digitali capaci di irradiare e vanno preferibilmente collocati su strati interni compresi fra piani di massa. Mantenere le piste I²S a >10 mm da qualunque pista analogica. Resistenze di terminazione serie da 33–47 Ω poste sui pin di uscita del dispositivo trasmittente limitano le sovraelongazioni e la conseguente emissione elettromagnetica.
- Stadio di uscita per cuffie: Un amplificatore per cuffie può pilotare carichi da 16 Ω a 600 Ω, una variazione d’impedenza pari a 37.5:1. Nei circuiti con accoppiamento in AC, eventuali condensatori di uscita devono essere componenti a bassa ESR, preferibilmente polimerici o a film, per evitare un’attenuazione delle basse frequenze con cuffie a bassa impedenza. La resistenza delle piste fra l’uscita dell’amplificatore e la presa cuffie dovrebbe rimanere <50 mΩ per non compromettere il fattore di smorzamento; sono quindi indicati rame da 2 oz o piste larghe almeno ≥40 mil.
Amplificatori valvolari e PCB ad alta tensione
Gli amplificatori a valvole pongono problemi di layout profondamente diversi rispetto ai progetti a stato solido. Tensioni B+ di 250–500 V, nodi circuitali ad alta impedenza sensibili alle capacità parassite, comportamento microfonico e valori dei componenti sostanzialmente invariati dal 1960 richiedono criteri progettuali specifici, che non coincidono né con quelli dei PCB digitali né con le normali schede analogiche a bassa tensione.
Layout PCB per amplificatori a valvole
- Distanze per alta tensione: Le piste B+ che trasportano 300–500 V DC devono rispettare le distanze superficiali e in aria indicate da IPC-2221. Su strati esterni non rivestiti in ambiente con Pollution Degree 2, 500 V richiede una distanza di circa 2.5 mm. Un rivestimento conformale può consentire distanze inferiori, ma soltanto se la copertura di tutti gli spazi ad alta tensione viene verificata. Alcuni progettisti collocano le sezioni ad alta e bassa tensione su lati opposti della scheda, senza collegamenti passanti fra le due, utilizzando un accoppiamento tramite trasformatore come interfaccia.
- Instradamento dei pin degli zoccoli: Gli zoccoli noval a 9 pin e octal a 8 pin hanno terminali disposti circolarmente. La pista di ingresso della griglia e quella di uscita della placca non devono procedere in parallelo, poiché si creerebbe un percorso di retroazione attraverso la capacità di Miller con possibile innesco di oscillazioni. Conviene portare la griglia verso un lato e la placca verso quello opposto, inserendo rame di massa fra i due percorsi. Questa disposizione riproduce sul PCB la logica del tradizionale cablaggio punto-punto.
- Collegamenti dei filamenti: I filamenti delle valvole assorbono 0.3–1.6 A a 6.3 V o 12.6 V AC/DC. Le piste devono avere sezione sufficiente; con 1 oz di rame e 1 A è richiesto almeno ≥30 mil per limitare la caduta di tensione che potrebbe modificare il punto di lavoro della valvola. Le due linee dei filamenti vanno instradate affiancate come coppia differenziale, così da compensare il campo magnetico che altrimenti potrebbe indurre ronzio a 50/60 Hz nei circuiti di griglia ad alta impedenza. Elevare la polarizzazione DC dei filamenti a un potenziale positivo, normalmente +30–50 V, riduce inoltre la corrente di dispersione catodo-filamento responsabile di ulteriore ronzio.
- Posizionamento dei condensatori di accoppiamento: I condensatori fra gli stadi, generalmente componenti a film da 0.022–0.47 µF, trasportano l’intero segnale audio in un nodo ad alta impedenza. Sono componenti fisicamente grandi e i loro terminali possono risultare sensibili alle vibrazioni e alla microfonicità. È preferibile montarli aderenti al PCB e fissarli con adesivo nelle applicazioni soggette a vibrazioni, come amplificatori per chitarra e apparecchiature audio da palco.
Progettazione termica degli stadi finali di potenza
Un amplificatore Classe AB da 100 W per canale può dissipare 60–100 W sotto forma di calore ai normali livelli di ascolto, poiché l’efficienza della Classe AB varia dal 25–60% in funzione del livello del segnale. Anche un progetto Classe D ad alta efficienza deve comunque smaltire 5–15 W per canale alla massima potenza quando utilizza contenitori limitati dal punto di vista termico.
Gestione termica a livello di PCB
- Montaggio dei transistor finali: I dispositivi di uscita TO-247 o TO-264 vengono normalmente collegati a dissipatori esterni attraverso il PCB mediante interfacce termiche. Le piste che portano collettore o drain verso il circuito devono sostenere l’intera corrente dello stadio di potenza; per questo sono indicati PCB con rame pesante da 2–3 oz. Piazzole con collegamenti termici controllati in corrispondenza dei fori di fissaggio permettono al calore di passare attraverso la vite verso il dissipatore senza diffondersi eccessivamente lateralmente nell’FR-4, riducendo il rischio di deformazione della scheda.
- Piazzola termica nei circuiti Classe D: Circuiti integrati Classe D come TPA3255 e MA12070P dissipano il calore attraverso una piazzola esposta sul lato inferiore del contenitore. Una matrice di via termici con foro da 0.3 mm e passo da 0.8 mm, distribuita su ≥70% dell’area della piazzola termica, trasferisce il calore verso la faccia opposta del PCB e quindi a un dissipatore o a un’ampia area di rame. Il processo HILPCB di riempimento dei via in pad consente una formazione affidabile della saldatura anche sopra la matrice di via.
- Posizionamento dei componenti in funzione della temperatura: Riferimenti di tensione, resistenze di polarizzazione e transistor dello stadio d’ingresso devono trovarsi nella parte più fresca del flusso naturale di convezione, quindi sotto il dissipatore quando la scheda è montata verticalmente oppure prima del dissipatore nei sistemi orizzontali con ventilazione forzata. Raddrizzatori di potenza e regolatori di tensione possono invece essere posizionati vicino al dissipatore, dove l’aumento di temperatura è più tollerabile.
- Distribuzione termica tramite aree di rame: Ampie colate di rame su entrambe le facce, collegate da matrici di via termici, distribuiscono il calore proveniente dai punti più caldi. Un’area in rame da 1 oz offre una conducibilità termica di 390 W/m·K, circa 1,000× superiore a quella del substrato FR-4 che ricopre. Negli amplificatori privi di dissipatore esterno, come altoparlanti Bluetooth e barre sonore, il rame del PCB costituisce quindi il principale percorso di smaltimento termico.
Produzione e collaudo delle schede
Produzione specifica per applicazioni audio
- Assemblaggio prototipi: Produzione iniziale di 5–20 schede destinate alle prove d’ascolto, alla misura THD+N e ai test preliminari di conformità EMC. È possibile combinare assemblaggio SMT e componenti a foro passante quando il progetto integra circuiti SMD con connettori, potenziometri e transistor finali tradizionali. Tempo di produzione: 5–7 giorni.
- Assemblaggio SMT: Posizionamento automatizzato di condensatori di disaccoppiamento 0201, circuiti integrati audio QFN/QFP e connettori USB-C a passo fine. Il profilo di rifusione viene ottimizzato per PCB che utilizzano contemporaneamente condensatori ceramici ed elettrolitici, evitando danni termici ai componenti polimerici e assicurando al tempo stesso la completa bagnabilità delle piazzole termiche.
- Produzione in volume: Ottimizzazione della pannellizzazione per schede di amplificatori per chitarra, spesso caratterizzate da sagome irregolari e ampie aperture, sviluppo di attrezzature di collaudo funzionale per la verifica automatica dell’uscita audio e controllo uniforme del deposito di pasta saldante per mantenere l’abbinamento tra i canali nei diversi lotti produttivi. Volumi supportati: 500–50,000 unità/anno.
- Controllo d’impedenza: Coppie differenziali USB da 90 Ω, piste di clock I²S e linee di alimentazione delle antenne Bluetooth/Wi-Fi richiedono produzione a impedenza controllata con verifica TDR. La maggior parte delle piste audio analogiche non necessita invece di controllo d’impedenza, ma una larghezza uniforme delle piste e una distanza costante dal piano di massa aiutano a mantenere prevedibili i parametri parassiti.
Domande frequenti
Perché la topologia di massa è così importante in un PCB per amplificatore audio? In una scheda audio, la corrente che attraversa un conduttore di massa produce inevitabilmente una piccola caduta di tensione. Se il ritorno ad alta corrente dello stadio finale utilizza la stessa porzione di massa di un ingresso sensibile del preamplificatore, questa tensione parassita modula il riferimento del segnale e può generare ronzio o distorsione udibile. Una corretta configurazione ibrida stella-piano separa fisicamente i ritorni di potenza dalle masse a piccolo segnale e li riunisce soltanto nel punto previsto dal progetto.
In che modo il layout del PCB influenza il rumore di un amplificatore Classe D? Un amplificatore Classe D commuta a frequenze elevate, tipicamente 300 kHz–2 MHz. L’anello formato dai condensatori sul bus DC, dai MOSFET e dal ritorno di massa del mezzo ponte deve essere estremamente corto. Se il percorso presenta un’induttanza parassita eccessiva, durante le commutazioni si generano forti sovratensioni capaci sia di produrre artefatti udibili sia di aumentare notevolmente le interferenze elettromagnetiche EMI.
Perché i DAC audio di fascia alta richiedono una separazione fisica fra zona digitale e analogica? Il DAC deve trasformare segnali digitali caratterizzati da commutazioni rapide in un’uscita analogica con rumore estremamente ridotto. Per raggiungere rapporti segnale/rumore superiori a 120 dB, il PCB viene suddiviso fisicamente: interfacce USB e logica digitale vengono posizionate in una zona, mentre conversione analogica e stadi di uscita occupano l’altra. I piani di massa non devono sovrapporsi indiscriminatamente, così le correnti di ritorno digitali rimangono separate dal sensibile riferimento analogico.
Quali sono i principali problemi termici degli stadi finali montati su PCB? Un amplificatore audio può dissipare 60–100 W di calore ai normali livelli di ascolto. Quando i dispositivi di potenza sono montati direttamente sulla scheda, il PCB partecipa quindi alla diffusione termica. Per ottenere un percorso efficace si utilizzano spessori di rame da 2–3 oz e matrici dense di via termici sotto i circuiti integrati, trasferendo il calore attraverso lo spessore della scheda verso un dissipatore esterno.