
L'ispezione PCB a raggi X aiuta a localizzare anomalie di saldatura nascoste sotto BGA, QFN e altri package i cui giunti sono inaccessibili a una telecamera. Può rivelare sfere mancanti, ponti, vuoti e geometrie di giunto insolite senza rimuovere il componente. Un piano di ispezione utile definisce anche cosa le immagini non possono stabilire, quali componenti hanno restrizioni di radiazione e quali evidenze sono richieste prima di accettare o rilavorare un assemblaggio.
Partite dal disegno di assemblaggio, dalla distinta base e dai rischi di guasto. Selezionate i giunti da ispezionare, le viste necessarie per risolverli, i criteri di accettazione applicabili e il seguito per i risultati ambigui. Un'immagine di ogni package non è automaticamente prova che ogni connessione sia elettricamente sana.
Cosa può stabilire l'ispezione a raggi X dei giunti di saldatura
L'attenuazione dei raggi X dipende da composizione del materiale, densità, spessore ed energia del fascio. Saldatura e rame possono produrre un contrasto utile rispetto ai materiali circostanti, ma anche le strutture sovrapposte contribuiscono alla proiezione. Il software di visualizzazione può invertire la polarità della scala di grigi: né il nero né il bianco è un indicatore universale di difetto.
| Domanda di ispezione | Evidenza d'immagine utile | Cosa richiede ancora conferma |
|---|---|---|
| Una sfera BGA manca o è spostata? | Confronto di posizioni delle sfere e forme proiettate con la matrice attesa | Orientamento del package, siti volutamente non popolati e design di riferimento corretto |
| C'è un ponte di saldatura? | Un'apparente connessione tra giunti adiacenti in una vista adatta | Sovrapposizione da un altro strato o componente; test elettrico dove accessibile |
| Ci sono vuoti? | Regioni di attenuazione ridotta all'interno di una regione di saldatura definita | Impostazioni di segmentazione, area proiettata versus volume, posizione e requisito di accettazione applicabile |
| Un giunto è aperto o saldato male? | Separazione, forma o allineamento insoliti, a volte più chiari in vista obliqua o in una fetta ricostruita | Alcune cricche e interfacce head-in-pillow restano difficili da risolvere; possono servire test elettrici o failure analysis |
| Una struttura placcata è internamente anomala? | Potenziale discontinuità o variazioni di geometria dove contrasto e accesso lo consentono | Piccoli difetti di placcatura possono richiedere un metodo dedicato o una microsezione; l'imaging di assemblaggio non sostituisce i test di accettazione della scheda nuda |
L'ispezione BGA è quindi più che contare cerchi scuri. Un giunto geometricamente plausibile può comunque avere un problema elettrico o metallurgico. Viceversa, un vuoto visibile non è automaticamente uno scarto: la sua rilevanza dipende da giunto, posizione, misura di dimensione e criteri concordati.
Per l'assemblaggio SMT, identificate i giunti nascosti durante la pianificazione del processo, prima di decidere se l'ispezione debba coprire primi articoli, un campione, package selezionati su ogni scheda o un'altra popolazione definita.
Scegliere 2D, viste oblique o ricostruzione 3D
Un'immagine 2D combina l'attenuazione lungo il percorso del fascio. È spesso utile per localizzare ponti, sfere mancanti e regioni di vuoti proiettati, ma strutture su lati opposti della scheda possono sovrapporsi. Inclinare l'assemblaggio cambia queste sovrapposizioni e può esporre dettagli nascosti nella prima vista.
La CT ricostruisce un volume da più immagini di proiezione acquisite ad angoli diversi. Le fette risultanti aiutano a separare le strutture in profondità. La laminografia usa geometrie di acquisizione adatte a oggetti piatti; non va definita semplicemente come CT senza rotazione completa. Ad esempio, Nikon Tilted CT usa un asse di rotazione inclinato per campioni planari. Geometria di acquisizione, accesso, artefatti di ricostruzione e caratteristica bersaglio determinano se un metodo particolare è utile.
| Metodo | Un motivo pratico per sceglierlo | Vincolo principale di pianificazione |
|---|---|---|
| Proiezione 2D | Screening di una popolazione di giunti definita e localizzazione di anomalie geometriche evidenti | Sovrapposizione e mancanza di separazione diretta in profondità |
| Viste 2D oblique | Investigare un'interfaccia sospetta o separare elementi sovrapposti | Spazio libero, geometria della scheda e una ricetta di visione riproducibile |
| CT o laminografia | Localizzare una caratteristica in profondità quando le proiezioni restano ambigue | Tempo di acquisizione, qualità di ricostruzione, dose ai componenti e interpretazione validata |
| Ispezione automatica a raggi X (AXI) | Applicare coerentemente una ricetta di ispezione programmata a un ambito produttivo definito | Validazione della ricetta, falsi esiti, regole di revisione ed eccezioni tracciabili |
AXI descrive l'automazione. Non è sinonimo di ogni ispezione a raggi X e non specifica da solo il funzionamento inline, la capacità CT o la copertura completa della scheda. Un'indagine manuale offline e una scansione di produzione automatizzata rispondono a domande diverse.
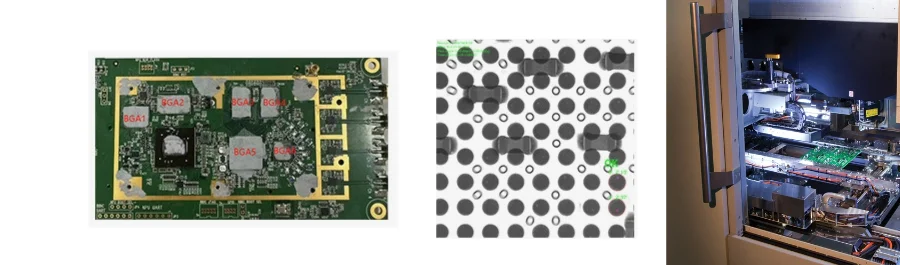
Esempi di posizioni BGA, proiezione delle sfere di saldatura e apparecchiatura di ispezione.
Specificare una macchina di ispezione PCB a raggi X in base al compito
Non specificate una macchina a raggi X per PCB solo in base al numero pubblicizzato più piccolo. Spot focale della sorgente, passo pixel del rivelatore, dimensione del voxel ricostruito e feature recognition descrivono proprietà diverse. L'ingrandimento geometrico cambia la relazione tra campionamento del rivelatore e oggetto, mentre sfocatura, contrasto, rumore, movimento e ricostruzione influenzano ciò che può essere effettivamente risolto.
Un esempio pubblicato mostra perché le etichette contano. La brochure Nikon XT V Series, 2023, pagina 7 riporta una feature recognition di 500 nm per XT V 160 e 2 µm per XT V 130C, con la nota a piè di pagina che specifica 80 kV e 80 µA. La stessa tabella elenca separatamente la dimensione dello spot focale e l'inclinazione 0–72°. Sono specifiche di modelli specifici — non una regola per cui ogni BGA richieda imaging a 2 µm e non una dichiarazione sulle capacità delle apparecchiature HILPCB.
Per la selezione dell'apparecchiatura o l'ispezione PCB a raggi X in outsourcing, fornite un assemblaggio rappresentativo e il difetto o l'interfaccia rilevante più piccola. Chiedete all'operatore di dimostrare la vista richiesta, salvare le impostazioni di acquisizione e spiegare come è stato valutato il risultato. Un voxel piccolo o un display ingrandito da solo non prova che una cricca della stessa dimensione sia rilevabile.
Gli input utili alla selezione includono dimensioni massime della scheda e altezza dei componenti, caratteristiche su entrambi i lati, passo dei package, popolazione di ispezione, tempo ciclo richiesto, componenti sensibili alle radiazioni e formato del report. Un sistema automatizzato richiede anche un processo di revisione per falsi esiti e modifiche alla ricetta.
Controllare la dose di radiazione sui componenti sensibili
« Non distruttiva » significa che l'ispezione può procedere senza tagliare la scheda o rimuovere un package. Non significa che ogni componente elettronico tolleri esposizione illimitata ai raggi X. I circuiti di programmazione e i dati memorizzati possono essere influenzati, quindi l'ispezione a raggi X di componenti elettronici deve tenere conto dei dispositivi reali nella BOM.
Microchip AN4153, DS00004153A, 2021, sezione 3 a pagina 67 specifica un limite di esposizione di 15 rad usando un vassoio con filtro in zinco per gli FPGA IGLOO2 e SmartFusion2. Ovvero 0,15 Gy, con 1 Gy = 100 rad. Il documento identifica una Nordson DAGE Quadra 7 nei suoi test e avverte di maggiori rischi di programmazione, invecchiamento e ritenzione a dosi superiori. È un esempio di una famiglia di dispositivi specifica, non un limite sicuro per ogni IC, memoria flash o sistema di ispezione.
Microchip identifica anche tensione del tubo, potenza, corrente, durata, distanza e filtraggio come influenze sulla dose. La durata della scansione da sola non basta quindi a stabilire la sicurezza. Verificate le indicazioni attuali del produttore del componente e concordate come la dose sul dispositivo rilevante sarà stabilita per l'apparecchiatura e le impostazioni reali. Registrate l'esposizione cumulativa — comprese viste ripetute e scansioni dopo rilavorazione — invece di trattare ogni ispezione come un nuovo credito.
Se un'immagine richiesta non può essere ottenuta entro l'esposizione consentita del dispositivo, rivedete il piano di ispezione con il fornitore del componente e il cliente. Possibili modifiche includono una ricetta di acquisizione diversa, regioni di interesse limitate, una disposizione di filtro qualificata o un altro metodo di verifica. Aggiungere un filtro senza verificare qualità d'immagine e dose erogata non è una soluzione completa.
Usare i raggi X per i vuoti di saldatura con una misura definita
Per una misura di vuoti in 2D, definite la regione di saldatura di interesse, l'orientamento dell'immagine, il metodo di segmentazione e il denominatore. Una frazione di area proiettata non è una misura diretta del volume dei vuoti. Caratteristiche a profondità diverse possono sovrapporsi, e una variazione di soglia può cambiare l'area riportata.
Considerate una misura esemplificativa con 20.000 pixel nella regione di saldatura proiettata definita e 3.000 pixel classificati come vuoto:
Area di vuoto proiettata = 3.000 / 20.000 × 100% = 15%.
Questo calcolo descrive l'immagine e la segmentazione scelte. Non prova un volume di vuoto del 15% e non stabilisce l'accettazione. Se sono presenti più vuoti, indicate se il risultato è l'area proiettata totale, il vuoto singolo più grande o un'altra metrica specificata. Conservate anche l'identificativo del giunto e l'immagine originale affinché la misura possa essere rivista.
L'analisi a raggi X di BGA e l'analisi di thermal pad possono richiedere decisioni di accettazione diverse. Inserite nel piano di ispezione il documento applicabile, la revisione, il requisito specifico del package, l'eccezione cliente e la definizione di misura. Non applicate una percentuale copiata da un package estraneo né presumete che una classe di prodotto fornisca un limite universale per tutti i giunti di saldatura.
Combinare i raggi X con evidenze ottiche ed elettriche
L'ispezione dell'aspetto delle saldature PCB e l'AOI esaminano superfici accessibili, posizionamento dei componenti e altre caratteristiche visibili. L'ispezione a raggi X dell'assemblaggio PCB aggiunge informazioni sulla geometria nascosta. La differenza è più che sostituire una sorgente di raggi X alla luce visibile: geometria di acquisizione, interpretazione dell'immagine, copertura dei difetti e programmazione differiscono.
Il test elettrico risponde a un'altra domanda. ICT, boundary scan e test funzionali possono fornire evidenze di connettività o funzionamento dove progetto e fixture lo consentono. Non caratterizzano automaticamente ogni vuoto, così come un'immagine a raggi X non stabilisce automaticamente conduttività o un legame metallurgico affidabile.
| Evidenza | Cosa apporta al rilascio | Ambito da concordare |
|---|---|---|
| AOI o ispezione visiva | Posizionamento accessibile e aspetto delle saldature | Caratteristiche visibili, fase di ispezione e criteri di revisione |
| Ispezione PCBA a raggi X | Geometria dei giunti nascosti e caratteristiche interne selezionate | Package, giunti, viste, popolazione e controlli di dose |
| Test elettrici o funzionali | Risultati di connettività o funzionamento specificati | Accesso di test, fixture, limiti e lacune di copertura |
| Failure analysis mirata | Conferma di un meccanismo sospetto | Se è consentita la preparazione distruttiva e quali campioni vengono esaminati |
Per un guasto sospetto, conservate le immagini iniziali e i risultati dei test prima che la rilavorazione alteri le evidenze. Una scansione di follow-up può aiutare a valutare una riparazione, ma va anch'essa registrata nell'esposizione cumulativa del componente.
Specificare l'ispezione a raggi X per circuiti stampati nel preventivo
Nel confrontare soluzioni di ispezione a raggi X, richiedete evidenze legate al vostro assemblaggio anziché una promessa generica di copertura qualità completa. Inviate la BOM con i codici costruttore, il disegno di assemblaggio, i dati di posizionamento, le informazioni sui package, il volume produttivo atteso e i documenti di accettazione pertinenti.
Per l'assemblaggio chiavi in mano, includete i requisiti di ispezione nel pacchetto di produzione affinché adeguatezza dell'apparecchiatura, accesso di test e sforzo di revisione possano essere valutati prima della produzione. Se sono coinvolti giunti di assemblaggio a foro passante nascosti o connettori, identificate esplicitamente quelle caratteristiche invece di presumere che un programma BGA le copra.
Concordate questi deliverable nel preventivo:
- La revisione di scheda, i riferimenti dei componenti e i giunti inclusi nell'ispezione, più l'ambito a campione o di ispezione completa.
- Il metodo di acquisizione, le impostazioni rilevanti, le restrizioni di radiazione dei componenti e la gestione delle scansioni ripetute.
- I documenti di accettazione e le revisioni, le definizioni di misura, le eccezioni cliente e le regole di escalation per risultati incerti.
- Immagini rappresentative, posizioni dei giunti, risultati misurati dove richiesto, decisione del revisore e tracciabilità al lotto o all'unità ispezionata.
- I test elettrici o le failure analysis necessari per risolvere risultati che le sole immagini non possono decidere.
HILPCB può rivedere questi requisiti con la vostra richiesta di assemblaggio. Prima dell'ordine, confermate per il vostro progetto l'apparecchiatura proposta, il percorso di ispezione, la copertura e i deliverable del report.
Domande sull'ispezione PCB a raggi X
Quando è utile l'ispezione BGA a raggi X?
È utile quando giunti di saldatura nascosti richiedono una valutazione geometrica, come ponti sospetti, sfere mancanti, vuoti o allineamento anomalo. Il piano deve identificare i difetti bersaglio e le viste richieste. L'ispezione a raggi X di package BGA può richiedere immagini oblique o ricostruzione in profondità dove le proiezioni ordinarie si sovrappongono, e interfacce ambigue possono comunque richiedere test elettrici o failure analysis.
L'ispezione a raggi X nel PCBA sostituisce l'AOI?
No. L'AOI valuta caratteristiche ottiche accessibili, mentre i raggi X forniscono informazioni su strutture nascoste. Entrambi richiedono criteri di accettazione e copertura definiti. Nessuno dei due metodi da solo stabilisce il funzionamento elettrico completo o l'affidabilità a lungo termine dell'assemblaggio.
È richiesta una risoluzione di 2 µm per ogni BGA?
Nessun requisito universale deriva dal fatto che un package sia un BGA. Dimensione del difetto rilevante, geometria, contrasto, sovrapposizione e compito di ispezione determinano il requisito di imaging. Chiedete una rilevazione dimostrata su campioni rappresentativi e distinguete spot focale della sorgente, campionamento del rivelatore, dimensione del voxel e feature recognition.
L'ispezione a raggi X può danneggiare memorie flash o dispositivi programmabili?
Può influire sui dispositivi sensibili alle radiazioni. Verificate le indicazioni del produttore del componente effettivo e stabilite un piano di esposizione che includa ispezioni ripetute. La guida Microchip di 15 rad con vassoio filtro in zinco si applica alle famiglie FPGA IGLOO2 e SmartFusion2 nominate; non va generalizzata a tutte le memorie o i dispositivi a semiconduttore.
Una misura di vuoto del 15% significa che il giunto supera il controllo?
Non di per sé. L'esempio in questa pagina è un calcolo di area proiettata. L'accettazione dipende da package, posizione del giunto, definizione di misura e requisiti applicabili. Un rapporto d'area 2D non è automaticamente un rapporto di volume, e una percentuale di vuoto universale non dovrebbe sostituire i criteri di ispezione concordati.
Cosa deve contenere un report di ispezione a raggi X?
Deve identificare scheda e popolazione di giunti ispezionati, metodo di acquisizione, impostazioni rilevanti, immagini e risultati misurati. Registrate la base di accettazione e la decisione, il trattamento dei risultati incerti e i controlli di esposizione dei componenti. Concordate prima dell'inizio dell'ispezione se la tracciabilità è richiesta per lotto o per unità.