
I package BGA a passo fine con pitch delle sfere di 0,5 mm e inferiori consentono l’alta densità di I/O richiesta da processori moderni, dispositivi di memoria e soluzioni system-on-chip. Questi package avanzati richiedono capacità produttive oltre il normale assemblaggio BGA, inclusi limiti di processo più stretti, una costruzione del PCB specializzata e metodi di ispezione potenziati.
HILPCB fornisce servizi di assemblaggio BGA a passo fine con la precisione delle attrezzature, il controllo di processo e le capacità di ispezione che questi package impegnativi richiedono.
Navigazione
- Definire i package BGA a passo fine
- Requisiti PCB per l’assemblaggio a passo fine
- Progettazione dello stencil per BGA a passo fine
- Requisiti di accuratezza di posizionamento
- Considerazioni sul reflow per il passo fine
- Sfide e soluzioni di ispezione
- Servizi HILPCB di assemblaggio a passo fine
Definire i package BGA a passo fine
Il termine fine pitch identifica i package BGA con spaziatura delle sfere più stretta della soglia di 0,8 mm, oltre la quale i processi di assemblaggio standard iniziano a richiedere modifiche significative. Al diminuire del pitch, tutti gli aspetti del processo di assemblaggio richiedono un controllo proporzionalmente più rigoroso.
Comprendere la relazione tra pitch e requisiti di processo aiuta i progettisti a prendere decisioni informate sul packaging e consente ai produttori di allocare risorse adeguate.
Categorie di pitch e caratteristiche
- Pitch standard (0,8 mm-1,27 mm): BGA convenzionali con ampi margini di processo; stencil e macchine di posizionamento standard sono adeguati; possibile ispezione visiva delle sfere periferiche.
- Passo fine (0,5 mm-0,65 mm): richiede maggiore accuratezza di posizionamento e ottimizzazione dello stencil; in genere è necessario un PCB HDI; ispezione a raggi X essenziale.
- Passo ultra-fine (0,4 mm): richiede attrezzature di precisione e stretto controllo di processo; HDI obbligatorio; metodi di ispezione avanzati necessari.
- Micro-passo (<0,4 mm): requisiti di precisione estremi; substrati e processi specializzati; competenze di packaging avanzato indispensabili.
Tipologie di package nella categoria fine pitch
- Chip Scale Package (CSP): area del package vicina alla dimensione del die (≤1,2x); pitch tipico 0,4 mm-0,65 mm; ampiamente usato in dispositivi mobili e wearable.
- Wafer Level Package (WLP/WLCSP): die con pad ridistribuiti; pitch fino a 0,3 mm; richiede substrato HDI con microvie.
- Flip Chip BGA (FCBGA): processori ad alte prestazioni con area periferica a passo fine; l’array interno può avere pitch più grossolano; requisiti di routing complessi.
- Package-on-Package (PoP): configurazioni impilate con interfacce a passo fine; memoria-su-logica comune negli smartphone; richiede allineamento preciso dello stacking.
- Fan-Out Wafer Level (FOWLP): tecnologia emergente con approccio “wafer ricostituito”; I/O ridistribuiti su area maggiore; il pitch dipende dal progetto di ridistribuzione.
Driver applicativi
I package a passo fine dominano nelle applicazioni che richiedono alta funzionalità in spazi ridotti, spingendo l’adozione in elettronica consumer, computing e comunicazioni.
Requisiti PCB per l’assemblaggio a passo fine
I BGA a passo fine impongono requisiti stringenti sulla costruzione del PCB che i processi di fabbricazione standard spesso non riescono a soddisfare. La tecnologia HDI (High Density Interconnect) fornisce la densità di routing e la precisione delle feature richieste da questi package.
I limiti di capacità del PCB determinano il pitch praticabile per un determinato design. Una partnership produttiva tra fabbricazione PCB e assemblaggio garantisce capacità compatibili lungo tutta la catena produttiva.
Tecnologie PCB HDI
- Costruzione microvie: vie forate a laser con diametri di 0,1 mm o inferiori; connessioni a singolo strato (1+N+1) o laminazione sequenziale per densità più elevate.
- Via-in-pad: microvie direttamente sotto i pad BGA aumentano la densità di routing; riempimento e chiusura (“capped”) impediscono il wicking della saldatura e la formazione di vuoti.
- Strati build-up: la laminazione sequenziale aggiunge strati di routing all’esterno del core; configurazioni tipiche 2+4+2 o superiori per design densi.
- Linee fini: larghezze e spaziature di 75 μm o inferiori consentono l’escape routing; capacità da 50 μm per i design più aggressivi.
- Accuratezza di registrazione: allineamento tra strati entro ±50 μm o migliore garantisce l’allineamento di via e pad; registrazioni più strette riducono lo yield ma aumentano il margine di progetto.
Requisiti di progettazione dei pad
- Preferenza NSMD: i pad non definiti dalla solder mask (NSMD) offrono migliore resistenza del giunto e visibilità in ispezione; la registrazione della solder mask è critica per il passo fine.
- Ottimizzazione della dimensione pad: pad più piccoli bilanciano robustezza del giunto e prevenzione del bridging; tipicamente 80-85% del diametro sfera per NSMD.
- Registrazione solder mask: il passo fine richiede registrazione solder mask-rame molto stretta; ±25 μm richiesti per pitch 0,4 mm; servono tecnologie di imaging avanzate.
- Planarità della finitura superficiale: ENIG è preferibile per una superficie consistente e piatta; le finiture a immersione devono rispettare i requisiti di planarità per il passo fine.
Strategie di routing ed escape
L’uscita dei segnali da array densi a passo fine richiede strategie di routing sofisticate che sfruttino le capacità HDI.
- Escape “dog-bone”: schema tradizionale con via sfalsata rispetto al pad; limitato da spaziature minime di tracce e vie.
- Escape via-in-pad: posizionamento diretto della via consente l’escape su singolo strato per molti segnali; richiede vie riempite e planarizzate.
- Escape multi-layer: array complessi richiedono segnali instradati su più strati; l’escape sequenziale riduce il numero di strati necessario.
- Impedenza controllata: i segnali ad alta velocità richiedono routing a impedenza controllata; la geometria delle tracce deve conciliare densità di escape e requisiti elettrici.
Progettazione dello stencil per BGA a passo fine
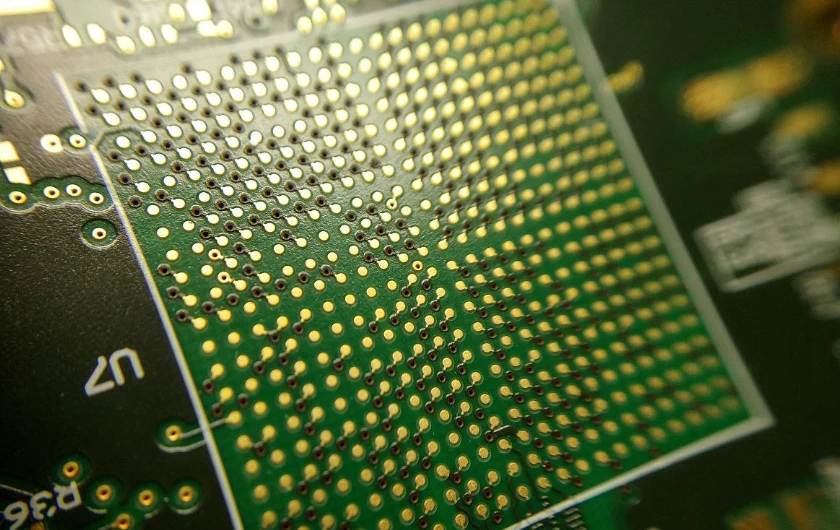
La progettazione dello stencil per la pasta saldante influenza in modo critico il successo dell’assemblaggio BGA a passo fine. Aperture ridotte mettono alla prova l’efficienza di trasferimento della pasta e, al tempo stesso, richiedono un controllo preciso del volume per evitare sia open sia ponti di saldatura.
La scelta della tecnologia di stencil e l’ingegnerizzazione delle aperture ottimizzano la deposizione della pasta per i requisiti del passo fine.
Opzioni di tecnologia stencil
- Acciaio inox tagliato a laser: tecnologia standard con pareti delle aperture che presentano segni di taglio; adeguata per pitch 0,5 mm; la qualità delle pareti influisce sul rilascio della pasta.
- Nichel elettroformato: pareti lisce e rastremate offrono un rilascio superiore della pasta; preferibile per 0,4 mm e pitch più fini; il costo più alto è giustificato dal miglioramento dello yield.
- Taglio laser con elettrolucidatura: levigatura post-taglio migliora la finitura delle pareti; opzione intermedia tra laser-cut ed elettroformato.
- Stencil nano-coated: trattamenti superficiali riducono l’adesione della pasta alle pareti delle aperture; migliorano l’efficienza di trasferimento soprattutto per aperture fini.
Principi di progettazione delle aperture
- Regola dell’area ratio: area dell’apertura divisa per l’area delle pareti determina il rilascio della pasta; rapporto >0,66 richiesto per un trasferimento affidabile; pitch più fini richiedono spessori stencil ridotti.
- Selezione dello spessore: pitch più fini richiedono stencil più sottili per mantenere l’area ratio; per 0,4 mm si usano tipicamente 80-100 μm; step-down per le aree a passo fine.
- Riduzione delle aperture: aperture tipicamente più piccole dei pad per il passo fine; previene il bridging mantenendo volume sufficiente; bilancia il rischio di open e short.
- Ottimizzazione della forma: le aperture circolari rilasciano meglio di quelle quadrate; angoli arrotondati riducono il bridging; in alcune applicazioni si usano forme “home plate”.
Calcoli dell’area ratio
Per un trasferimento affidabile della pasta, l’area ratio deve superare una soglia critica basata sulle caratteristiche della pasta e sulla geometria delle aperture.
Area Ratio = Area apertura / Area pareti
Per aperture circolari:
- Area apertura = π × (d/2)²
- Area pareti = π × d × t
- Area ratio = d / (4 × t)
Dove d = diametro dell’apertura, t = spessore dello stencil
Per pitch 0,4 mm con aperture 0,35 mm e stencil da 100 μm:
- Area ratio = 0.35 / (4 × 0.1) = 0.875 (accettabile)
Per le stesse aperture con stencil da 150 μm:
- Area ratio = 0.35 / (4 × 0.15) = 0.58 (problematico)
Applicazioni con stencil “step”
Assemblaggi misti con componenti sia a passo fine sia a passo più grande possono trarre vantaggio da stencil step che forniscono volumi di pasta diversi in aree differenti del PCB.
- Aree step-down: spessore ridotto nelle aree dei componenti a passo fine per ottenere area ratio adeguato.
- Aree step-up: spessore maggiore per componenti grandi, connettori o schermature che richiedono più volume di saldatura.
- Considerazioni di progetto: le transizioni di step richiedono distanza dalle aperture; le posizioni degli step si pianificano durante il design dello stencil.
Requisiti di accuratezza di posizionamento
L’assemblaggio BGA a passo fine richiede un’accuratezza di posizionamento proporzionalmente più stretta rispetto al passo standard. L’auto-allineamento durante il reflow aiuta il posizionamento, ma un errore iniziale eccessivo impedisce la corretta formazione dei giunti.
La capacità delle attrezzature e il controllo del processo assicurano un posizionamento coerente conforme ai requisiti del passo fine.
Specifiche di accuratezza
- Accuratezza a 3 sigma: la macchina è specificata per la deviazione massima ai limiti statistici; il passo fine richiede ±30-50 μm a 3σ a seconda del pitch.
- Indice di capacità (Cpk): misura statistica della capacità del processo rispetto alla specifica; Cpk >1,33 garantisce accuratezza costante.
- Accuratezza angolare: l’errore di rotazione influisce più sulle sfere agli angoli che su quelle centrali; tolleranze angolari strette sono essenziali per BGA grandi a passo fine.
- Forza di posizionamento: una forza eccessiva danneggia le sfere di saldatura; nel passo fine le sfere sono più piccole e vulnerabili; sistemi di controllo della forza prevengono danni.
Requisiti della macchina
- Risoluzione del sistema di visione: risoluzione camera e ottiche devono distinguere le feature a passo fine; l’accuratezza di riconoscimento dei fiducial influisce sul placement.
- Pattern recognition: il riconoscimento del pattern di sfere richiede algoritmi avanzati; l’ispezione del componente prima del placement identifica dispositivi danneggiati.
- Precisione del sistema di movimento: motori lineari ed encoder forniscono ripetibilità di posizionamento; la stabilità termica mantiene la calibrazione durante i turni produttivi.
- Manutenzione della calibrazione: verifiche regolari garantiscono accuratezza continua; monitoraggio del drift tra i cicli di calibrazione.
Fattori di processo che influenzano il placement
- Condizione della pasta: pasta fresca e correttamente condizionata sostiene il peso del componente; pasta collassata o degradata consente lo spostamento prima del reflow.
- Sequenza di posizionamento: componenti leggeri dopo quelli pesanti per evitare disturbi; il timing del posizionamento BGA minimizza l’esposizione della pasta.
- Efficienza di trasferimento: trasporto del componente dal feeder alla scheda senza spostamenti o rotazioni; livelli di vuoto e stato dell’ugello influiscono sulla coerenza.
- Fattori ambientali: temperatura e umidità influenzano il comportamento della pasta; un ambiente controllato mantiene la stabilità del processo.
Considerazioni sul reflow per il passo fine
I BGA a passo fine presentano sfide specifiche nel reflow, tra cui la ridotta massa termica delle sfere più piccole e tolleranze più strette sull’uniformità di temperatura attraverso l’array di giunti. L’ottimizzazione del profilo bilancia questi fattori mantenendo la prevenzione dei difetti di saldatura.
Il volume di saldatura più piccolo nei giunti a passo fine fornisce meno capacità termica, influenzando sia il riscaldamento sia la solidificazione.
Considerazioni sul profilo termico
- Uniformità di riscaldamento: la variazione di temperatura attraverso l’array a passo fine deve restare minima; gradienti causano tempi di fusione differenziali e difetti legati al warpage.
- Time Above Liquidus: TAL più breve è appropriato per il passo fine a causa della massa termica ridotta; TAL eccessivo favorisce la crescita di intermetallici in giunti sottili.
- Temperatura di picco: un picco adeguato garantisce bagnabilità completa; un picco eccessivo aumenta il warpage e può danneggiare dispositivi sensibili alla temperatura.
- Velocità di raffreddamento: raffreddamento controllato sviluppa la struttura a grana corretta; i giunti a passo fine raffreddano più rapidamente di quelli a passo grande, potenzialmente richiedendo aggiustamenti del profilo.
Sensibilità al warpage
I package a passo fine spesso mostrano maggiori effetti di warpage a causa del maggiore rapporto dimensione die-package e di costruzioni più sottili.
- Warpage dinamico: il warpage cambia durante il profilo termico; il massimo può verificarsi nelle transizioni di temperatura.
- Specifiche del package: i package critici richiedono dati di warpage dai fornitori; la qualifica di assemblaggio include la valutazione del warpage.
- Strategie di mitigazione: atmosfera di reflow, ottimizzazione del profilo e supporto della scheda riducono i difetti legati al warpage.
Controllo dell’atmosfera
- Vantaggio dell’azoto: atmosfera inerte riduce l’ossidazione durante il reflow; particolarmente utile nel passo fine dove la quantità di flux è limitata e il volume del giunto è piccolo.
- Livello di ossigeno: target <500 ppm di ossigeno per applicazioni a passo fine; livelli più bassi per i package più impegnativi.
- Considerazione sui costi: il consumo di azoto aggiunge costo di processo; il beneficio rispetto al costo va valutato per l’applicazione specifica.
Sfide e soluzioni di ispezione
L’ispezione dei BGA a passo fine amplifica le sfide standard dei BGA con dimensioni delle feature ridotte e tolleranze più strette sui difetti. Metodi e attrezzature devono essere all’altezza di requisiti così impegnativi.
Una strategia di ispezione completa combina più tecniche per garantire un rilevamento approfondito dei difetti.
Requisiti di ispezione a raggi X
L’ispezione BGA a raggi X diventa ancora più critica per i package a passo fine: i tipi di difetto sono gli stessi, ma le dimensioni delle feature sono più piccole.
- Requisiti di risoluzione: la risoluzione dell’immagine deve distinguere le singole sfere; è necessario un pixel significativamente più piccolo del diametro della sfera.
- Capacità di ingrandimento: serve un ingrandimento più elevato per visualizzare i dettagli a passo fine; ingrandimento geometrico con sorgenti microfocus.
- Misura dei vuoti: sfere più piccole rendono più difficile valutare la percentuale di void; una maggiore risoluzione consente misure accurate.
- Valore dell’imaging 3D: la tomografia computerizzata è particolarmente utile nel passo fine; le sovrapposizioni nelle immagini 2D vengono risolte con la ricostruzione 3D.
Ispezione ottica automatizzata
Le capacità AOI per il passo fine richiedono risoluzione migliorata e algoritmi specializzati.
- Risoluzione camera: densità di pixel più elevata per il rilevamento delle feature a passo fine; sistemi multi-risoluzione gestiscono componenti di dimensioni diverse.
- Ispezione pasta saldante: la SPI 3D è critica per il passo fine; la misura del volume su aperture piccole richiede sensori di precisione.
- Limiti post-reflow: la visibilità delle sfere periferiche resta limitata anche con risoluzione potenziata; i raggi X rimangono il metodo principale di ispezione BGA.
Considerazioni sui test elettrici
- Boundary scan: l’accesso di test IEEE 1149 permette verifiche di connettività BGA senza probing fisico; essenziale nel passo fine dove l’accesso con sonde è impossibile.
- Test funzionale: esercita il funzionamento del dispositivo confermando connettività e funzione; integra ispezione visiva e raggi X.
- Analisi di copertura: identifica connessioni non verificate dai metodi disponibili; modifiche al design possono migliorare la testabilità.
Servizi HILPCB di assemblaggio a passo fine
HILPCB offre capacità di assemblaggio BGA a passo fine che supportano package dal pitch standard 0,5 mm fino alle applicazioni impegnative da 0,4 mm e inferiori. Il nostro investimento in attrezzature di precisione, sviluppo di processo e tecnologia di ispezione consente una produzione affidabile di design complessi.
Perché scegliere HILPCB per BGA a passo fine
Attrezzature di posizionamento di precisione
Le nostre macchine di placement offrono l’accuratezza richiesta dai package a passo fine. Capacità fino a pitch 0,3 mm con specifiche di accuratezza conformi ai requisiti IPC Classe 3 assicurano uno yield costante al primo passaggio.
Tecnologia stencil avanzata
Le applicazioni a passo fine beneficiano di una scelta corretta dello stencil:
- stencil elettroformati per passo ultra-fine
- opzioni nano-coated per migliorare il rilascio della pasta
- capacità di step stencil per assemblaggi misti
Capacità PCB HDI
La nostra fabbricazione PCB HDI supporta i requisiti di routing del passo fine:
- tecnologia microvie per design via-in-pad
- capacità di linee fini per escape routing denso
- registrazione stretta per l’allineamento della solder mask
Processo di reflow ottimizzato
Reflow in atmosfera di azoto con controllo preciso del profilo affronta i requisiti termici del passo fine. La capacità di profiling assicura risultati ottimali per combinazioni specifiche di package e scheda.
Ispezione completa
- ispezione pasta saldante ad alta risoluzione per verificare la stampa dello stencil
- ispezione a raggi X con risoluzione per il rilevamento difetti a passo fine
- capacità 3D per tipologie di difetto complesse
Capacità di rework
Quando si verificano difetti, le nostre stazioni di rework BGA supportano riparazioni a passo fine con l’allineamento di precisione richiesto da questi package. I servizi di reballing ripristinano i componenti quando è necessaria la ricostituzione delle sfere.
Flessibilità produttiva
- assemblaggio prototipi per validazione del design con ispezione completa
- produzione small batch con ottimizzazione del processo a passo fine
- produzione in volume con controllo statistico di processo
Contatta HILPCB per servizi di assemblaggio BGA a passo fine. Il nostro team di ingegneria esamina i requisiti del tuo design e fornisce raccomandazioni specifiche per una produzione di successo.