
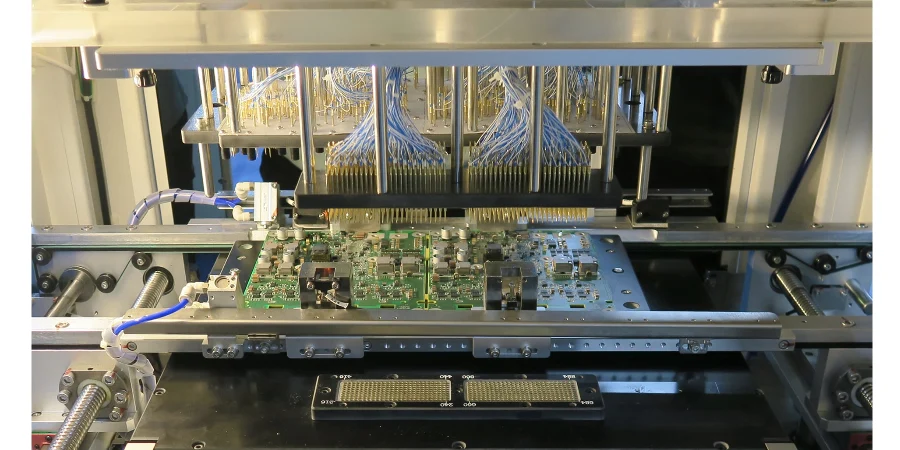
Spinti dall’ondata di AI e High-Performance Computing (HPC), la complessità di design di AI chip substrates e PCBs cresce in modo esponenziale. Dalle architetture Chiplet al packaging 2.5D/3D, ogni nodo tecnologico mette alla prova i limiti di manufacturing e test. Eppure, sotto i riflettori delle tecnologie più avanzate, un anello critico—spesso sottovalutato—sta diventando un collo di bottiglia decisivo per yield, reliability e time-to-market: Fixture design (ICT/FCT). Un test fixture ben progettato non è solo uno strumento di verifica funzionale; è anche il “guardiano silenzioso” che collega design e produzione di massa, assicurando che decine o centinaia di migliaia di solder joints siano privi di difetti.
Come engineer focalizzato su thermal interfaces e tolerance control, so bene che uno scostamento a livello micron può portare a thermal runaway o signal degradation. Lo stesso vale per ICT (In-Circuit Test) e FCT (Functional Test): la precisione del fixture determina direttamente la validità dei risultati. Contatti probe non affidabili, signal paths scadenti o stress meccanico possono generare false failure (scartando board buone) oppure, peggio, lasciare che difetti latenti arrivino sul mercato. In questo articolo analizziamo le sfide e le soluzioni chiave di Fixture design (ICT/FCT) nell’era degli AI chip e vediamo perché è diventato un elemento determinante per la qualità delle PCBA. Highleap PCB Factory (HILPCB) non solo produce IC Substrate PCB avanzati, ma comprende anche l’importanza del test lungo l’intera value chain e integra strategie di test solide nei propri servizi di manufacturing.
Cosa sono i test fixture ICT e FCT e qual è il loro ruolo?
Prima di entrare nei dettagli, chiariamo cosa sono ICT e FCT e qual è il loro ruolo nella produzione elettronica. Sono due quality gate fondamentali su una linea PCBA (Printed Circuit Board Assembly).
- In-Circuit Test (ICT): ICT si concentra sui manufacturing defects. Con un fixture “Bed-of-Nails” pieno di Pogo Pins, contatta test points predefiniti sul PCB per verificare parametri dei componenti (valori di R/C/L), individuare opens/shorts sulle saldature e controllare la corretta installazione dei componenti. ICT è rapido e altamente diagnostico ed è un metodo importante per garantire la qualità di SMT assembly.
- Functional Test (FCT): FCT simula l’ambiente di lavoro reale e verifica se la PCBA, come sistema, funziona come previsto. Di solito segue l’ICT: il fixture applica stimoli (voltage, data stream, ecc.) e misura le uscite rispetto ai risultati attesi. FCT valida la funzionalità complessiva del circuito, non il singolo componente.
La funzione centrale di Fixture design (ICT/FCT) è offrire una piattaforma di interfaccia meccanica ed elettrica stabile, affidabile e ripetibile per entrambi i test. Un buon fixture deve garantire:
- Posizionamento preciso: fissare la PCBA con precisione affinché migliaia di probes tocchino correttamente i piccoli test pads.
- Contatto affidabile: fornire la downforce corretta per un contatto elettrico stabile e a bassa impedenza, riducendo la variabilità dovuta al contatto.
- Signal integrity: per test high-speed, il routing interno del fixture deve avere impedance control per evitare riflessioni e attenuazione.
- Usabilità e sicurezza: facilitare carico/scarico e includere poka-yoke per evitare inserimenti errati o invertiti.
- Durabilità e manutenzione: sostenere centinaia di migliaia di cicli e permettere la sostituzione rapida dei probes usurati.
Per prodotti AI ad alta densità e alto valore, il costo di una misclassificazione in test è enorme. Un Fixture design (ICT/FCT) robusto è quindi la base per produzione ad alta qualità e alta efficienza.
Perché i PCB per AI chip rendono il fixture design una sfida senza precedenti?
Il fixture design per PCBs consumer è relativamente maturo, ma AI chip substrates e carrier PCBs complessi introducono nuove sfide legate a densità estrema, high speed, high power e alta complessità.
- High-Density Interconnect (HDI) estremo: AI substrates integrano decine o centinaia di migliaia di interconnessioni, e dimensione/passo dei test points arrivano al limite (spesso < 0,4 mm). Servono precisione a livello micron nel machining, nella scelta dei probes e nell’allineamento. Anche piccole deformazioni o errori di posizionamento possono causare mancato contatto o damage su PCBA costose.
- Requisiti SI high-speed severi: siamo nell’era di PCIe 5.0/6.0 e HBM3e, con frequenze fino a decine di GHz. In FCT, i segnali devono attraversare il fixture. Senza impedance matching e shielding rigorosi, il fixture diventa una noise source e un attenuatore, impedendo di valutare la performance reale.
- Power e dissipazione enormi: gli AI chip possono arrivare a centinaia di watt o oltre un kilowatt. In FCT bisogna simulare condizioni di carico realistiche, generando molto calore. Il fixture deve integrare soluzioni di raffreddamento (heatsink, fan o moduli a liquido) per evitare throttling o danni durante il test.
- PI complessa: gli AI chip richiedono un’ottima transient response. Il fixture FCT deve gestire correnti transitorie elevate e misurare piccoli voltage droop. La PDN del fixture deve avere induttanza e resistenza estremamente basse; altrimenti il test non riflette la PDN reale.
- Diffusione di BGA e package senza pin: molti segnali critici sono sotto le sfere BGA, difficili da sondare con test points tradizionali. Cresce quindi l’uso di Boundary Scan/JTAG, e Fixture design (ICT/FCT) deve fornire interfacce e controllo stabili per questi protocolli.
Queste sfide significano che il fixture design moderno non è più solo meccanica: è un progetto di system engineering che combina precision mechanics, high-speed electrical design, thermal management e software control.
Confronto: parametri chiave di fixture design per ICT vs FCT
| Dimensione | Focus fixture ICT | Focus fixture FCT |
|---|---|---|
| Obiettivo test | Rilevare manufacturing defects (shorts, opens, wrong/missing parts). | Verificare la funzionalità a livello di board (simulazione condizioni reali). |
| Densità e tipo di probe | Alta densità; principalmente probes standard su test points predefiniti. | Densità più bassa, ma possibili coax probes high-speed, probes high-current e probes su connettori. |
| Complessità del design elettrico | Più bassa; connessioni point-to-point ai canali del tester. | Molto alta; richiede impedance control, shielding e decoupling, e può integrare load boards e circuiti di signal conditioning. |
| Esigenze termiche | Di solito non necessarie: PCBA non alimentata o a basso carico. | Critiche; servono sistemi di raffreddamento attivi o passivi per controllare la temperatura del chip. |
| Relazione con DFM/DFT | Forte; dipende dal layout/pitch dei test points definiti in DFT. | Forte; dipende da interfacce funzionali, debug ports e power access points. |
Precision mechanical design: lo scheletro e l’anima del fixture
La struttura meccanica è la base di tutto. Per HDI PCB con AI chip costosi, qualsiasi danno causato dal fixture è inaccettabile.
1. Scelta dei materiali e rigidità strutturale
Base plate e top plate sono spesso in materiale ESD-safe (pietra sintetica), bachelite o leghe di alluminio. La scelta bilancia rigidità, lavorabilità, peso e cost. Su grandi AI motherboard ad alta densità, la rigidità è fondamentale per evitare deformazioni durante la pressione dei probes, che ridurrebbero la forza di contatto nell’area centrale. La Finite Element Analysis (FEA) viene usata per simulare e ottimizzare la struttura e mantenere la deformazione entro limiti accettabili.
2. Sistema di allineamento ad alta precisione
La precisione di posizionamento determina il successo del test. Tipico l’approccio “three-point location”: due fori di riferimento (uno tondo, uno asolato) e più support posts. Le tolleranze dei locating pins e la consistenza in altezza dei supporti devono essere molto strette (spesso ±0,02 mm). Per board sottili o flessibili possono servire vacuum hold-down o clamp aggiuntivi.
3. Scelta e layout dei probes (Pogo Pins)
I probes sono le “terminazioni nervose” del fixture. Considerare:
- Geometria della punta: per pads, vias e gold fingers scegliere sharp/flat/crown ecc. per contatti stabili.
- Spring force: sufficiente a rompere ossidazione, ma non eccessiva per non danneggiare la PCBA. La downforce totale va distribuita uniformemente per evitare bending.
- Capacità di corrente: per test PI servono probes high-current.
- Prestazioni in alta frequenza: per high-speed servono coax probes con impedance matching fino a >40 GHz.
Il layout dei probes è il cuore di Fixture design (ICT/FCT) ed è guidato dalla strategia dei test points definita nella fase iniziale di DFM/DFT/DFA review. Un buon DFT riserva test points sufficientemente grandi e ben distribuiti per tutti i net critici.
Sfide di electrical design nel mondo dei GHz
Quando i segnali di test entrano nel dominio dei GHz, il fixture diventa un vero sistema di circuiti ad alta frequenza, non un semplice insieme di conduttori.
1. Impedance control e path length minimizzata
Ogni tratto dal tester interface alla punta del probe va considerato una transmission line. Il cablaggio deve usare coax a lunghezza controllata o strutture microstrip/stripline calcolate per l’impedenza caratteristica (tipicamente 50 Ω). Ogni discontinuità (connettori, transizioni) genera riflessioni e degrada la misura. I percorsi devono essere corti e diretti.
2. Crosstalk e shielding
Con routing denso, le linee si accoppiano (crosstalk). Nel fixture, le linee high-speed devono avere distanza sufficiente o isolamento con ground. Per segnali sensibili (clock, bus seriali high-speed) usare coax schermati e assicurare grounding corretto. Anche il case metallico va messo a terra per formare una gabbia di Faraday e ridurre EMI esterne.
3. Design della Power Distribution Network (PDN)
In FCT, il fixture deve fornire power pulita e stabile. I power paths interni dovrebbero essere barre di rame larghe/spesse o cavi multi-filari per ridurre resistenza e induttanza. Vicino al power input della PCBA, mettere molti decoupling capacitors sul fixture per assorbire i transitori quando l’AI chip cambia carico e per emulare una supply di sistema reale.
Key reminders per high-speed fixture design
- ⚠️Impedance matching first: tutti i signal paths high-speed nel fixture devono essere strettamente matchati al DUT: è la prima regola per un test accurato.
- ⚠️Grounding come elemento centrale: costruire un sistema di massa low-impedance “star” o “mesh” con multi-point connection per return paths puliti.
- ⚠️Minimizzare la lunghezza del percorso: più corto è il path, minore è il rischio di attenuazione, delay e distorsione. Tenere il test interface vicino all’area probes.
- ⚠️Isolare i segnali sensibili: separare fisicamente analog, digital e power e schermare a sufficienza i cavi high-speed critici.
Il ruolo “a monte” di DFM/DFT/DFA nel fixture design
Un design difficile o impossibile da testare non può arrivare a mass production, anche se la funzionalità è eccellente. Il successo di Fixture design (ICT/FCT) dipende in larga misura dalle scelte fatte durante il PCB design. È qui che entrano in gioco DFM, DFT e DFA review.
Una DFM/DFT/DFA review completa dovrebbe risolvere presto:
- Test-point coverage: sono previsti test points per tutti i net critici? La coverage determina la capacità di rilevazione difetti in ICT.
- Distribuzione e dimensione test points: distribuzione uniforme per evitare densità eccessiva localizzata? Size e pitch soddisfano i requisiti minimi per machining e probes?
- Keep-out areas: spazio sufficiente ai bordi e intorno ai componenti alti per clamp e locating pins?
- Dati di altezza componenti: informazioni accurate per evitare collisioni con componenti alti.
- Accessibilità: interfacce/pulsanti/LED sono accessibili o pilotabili quando la PCBA è nel fixture?
Senza una DFM/DFT/DFA review preventiva, il fixture design diventa un processo pieno di compromessi e rischi e può rendere alcune funzioni non testabili. Come fornitore di Turnkey PCBA, HILPCB tratta questa review come step fondamentale di kick-off, per garantire testabilità e produzione efficiente fin dall’inizio.
Il ruolo del fixture in una linea di produzione automatizzata
Nelle fabbriche elettroniche moderne, il test è parte del flusso automatico. Le PCBA che escono dalla linea SMT assembly passano AOI (Automated Optical Inspection) e poi vengono trasferite (con conveyor o robot) verso le stazioni ICT/FCT.
Qui il fixture è l’interfaccia fisica e deve integrarsi con l’automazione (es. ATE—Automated Test Equipment). Sistemi di chiusura pneumatici o motorizzati sostituiscono l’operazione manuale, aumentando efficienza e consistenza. Per PCBAs con componenti through-hole, l’FCT può avvenire dopo Selective wave soldering e il fixture deve essere compatibile con la forma finale assemblata.
Un fixture ben progettato per test automatizzati riduce il test cycle time, limita la dipendenza dal lavoro manuale e genera dati di test tracciabili—un tassello chiave per Industry 4.0. Il servizio SMT Assembly di HILPCB non guarda solo alla placement accuracy, ma all’integrazione automatizzata dell’intero flusso, dove Fixture design (ICT/FCT) è una parte importante.
Il test nel flusso one-stop Turnkey PCBA di HILPCB
Design manufacturable e testable
Substrati di qualità e componenti autentici
Placement preciso e saldatura affidabile
Fixture custom e test completo
Assemblaggio e logistica globale
Bed-of-nails ICT vs Flying probe test: come scegliere?
Parlando di ICT basato su fixture, è importante citare l’alternativa principale: Flying probe test. Capire le differenze aiuta a scegliere in base al prodotto e alla fase di produzione.
Fixture-based ICT (bed-of-nails):
- Pro: velocissimo una volta costruito il fixture; tipicamente 30–60 secondi per board. Ideale per high-volume production.
- Contro: investimento iniziale elevato. Ogni PCBA richiede un fixture dedicato con lead time tipico di 1–2 settimane. Se il design cambia spesso, anche le modifiche al fixture sono costose.
Flying probe test:
- Pro: non richiede fixture ed è molto flessibile. I programmi possono essere generati dai dati CAD: ideale per prototipi, piccoli volumi e fasi con frequenti cambi. Upfront quasi zero.
- Contro: molto lento perché i probes si muovono punto per punto. Su PCBAs complesse può richiedere decine di minuti o più, quindi non adatto alla mass production.
Strategia di scelta:
- Prototipo e low volume: priorità a Flying probe test per validare velocemente e ottenere feedback utile per i fixture successivi.
- Mid/high volume: investire in fixture ICT/FCT è la scelta naturale: l’efficienza e il costo unitario compensano ampiamente il costo one-time del fixture.
In pratica molte aziende adottano un approccio ibrido: Flying probe test in NPI, poi passaggio al test basato su fixture quando il design è stabile per la produzione di massa.
Conclusione: considerare il test come estensione del design
Nel mondo preciso dell’hardware AI, Fixture design (ICT/FCT) si è evoluto da semplice “strumento di produzione” a ponte tra design validation e mass production. Non è più l’ultimo passo del processo: è system engineering che va considerato fin dall’inizio. Un fixture di successo unisce mechanical, electrical, thermal e software engineering e riflette una profonda comprensione del DUT.
Per prodotti AI che puntano a performance e reliability estreme, ignorare i fixture è come trascurare le fondamenta di un grattacielo. Dalla DFM/DFT/DFA review iniziale, all’integrazione con SMT assembly, fino a un test efficiente e affidabile in scala: ogni anello è critico. Scegliere un partner come HILPCB, capace di integrare servizi da Turnkey PCBA a strategie di test profonde, significa ottenere non solo board di alta qualità, ma anche maggiore certezza sul time-to-market. In definitiva, un eccellente Fixture design (ICT/FCT) assicura che ogni unità consegnata abbia superato verifiche rigorose e possa rilasciare potenza di calcolo AI in modo stabile ed efficiente nel mondo reale.
Domande frequenti
Perché i fixture ICT e FCT sono particolarmente importanti per l'hardware di interconnessione AI?
Perché queste schede combinano package molto densi, interfacce veloci, correnti elevate e requisiti di affidabilità molto severi. Una buona strategia di fixture permette di trovare presto difetti di produzione e prestazioni marginali prima che la scheda arrivi all'integrazione di sistema, molto più costosa.
Perché SI, PI, comportamento termico e protezione del DUT devono essere valutati insieme?
L'hardware AI lavora contemporaneamente vicino a più limiti, quindi l'accuratezza del test non dipende solo dal contatto elettrico. Se il fixture altera integrità del segnale, alimentazione o ambiente termico, oppure non protegge bene il DUT, il test può diventare fuorviante o persino danneggiare l'hardware.
Quando è meglio usare il flying probe invece di un fixture ICT o FCT dedicato?
Il flying probe è di solito preferibile quando il design cambia ancora spesso, i volumi sono bassi e la flessibilità conta più della velocità. I fixture dedicati diventano più convenienti quando il progetto è abbastanza stabile da valorizzare throughput, ripetibilità e costo di test per unità.
Perché la pianificazione del fixture dovrebbe iniziare presto nello sviluppo hardware AI?
Una pianificazione anticipata del fixture influenza le regole DFT, la strategia dei test point, l'accesso ai connettori e le procedure di power-up sicure. Questo riduce i cicli di debug successivi e abbassa il rischio nel passaggio da prototipo a preserie e produzione.