
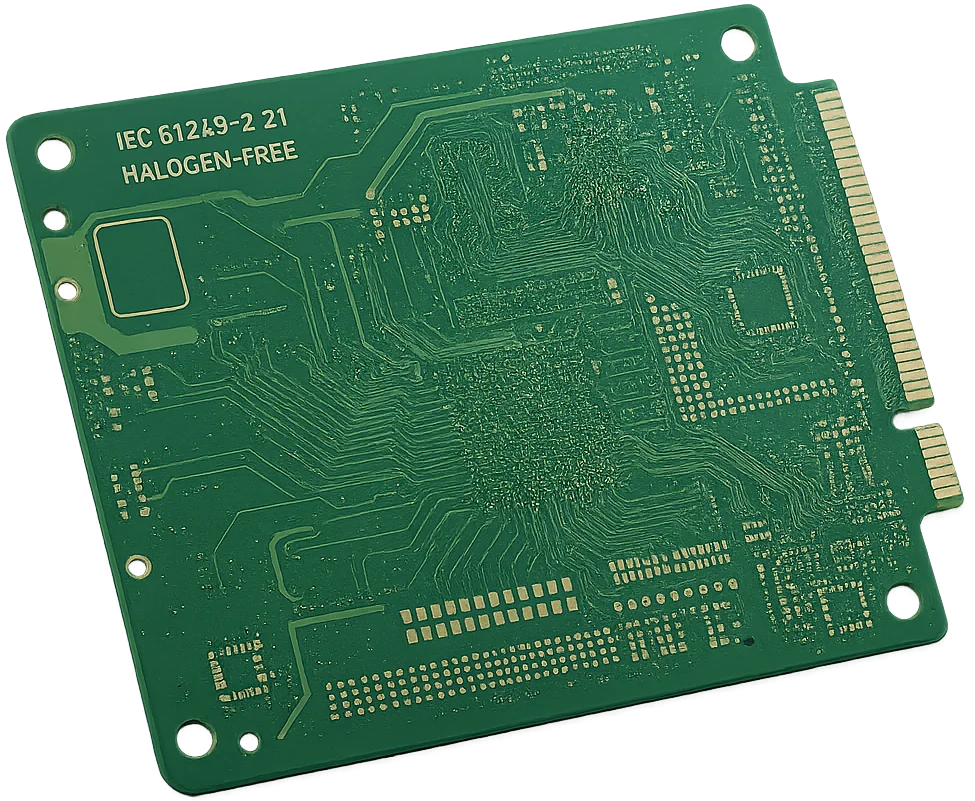
Un materiale per circuiti stampati privo di alogeni (Halogen-Free PCB) deve rispettare i parametri ambientali prescritti senza compromettere le prestazioni elettriche, meccaniche e termiche del circuito finito. La definizione «senza alogeni» non garantisce intrinsecamente basse perdite di segnale, resistenza all'umidità o un processo di laminazione privo di criticità. I progettisti e gli uffici acquisti devono approvare l'esatto codice del laminato e del prepreg, definendo l'esatto perimetro applicativo della dichiarazione di conformità.
L'obbligo può estendersi dal circuito stampato nudo ai componenti elettronici, agli adesivi e ai materiali d'assemblaggio. Per richieste di produzione, fate riferimento al nostro servizio di produzione di PCB senza alogeni; le seguenti 22 risposte affrontano la qualifica dei materiali e dello stackup in fase contrattuale.
22 risposte per la qualifica di materiali e stackup halogen-free
1. Che cosa significa “senza alogeni” per i materiali PCB?
Il requisito limita di norma le concentrazioni in massa di cloro e bromo, senza promettere l’assenza di ogni atomo alogeno. La definizione pubblicata da Renesas, che Renesas attribuisce alla IEC 61249-2-21, stabilisce cloro sotto 900 ppm, bromo sotto 900 ppm e somma dei due sotto 1.500 ppm. Le concentrazioni corrispondono rispettivamente allo 0,09%, 0,09% e 0,15% in massa.
Il campo di applicazione pubblico della IEC 61249-2-21:2003 riguarda laminati rivestiti di rame in resina epossidica non alogenata, rinforzati con tessuto di vetro E, di spessore 0,05–3,2 mm. Da solo non certifica ogni materiale di un assieme finito. Riporta nella specifica d’acquisto i limiti esatti, il documento applicabile e la sua edizione, il perimetro dei materiali, il metodo di prova e le regole di rendicontazione.
2. La conformità RoHS dimostra che un PCB è privo di alogeni?
No. La panoramica RoHS della Commissione europea elenca dieci sostanze soggette a restrizioni, tra cui PBB e PBDE. Queste specifiche sostanze bromurate non equivalgono a un requisito sulle concentrazioni totali di cloro e bromo. Una dichiarazione RoHS non sostituisce una dichiarazione sul contenuto di alogeni, e vale anche il contrario.
Mantieni distinti RoHS, l’eventuale documentazione REACH applicabile, i vincoli sulle sostanze imposti dal cliente e i requisiti di infiammabilità. UL 94 V-0 descrive l’infiammabilità in condizioni di prova definite; non è un’analisi della composizione chimica. La compatibilità con l’assemblaggio lead-free è un ulteriore requisito tecnico separato.
3. Quali parti della scheda devono essere coperte dalle dichiarazioni?
Definisci prima l’oggetto consegnato. Un requisito sul materiale di base può riguardare laminato e prepreg. Per un PCB nudo finito possono rientrare anche solder mask, inchiostro di marcatura, resina di riempimento dei via, film di adesione e adesivi residui. Un requisito a livello PCBA può includere package dei componenti, materiali di saldatura, rivestimenti, connettori e isolamento dei cavi.
Associa ogni dichiarazione o rapporto di prova a un materiale e a una revisione identificati. Un rapporto sul laminato grezzo non stabilisce la composizione chimica della solder mask applicata successivamente. Non diluire la concentrazione di un materiale calcolandola sulla massa dell’intero assieme, inclusi rame, alluminio o componenti, a meno che la specifica applicabile non definisca espressamente tale base di campionamento.
4. Che cosa deve contenere un rapporto utile sul contenuto di alogeni?
Richiedi identità del prodotto provato, descrizione del campione, preparazione e metodo analitico, risultati misurati di cloro e bromo, somma, limiti di rendicontazione, laboratorio e data del rapporto. Definisci nell’accordo qualità il collegamento al lotto e le condizioni che attivano una ripetizione della prova. Una dichiarazione riferita a una famiglia di prodotti e la prova del lotto spedito sono tipi di evidenza diversi.
Con i limiti rigorosi della domanda 1, un campione con 820 ppm di cloro e 810 ppm di bromo rispetta ciascun limite individuale ma supera quello complessivo: 820 + 810 = 1.630 ppm. Un rapporto che indichi soltanto “ciascuno sotto 900 ppm” non consente di decidere. Per i risultati vicini al limite va inoltre applicato il trattamento concordato dell’incertezza di misura; un generico timbro “conforme” non basta.
5. I materiali senza alogeni sono sempre migliori del FR-4 convenzionale?
No. FR-4 e “senza alogeni” descrivono aspetti diversi di un materiale; un grado epossidico rinforzato con vetro può appartenere a entrambe le categorie. Le prestazioni termiche, elettriche e meccaniche dipendono da formulazione, costruzione e processo specifici. L’etichetta chimica non consente di dedurre Tg più alto, Df più basso, minore assorbimento di umidità o maggiore fragilità.
Come esempio concreto, la scheda TerraGreen di Isola del 4 gennaio 2024 identifica una famiglia di laminati/prepreg senza alogeni e riporta le seguenti proprietà tipiche. Sono valori di riferimento del fornitore, non specifiche per ogni costruzione vetro/resina disponibile.
| Proprietà | Valore tipico pubblicato | Metodo |
|---|---|---|
| Tg | 200 °C | DSC, IPC-TM-650 2.4.25C |
| Td | 390 °C al 5% di perdita di peso | TGA, IPC-TM-650 2.4.24.6 |
| Dk a 2, 5 e 10 GHz | 3,44 | IPC-TM-650 2.5.5.5 |
| Df a 2 GHz | 0,0033 | Stripline Bereskin |
| Df a 5 e 10 GHz | 0,0032 | Stripline Bereskin |
| Assorbimento di umidità | 0,05% | IPC-TM-650 2.6.2.1A |
Questo esempio mostra anche perché la regola assoluta “i materiali senza alogeni assorbono più umidità” non è adatta alla selezione. Confronta i gradi proposti con metodi e condizionamenti equivalenti. Tg e Td non sono temperature ammissibili di esercizio continuo né sostituiscono la qualifica termica della scheda finita.
6. Quali dati Dk e Df deve usare un modello d’impedenza?
Usa dati corrispondenti alla costruzione del laminato o del prepreg polimerizzato, alla frequenza, al metodo e allo scopo del modello. Registra stile del vetro, contenuto di resina, spessore dopo pressatura, profilo del rame, geometria delle piste e piani di riferimento. Una scheda tecnica può fornire un valore utile per uno screening iniziale senza offrire il modello di progetto specifico della costruzione.
Chiedi come il modello è stato correlato con una struttura fabbricata rappresentativa. Un coupon TDR d’impedenza conforme non dimostra da solo le perdite dielettriche o la perdita d’inserzione dell’intero canale. L’estrazione della propagazione o delle perdite richiede un veicolo di prova, una calibrazione e un metodo di estrazione appropriati; le misure VNA o TDR/TDT adatte vanno interpretate considerando fixture e piani di riferimento.
7. Come influiscono contenuto di resina e copertura di rame sullo stackup?
Durante la laminazione il prepreg riempie la topografia del rame inciso e forma il dielettrico tra gli strati. Contenuto di resina, stile del vetro, altezza e distribuzione del rame, comportamento di flusso e condizioni di pressatura influiscono tutti sullo spessore finale. La designazione nominale del prepreg non determina da sola il dielettrico finito.
Usa i dati di costruzione pressata del fabbricante e valuta il fabbisogno di resina nelle aree ricche e povere di rame. Una semplice media ponderata del Dk di vetro e resina può illustrare la miscela, ma non è un modello universale validato per il field solver. Un flusso maggiore non risolve automaticamente ogni problema di riempimento: un flusso eccessivo può lasciare zone povere di resina o spostare lo spessore previsto.
8. La chimica senza alogeni provoca skew dovuto alla trama del vetro?
Lo skew della trama di vetro deriva da percorsi elettrici disuguali nella costruzione locale vetro/resina e nella geometria. Non è una caratteristica esclusiva dei materiali senza alogeni. Verifica lo stile effettivo del vetro e le opzioni di vetro aperto, routing e orientamento delle coppie, lunghezza e margine temporale.
Un angolo di routing o un numero di stile del vetro non è un rimedio universale. Se il budget di skew è ridotto, confronta la costruzione e il layout previsti tramite simulazione o misure rappresentative. Considera via, connettori e package prima di attribuire un errore di temporizzazione al laminato.
9. Un materiale senza alogeni può essere laminato in ibrido con un core RF?
Possibilmente, ma la combinazione approvata deve includere ogni core, prepreg o film adesivo partecipante e la sequenza produttiva. Verifica compatibilità di cura, flusso della resina, movimenti dimensionali, adesione, foratura/desmear ed espansione termica. Un CTE simile da solo non dimostra la compatibilità.
Se la scheda finita deve rispettare un requisito chimico, non ignorare un core interno non approvato solo perché gli strati esterni sono senza alogeni. Richiedi dichiarazioni per il perimetro dei materiali specificato e l’approvazione tecnica della costruzione mista. Un marchio RF riconosciuto non dimostra né conformità chimica né fattibilità dello stackup ibrido.
10. Si può riutilizzare un ciclo di laminazione FR-4 generico?
Usa come punto di partenza le istruzioni di processo del fornitore del materiale scelto, poi convalida il progetto e il processo effettivo di fabbrica. “Senza alogeni” non identifica un unico ciclo di cura. La guida Isola TerraGreen definisce esplicitamente le proprie raccomandazioni come valori iniziali da adattare al progetto e all’ambiente del fabbricante.
L’approvazione del processo deve registrare temperatura del prodotto, rampa, pressione, vuoto, tempo di cura e condizioni di raffreddamento, oltre a spessore finito, riempimento di resina e prove delle prestazioni del materiale. Il nome di una ricetta senza materiale e costruzione controllati non costituisce un controllo delle modifiche adeguato.
11. Core, prepreg e schede finite devono ricevere la stessa cottura?
No. Il prepreg contiene resina parzialmente polimerizzata, mentre il laminato è già polimerizzato. Applicare al prepreg il ciclo di asciugatura previsto per strati interni o schede finite può alterare lo stato che determina il successivo flusso e la cura. Segui le istruzioni di gestione specifiche del materiale invece di una regola generale di 120 °C per 4–8 ore.
Per esempio, la guida di processo TerraGreen, datata 4 gennaio 2024, distingue queste fasi:
| Oggetto e fase | Indicazione pubblicata | Limite di applicazione |
|---|---|---|
| Stoccaggio del prepreg | A 23 °C o meno e sotto il 50% UR; lasciare equilibrare le confezioni sigillate prima dell’apertura | Controlla stoccaggio e condensa; non è un’indicazione di asciugatura in forno |
| Prepreg residuo dopo l’apertura | Richiudere nell’imballaggio originale con essiccante nuovo; non mettere sottovuoto il prepreg TerraGreen | Specifico delle istruzioni per questo materiale |
| Strati interni dopo il miglioramento dell’adesione | Almeno 30 minuti a 100 °C o più come buona pratica di asciugatura, soprattutto per processi lead-free | Non è un ciclo di cottura per prepreg o scheda finita |
| Schede finite dopo apertura della busta barriera all’umidità | Processare entro 168 ore alle condizioni di reparto indicate, sotto 30 °C/60% UR | Vale per le condizioni di manipolazione della guida, non per ogni famiglia di laminati |
Il fabbricante della scheda e l’assemblatore devono concordare storia di umidità, finitura, stoccaggio e piano di asciugatura effettivi. La cottura per rimuovere umidità e quella per alleviare tensioni dimensionali sono operazioni diverse; nessuna va prescritta solo perché il materiale è senza alogeni.
12. Foratura e desmear richiedono sempre parametri più aggressivi?
No. Geometria del foro, avanzamento, velocità di taglio, numero di colpi, altezza della pila, struttura del vetro, rame e stato di cura interagiscono. Un’indicazione generica di aumentare la velocità del mandrino o prolungare il desmear può danneggiare la parete del foro o causare recessione della resina in uno specifico materiale.
Qualifica i parametri usando la guida del prodotto selezionato, le raccomandazioni dei fornitori di utensili e chimica e le evidenze reali su pareti dei fori e metallizzazione. Verifica i fori più piccoli e con il rapporto d’aspetto più elevato inclusi nella qualifica. Mantieni tracciabili le modifiche di processo invece di presumere che un’unica libreria di parametri “senza alogeni” valga per ogni grado.
13. Un prepreg ad alto flusso riempie i microvia HDI?
Durante la laminazione il flusso della resina del prepreg riempie la topografia interstrato prevista; non sostituisce la metallizzazione e il riempimento specificati per i microvia. Un microvia laser riempito di rame richiede controlli specifici di foratura, pulizia, placcatura/riempimento e affidabilità.
Nel piano d’ispezione separa vuoti di laminazione, carenza locale di resina, vuoti di riempimento dei via e difetti di interconnessione. Posizione e meccanismi sono diversi. Le microsezioni devono rappresentare la struttura e la fase di processo pertinenti, con accettazione legata al disegno e alla specifica prestazionale applicabile.
14. Come si valutano le tolleranze d’impedenza?
Prima della fabbricazione definisci target, tolleranza, struttura di prova, metodo e campionamento. Per esempio, un target di 50 Ω con tolleranza ±5% ha un intervallo di accettazione di 47,5–52,5 Ω. Misure di 46 Ω e 54 Ω sono fuori intervallo; una serie che copre questi estremi non significa che ogni coupon del lotto sia fallito.
Prima di modificare il modello, esamina larghezza e spessore effettivi delle piste, spessore dielettrico, costruzione del materiale e configurazione di misura. Se serve una geometria aggiornata, approvala tramite il processo di modifica dei dati di fabbricazione. Mantenere un solo lotto di materiale favorisce la tracciabilità, ma non elimina la necessità di controllare variazioni di costruzione e processo.
15. Una dichiarazione di assenza di alogeni dimostra la resistenza al CAF?
No. Il rischio di filamenti anodici conduttivi dipende da materiale, interfacce vetro/resina, preparazione dei fori, spaziatura, umidità, polarizzazione e durata. Richiedi i dati CAF del fornitore con geometria del provino, condizionamento, temperatura/umidità, polarizzazione, durata e definizione di guasto.
Una prova polarizzata a 85 °C/85% UR descrive solo una parte del piano di prova. Non stabilisce un criterio universale di superamento né dimostra prestazioni con una geometria diversa. La qualifica a livello scheda deve rappresentare le spaziature critiche e il processo produttivo, soprattutto dopo modifiche a materiale o foratura/desmear.
16. Quali prove termiche e meccaniche includere nella qualifica?
Parti dalle esposizioni di assemblaggio/rilavorazione e dai carichi del prodotto, quindi scegli evidenze adatte ai meccanismi di guasto previsti. Simulazione del riflusso, stress termico con monitoraggio della resistenza, microsezioni e verifiche di adesione rispondono a domande diverse. Un programma da −40 °C a +125 °C per 1.000 cicli è una condizione esemplificativa che deve essere motivata da un requisito di progetto, non una regola universale IPC o per materiali senza alogeni.
Per ogni prova definisci costruzione del provino, precondizionamento, intervalli di misura, criteri di guasto e requisiti del rapporto. Un Tg più alto o un CTE Z dichiarato più basso non garantiscono da soli la vita a fatica dei fori metallizzati. Esamina l’intero stackup e la geometria delle interconnessioni.
17. Un materiale senza alogeni richiede una finitura superficiale diversa?
Scegli la finitura in base a saldabilità, stoccaggio, usura dei contatti, wire bonding, geometria RF esposta e processo di assemblaggio. La designazione chimica del substrato non richiede automaticamente ENIG, OSP o un’altra finitura, né dimostra che una finitura aderirà male.
In caso di guasto, indaga preparazione effettiva del rame, chimica della finitura, stato del rivestimento e processo di saldatura. Verifica che i materiali organici residui rientrino nel perimetro della dichiarazione cliente. La qualifica del processo di finitura va tenuta distinta dalle prove sul contenuto di alogeni del laminato.
18. Come si controllano bilanciamento del rame e imbarcamento?
Esamina insieme simmetria degli strati, distribuzione del rame, costruzione dielettrica, geometria del pannello, massa dell’assieme e storia termica. Le aggiunte di rame possono influenzare impedenza, capacità e percorsi di corrente oltre al bilanciamento di fabbricazione, quindi richiedono approvazione del progetto.
Specifica come e quando misurare bow/twist o planarità dell’assieme e quale requisito di accettazione applicare. Un valore generico “inferiore allo 0,75%” non descrive ogni condizione di scheda finita o assieme popolato. I vincoli di coplanarità dei componenti dell’assemblatore possono richiedere un controllo diverso dalla misura della scheda nuda.
19. Il backdrill è obbligatorio oltre 28 Gb/s?
No. La decisione dipende da modulazione, velocità di linea effettiva, banda del canale, geometria del via, collegamento degli strati, stub residuo e budget consentito di perdite/riflessioni. La chimica senza alogeni non è il fattore scatenante.
Modella o misura la transizione e confronta alternative come diversa assegnazione degli strati, via ciechi o backdrill. Specifica fori interessati, lato d’ingresso, diametro della seconda foratura, intervallo di profondità obiettivo e requisito dello stub residuo. Il fabbricante deve valutare la tolleranza di profondità sullo stackup reale; un margine di sicurezza generico di 5–7 mil non è un limite approvato.
20. Che cosa cambia per schede flex, rigid-flex e doppia faccia?
Anche una PCB a doppia faccia senza alogeni richiede dichiarazioni per il perimetro dei materiali selezionato, inclusi solder mask o inchiostro se necessario. Per flex e rigid-flex specifica anche laminato flessibile, coverlay, adesivo e bondply. Una costruzione senza adesivo elimina un’interfaccia adesiva, ma non dimostra che ogni materiale rimanente rispetti il requisito chimico.
Tieni distinte le evidenze chimiche dalla qualifica di flessione dinamica. La vita a flessione dipende da rame, spessore totale, geometria delle piste, coverlay e condizioni di movimento/ambiente. Consulta la revisione dello stackup rigid-flex per costruzioni regionali ed evidenze di movimento; non dedurre lo stato senza alogeni dalle parole “poliimmide” o “senza adesivo”.
21. Come si specifica una PCB metal-core in alluminio senza alogeni?
Identifica dielettrico termico, strato circuito in rame, base di alluminio e ogni altro materiale incluso nel perimetro chimico del cliente. La base di alluminio non determina la chimica del dielettrico isolante o della solder mask. Richiedi una dichiarazione specifica del prodotto per il sistema dielettrico e l’elenco completo dei materiali.
Conducibilità termica, spessore dielettrico, tenuta d’isolamento, adesione e percorso termico completo restano criteri di selezione separati. Per la fabbricazione di PCB metal-core, invia dissipazione di potenza, requisiti d’isolamento, costruzione della scheda e dettagli dell’interfaccia termica insieme alla richiesta di dichiarazione materiali. La conformità chimica non stabilisce una temperatura di esercizio accettabile.
22. Che cosa deve fornire un fornitore di materiali PCB CEM-3 senza alogeni?
Richiedi il grado e la costruzione esatti del produttore, una dichiarazione esplicita sul contenuto di alogeni, la specifica materiale applicabile, dati termici ed elettrici, opzioni di spessore/rame e le evidenze di produzione richieste. La sola dicitura “CEM-3” non dimostra stato senza alogeni, disponibilità del processo o equivalenza a una costruzione FR-4 approvata.
Confronta l’offerta completa: approvvigionamento materiale, attrezzature, fabbricazione, prova del primo articolo, rapporti ricorrenti e obblighi di controllo delle modifiche. La categoria chimica non implica un sovrapprezzo o un tempo di consegna fissi. Approva le alternative rispetto sia al perimetro chimico sia ai requisiti tecnici prima di accettare una sostituzione.
Checklist di verifica dello stackup e prove per la RFQ
| Domanda di rilascio | Elementi da registrare e approvare | Responsabile dell’accettazione |
|---|---|---|
| Quale perimetro copre il requisito chimico? | Elenco materiali, limiti, documento/edizione applicabile, base di campionamento e regole di rapporto | Conformità cliente / acquisti |
| Che cosa verrà fabbricato? | Gradi di core/prepreg, costruzione vetro/resina, lamina di rame e stackup pressato | Progettazione / fabbricante |
| Il modello elettrico rappresenta la costruzione? | Fonti e metodi Dk/Df, geometria, limiti di impedenza/perdita e piano di prova | Elettrico / integrità del segnale |
| Il processo è qualificato per questa costruzione? | Stoccaggio, asciugatura per fase, laminazione, foratura/desmear ed evidenze delle interconnessioni | Fabbricante / qualità |
| La scheda può sostenere assemblaggio e uso? | Piano di qualifica specifico per prodotto: termica, umidità, meccanica e altre sollecitazioni | Assemblaggio / affidabilità prodotto |
| Quali modifiche non richiedono una nuova approvazione? | Alternative approvate, regole di notifica, autorità di deroga e trigger di ripetizione delle prove | Qualità cliente / fornitore |
Invia dati di fabbricazione, stackup proposto, elenco materiali approvati, quantità e requisiti di consegna tramite la richiesta di preventivo PCB. Allega perimetro chimico e rapporti richiesti anziché limitarti a scrivere “senza alogeni”. I percorsi HilPCB per PCB multistrato e PCB rigid-flex sono il punto di partenza produttivo; materiale offerto, fattibilità del processo e pacchetto di evidenze vanno confermati nel preventivo di progetto.