
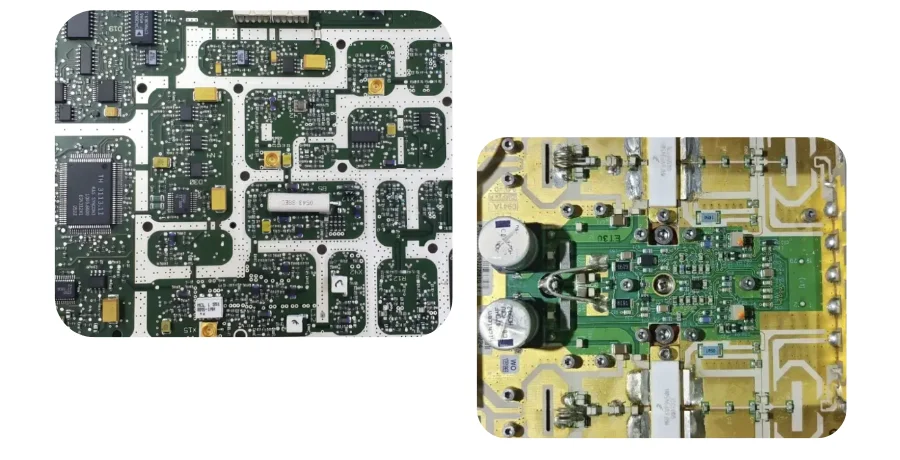
La saldatura di PCB ad alta frequenza deve formare giunti accettabili preservando la geometria RF rilasciata, i limiti dei componenti e la costruzione dei materiali. I controlli realmente utili sono specifici: volume di pasta vicino ai lanci RF, complanarità di connettori e schermi, esposizione termica, residui e misure richieste sul circuito assemblato. Non esiste un unico "profilo di rifusione RF" valido per ogni scheda in PTFE, idrocarburo/ceramica o FR-4.
I percorsi PCB ad alta frequenza, assemblaggio SMT e assemblaggio chiavi in mano di HILPCB possono coordinare la costruzione della scheda con approvvigionamento, assemblaggio e test definiti dal cliente. Identificare il laminato esatto, il mix di package, la lega/il flussante e il piano di accettazione prima di definire il processo.
1. Comprendere i limiti di materiali e componenti
Compatibilità dei materiali
Utilizzare grado, spessore, rame e costruzione di accoppiamento esatti. Le famiglie di materiali non condividono un unico CTE, la stessa risposta all'umidità o lo stesso limite di temperatura.
- Compositi in PTFE: i gradi RT/duroid presentano comportamenti di espansione e meccanici diversi. Ad esempio, Rogers indica per l'RT/duroid 5880 un CTE sull'asse Z di 237 ppm/°C su 0–100°C e un dato di decomposizione TGA intorno a 500°C. Nessuno dei due valori definisce il profilo di assemblaggio consentito. Utilizzare i dati termici del produttore e i limiti reali di assemblaggio; la decomposizione TGA non è né un picco di rifusione permesso né un criterio di affidabilità sufficiente.
- Laminati idrocarburo/ceramica: RO4003C e RO4350B non sono PTFE. Il loro Tg pubblicato è superiore a 280°C in TMA, ma il Tg non è la temperatura di saldatura né un'autorizzazione di rifusione illimitata. Esaminare la costruzione completa e l'esposizione termica.
- Umidità e manipolazione: l'essiccazione o la cottura deve seguire le istruzioni applicabili alla scheda, al componente e al materiale. Una cottura fissa a 125°C per 4–24 ore può entrare in conflitto con le parti montate, le finiture o l'imballaggio; rilasciare la procedura effettiva invece di copiarla dal nome della famiglia di laminati.
Le schede tecniche RO4000 e RT/duroid 5870/5880 di Rogers forniscono dati di riferimento per grado. Applicare le relative linee guida di fabbricazione e assemblaggio alla costruzione ordinata.
Vincoli di componenti e RF
La temperatura di giunzione operativa nominale di un semiconduttore è diversa dall'esposizione di rifusione consentita del suo package. Verificare la temperatura di picco del package, il tempo, la gestione della sensibilità all'umidità, i cicli termici precedenti e le eventuali restrizioni di connettori/filtri/antenne.
Il volume di lega saldante e la posizione dei componenti contano dove modificano un lancio, una rete di adattamento o una connessione di massa. Utilizzare i requisiti del package e del footprint, non una regola universale di posizionamento di ±0.1 mm. Verificare la planarità del telaio dello schermo e dei connettori, il supporto della scheda e l'accesso per ispezione/rilavorazione prima di realizzare lo stencil e le attrezzature.
2. Selezionare insieme lega, flussante e pasta
Selezione della lega
SAC305, nominale Sn96.5/Ag3.0/Cu0.5, è una comune opzione senza piombo. La scheda tecnica della lega SAC305 di Kester indica un intervallo di fusione di 217–219°C. Si tratta di un riferimento della lega, non di una ricetta di picco/soak SMT; utilizzare il profilo del fornitore della pasta selezionata e i limiti dei componenti dell'assemblaggio.
Sn42/Bi58 è un candidato a bassa temperatura con un punto di fusione eutettico di 138°C, come descritto nella scheda tecnica della lega di AIM. Può ridurre la temperatura di processo richiesta, ma il comportamento meccanico, in ciclo termico e in temperatura di servizio del giunto, la compatibilità delle leghe miste e la successiva rilavorazione richiedono comunque una verifica. Una temperatura di fusione più bassa non lo rende automaticamente la lega giusta per ogni scheda RF.
Requisiti di flussante e residui
Selezionare il prodotto esatto per la lega, la finitura, il metodo di applicazione e il processo termico. Registrare la classificazione J-STD-004 applicabile e le indicazioni di affidabilità/pulizia del fornitore. ROL0 e ROL1 non sono etichette intercambiabili per materiale privo di alogenuri, e una classificazione da sola non dimostra che un residuo RF sia innocuo.
Per un percorso no-clean, concordare dove il residuo può rimanere, il suo effetto sulle strutture ad alta impedenza/RF, l'accesso sotto gli schermi e la compatibilità con rivestimenti o incollaggi successivi. Non imporre limiti universali non supportati di Dk/Df del residuo, contenuto di solidi o una soglia di pulizia di 10 GHz. Verificare il comportamento elettrico dell'assemblato sulla banda reale e nelle condizioni ambientali rilevanti.
Se è richiesta la pulizia, selezionare una chimica compatibile e un processo che raggiunga le aree previste, le risciacqui e le asciughi senza danneggiare parti o finiture. La sola estrazione ionica complessiva non dimostra che ogni residuo locale o effetto RF sia accettabile. La discussione IPC sulla pulizia in J-STD-001GS-AM1 respinge esplicitamente il vecchio valore ROSE di 1.56 µg/cm² equivalente NaCl come unica base di qualificazione; utilizzare i requisiti e le evidenze oggettive del processo reale.
Stampa della pasta
Scegliere tipo di polvere, carico metallico e reologia in base all'apertura più piccola, alla geometria dei componenti, allo stencil e al processo di stampa. La guida alle polveri di AIM indica il Type 4 a 20–38 µm e il Type 5 a 15–25 µm. Possono essere candidati per aperture fini, ma una polvere più fine non è automaticamente migliore; verificare il distacco dallo stencil, l'ossidazione e il processo di pasta reale. Utilizzare la scheda tecnica della pasta per le condizioni di misura della viscosità, lo stoccaggio, il ritorno a temperatura, il tempo aperto e la vita utile; una viscosità universale o un requisito di tack di otto ore non è una specifica di processo.
3. Cosa fa il flussante e come applicarlo
Il flussante rimuove o rompe gli ossidi e limita la riossidazione affinché la lega possa bagnare le superfici metalliche nel processo previsto. I prodotti possono contenere colofonia/resina, attivatori, solventi e altri additivi. Il flussante può trovarsi in filo animato, nel veicolo della pasta o applicato separatamente prima della saldatura. Non rimuove il metallo di saldatura; può aiutare il funzionamento della treccia dissaldante migliorando la bagnabilità.
La chimica a colofonia, l'intento del processo no-clean e la lavabilità in acqua descrivono attributi diversi. Non trattare le etichette R/RMA/RA come una mappatura diretta completa sulle moderne classificazioni J-STD-004.
| Descrizione del flussante | Cosa identificare | Considerazione sui residui | Decisione sulla pulizia | Esempio d'uso |
|---|---|---|---|---|
| A base di colofonia/resina | Prodotto esatto, attività e classificazione alogenuri | Il comportamento dei residui dipende dalla formulazione e dall'esposizione termica | Seguire le indicazioni del fornitore e l'accettazione del prodotto | Saldatura manuale, saldatura selettiva o rilavorazione con una formulazione idonea |
| No-clean | Formulato per una ritenzione qualificata dei residui | Non automaticamente privo di residui o innocuo in ogni condizione RF/rivestimento | Mantenere solo dove il processo e le evidenze del prodotto lo supportano | SMT o altro assemblaggio in cui il flussante residuo è accettabile |
| Idrosolubile | Chimica esatta e finestra di lavaggio richiesta | I residui possono richiedere una rimozione rapida e completa | Utilizzare il processo di lavaggio/risciacquo/asciugatura prescritto | Applicazioni ad alta attività con accesso di pulizia compatibile |
Per il lavoro manuale, pulire e preparare il giunto, applicare la quantità raccomandata dal fornitore, riscaldare il giunto con una punta/un processo appropriato, alimentare la lega e rimuovere il calore una volta formato il giunto. Mantenere l'esposizione termica entro i limiti del componente e della scheda. Fumi intensi o carbonizzazioni non sono un obiettivo di fine processo.
In produzione, la pasta fornisce flussante durante la rifusione; i percorsi a onda o selettivi possono utilizzare flussante applicato separatamente. Troppo poco può lasciare una bagnatura insufficiente, mentre troppo o un'esposizione termica inadeguata può lasciare residui inaccettabili. Fissare il metodo e la quantità di applicazione come parte del processo approvato, comprese le operazioni di riparazione. Seguire la SDS del prodotto e i requisiti locali di aspirazione.
4. Sviluppare e misurare il profilo di rifusione
Partire dal profilo della pasta selezionata, dai valori nominali di componenti/package, dalla costruzione della scheda e dall'attrezzatura. Misurare giunti rappresentativi e punti termicamente estremi sull'assemblaggio reale; un setpoint del forno non è la temperatura del giunto.
Utilizzare i seguenti input specifici per materiale per stabilire la finestra di processo misurata:
| Voce del profilo | Costruzione in composito PTFE | Costruzione RO4000 | I-Tera o altro laminato specificato |
|---|---|---|---|
| Rampa | Requisiti di grado, assemblaggio e pasta; punti caldi/freddi misurati | Idem, con massa reale della scheda e limiti dei componenti | Grado/costruzione esatti e limiti di assemblaggio |
| Soak | Attivazione della pasta e distribuzione delle temperature dell'assemblaggio | Attivazione della pasta e distribuzione misurata delle temperature | Pasta selezionata e requisiti di assemblaggio |
| Picco | Limite di package, materiale o assemblaggio applicabile più basso | Limite di package, materiale o assemblaggio applicabile più basso | Limite di package, materiale o assemblaggio applicabile più basso |
| Tempo sopra il liquidus | Requisito effettivo di lega/pasta, misurato sui giunti rilevanti | Idem; non un tempo universale sopra i 217°C | Idem; dipende dalla lega selezionata |
| Raffreddamento | Formazione del giunto, vincoli di componenti e scheda | Vincoli reali di giunto/scheda | Vincoli reali di giunto/scheda |
| Cicli termici ripetuti | Registrare l'esposizione precedente di fabbricazione/assemblaggio/rilavorazione | Registrare la sequenza di processo rilasciata | Registrare la sequenza di processo rilasciata |
Un utile record di primo articolo identifica le posizioni delle termocoppie, le curve misurate, la pasta/lega, la ricetta del forno, il supporto e la revisione dell'assemblaggio. Se le finestre di processo accettabili non si sovrappongono, modificare la scelta di materiale/componente/processo invece di forzare ogni elemento attraverso la ricetta più calda.
Supporto e atmosfera
Un carrier o un'attrezzatura di supporto può ridurre l'inflessione e i danni da manipolazione, ma il suo materiale, i punti di contatto e la massa termica alterano il profilo. Supportare la scheda reale senza collidere con i componenti né forzarla piatta. Rilasciare i disegni di pannello e attrezzatura insieme al profilo.
L'azoto può ridurre l'ossidazione e modificare la bagnatura, ma non garantisce una temperatura di picco più bassa, meno residui o meno tombstoning. Selezionare atmosfera ed eventuali obiettivi di ossigeno dalle evidenze pasta/processo e verificare il comportamento reale dei difetti. HILPCB elenca percorsi ad azoto o termici speciali dopo una valutazione; non dedurre da un'etichetta di assemblaggio RF un default di rifusione in fase vapore o sotto vuoto.
5. Schermi, pad termici e fissaggi specializzati
Fissaggio degli schermi RF
Un telaio saldato in rifusione con coperchio rimovibile può preservare l'accesso per ispezione e rilavorazione. Uno schermo monopezzo presenta vincoli diversi di pasta, termica e accesso. Verificare sul disegno complanarità, punti di fissaggio, spazio del coperchio e spazi consentiti; un fissaggio "in due fasi" non impedisce automaticamente residui intrappolati.
Volume di lega, apertura della pasta e rilievo termico devono soddisfare sia l'assemblaggio sia la geometria di massa RF rilasciata. Una riparazione manuale o selettiva qualificata può essere appropriata dove l'accesso e i limiti termici lo consentono; non è intrinsecamente inaffidabile. Ripetere le ispezioni e i controlli RF rilevanti dopo la riparazione.
Componenti di potenza
Definire separatamente il pad termico del package, il cordone di lega o adesivo, l'isolamento e le interfacce dissipatore/TIM. La sola conduttività bulk di un TIM non stabilisce la resistenza termica, e un cordone universale >3 W/m·K o <50 µm non è appropriato per ogni fissaggio.
Il pattern di pasta e il design dello stencil possono modificare degassamento, bagnatura e distribuzione dei void. Impostare metodo di ispezione, regione e limiti dal componente/applicazione invece di affermare <5% di void in rifusione sotto vuoto, <20% di void BGA o >75% di copertura QFN per ogni assemblaggio RF. Il processo assistito dal vuoto è un percorso confermato separatamente quando le prove lo giustificano; non è una garanzia di zero void.
Die attach e wire bonding
L'SMT in package e l'assemblaggio chip-and-wire a die nudo sono ambiti di fornitura diversi. Die attach, preparazione della superficie, processo di filo di bonding e integrità del bond richiedono attrezzature, materiali e qualifiche appropriati. Il servizio SMT generale di HILPCB non deve essere interpretato come un'offerta standard di wire bonding o die attach.
Se è richiesto un fissaggio specializzato, definire il fornitore responsabile e le evidenze di accettazione. La resistenza termica del fissaggio e le impostazioni del wire bonding dipendono da die, metallizzazione, filo, geometria e attrezzatura. Definire il disegno rilevante e il processo qualificato invece di assegnare una sola ricetta a tutte le parti. Il wire bonding presenta anche effetti parassiti e non offre automaticamente la migliore performance RF.
6. Ispezionare l'assemblaggio e testare il comportamento RF rilevante
SPI/AOI e controlli visivi: Ispezionare i depositi di pasta specificati, identità/orientamento dei componenti, giunti visibili, allineamento dei connettori, fissaggio dello schermo e detriti. L'AOI richiede librerie, illuminazione e soglie adeguate, con conferma di primo articolo per parti RF insolite. I record di origine/distinta base sono necessari per gli attributi che un'immagine non può verificare.
Raggi X selettivi: Valutare le posizioni concordate di giunti nascosti per le caratteristiche visibili al metodo. Definire regione/misura dei void e criteri di accettazione. Raggi X/CT non dimostrano ogni giunto freddo, cricca o condizione di wire bonding; indagini specialistiche e metodi distruttivi sono ambiti separati dove giustificati.
ICT e controlli funzionali: Utilizzare i nodi accessibili per i test programmati di aperture/cortocircuiti/valori e il comportamento alimentato definito. Un esito positivo ICT non è un risultato di performance RF. Fornire firmware, carichi sicuri e attrezzature per il piano di test definito dal cliente.
Misure RF: Includere parametri S, potenza di uscita, sensibilità, EVM, rumore di fase o caratterizzazione in temperatura solo dove il prodotto li richiede. Specificare banda operativa, stato di canale/potenza, connettori, attrezzatura, piani di calibrazione/riferimento e limiti. Un coupon di impedenza su scheda nuda, un percorso RF passivo assemblato e una radio alimentata richiedono test diversi.
7. Ambito di assemblaggio HILPCB e consegna del progetto
HILPCB supporta assemblaggio di piccoli lotti, NPI e produzione ripetuta, con revisione di materiali/package, pianificazione di pasta/stencil, rifusione registrata, SPI/AOI e raggi X selettivi. Programmazione e test elettrici/funzionali seguono l'accesso, il firmware, le attrezzature e i limiti concordati. L'SMT elenca ISO 9001 e la lavorazione IPC-A-610/J-STD-001 per ordine; queste sono diverse dall'affermare che ogni radio sia certificata o che ogni processo speciale sia disponibile.
Il suo percorso di fabbricazione RF supporta la revisione di materiali/stack-up e le evidenze concordate di TDR, microsezione o VNA. Mantenere queste evidenze di scheda nuda separate dai test EVM/sensibilità alimentati o da altri test radio. La banda di test esatta, le attrezzature, gli strumenti e l'ambito di reportistica appartengono al preventivo, piuttosto che a una promessa generica di assemblaggio con "test RF fino a 40 GHz".
Inviare file di fabbricazione/foratura, stack-up, distinta base/CPL e disegni di assemblaggio, oltre a laminato/finitura esatti, restrizioni su lega/flussante, componenti sensibili ed esposizione termica precedente. Includere la sequenza schermo/coperchio, i piani di riferimento dei connettori, le aree di esclusione per pulizia/rivestimento, i criteri sui void dei package e l'eventuale responsabile del bonding specializzato. Per gli assemblaggi testati, aggiungere firmware, carichi sicuri, interfacce di calibrazione/attrezzatura e limiti di superamento/non superamento.
Chiedere al preventivo di assemblaggio chiavi in mano di separare fabbricazione, approvvigionamento componenti, attrezzaggio stencil/carrier, pulizia, ispezione e test RF/funzionali. Un lotto pilota può quindi chiudere le questioni di profilo, residui, accesso e misura prima del rilascio in volume, con la revisione approvata e i record allegati all'ordine ricorrente.
8. Domande frequenti
I PCB a base di PTFE possono usare la rifusione senza piombo?
Le costruzioni adeguate possono, con la pasta selezionata, la scheda, il package e i limiti di manipolazione esaminati insieme. Non esiste un massimo universale di 245°C né una rampa di 1–2°C/s per ogni scheda in PTFE. Misurare il profilo di assemblaggio reale e registrare il grado del materiale e i cicli termici precedenti.
Come influiscono i residui di flussante sulle prestazioni RF?
I residui possono modificare il carico dielettrico locale, le dispersioni o il comportamento all'umidità, a seconda di chimica, posizione e condizioni. Non assumere uno spostamento fisso di impedenza del 2–3% né che il no-clean sia innocuo sotto i 10 GHz. Qualificare la ritenzione o la pulizia utilizzando il processo reale e i test RF/ambientali pertinenti.
Quale metodo di saldatura è adatto a uno schermo RF?
Seguire il disegno dello schermo e le esigenze di accesso. I telai rifusi con coperchi rimovibili possono adattarsi all'assemblaggio in volume; le coperture monopezzo e la riparazione locale richiedono un proprio piano termico e di ispezione. Specificare pasta, complanarità e requisiti di massa RF invece di uno spessore di stencil universale.
Come ridurre il tombstoning degli 0201?
Esaminare il bilanciamento di pad e rame, i depositi di pasta, il posizionamento, la saldabilità e la sequenza di bagnatura/termica misurata. Una rampa più lenta, meno pasta, un'apertura home-plate o l'azoto non sono una cura universale. Utilizzare prove di stampa/profilo e ispezione di primo articolo per il meccanismo di difetto reale.
L'adesivo di fissaggio deve essere conduttivo o non conduttivo?
Sceglierlo in base alla connessione elettrica, al percorso termico, al carico meccanico e al processo. Un adesivo elettricamente conduttivo non è intercambiabile con un TIM isolante o un giunto di saldatura. Il fissaggio di die nudi richiede una decisione specializzata su materiale/processo e un piano di accettazione; non è una parte predefinita dell'assemblaggio SMT.
Quali metodi di ispezione sono necessari?
Selezionare controlli visivi/SPI/AOI, raggi X dei giunti nascosti, controlli elettrici e RF in base al mix di package e ai requisiti di accettazione. Definire cosa copre ogni metodo, i suoi limiti e i record richiesti; né i raggi X né un test di avvio funzionale stabiliscono ogni caratteristica di affidabilità.
Cosa fa il flussante e rimuove la lega saldante?
Il flussante aiuta a rimuovere gli ossidi e a prevenire la riossidazione affinché la lega bagni il giunto. Non dissolve il metallo di saldatura, sebbene possa aiutare una treccia dissaldante a bagnare e attirare la lega fusa. Utilizzare il prodotto nella quantità e nel processo termico specificati dal fornitore.
Il residuo di flussante no-clean è elettricamente sicuro?
È destinato a rimanere solo nell'ambito di un processo e di un'applicazione qualificati. Contano chimica, esposizione termica, umidità, polarizzazione, circuiti sensibili e rivestimento successivo. "No-clean", un'etichetta J-STD-004 o un residuo dall'aspetto pulito da soli non stabiliscono un comportamento elettrico o RF accettabile.